
Die Befestigung von Außenabdeckungen, strukturellen Halterungen oder Leiterplatten an Kunststoffgehäusen erfordert hochbelastbare Gewindeverbindungspunkte. Das direkte Gewindeschneiden in rohe Thermoplast-Bosse erzeugt schwache Verbindungen, die anfällig für Gewindeausriss, Spannungsrisse und Gewindeermüdung bei wiederholten Wartungszyklen sind. Die Integration von metallischen Gewindebefestigungen in Kunststoff-Bosse bietet robuste Innengewinde, die Standard-Maschinenschrauben aufnehmen können.
Ingenieure müssen sich zwischen dem Vorplatzieren von Metallbefestigungen im Formkern vor dem Spritzgießen oder dem Einsetzen von Inserts nach dem Formen mittels Ultraschall- oder thermischem Heat-Staking entscheiden. Die Wahl zwischen primärer In-Mold-Verkapselung und sekundärer thermischer Insertion beeinflusst die anfänglichen Werkzeugbudgets, die Stückarbeitskosten und die mechanischen Belastungsgrenzen der Verbindung. Dieser technische Vergleich analysiert strukturelle Unterschiede, Drehmomentwiderstandsphysik und Produktionswirtschaftlichkeit.
Inhaltsverzeichnis
In-Mold-Inserts vs. nachträglich heat-gestakte Befestigungselemente
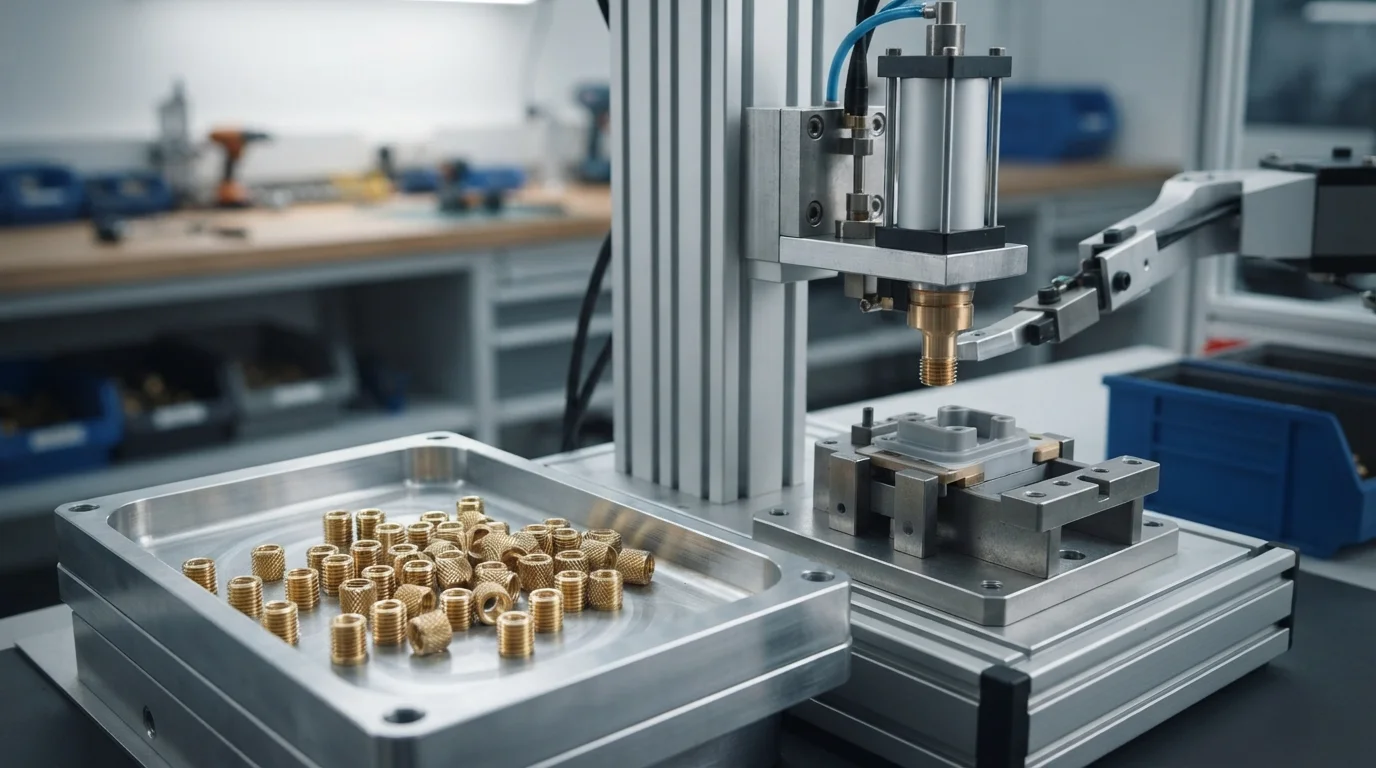
Der Vergleich von Insert-Molding vs. Heat Staking erfordert die Bewertung der physischen Installationsmechanik jedes Prozesses. Das Vorplatzieren von Gewinde- Messing oder Edelstahlbefestigungen im Formhohlraum vor dem Harzeinspritzen kennzeichnet die primäre In-Mold-Verkapselung. Geschmolzener Thermoplast fließt direkt um die gerändelte Metallaußenseite und verfestigt sich zu einer festen, spaltfreien mechanischen Verbindung.
Nachträgliches thermisches Wärmenieten formt zuerst einen einfachen Kunststoff-Boss, wonach eine beheizte Thermikspitze oder ein Ultraschallhorn das Metallinsert in das vorgeformte Loch presst. Die Wärme der Thermikspitze schmilzt die Boss-Wand aus Kunststoff, sodass das Insert einsinken kann, bevor das Polymer wieder erstarrt. Während die nachträgliche Insertion die anfängliche Werkzeugausstattung vereinfacht, hinterlässt sie lokale thermische Spannungen und Mikrospalte in der Boss-Wand.
Vergleich der Drehmoment- und Ausziehkraftprüfung
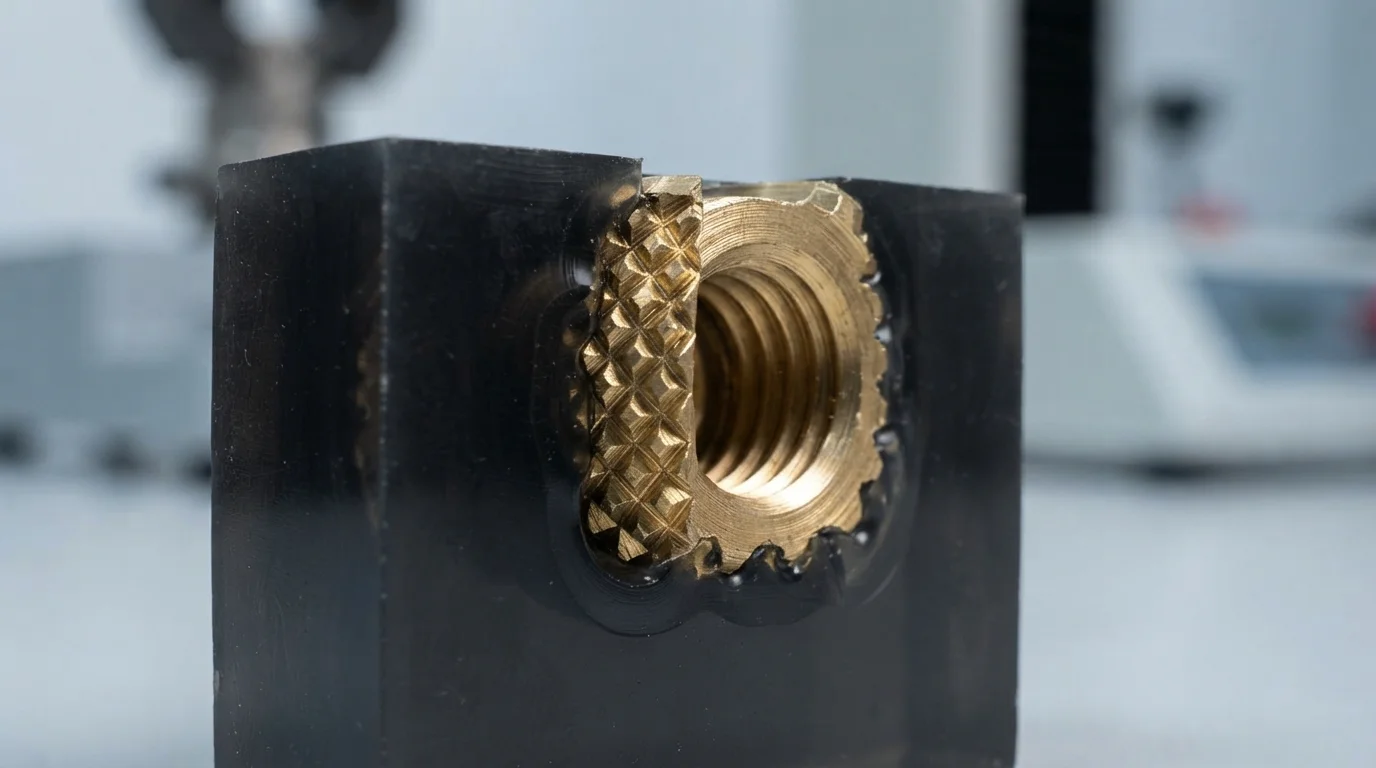
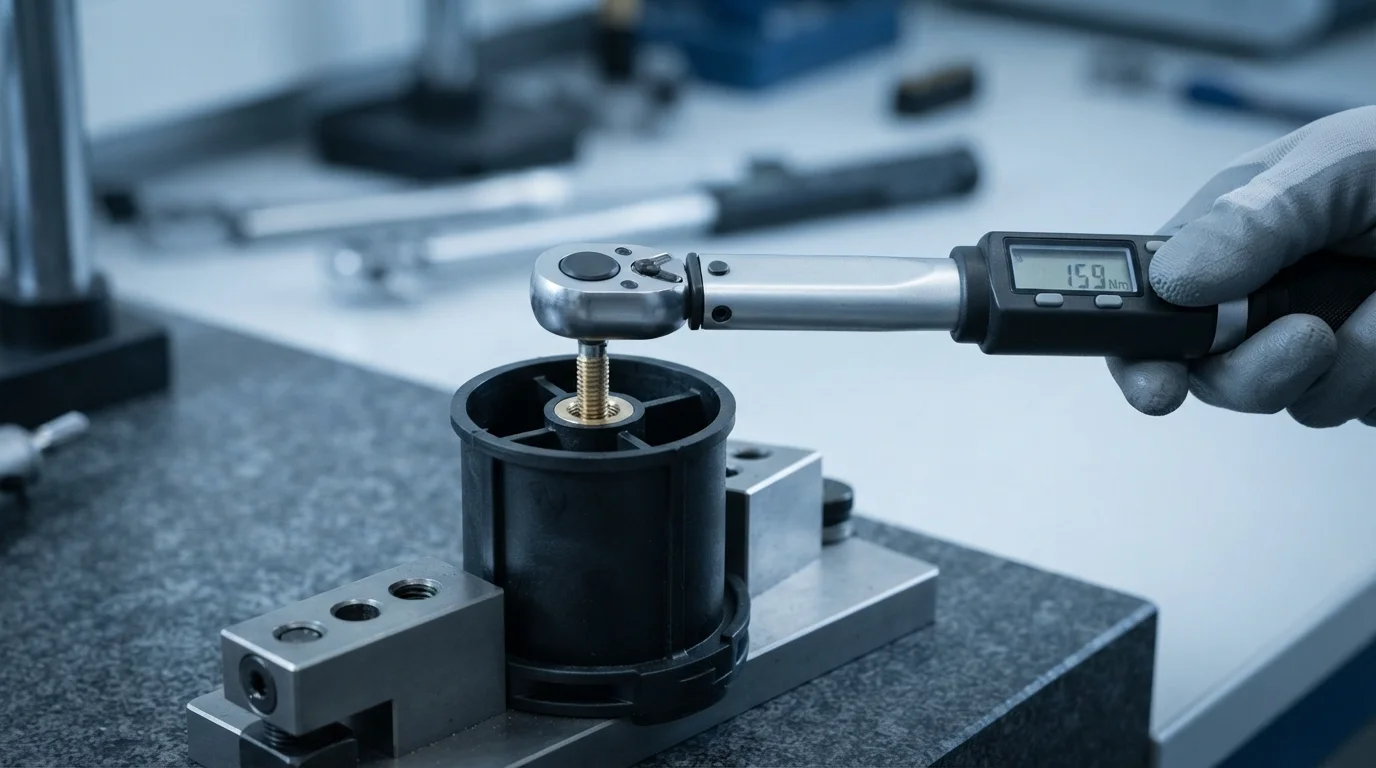
Mechanische Leistungsparameter zeigen, warum die Vorplatzierung im Formwerkzeug eine überlegene strukturelle Integrität liefert. Die Umspritzung im Formwerkzeug presst geschmolzenes ABS, Polycarbonat (PC), oder PA66 unter hohem Einspritzdruck tief in die Diamanträndelung und Hinterschneidungen des Metalleinsatzes. Der abkühlende Kunststoff schrumpft fest um den Metallanker und maximiert so die Ausziehkraft und Drehmoment Beständigkeit.
Thermisches Heißverstemmen schmilzt lediglich die innere Haut des Kunststoffbossens und erzeugt eine flache Verbindungsschicht entlang der äußeren Rändelungen. Heißverstemmte Einsätze leiden häufig unter niedrigeren Drehmomentgrenzen, da geschmolzener Kunststoff nicht so dicht in tiefe Hinterschneidungen gepackt wird wie bei primärem Einspritzdruck. Ein Vergleich zwischen Insert-Molding und Heißverstemmen zeigt, warum die Vorplatzierung im Formwerkzeug während Umspritzen eine höhere Auszugsfestigkeit liefert.
| Mechanische & Prozessparameter | Primäre Umspritzung im Formwerkzeug | Nachträgliches Wärme- / Ultraschallverstemmen | Technische Empfehlung |
|---|---|---|---|
| Axialer Auszugswiderstand | Maximal (Kunststoff schrumpft auf Rändelungen) | Moderat (Oberflächliches Wandschmelzen) | Formwerkzeug-Einsätze für schwere strukturelle Lasten erforderlich |
| Rotations-Drehmoment-Widerstand | Hoch (Tiefe Diamanträndel-Verzahnung) | Niedriger (Risiko der Bossenwandspaltung) | In-Mold-Umspritzung verhindert das Herausdrehen des Gewindes |
| Sekundäre Montagekosten | Null (Automatisierter In-Press-Prozess) | Hoch (Manuelle Arbeitskraft des Pressenbedieners) | In-Mold-Prozess senkt die Stückarbeitskosten für Stückzahlen > 10.000 |
Wirtschaftlichkeit von Kleinserien-Prototyping vs. Hochvolumenproduktion
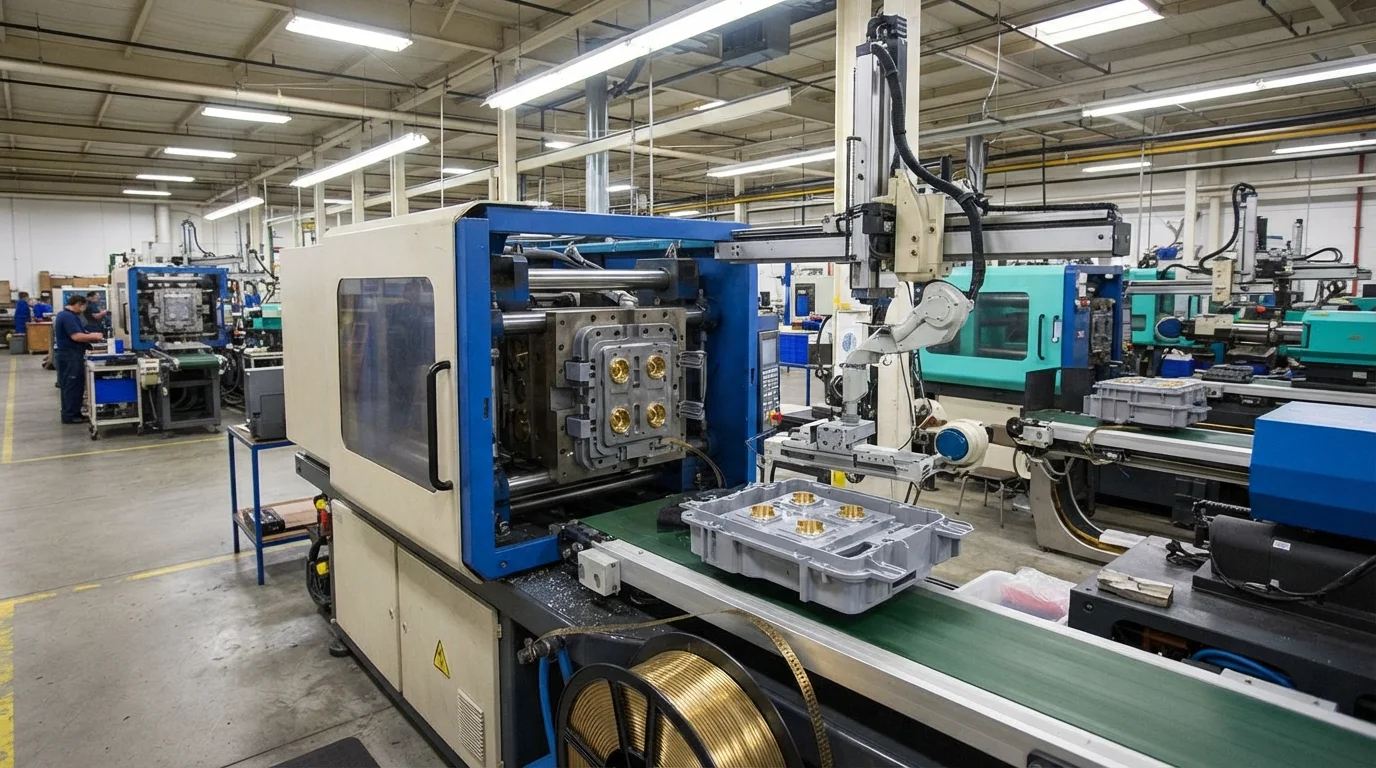
Die Bewertung der Projektwirtschaftlichkeit erfordert einen Ausgleich zwischen anfänglichen einmaligen Konstruktions- und Werkzeugbudgets und den Stückmontagekosten. Thermische Nachformung nach dem Spritzgießen bietet niedrigere anfängliche Formwerkzeugkosten, da das Spritzgusswerkzeug einfache Kernstifte ohne schwimmende Absperrungen oder Positionierungsmerkmale verwendet. Allerdings führt thermische Nachformung zu sekundärer manueller Arbeit, die Bediener oder Mehrspitzen-Thermopressen erfordert, um jedes einzelne Teil zu bearbeiten.
Die In-Mold-Vorplatzierung erhöht die anfänglichen Anforderungen an die Präzision der Formkonstruktion, um Kunststoffgrat an aktiven Gewinden zu verhindern. Hochvolumige Automobil- und Medizinprogramme gleichen höhere anfängliche Werkzeugkosten problemlos aus, indem sie sekundäre Montagemaschinen eliminieren und die Zyklusarbeit reduzieren. Automatisierte 6-Achsen-Roboter laden Metalleinsätze innerhalb von Sekunden, wodurch die Stückproduktionskosten über große Produktionsläufe hinweg deutlich sinken.
Häufig gestellte Fragen (FAQs)
Warum erreicht Insert-Molding eine höhere Auszugskraft als Heißverstemmen?
Die In-Mold-Umspritzung drückt geschmolzenes Harz unter hohem Spritzdruck in komplexe gerändelte Hinterschnitte. Schrumpfender Kunststoff umschließt den Metalleinsatz während der primären Abkühlung fest und schafft eine nahtlose mechanische Verbindung, die extremen axialen Auszugskräften widersteht.
Wann ist Heißverstemmen gegenüber Insert-Molding für Kunststoffbefestigungen vorzuziehen?
Heißverstemmen ist vorteilhaft für Kleinserien-Prototypenbau oder komplexe Teile mit Dutzenden Gewindepositionen, bei denen manuelles In-Mold-Einsatzplatzieren die Maschinenzykluszeiten übermäßig verlängern würde. Die Verwendung der Nachform-Einfügung vereinfacht zudem die anfängliche Formkernwerkzeugausstattung und reduziert NRE-Budgets.
Wie verhindert man, dass Kunststoff während der In-Mold-Einfügung in Innengewinde eindringt?
Die Verhinderung des Eindringens von Kunststoff in Gewindesacklöcher oder Durchgangslöcher beruht auf präzisen Formkern-Positionierstiften und engen Absperrstufen. Positionierstifte dichten die Innengewindeöffnung fest gegen Werkzeugstahl ab und blockieren das Eindringen von geschmolzenem Polymer während der Hochdruckverdichtung.