
Fastening external covers, structural brackets, or printed circuit boards onto plastic housings requires high-durability threaded connection points. Tapping threads directly into raw thermoplastic bosses creates weak joints prone to thread stripping, stress cracking, and thread fatigue under repeated maintenance cycles. Incorporating metallic threaded fasteners into plastic bosses provides robust internal threads capable of accepting standard machine screws.
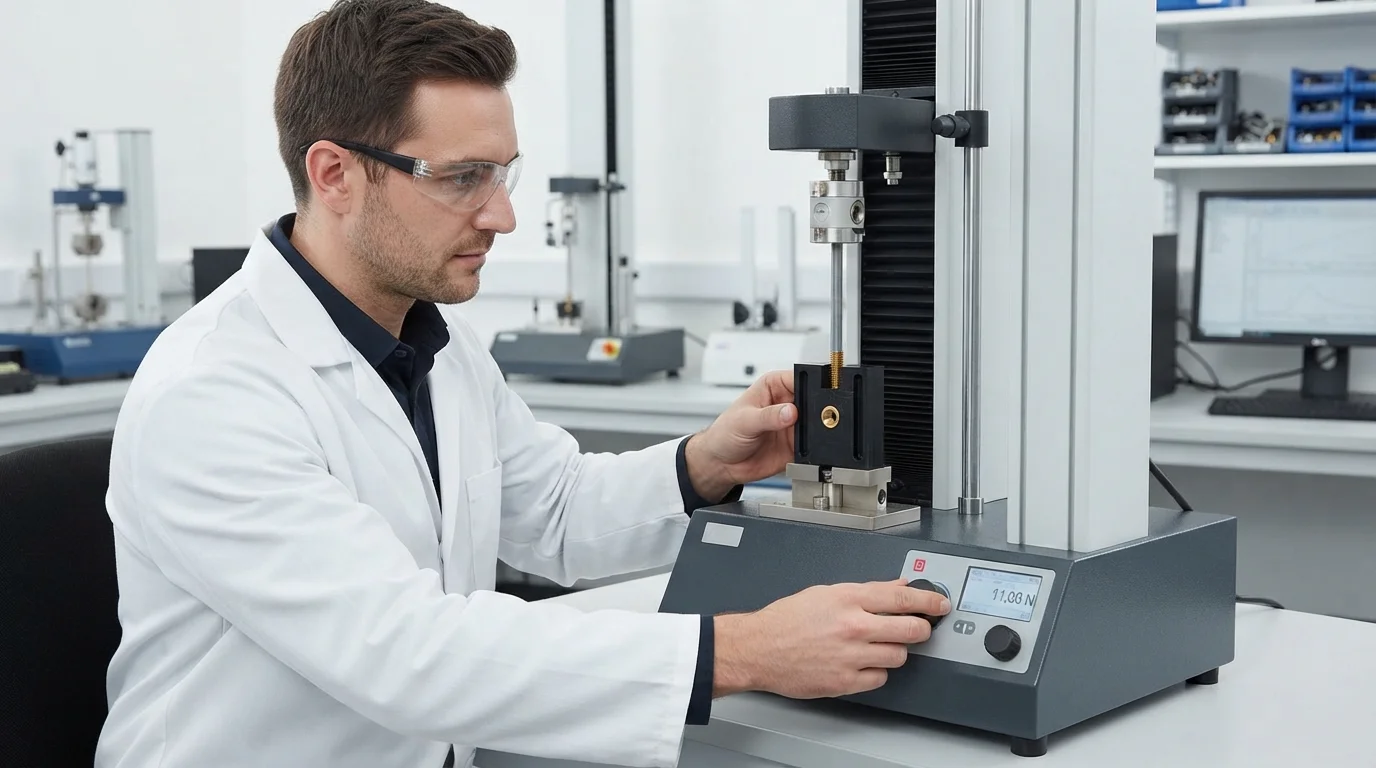
Engineers must choose between pre-placing metal fasteners into the mold core before injection or installing inserts after molding using ultrasonic or thermal heat-staking equipment. Selecting between primary in-mold encapsulation and secondary thermal insertion impacts initial tooling budgets, unit labor costs, and joint mechanical load limits. This technical comparison analyzes structural differences, torque resistance physics, and production economics.
Tabla de contenido
In-Mold Inserts vs. Post-Molding Heat-Staked Fasteners
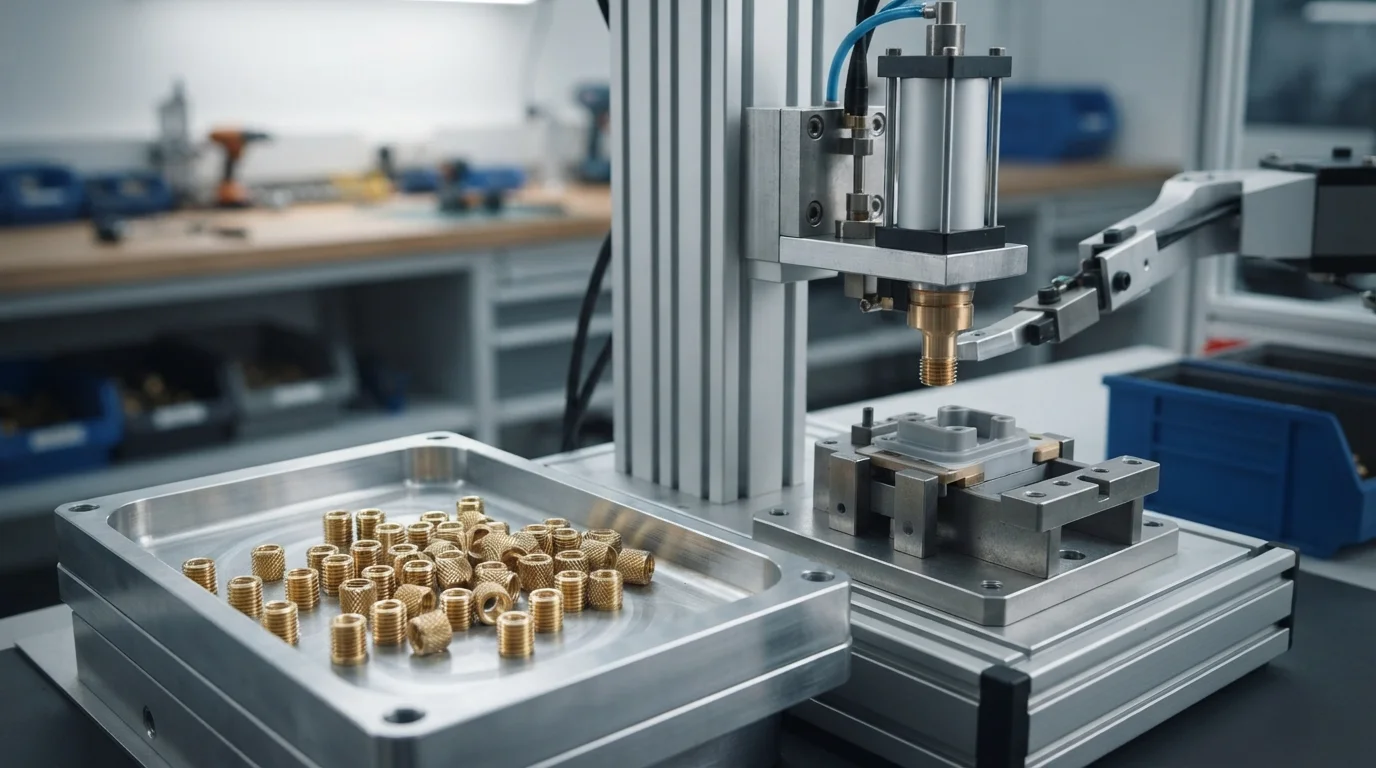
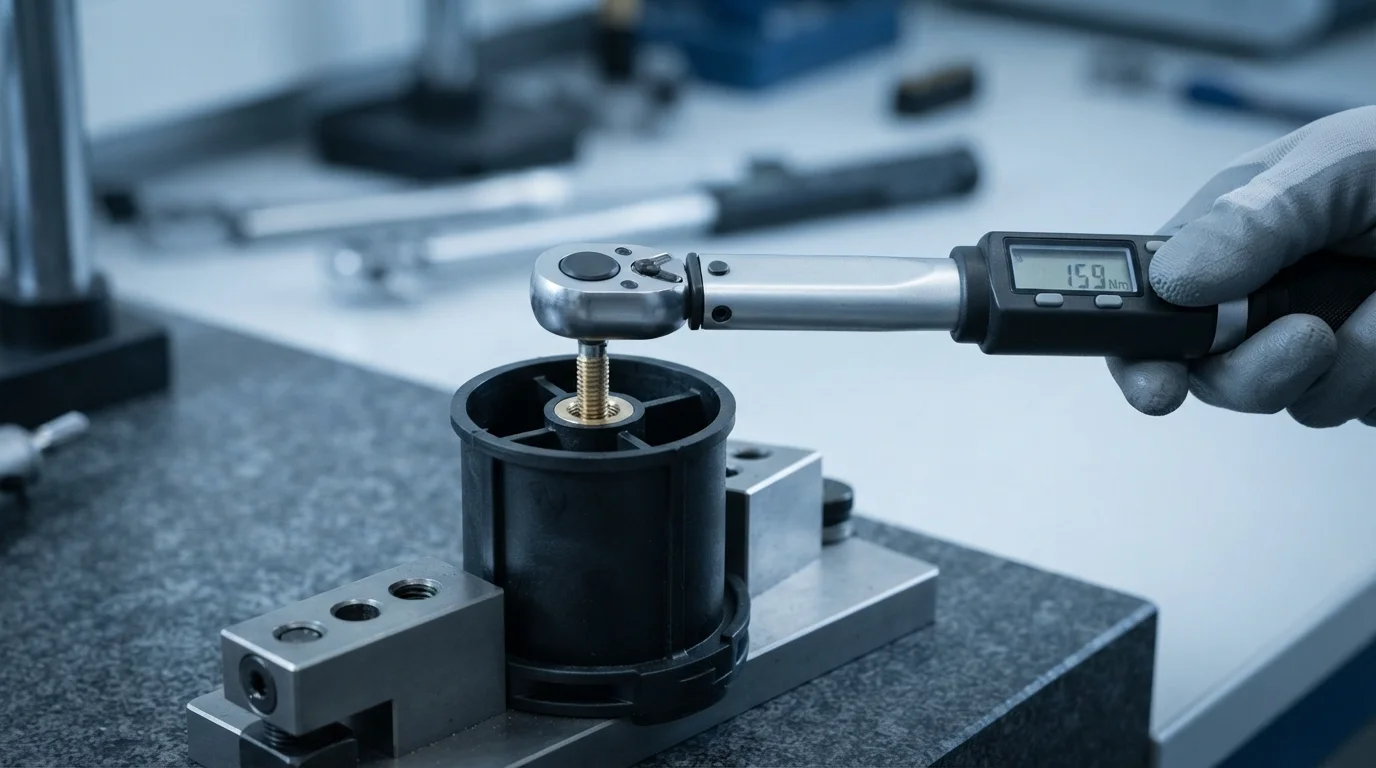
Comparación del insert molding vs heat staking requires evaluating the physical installation mechanics of each process. Pre-placing threaded latón or stainless steel fasteners inside the mold cavity before resin injection characterizes primary in-mold encapsulation. Molten thermoplastic flows directly around the knurled metal exterior, solidifying into a solid, gap-free mechanical joint.
Post-molding thermal heat staking molds a plain plastic boss first, after which a heated thermal tip or ultrasonic horn presses the metal insert into the pre-molded hole. Thermal tip heat melts the plastic boss wall, permitting the insert to sink into place before the polymer re-solidifies. While post-mold insertion simplifies initial tooling, it leaves localized thermal stresses and micro-gaps inside the boss wall.
Torque Resistance & Pull-Out Force Testing Comparison
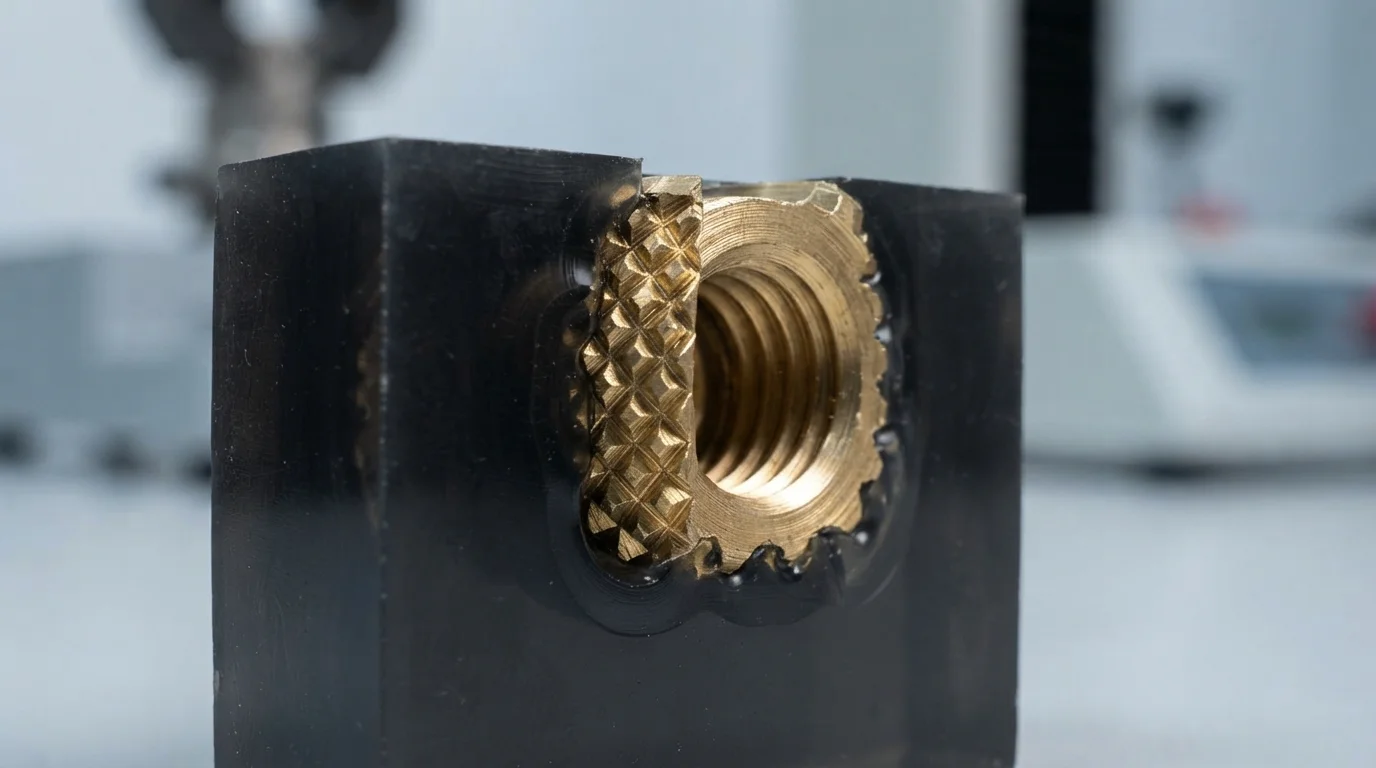
Mechanical performance parameters demonstrate why in-mold pre-placement delivers superior structural integrity. In-mold encapsulation forces molten ABS, policarbonato (PC), o PA66 profundamente en el moleteado de diamante y los socavados de la inserción metálica bajo alta presión de inyección. El polímero de enfriamiento se contrae firmemente alrededor del ancla metálica, maximizando tanto la fuerza de extracción y par de torsión rotacional resistencia.
El termo-fijado térmico simplemente funde la piel interior del cubo de plástico, creando una capa de unión superficial a lo largo de los moleteados exteriores. Las inserciones fijadas por calor frecuentemente sufren de límites de torque rotacional más bajos porque el plástico fundido no se empaqueta en socavados profundos tan densamente como la presión de inyección primaria. Comparar el moldeo por inserción vs. el fijado por calor demuestra por qué la pre-colocación en molde durante moldeo por inserción ofrece mayor resistencia a la extracción.
| Parámetros mecánicos y de proceso | Encapsulación primaria de inserción en molde | Fijado por calor / ultrasónico post-moldeo | Recomendación de ingeniería |
|---|---|---|---|
| Resistencia a la extracción axial | Máxima (el plástico se contrae sobre los moleteados) | Moderada (fusión superficial de la pared) | Inserciones en molde requeridas para cargas estructurales pesadas |
| Resistencia al torque rotacional | Alta (interbloqueo profundo de moleteado de diamante) | Baja (riesgo de agrietamiento de la pared del cubo) | La encapsulación en molde previene el giro del inserto |
| Costo de Mano de Obra de Ensamblaje Secundario | Cero (Proceso automatizado en prensa) | Alto (Mano de obra del operador de prensa manual) | El proceso en molde reduce drásticamente la mano de obra por unidad para volúmenes superiores a 10,000 |
Economía de Prototipado de Bajo Volumen vs. Producción de Alto Volumen
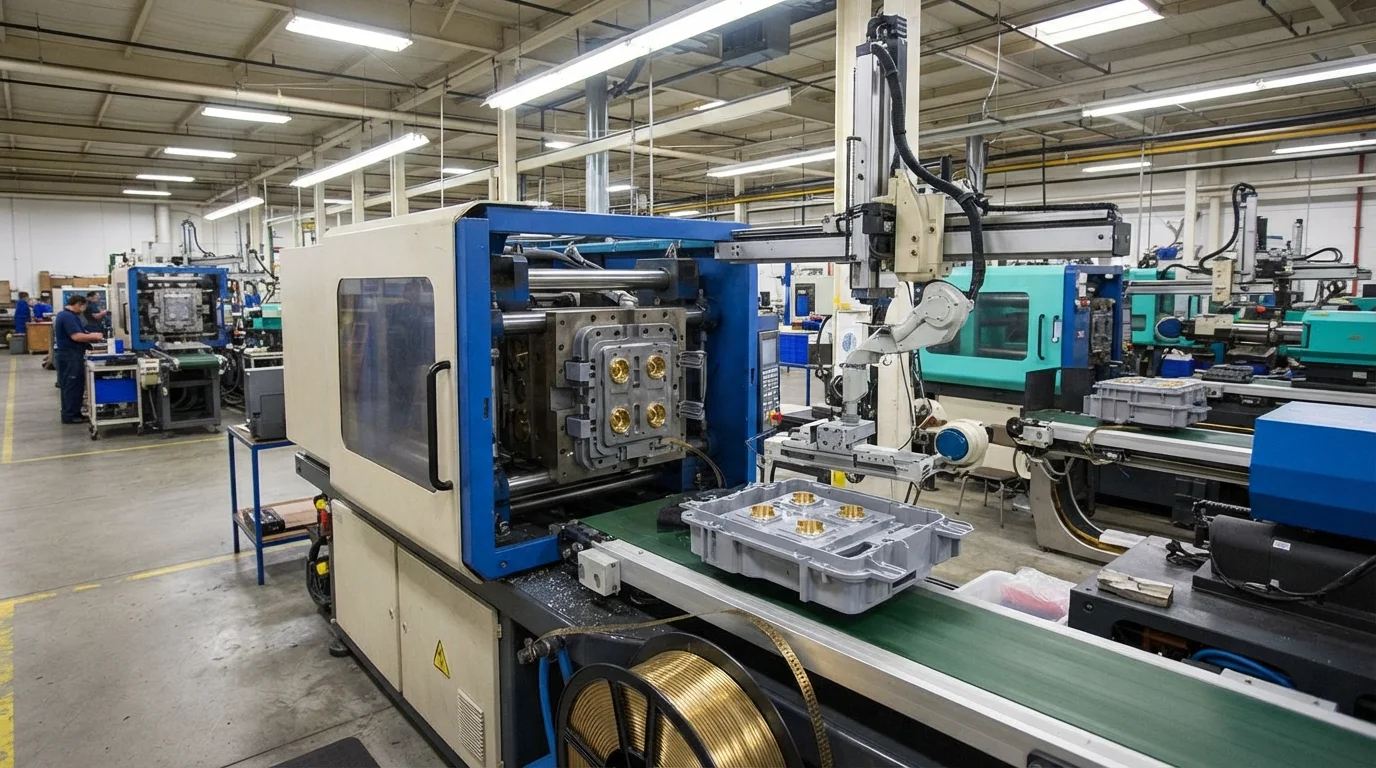
Evaluar la economía del proyecto requiere equilibrar los presupuestos iniciales de herramientas de ingeniería no recurrentes contra los costos de mano de obra de ensamblaje por unidad. El remachado térmico post-moldeo ofrece costos iniciales de molde más bajos porque el molde de inyección utiliza pasadores de núcleo lisos sin cierres flotantes ni características de localización. Sin embargo, el remachado térmico introduce mano de obra manual secundaria, requiriendo operadores o prensas térmicas de múltiples puntas para procesar cada pieza individual.
La precolocación en molde aumenta los requisitos de precisión de ingeniería del molde inicial para prevenir rebabas de plástico en roscas activas. Los programas automotrices y médicos de alto volumen compensan fácilmente los costos iniciales de herramientas más altos al eliminar máquinas de ensamblaje secundarias y reducir la mano de obra del ciclo. Los robots de 6 ejes automatizados cargan insertos metálicos en segundos, reduciendo significativamente los gastos de producción por unidad en grandes series de producción.
Preguntas frecuentes (FAQ)
¿Por qué el moldeo por inserción logra una mayor fuerza de extracción que el remachado térmico?
La encapsulación en molde fuerza la resina fundida en muescas moleteadas complejas bajo alta presión de inyección. El plástico que se encoge se envuelve firmemente alrededor del inserto metálico durante el enfriamiento primario, creando una unión mecánica sin costuras que resiste cargas axiales extremas de extracción.
¿Cuándo se prefiere el remachado térmico sobre el moldeo por inserción para sujetadores de plástico?
El remachado térmico es ventajoso para construcciones de prototipos de bajo volumen o piezas complejas que contienen docenas de ubicaciones roscadas donde la colocación manual de insertos en molde prolongaría excesivamente los tiempos de ciclo de la máquina. Utilizar la inserción post-moldeo también simplifica el mecanizado inicial del núcleo del molde y reduce los presupuestos de NRE.
¿Cómo se evita que el plástico se filtre en las roscas internas durante la inserción en molde?
Prevenir la entrada de plástico en agujeros roscados ciegos o pasantes depende de pasadores de localización de núcleo de molde de precisión y pasos de cierre herméticos. Los pasadores de localización sellan firmemente la abertura de la rosca interna contra el acero de la herramienta, bloqueando la entrada del polímero fundido durante el empaquetado de alta presión.