
Крепление внешних крышек, конструкционных кронштейнов или печатных плат к пластиковым корпусам требует высокопрочных резьбовых точек соединения. Нарезание резьбы непосредственно в сырых термопластичных бобышках создает слабые соединения, подверженные срыву резьбы, растрескиванию под напряжением и усталости резьбы при многократных циклах обслуживания. Встраивание металлических резьбовых крепежных элементов в пластиковые бобышки обеспечивает прочную внутреннюю резьбу, способную принимать стандартные винты.
Инженеры должны выбирать между предварительным размещением металлических крепежей в ядре формы перед впрыском или установкой вставок после формования с помощью ультразвукового или термического оборудования для запрессовки. Выбор между первичным формованием в форме и вторичной термической вставкой влияет на первоначальный бюджет на инструмент, затраты на единицу труда и пределы механической нагрузки соединения. Это техническое сравнение анализирует структурные различия, физику сопротивления крутящему моменту и экономику производства.
Содержание
Вставки в форме против крепежей с термической запрессовкой после формования
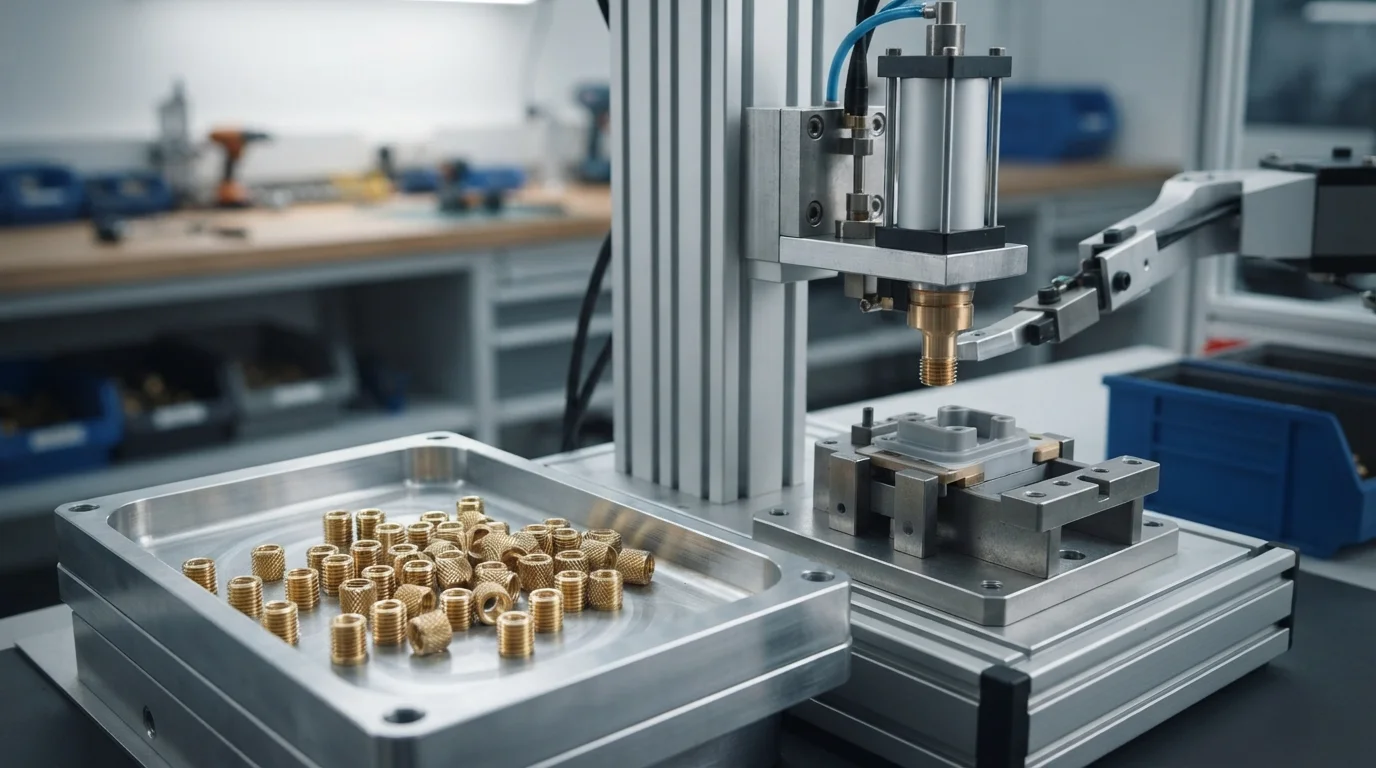
Сравнение литья со вставками против термической запрессовки требует оценки физических механизмов установки каждого процесса. Предварительное размещение резьбовых латунные или крепежей из нержавеющей стали в полости формы перед впрыском смолы характеризует первичное формование в форме. Расплавленный термопласт обтекает непосредственно накатанную металлическую поверхность, затвердевая в прочное соединение без зазоров.
Пост-формование термической термическая заклепка сначала формует простую пластиковую бобышку, после чего нагретый термический наконечник или ультразвуковой рожок вдавливает металлическую вставку в предварительно отформованное отверстие. Тепло термического наконечника плавит стенку пластиковой бобышки, позволяя вставке погрузиться на место до того, как полимер снова затвердеет. Хотя пост-формовая вставка упрощает первоначальный инструмент, она оставляет локальные термические напряжения и микрозазоры внутри стенки бобышки.
Сравнение испытаний на сопротивление крутящему моменту и усилие на вырыв
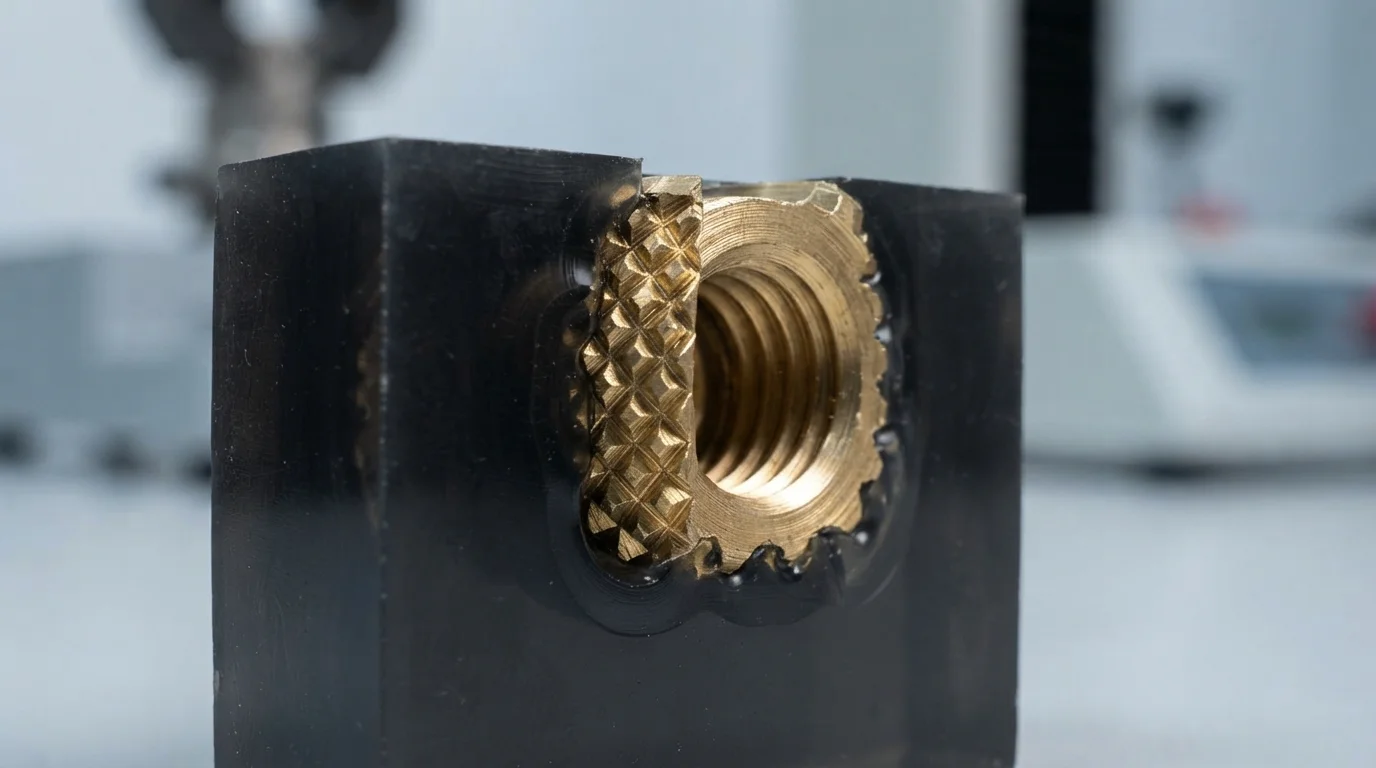
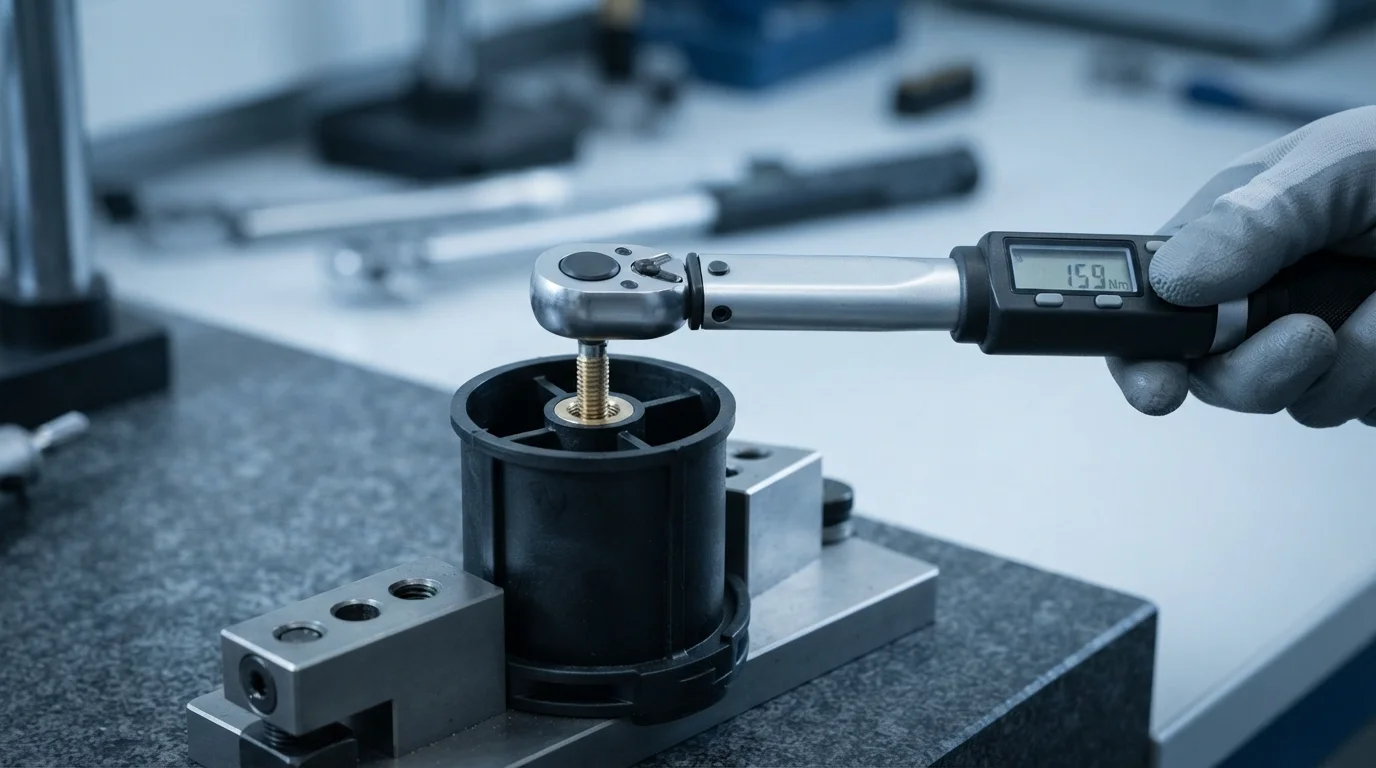
Параметры механических характеристик демонстрируют, почему предварительное размещение в форме обеспечивает превосходную структурную целостность. Формование в форме заставляет расплавленный АБС, поликарбонат (ПК), или PA66 глубоко в алмазное накатывание и поднутрения металлической вставки под высоким давлением впрыска. Охлаждающийся полимер плотно обжимает металлический якорь, максимизируя как стойкость к вырыванию и крутящему моменту стойкость.
Термическая горячая запрессовка лишь расплавляет внутренний слой пластикового босса, создавая неглубокий слой соединения по внешним накаткам. Вставки, установленные горячей запрессовкой, часто страдают от более низких пределов крутящего момента из-за того, что расплавленный пластик не проникает в глубокие поднутрения так плотно, как при первичном давлении впрыска. Сравнение литья со вставкой и горячей запрессовки демонстрирует, почему предварительное размещение в форме во время литья с закладными элементами обеспечивает более высокую прочность на вырыв.
| Механические и технологические параметры | Первичное литье с полным охватом вставки | Пост-формовочная горячая / ультразвуковая запрессовка | Инженерная рекомендация |
|---|---|---|---|
| Сопротивление осевому вырыванию | Максимальная (пластик усаживается на накатку) | Умеренная (поверхностное оплавление стенки) | Вставки, устанавливаемые в форме, требуются для тяжелых конструкционных нагрузок |
| Сопротивление провороту под крутящим моментом | Высокое (глубокое алмазное накатывание с блокировкой) | Низкое (риск растрескивания стенки босса) | Литье с охватом вставки предотвращает проворот резьбы |
| Вторичные затраты на ручную сборку | Ноль (автоматизированный процесс в пресс-форме) | Высокие (ручной труд оператора пресса) | Процесс в форме резко снижает затраты на единицу труда при объеме более 10 000 |
Экономика мелкосерийного прототипирования против крупносерийного производства
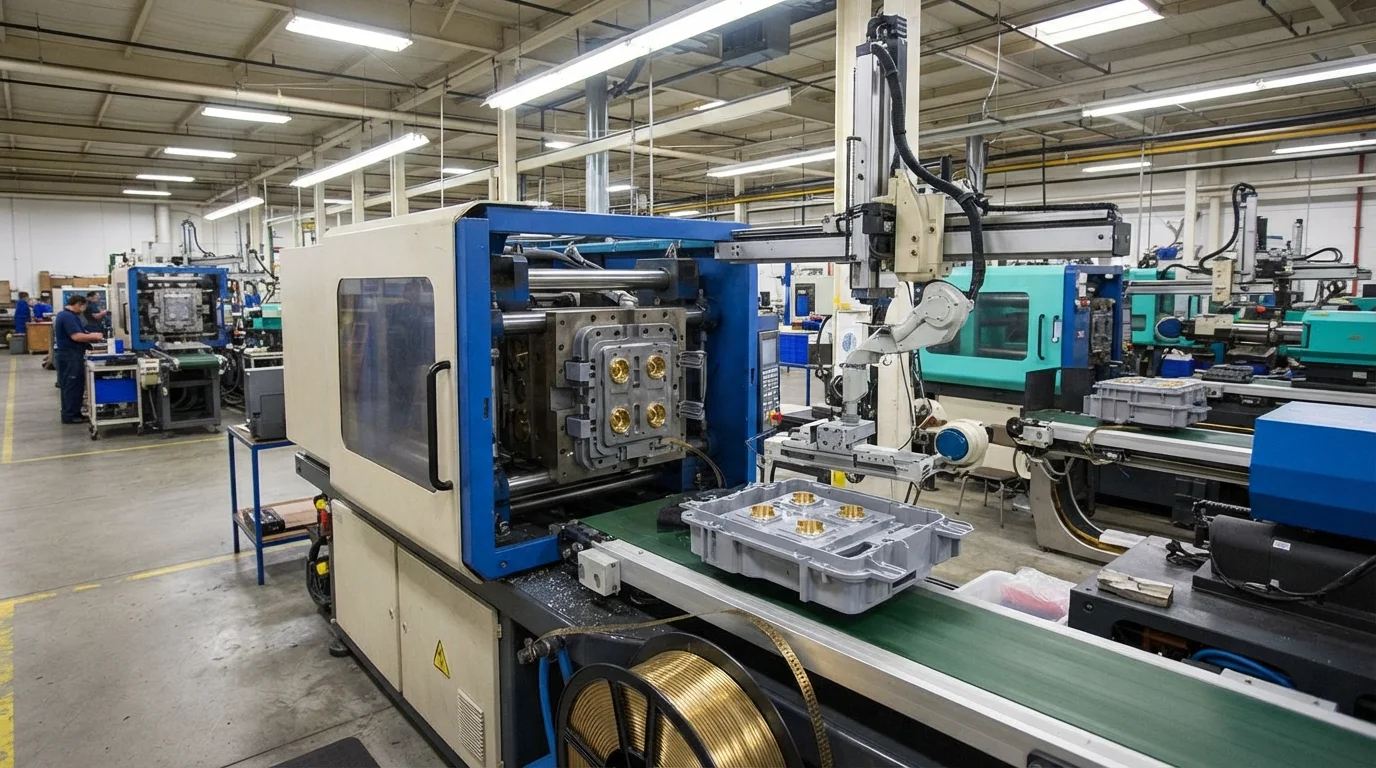
Оценка экономики проекта требует балансирования первоначальных затрат на инструментальную оснастку (NRE) с затратами на сборку единицы продукции. Термическая заклепка после формования обеспечивает более низкую первоначальную стоимость пресс-формы, поскольку литьевая форма использует простые центральные стержни без плавающих выталкивателей или фиксирующих элементов. Однако термическая заклепка требует дополнительного ручного труда, требуя операторов или многоконтактных термических прессов для обработки каждой детали.
Предварительное размещение в форме повышает требования к точности изготовления пресс-формы для предотвращения попадания пластика на активные резьбы. Крупносерийные автомобильные и медицинские программы легко компенсируют более высокие первоначальные затраты на инструмент за счет устранения вторичного сборочного оборудования и сокращения трудозатрат на цикл. Автоматизированные 6-осевые роботы загружают металлические вставки за считанные секунды, значительно снижая производственные расходы на единицу продукции при больших объемах производства.
Часто задаваемые вопросы (FAQ)
Почему литье со вставками обеспечивает более высокую прочность на вырыв, чем термическая заклепка?
Формование с заливкой вставки заставляет расплавленную смолу под высоким давлением впрыска заполнять сложные насечки с поднутрениями. Усадка пластика плотно обжимает металлическую вставку во время первичного охлаждения, создавая бесшовное механическое соединение, которое выдерживает экстремальные осевые нагрузки на вырыв.
Когда термическая заклепка предпочтительнее литья со вставками для пластиковых крепежных элементов?
Термическая заклепка выгодна для мелкосерийных прототипов или сложных деталей с десятками резьбовых отверстий, где ручное размещение вставок в форме чрезмерно увеличило бы время цикла. Использование вставок после формования также упрощает первоначальную оснастку формы и снижает бюджет на NRE.
Как предотвратить попадание пластика во внутреннюю резьбу при вставке в форме?
Предотвращение попадания пластика в резьбовые глухие или сквозные отверстия зависит от точных центрирующих стержней формы и плотных запорных уступов. Центрирующие стержни плотно прижимают внутреннее резьбовое отверстие к инструментальной стали, блокируя проникновение расплавленного полимера во время фазы высокого давления.