
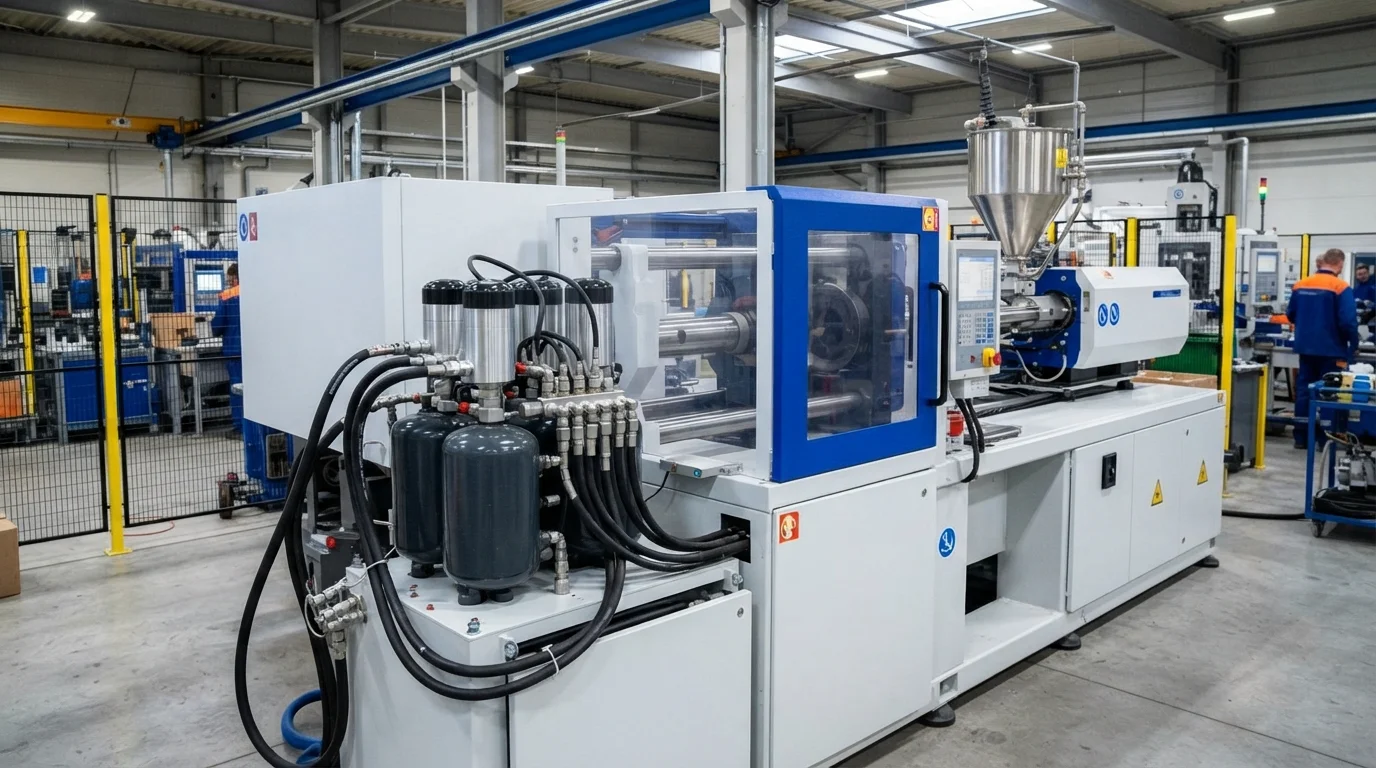
Die Herstellung von dünnwandigen Kunststoffteilen in großen Stückzahlen erfordert hohe Einspritzgeschwindigkeiten, um die Formkavitäten zu füllen, bevor die Schmelze erstarrt. Herkömmliche Spritzgießmaschinen verfügen nicht über die sofortige hydraulische Reaktionsfähigkeit, die zum Füllen langer Fließwege mit Wanddicken unter 0,8 mm erforderlich ist. Die Spezifikation von Hochgeschwindigkeitsspritzgießen löst diese Fließbegrenzungen durch den Einsatz von hydraulischen Stickstoffspeichern, die die Einspritzschnecke antreiben. JUCHENG betreibt spezielle Hochgeschwindigkeits-Produktionszellen für die Herstellung von dünnwandigen Verpackungen, medizinischen Diagnosebechern und EV-Batterie-Abstandshaltern.
Inhaltsverzeichnis
Speicherunterstützte Spritzgießpressen & schnelle Einspritzgeschwindigkeit
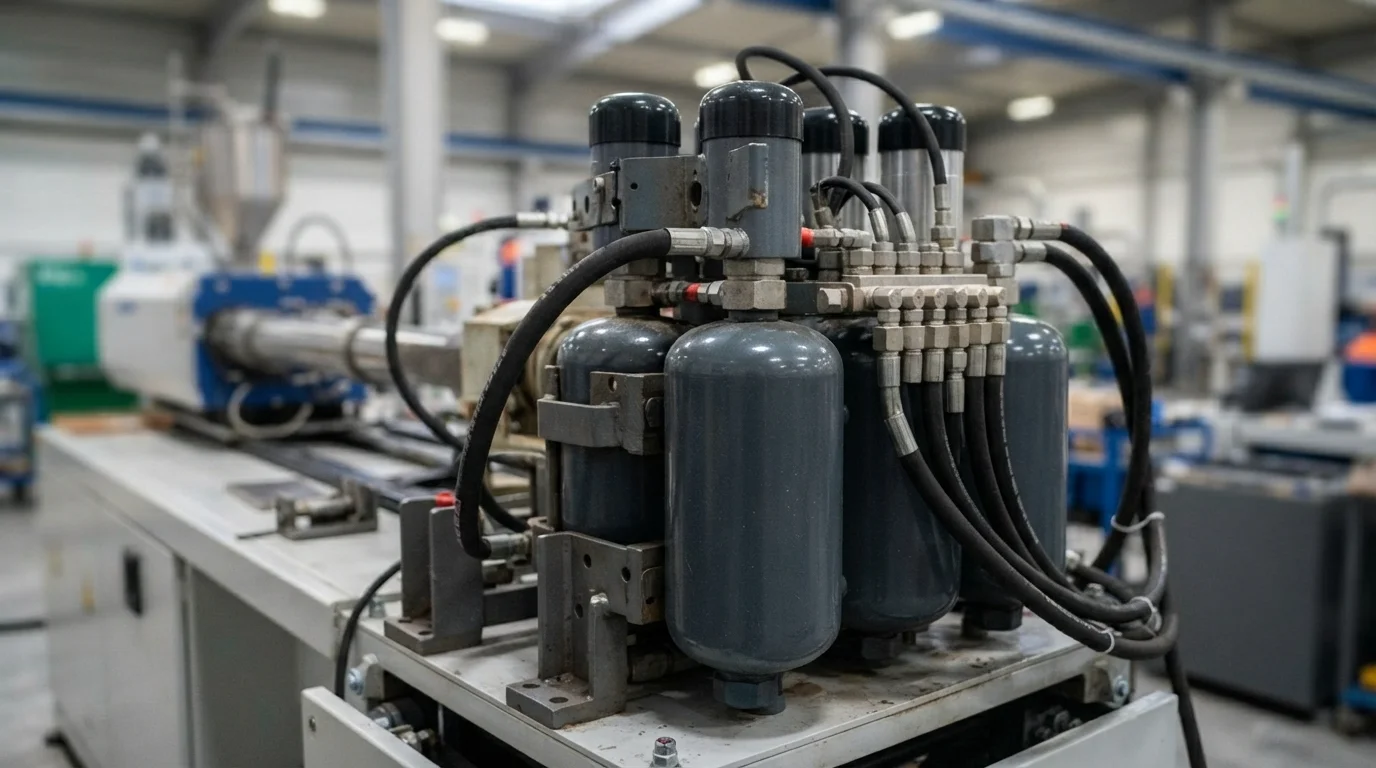
Um eine vollständige Füllung der Kavität bei dünnwandigen Geometrien zu erreichen, sind Einspritzgeschwindigkeiten von bis zu 1.000 mm/s erforderlich. Die Ausstattung von Spritzgießmaschinen mit speicherunterstützten Spritzgießpressen liefert während der Füllphase sofortiges Hydraulikflüssigkeitsvolumen. Stickstoffspeicher geben den gespeicherten Druck innerhalb von Millisekunden ab und beschleunigen die Einspritzschnecke sofort auf Spitzengeschwindigkeit. Ultraschnelles Füllen verhindert, dass die Polymer-Schmelzefronten entlang kalter Kavitätsoberflächen vorzeitig erstarren. Geschlossene Druckmessumformer überwachen die Schmelzerheologie während jedes Zyklus und gewährleisten einen sofortigen Umschaltvorgang von der Füllgeschwindigkeit auf den Nachdruck.
Betriebsstandards für Hochgeschwindigkeitspressen umfassen:
- Stickstoffspeicher-Entladung—Das Freisetzen des gespeicherten Hydraulikölvolumens treibt die Einspritzschnecke mit extremer Anfangsbeschleunigung an.
- Geschlossene Regelungssteuerung—Die Überwachung der Forminnendrucksensoren verhindert Überpackung und Gratbildung entlang der Formtrennlinien.
- Hohe Schließkraftstabilität—Das Zusammenhalten der Formkernplatten unter extremen Spitzeneinspritzdrucken verhindert Gratbildung an der Trennlinie.
- Schnellwirkende Hydraulikventile—Die Ausführung von Ventilwechseln im Sub-Millisekundenbereich optimiert die Umschaltung von Geschwindigkeit auf Druck während des Füllvorgangs.
Dünnwandige Verpackungen & EV-Batterie-Isolationskomponenten (≤0,8 mm)
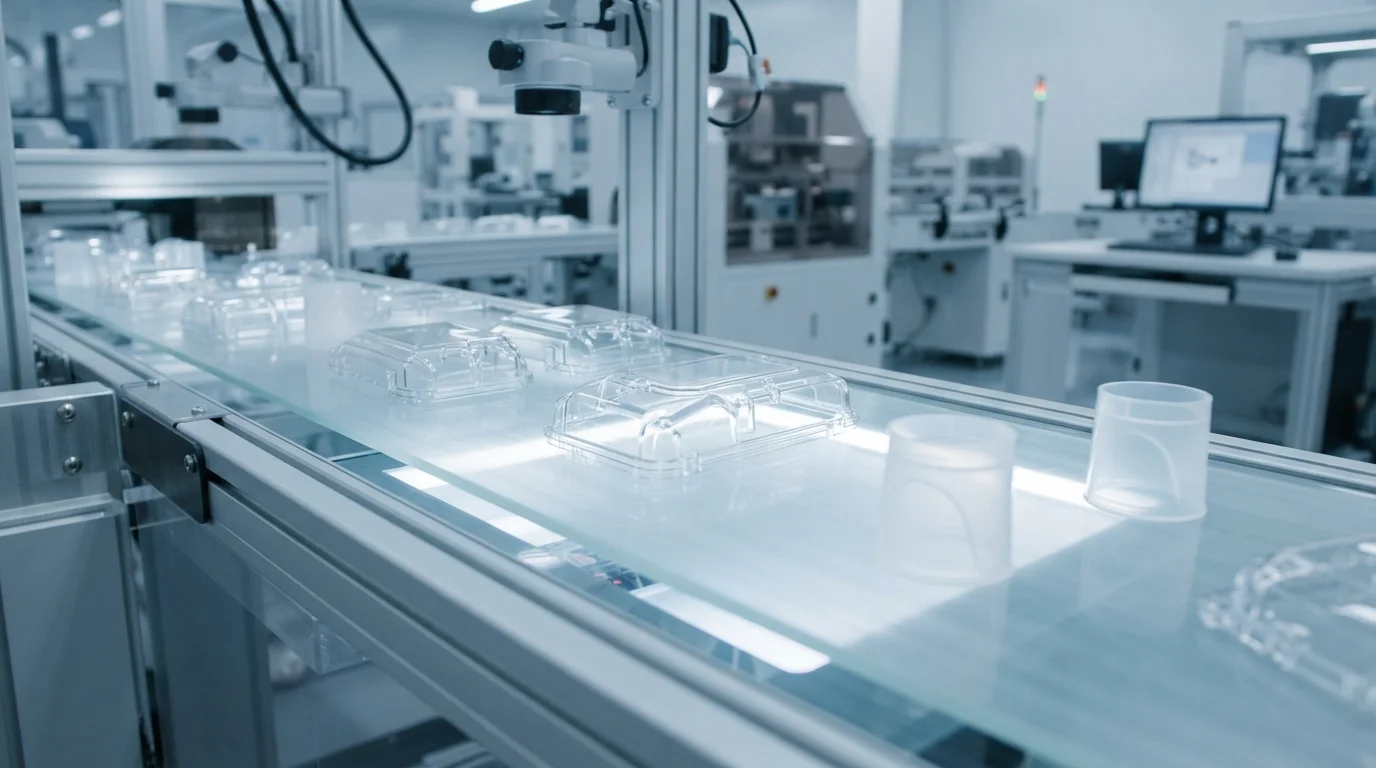
Dünnwandige Komponenten, die in EV-Batterie-Abstandshaltern und Verbraucherverpackungen verwendet werden, erfordern Harze mit hohem Schmelzflussindex (MFI). Die Verarbeitung von Thermoplasten wie High-Flow- Polycarbonat (PC), LCP, PA66, und Polypropylen (PP) erfordert eine präzise Temperaturkontrolle. Hohe Einspritzgeschwindigkeiten erzeugen Reibungsscherwärme in engen Angusskanälen, wodurch die Viskosität des Harzes dynamisch reduziert wird. Eine niedrigere Schmelzeviskosität ermöglicht es dem Kunststoff, über hohe Fließlängen-zu-Dicken-Verhältnisse (L/T) von über 200:1 zu wandern. Vakuumunterstützte Hohlraumentlüftungssysteme saugen vor dem Einspritzen Luft aus der Form, um Mikroblasen und Dieseleffekte zu verhindern.
| Polymerharz-Typ | MFI-Bereich (g/10min) | Wanddicke (mm) | Füllgeschwindigkeit (mm/sec) | Primäre Hochgeschwindigkeitsanwendung |
|---|---|---|---|---|
| PP (Borealis RF365MO) | 35 – 70 | 0,40 – 0,80 mm | 600 – 900 mm/s | Dünnwandige Verpackungen & Behälter |
| High-Flow-PC (Makrolon 2407) | 25 – 55 | 0,60 – 1,00 mm | 500 – 800 mm/s | Elektronikgehäuse & Displayrahmen |
| PA66-GF30 (Zytel 70G33L) | 20 – 40 | 0,80 – 1,20 mm | 400 – 700 mm/s | Isolierplatten für EV-Batteriemodule |
Hochkavitäten-Werkzeugkühlung & ausgewogener Heißkanal
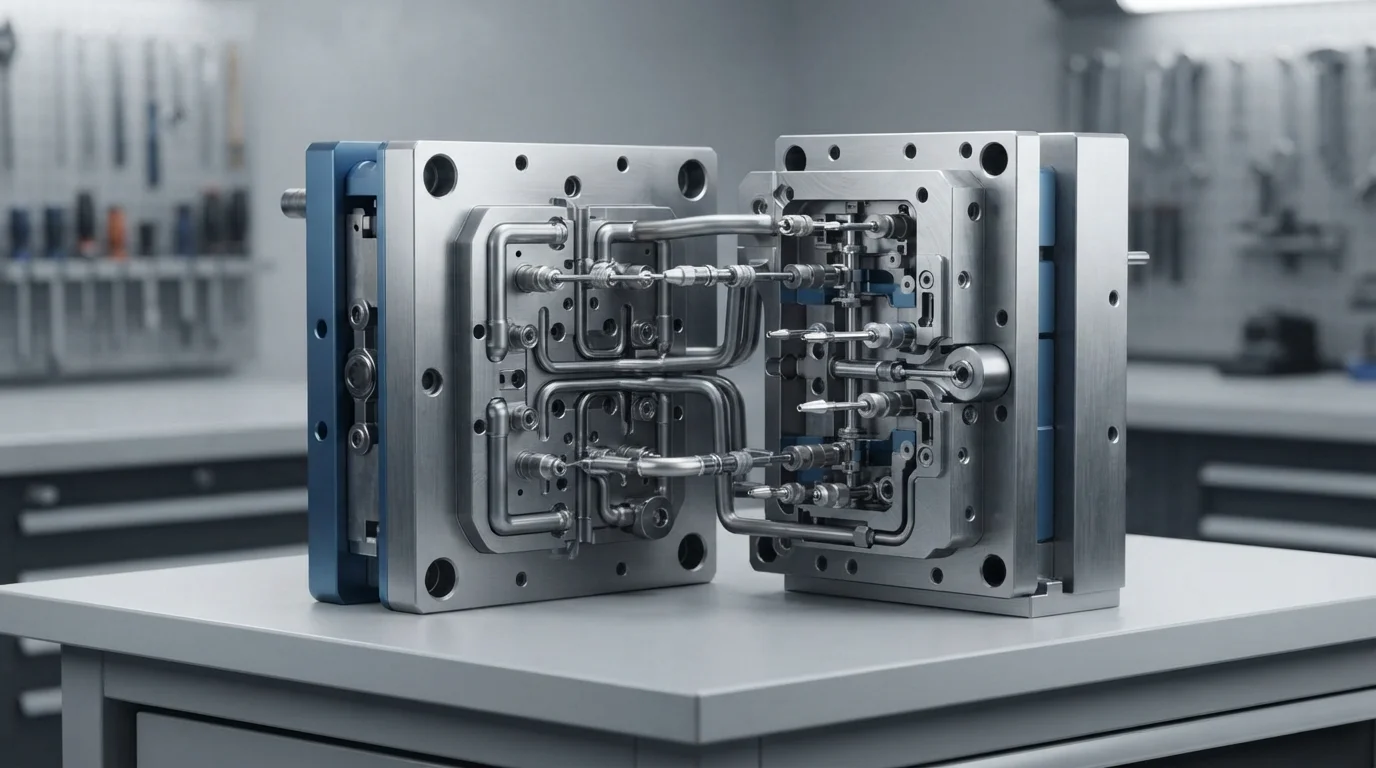
Die Maximierung der Produktionsleistung hängt von Mehrkavitäten-Werkzeugen und optimiertem Wärmemanagement ab. Die Integration Heißkanal mit ausgewogenem Fluss Verteiler gewährleisten eine gleichmäßige Schmelzeverteilung auf jede Kavität und halten so ein einheitliches Teilegewicht aufrecht. Formen mit hoher Kavitätszahl erfordern ausgewogene Kühlsysteme, um Wärme schnell aus dünnen Polymerwänden abzuführen. Die Konfiguration von konformen Kühlkanälen nahe der Kavitätsoberflächen reduziert die Kühlzeiten auf unter 3 Sekunden pro Schuss. Die Anwendung der wissenschaftlichen Spritzgießmethodik durch Entkoppeltes Spritzgießen trennt die Einspritzgeschwindigkeit vom Nachdruck und hält CpK > 1,67 über lange Produktionsläufe aufrecht.
Häufig gestellte Fragen (FAQs)
Warum wird ein Druckspeicher für das Hochgeschwindigkeits-Spritzgießen benötigt?
Hydraulikspeicher speichern stickstoffunter Druck, um während des Einspritzens sofortiges Hydraulikölvolumen bereitzustellen. Dieser sofortige Druckstoß beschleunigt die Schnecke dreimal schneller als Standard-Hydraulikpumpen und füllt dünnwandige Kavitäten, bevor die Schmelze erstarrt.
Was ist eine typische Zykluszeit für das Hochgeschwindigkeits-Dünnwand-Spritzgießen?
Die Zykluszeiten für dünnwandige Verpackungen und elektronische Gehäuse liegen typischerweise zwischen 2 und 6 Sekunden. Hochgeschwindigkeitseinspritzung, schnelle Kühlwasserkreisläufe und automatisierte Roboterteilentnahme minimieren die Zyklusdauer.
Wie verhindert man Dieselbrandflecken beim ultraschnellen Einspritzen?
Die Vermeidung von Dieselbrand erfordert die Integration von präzisen Mikroentlüftungsschlitzen mit einer Größe von 0,015 mm bis 0,02 mm entlang der Trennebenen sowie die Verwendung von Vakuumkavitätsentlüftung. Das Absaugen von Luft aus dem Werkzeug vor dem Einspritzen verhindert, dass komprimiertes Gas sich entzündet.