
Die Fertigung von Präzisionshardware ist stark auf die Herstellung hochintegraler Werkzeuge angewiesen.
Die Überführung individueller Produktkonzepte von 2D-Konstruktionszeichnungen in die Serienproduktion erfordert eine sorgfältige Kavitätengestaltung und Hochgeschwindigkeits-CNC-Fräsen.
Bereitstellung spezialisierter individueller Formenbau Dienstleistungen erfordert die interne Bearbeitung von Formkernen und Masterrahmen, um Verzögerungen in der Lieferkette durch Dritte zu vermeiden.
Der Betrieb als integrierter Auftragsfertiger garantiert vollständige Qualitätskontrolle vom ersten Werkzeugstahlschnitt bis zur Massenbauteilspritzung.
Vertragswerkzeugbau konzentriert sich ausschließlich auf 100% kundenspezifisch entwickelte Formstrukturen und vermeidet Katalogwerkzeuge von der Stange.
Der Betrieb einer eigenen Werkzeugmacherei vertikal neben der Spritzgießabteilung ermöglicht es Werkzeugingenieuren und Verfahrenstechnikern, nahtlos zusammenzuarbeiten.
Ob es um den Aufbau von Aluminium-Schnellwerkzeugen für die Prototypenvalidierung oder um die Konstruktion gehärteter Edelstahl-Produktionsformen geht, müssen Ingenieurteams eine exakte Bauteilgeometrie und langfristige Werkzeugzuverlässigkeit sicherstellen.
Inhaltsverzeichnis
25 Fünf-Achsen-CNC-Bearbeitungszentren & ±0,01 mm Werkzeugtoleranz
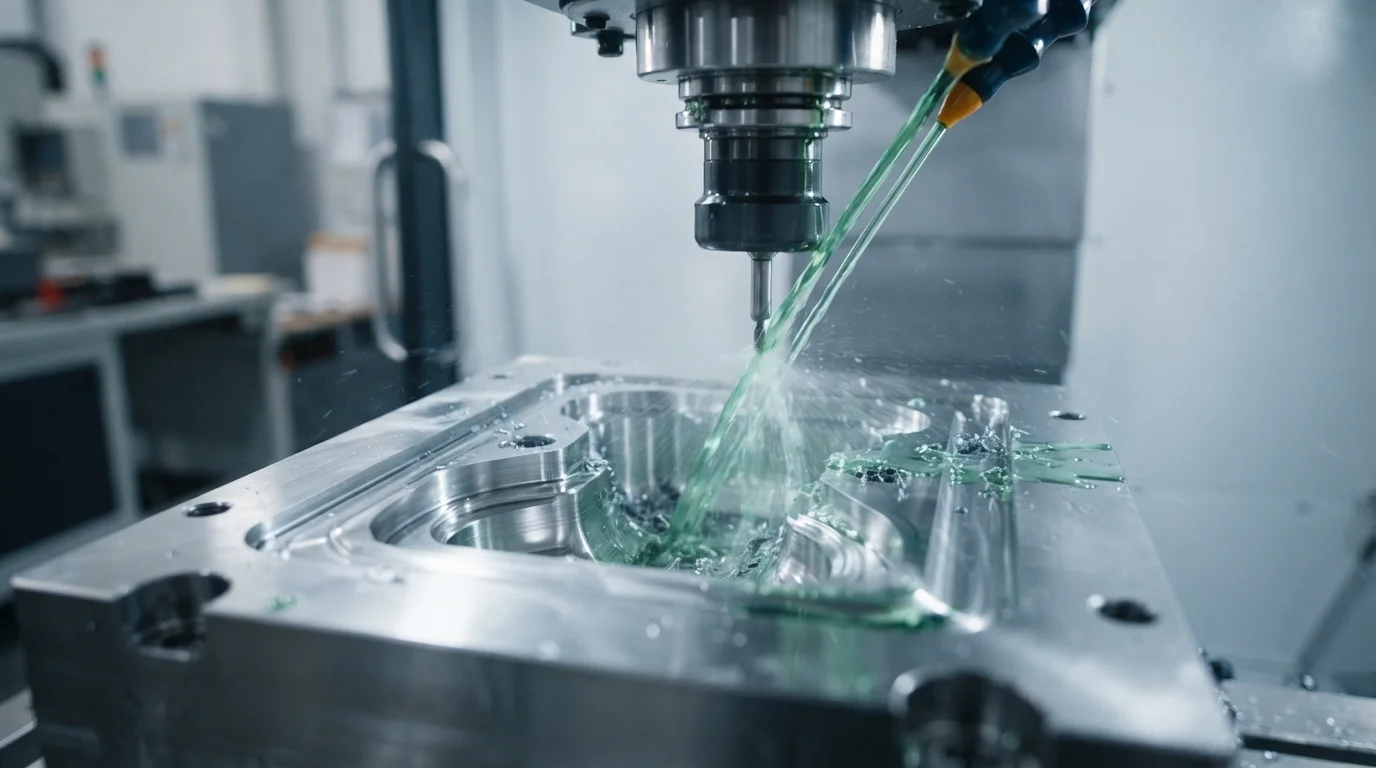
Werkzeugpräzision wird unterstützt durch 25 Sätze 5-Achsen-CNC-Maschinen, Hochgeschwindigkeits-Senkerodiermaschinen und Drahterodiermaschinen.
Fünf-Achsen-CNC-Fräsen ermöglicht komplexe 3D-Konturen, tiefe Kernaussparungen und komplizierte innere Rippen in einer einzigen Aufspannung zu schneiden.
Die Eliminierung mehrerer Werkstückaufspannungen minimiert kumulative Positionierungsfehler und hält Formenbau-Toleranzen von ±0,01 mm und Teilewiederholgenauigkeit von ±0,02 mm.
Die Ausstattung des Werkzeugraums mit Hochgeschwindigkeitsfräsern, die mit 20.000 U/min laufen, liefert makellose Oberflächen direkt von der Maschine.
Die Präzisionsbearbeitung erstreckt sich auf die automatisierte Elektrodenfertigung für das EDM-Kernschneiden, was scharfe Innenkanten und Rippen mit engen Radien ermöglicht.
Die Aufrechterhaltung strenger thermischer Stabilität in klimatisierten Maschinenwerkstätten verhindert Wärmeausdehnungsfehler während langer Fräsoperationen.
Inhouse-Formenbau nach Maß eliminiert Risiken in der Lieferkette Dritter und wahrt die vollständige Vertraulichkeit des geistigen Eigentums.
Die Kontrolle jedes Schritts des Werkzeuglebenszyklus ermöglicht es Ingenieuren, sofortige Änderungen oder Wartungen durchzuführen und so einen unterbrechungsfreien Produktionsablauf zu gewährleisten.
SPI Klasse 101 gehärtete Stahlwerkzeuge (S136 & H13)
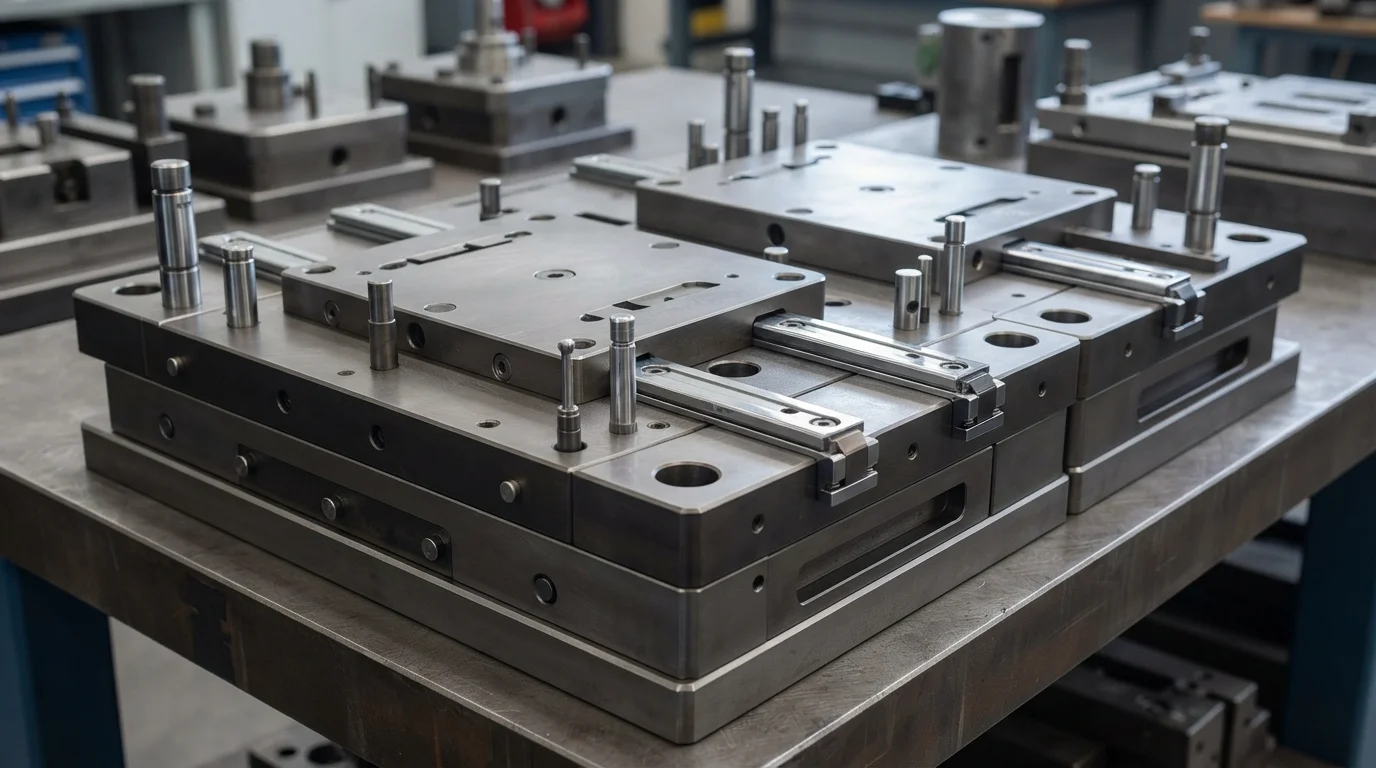
Die Auswahl des richtigen Werkzeugstahls bestimmt die Langlebigkeit der Form, die Kühleffizienz und die Beständigkeit gegen korrosive Kunststoffausgasungen.
Die Spezifizierung von hochwertigen gehärteten Stählen wie S136-Edelstahl und H13-Werkzeugstahl, wärmebehandelt auf HRC 48-52, liefert hochfeste Formgrundplatten.
Hochchromhaltiger S136-Stahl bietet überlegene Korrosionsbeständigkeit gegen flammhemmende Gase, die von technischen Polymeren wie PEEK, Ultem und PPS freigesetzt werden.
Bau SPI-Klasse-101-Formen garantiert eine Produktionslebensdauer von über 1.000.000 Formzyklen.
Werkzeuge der Klasse 101 umfassen gehärtete geführte Auswerferplatten, verschleißfeste Schiebeanordnungen und beschichtete Kernstifte.
Präzise Absperrstahlkonstruktionen verhindern die Bildung von Kunststoffgrat entlang von Trennebenen oder Schiebefugen und bewahren die Teileoptik.
Integrierte Kühlkreisläufe werden mithilfe fortschrittlicher thermischer Modellierung ausgelegt, um eine gleichmäßige Wärmeabfuhr über alle Kavitätenoberflächen zu gewährleisten.
Die richtige Platzierung der Wasserkanäle verhindert Kernheißstellen, reduziert Zykluszeiten und beseitigt Verzug nach dem Formen bei großen Strukturbauteilen.
DfM-Überprüfung & Moldflow-Simulation innerhalb von 24 Stunden
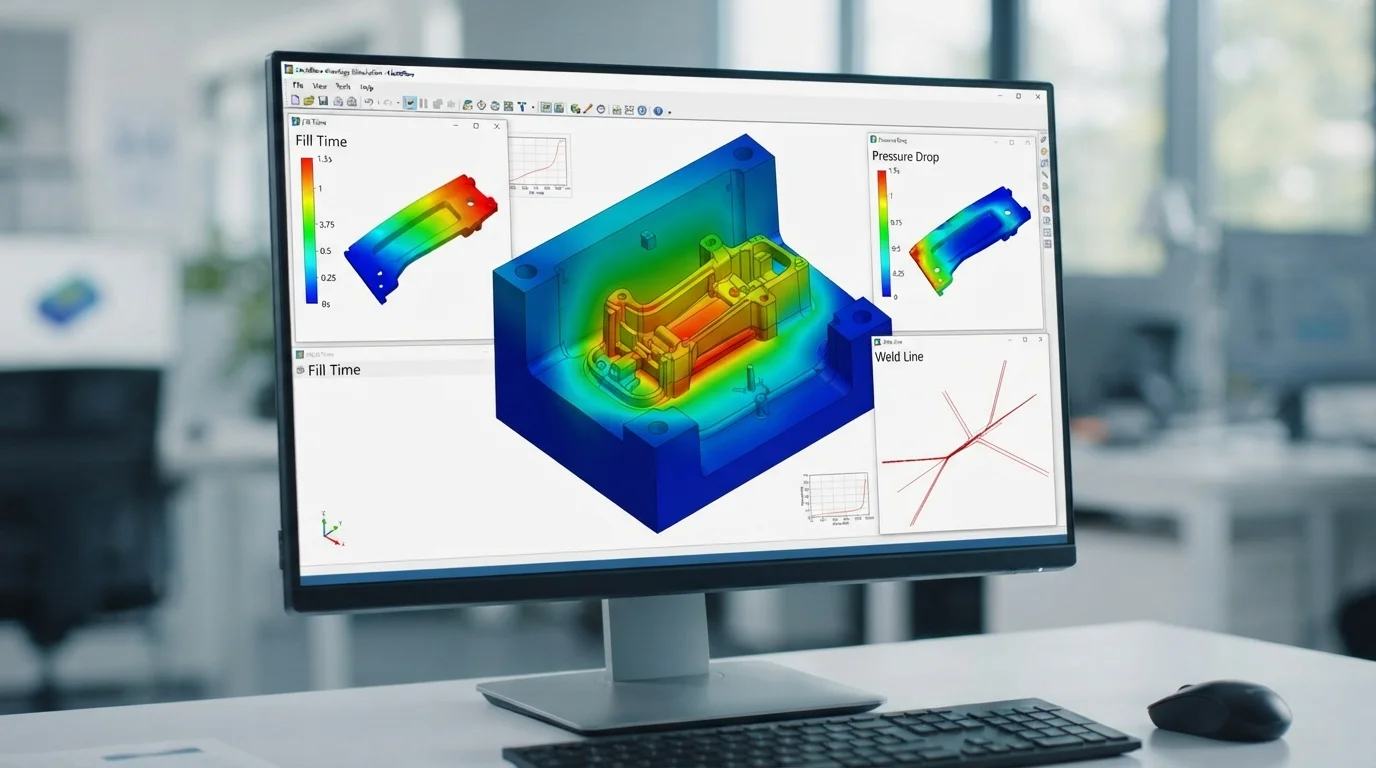
Technische Überprüfungen beginnen mit einem umfassenden Design-for-Manufacturability-Bericht (DfM), der innerhalb von 24 Stunden nach Einreichung der CAD-Datei geliefert wird.
Technische Teams analysieren die Gleichmäßigkeit der Wandstärke, Entformungsschrägen, Angusspositionen und Platzierungen der Trennebenen.
Die frühzeitige Identifizierung potenzieller Fertigungsrisiken verhindert kostspielige Stahländerungen, nachdem die Werkzeugherstellung begonnen hat.
Fortschrittliche Moldflow-Simulation Software modelliert die Polymerrheologie, Packdrücke und das thermische Kühlverhalten innerhalb der Kavität.
Die Simulation des Fortschreitens der Schmelzfront hebt potenzielle Lufteinschlüsse, Einfallstellen und Bindenahtbildungen hervor.
Die Anpassung der Angusslagen auf Basis der Simulationsdaten gewährleistet eine optimale Faserorientierung in verstärkten Polymeren und maximiert die Zugfestigkeit des Bauteils.
Die direkte Zusammenarbeit mit den Konstruktionsteams der Kunden legt klare kritische Qualitätsmerkmale (CTQ) und Prüfprotokolle fest, bevor Metall zerspannt wird.
Dieser proaktive Konstruktionsansatz strafft die Validierung und gewährleistet einen reibungslosen Übergang in die Serienfertigung.
Rapid-Bridge-Werkzeuge vs. Serienwerkzeuge
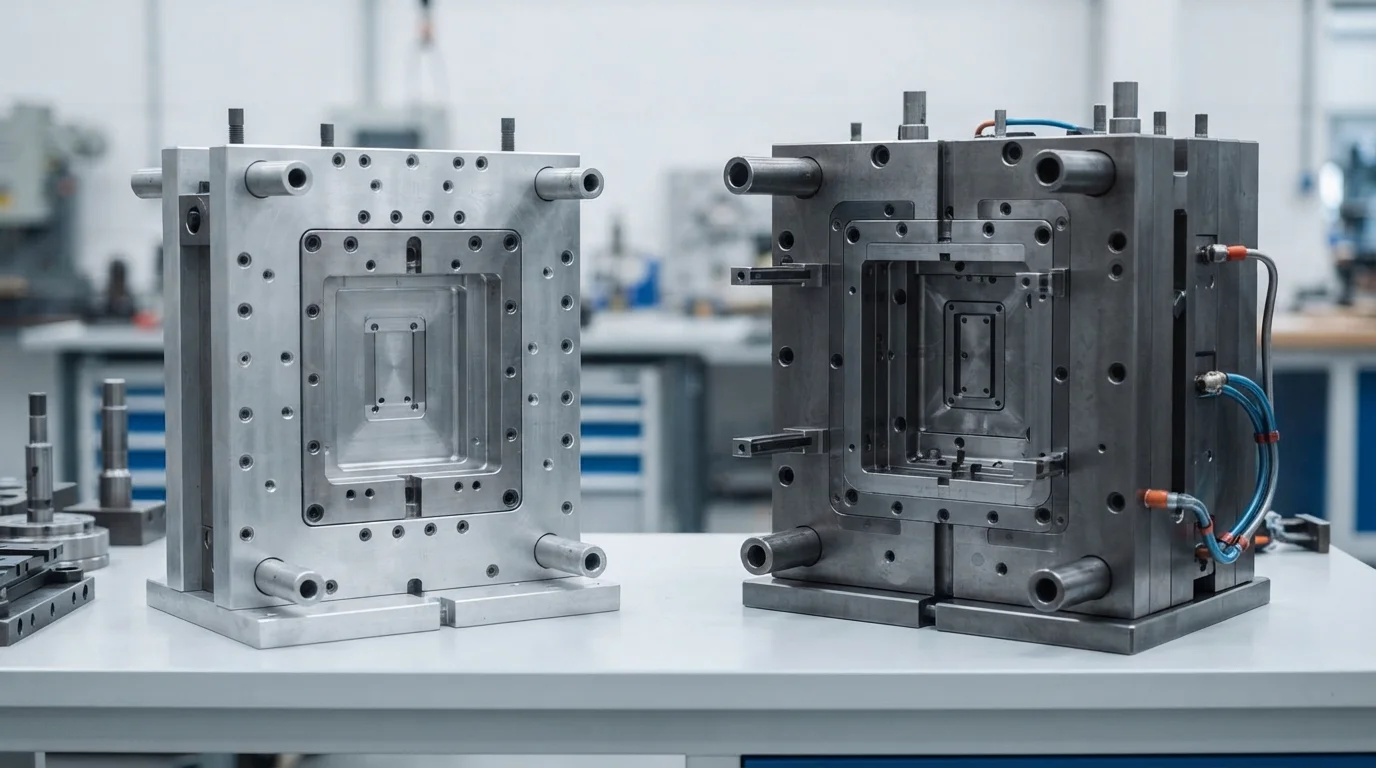
Der Vergleich der Werkzeugoptionen ermöglicht es Produktentwicklungsteams, die anfänglichen NRE-Budgets gegen die Gesamtprojektzeitpläne abzuwägen.
Rapid-Bridge-Werkzeuge verwenden hochfestes Al7075-Aluminium oder vorgehärteten weichen P20-Stahl, um Formkerne schnell zu fräsen.
Die Lieferung funktionsfähiger T1-Prototypenmuster dauert nur 7 bis 10 Werktage, wodurch Kunden den mechanischen Sitz validieren und Feldtests durchführen können.
Serienwerkzeuge verwenden vollständig gehärtete S136- oder H13-Werkzeugstähle, die für kontinuierliche Hochvolumenproduktion über 35+ automatisierte Spritzgießpressen mit einem Schließkraftbereich von 15 t bis 3000 t.
Während Rapid-Werkzeuge für 1.000 bis 10.000 Einheiten wirtschaftlich sind, bieten Serienwerkzeuge die niedrigsten Stückkosten für Massenproduktionsläufe von über 100.000 Teilen.
Die Durchführung professioneller kundenspezifischer Formenherstellung garantiert einen nahtlosen Übergang vom frühen Prototyping zur vollständigen Massenproduktion.
Qualitätsmanagementsysteme zertifiziert nach IATF 16949 und ISO 13485 gewährleisten eine vollständige Dokumentenrückverfolgbarkeit und Erstmusterprüfung (FAI) bei jeder Bestellung.
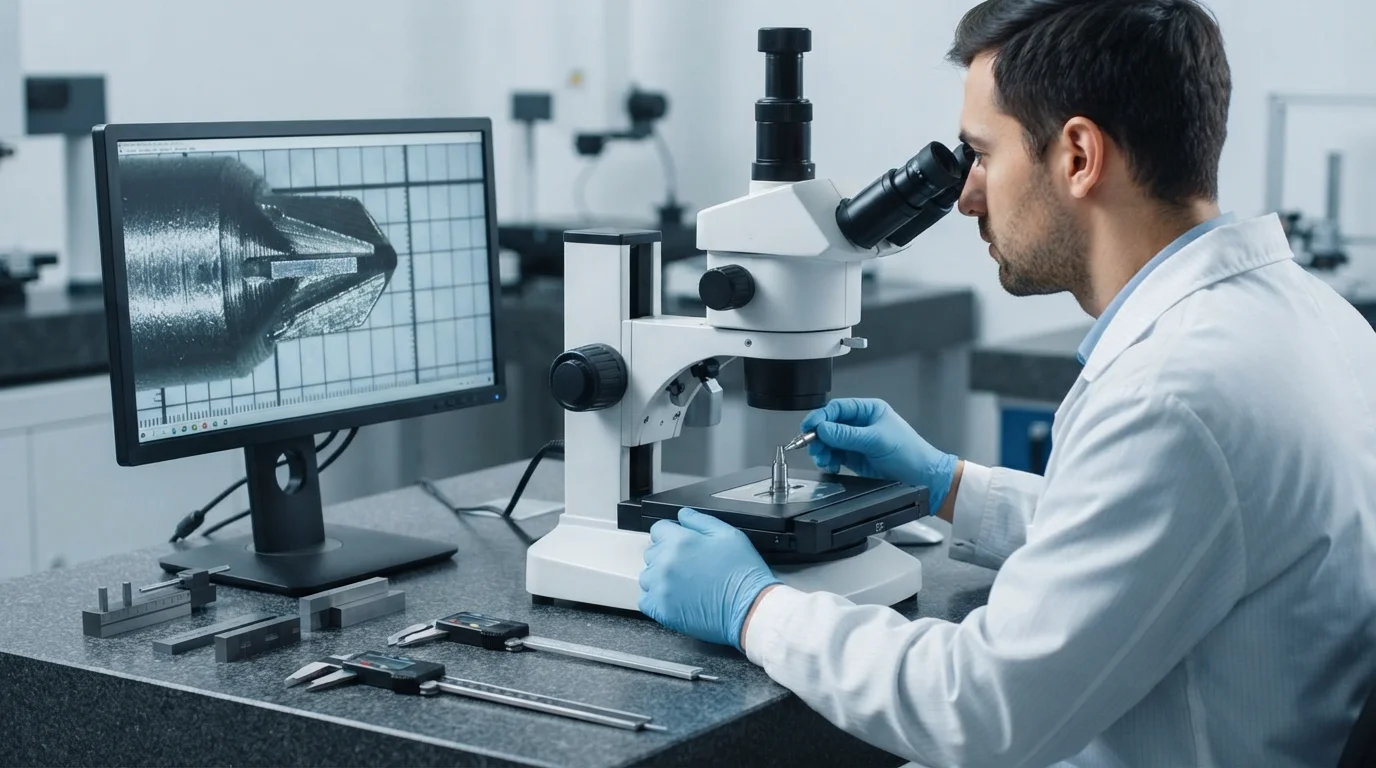
Jedes kundenspezifische Formenbauprojekt muss vor dem Eintritt in die Hochvolumenfertigung mit Zeiss-CMM-Messtechnik verifiziert werden.
Häufig gestellte Fragen (FAQs)
Was ist der Unterschied zwischen S136- und H13-Werkzeugstahl?
S136 is a high-chrome stainless steel offering superior corrosion resistance and SPI A-1 mirror polishability, ideal for medical and optical parts. H13 is an ultra-tough hot-work tool steel providing exceptional impact resistance for structural and high-heat engineering parts.
How quickly can engineers receive a DfM analysis for 3D CAD files?
Engineers receive detailed DfM reviews within 24 hours of CAD file submission. Reports analyze draft angles, wall thicknesses, gate locations, and parting line feasibility.
What is included in an SPI Class 101 mold guarantee?
Class 101 mold guarantees cover complete tool maintenance, core replacement, and mechanical repair for over 1,000,000 production cycles. Molds feature hardened steel cores, guided ejection, and anti-corrosive treatments.