
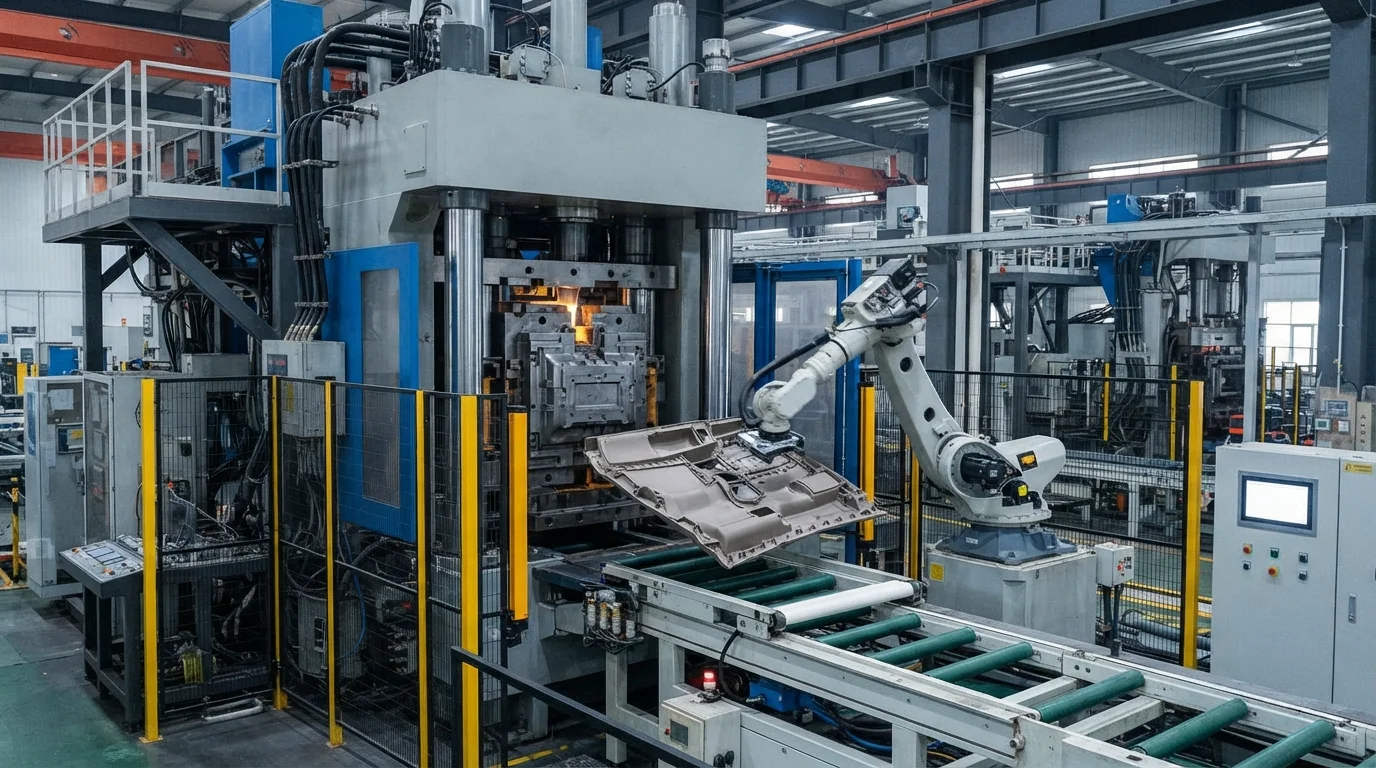
Manufacturing large-format polymer enclosures, automotive body panels, and heavy structural pallets presents severe processing and tooling challenges. Injecting heavy plastic melt volumes across long cavity flow paths often causes visible weld lines, localized sink marks, and severe structural warpage. Specifying heavy-tonnage large part injection molding overcomes these manufacturing limits by utilizing high clamping forces and specialized melt flow control systems. JUCHENG operates heavy-duty automated production cells capable of molding large-scale components up to 15 kg in weight or 2.5 meters in length.
جدول المحتويات
3000T Clamping Force & Sequential Valve Gating (SVG)
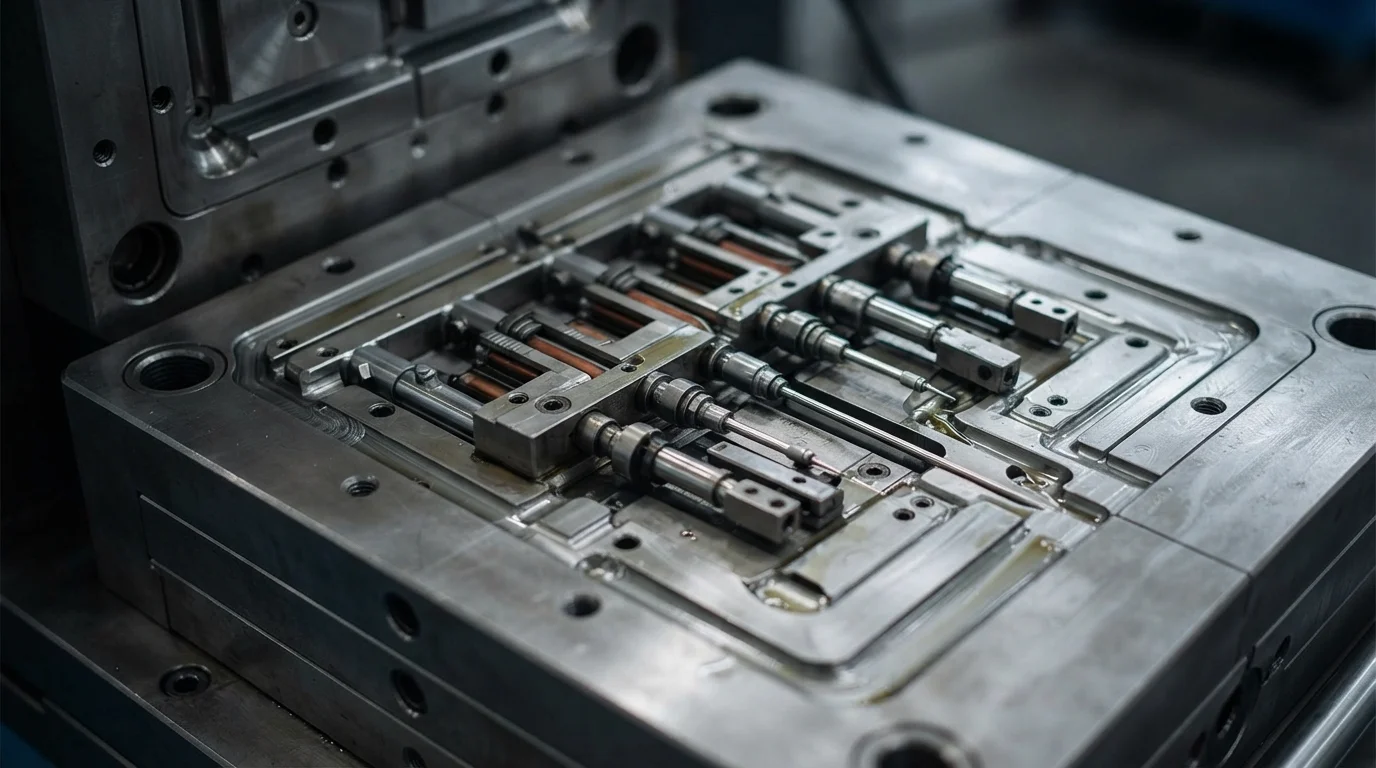
Operating a 3000-ton hydraulic press delivers the massive clamping force required to hold large mold cavities shut under high injection pressures. Controlling melt front convergence across expansive cavity surfaces relies on Sequential Valve Gating (SVG) technology. Equipping hot runner manifolds with pneumatic or hydraulic hot runner needle valves allows processing engineers to open gates sequentially. Opening valve gates in a controlled cascade sequence guides the molten plastic front smoothly without allowing weld lines to form on visible appearance surfaces. Sequential filling eliminates cosmetic weld marks and reduces required injection pressure, preventing part distortion.
Sequential valve gating operating sequence standards include:
- Cascaded valve timing—فتح بوابات الصمامات التسلسلية تدريجيًا يوجه جبهات التدفق دون إنشاء خطوط لحام ظاهرة.
- قوة تثبيت هيدروليكية عالية—إبقاء ألواح القوالب الثقيلة مغلقة تحت ضغط التجويف العالي يمنع ظهور خطوط الفلاش عند خط الفصل.
- تقليل انخفاض الضغط—توزيع المصهور عبر أنظمة القنوات الساخنة متعددة النقاط يخفض ضغط الحقن المطلوب.
- مراقبة محولات التجويف—تتبع ملفات الضغط عبر جدران التجويف الكبيرة يضمن كثافة تعبئة موحدة.
الأجزاء الخارجية الكبيرة للسيارات، والمصدات، والألواح الهيكلية (حتى 15 كجم / 2.5 متر)
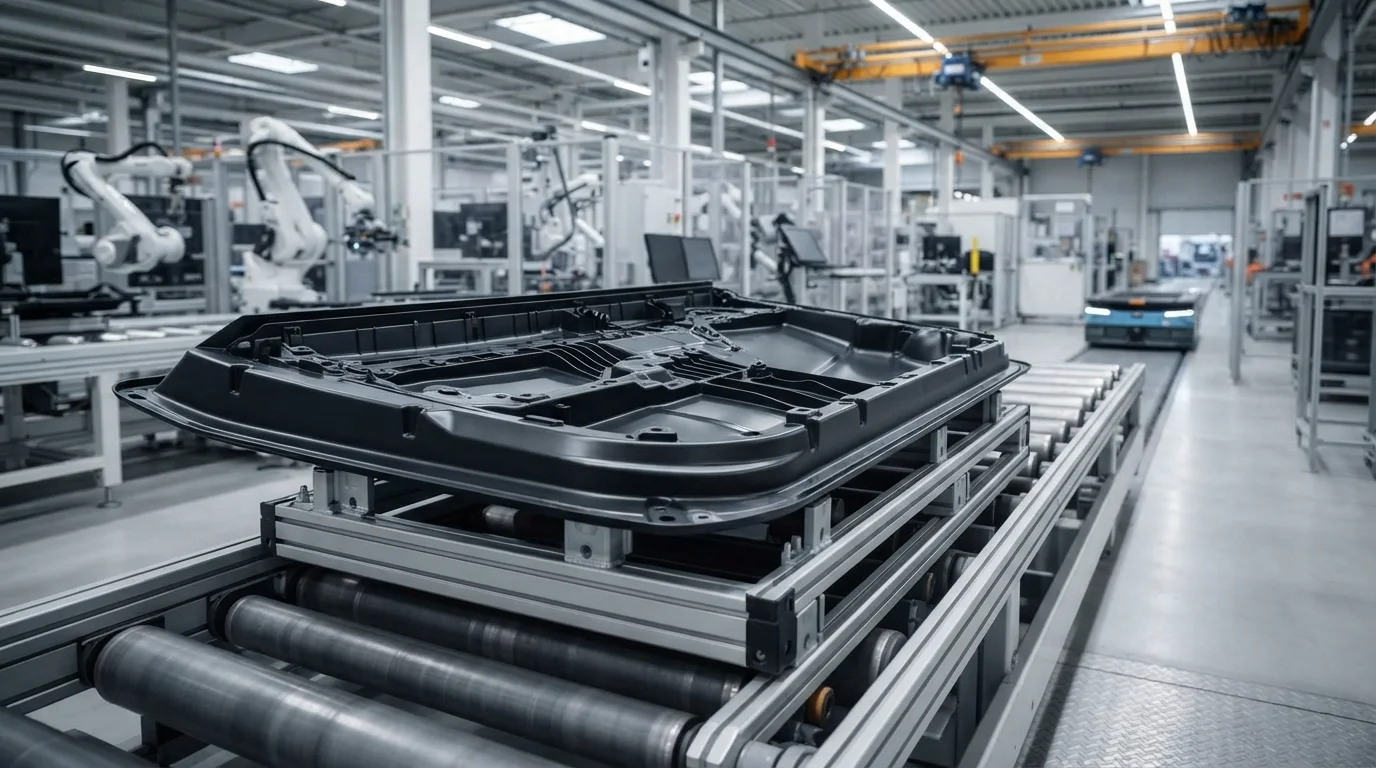
تتطلب الأجزاء الخارجية للسيارات ومنصات اللوجستيات الصناعية أجزاء بوليمر كبيرة الحجم تجمع بين الوزن المنخفض ومرونة الصدمات. يتطلب قولبة المكونات الثقيلة مثل مصدات السيارات وألواح الأبواب وإطارات لوحة القيادة والمنصات الثقيلة معالجة اللدائن الحرارية القاسية. تشمل البوليمرات الشائعة المستخدمة في القولبة كبيرة الحجم 聚丙烯(PP), ABS, PC/ABS, ، والأوليفينات الحرارية (TPO). تعزيز الراتنجات الأساسية بألياف الزجاج يزيد من الصلابة الهيكلية، مما يمكن الألواح البلاستيكية المقولبة من استبدال الأجزاء المعدنية الثقيلة. القولبة الكبيرة بقطعة واحدة تلغي خطوات التجميع الثانوية، مما يحسن السلامة الهيكلية مع تقليل وزن السيارة الحرج.
| درجة البوليمر للأجزاء الكبيرة | الحد الأقصى لوزن الجزء (كجم) | الحد الأقصى لطول الجزء (م) | قوة التثبيت المطلوبة | تطبيق الأجزاء الكبيرة الأساسي |
|---|---|---|---|---|
| TPO / PP (SABIC PP 570P) | حتى 15.0 كجم | حتى 2.5 م | مكبس 2000 طن – 3000 طن | مصدات وواجهات السيارات الأمامية |
| PC/ABS (Bayblend FR3010) | حتى 12.0 كجم | حتى 2.0 م | مكبس 1800 طن – 3000 طن | أغطية حاويات بطاريات السيارات الكهربائية وزخارف الأبواب |
| HDPE (Dow DMDA-8007) | حتى 15.0 كجم | حتى 2.2 م | مكبس 1500 طن – 2500 طن | منصات وصناديق صناعية ثقيلة التحمل |
هندسة الأضلاع الهيكلية وتقليل الالتواء في المكونات الثقيلة
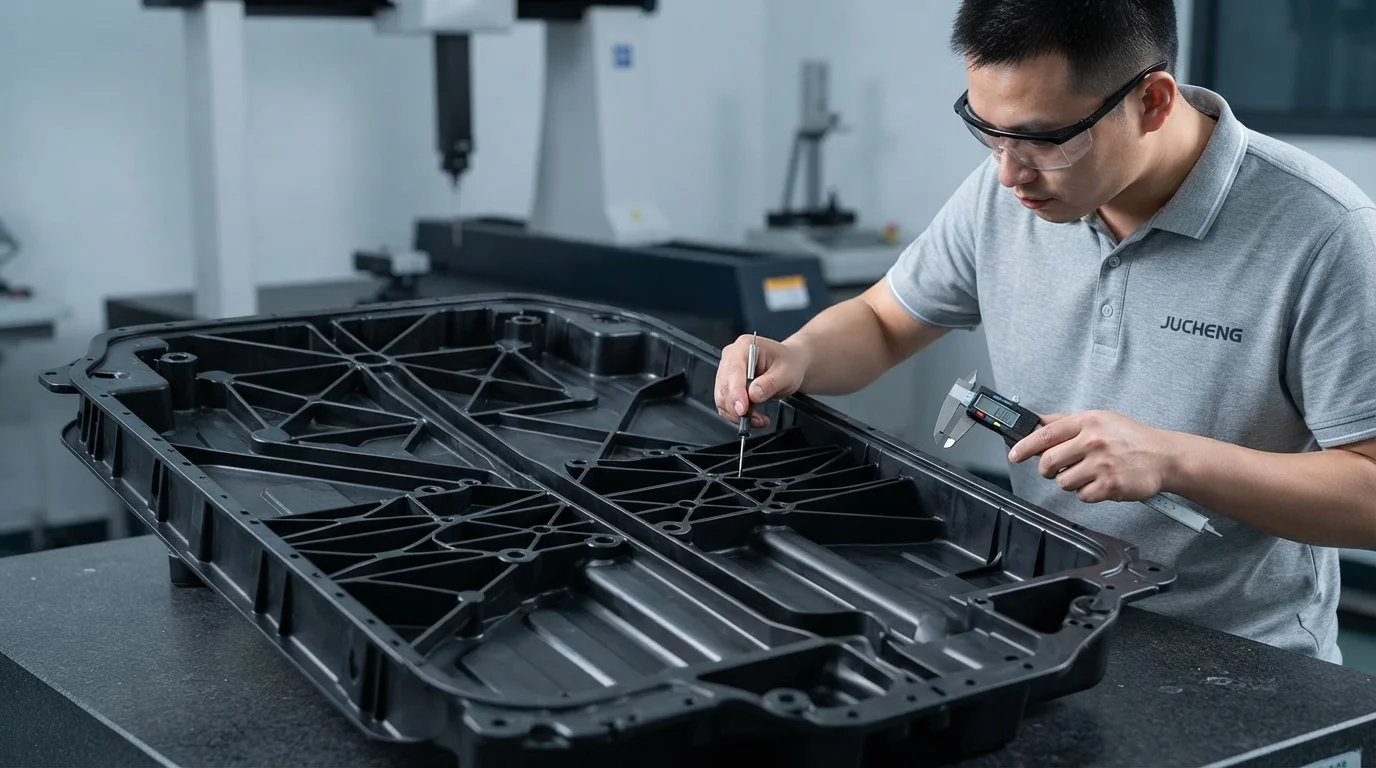
منع الالتواء بعد القولبة وعلامات الانكماش التجميلية في المكونات البلاستيكية الثقيلة يتطلب هندسة دقيقة لسمك الجدار. الجدران الصلبة السميكة تبرد ببطء وتنكمش بشكل غير متساوٍ، مما يسبب ظلال انكماش عميقة على الأسطح الخارجية. تصميم أضلاع تقوية هيكلية بسماكة قاعدة تتراوح بين 50٪ و60٪ من الجدار الاسمي يزيد من صلابة الانحناء دون إضافة كتلة. تكوين شبكات مياه تبريد متوازنة قريبة من أسطح القلب والتجويف يستخرج الحرارة بالتساوي عبر مساحات سطحية كبيرة. يمكن أيضًا دمج تقنية القولبة بمساعدة الغاز لحقن غاز النيتروجين في أقسام الأضلاع السميكة، مما ينشئ قلوبًا مجوفة تقضي على علامات الانكماش.
الأسئلة الشائعة (FAQs)
ما هو التحكم التسلسلي في فتح البوابات (SVG) ولماذا يُستخدم للأجزاء الكبيرة؟
يستخدم التحكم التسلسلي في فتح البوابات صمامات إبرة يتم التحكم فيها إلكترونيًا داخل فوهات القنوات الساخنة لفتح وإغلاق بوابات الحقن بتسلسل محدد. عملية التعبئة المتتالية هذه توجه البلاستيك المنصهر بسلاسة عبر التجاويف الكبيرة، مما يلغي تمامًا خطوط اللحام التجميلية ويقلل من قوة التثبيت المطلوبة.
كيف تمنع الالتواء في الألواح البلاستيكية الكبيرة للسيارات؟
منع الالتواء يتطلب تصميم سماكات جدار اسمية موحدة والحفاظ على تبريد متوازن للقالب عبر أسطح الأدوات الكبيرة. دمج أضلاع تقوية مصممة بنسبة 50٪-60٪ من سمك الجدار يضيف صلابة دون التسبب في علامات انكماش أو انكماش تفاضلي.
ما هي أفضل المواد لقولبة الأجزاء الهيكلية كبيرة الحجم؟
البولي بروبيلين (PP)، خلائط TPO، ABS، وسبائك PC/ABS هي البوليمرات الأكثر شيوعًا للأجزاء الهيكلية الكبيرة. إضافة تقوية من الألياف الزجاجية يحسن معامل الشد ومقاومة الحرارة، مما يجعل الألواح البلاستيكية مناسبة لاستبدال الأجزاء المعدنية الثقيلة المختومة.