
Đúc các chi tiết kết cấu thành dày như tay nắm, thanh vịn và gân vỏ dày đặt ra những thách thức nghiêm trọng về ngoại quan và gia công. Các phần nhựa dày đặc sẽ nguội không đều và co ngót đáng kể, tạo ra vết lõm bề mặt sâu, lỗ rỗng bên trong và thời gian chu kỳ kéo dài. Việc chỉ định đúc phun hỗ trợ khí khắc phục những giới hạn vật lý này bằng cách phun khí nitơ áp suất cao trực tiếp vào lõi polymer nóng chảy. JUCHENG vận hành các tế bào sản xuất hỗ trợ khí chuyên dụng, chế tạo phần cứng kết cấu rỗng hoàn toàn theo tệp CAD của khách hàng.
Mục lục
Hệ thống phun khí nitơ & Loại bỏ vết lõm
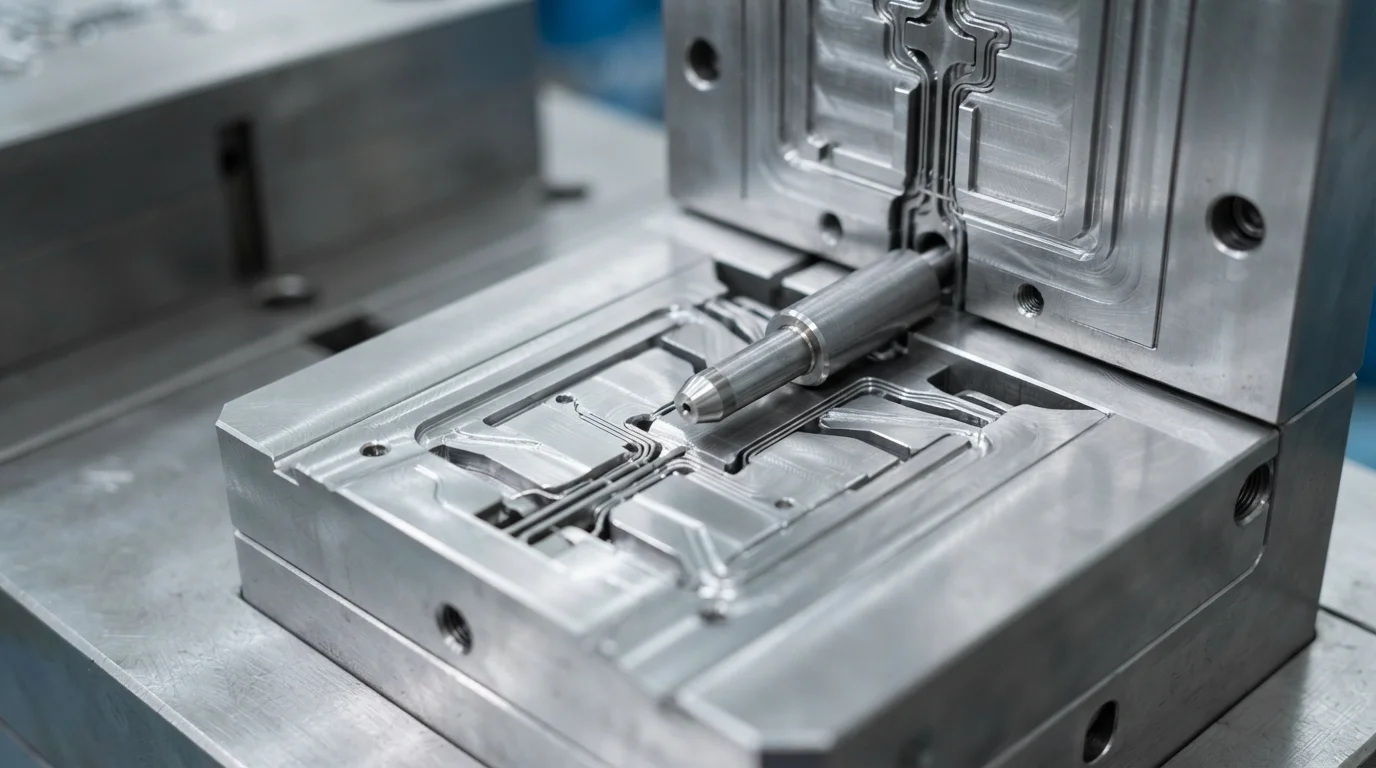
Phun khí nitơ có độ tinh khiết cao vào dòng nhựa nóng chảy ép nhựa nóng chảy vào thành khoang từ trong ra ngoài. Thực hiện phun khí nitơ qua các chốt khí chuyên dụng hoặc vòi máy ép lớp vỏ polymer chặt vào thép khuôn đã làm nguội. Áp suất khí bên trong bù đắp sự co ngót thể tích của polymer liên tục trong suốt giai đoạn làm nguội. Áp dụng áp suất bên trong đồng đều loại bỏ hoàn toàn bóng lõm bề mặt trên các gân và trụ dày. Ngoại quan bề mặt vẫn nguyên vẹn mà không cần phủ ngoại quan thứ cấp hoặc thiết kế lại thành dày.
Các bước xử lý hỗ trợ khí bao gồm:
- Định lượng nhựa bắn ngắn—Phun một lượng nhựa nóng chảy một phần được kiểm soát để chuẩn bị khoang cho sự dịch chuyển khí.
- Chốt khí xuyên qua—Bơm khí nitơ áp suất cao vào lõi tạo ra một kênh khí rỗng liên tục.
- Áp suất đóng gói bên trong—Giữ áp suất nitơ ở 10 đến 30 MPa giữ lớp da polymer bám chặt vào thành khuôn.
- Xả khí và đẩy chi tiết ra—Xả áp suất nitơ bên trong trở lại thiết bị trước khi mở khuôn cho phép đẩy chi tiết ra an toàn.
Giảm trọng lượng & thiết kế kết cấu rỗng cho tay cầm và ống dẫn
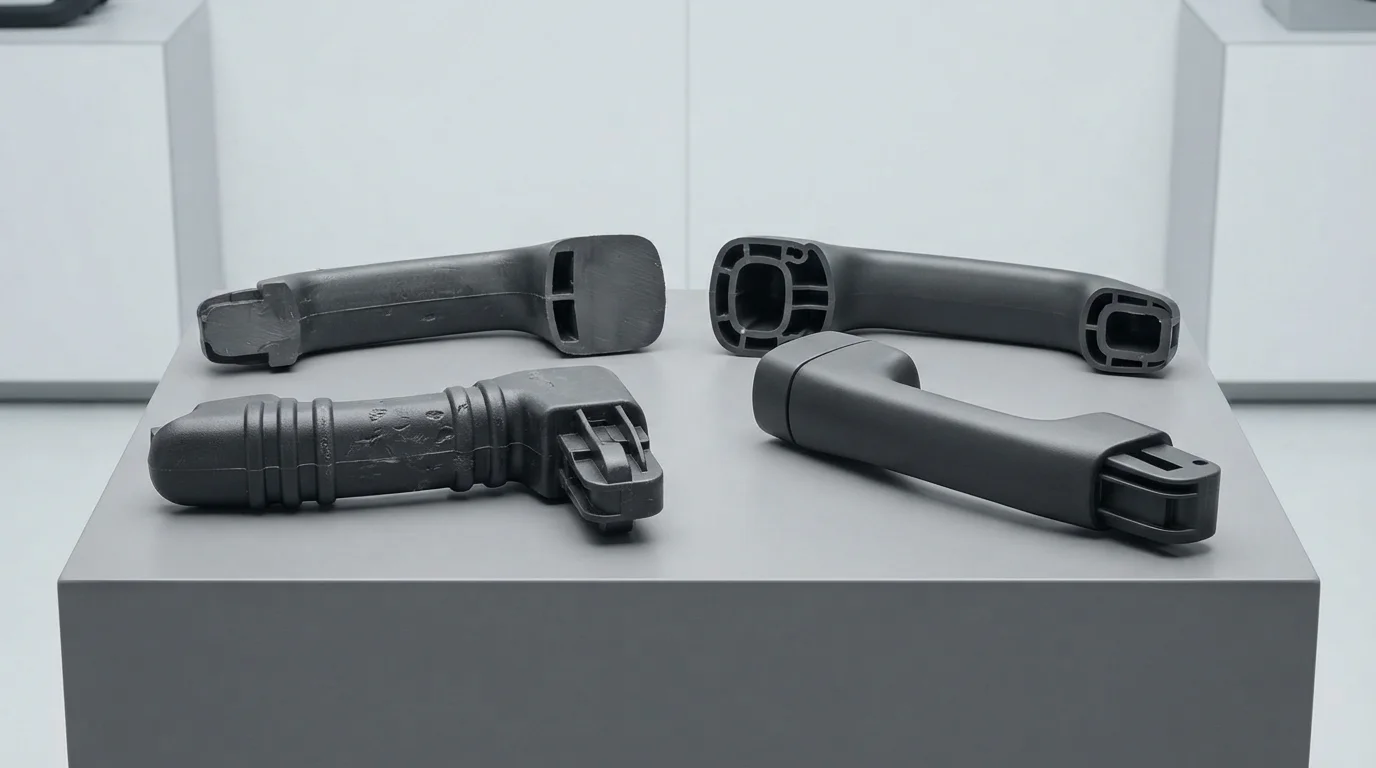
Việc tạo lõi rỗng làm giảm đáng kể trọng lượng chi tiết trong khi vẫn duy trì độ cứng uốn kết cấu. Hình học kết cấu rỗng cắt giảm 20% đến 40% lượng vật liệu sử dụng, mang lại tiết kiệm chi phí đáng kể đối với nhựa kỹ thuật đắt tiền. Các loại nhựa phổ biến được xử lý với hỗ trợ khí bao gồm polypropylene (PP), ABS, polycarbonate (PC), và nhựa gia cường sợi thủy tinh PA66-GF30. Việc loại bỏ lõi nhựa đặc lớn giúp tăng tốc tản nhiệt đáng kể. Thời gian làm nguội giảm tới 50% đối với tay cầm có tiết diện dày, tăng năng suất ép theo giờ.
| Nhựa polymer mục tiêu | Dải áp suất khí (MPa) | Giảm khối lượng (%) | Tiết kiệm thời gian làm nguội (%) | Chi tiết hỗ trợ khí chính |
|---|---|---|---|---|
| Polypropylene (PP) | 10 – 20 MPa | 25% – 40% | 40% – 50% | Tay nắm ô tô & ống thiết bị gia dụng |
| ABS / Hợp Kim PC+ABS | 15 – 25 MPa | 20% – 35% | 35% – 45% | Tay nắm cửa ô tô & giá đỡ gương |
| PA66-GF30 (Gia cường sợi thủy tinh) | 20 – 30 MPa | 15% – 30% | 30% – 40% | Bàn đạp kết cấu & khung chịu tải nặng |
Kiểm soát áp suất khí nội bộ & tính toàn vẹn kết cấu
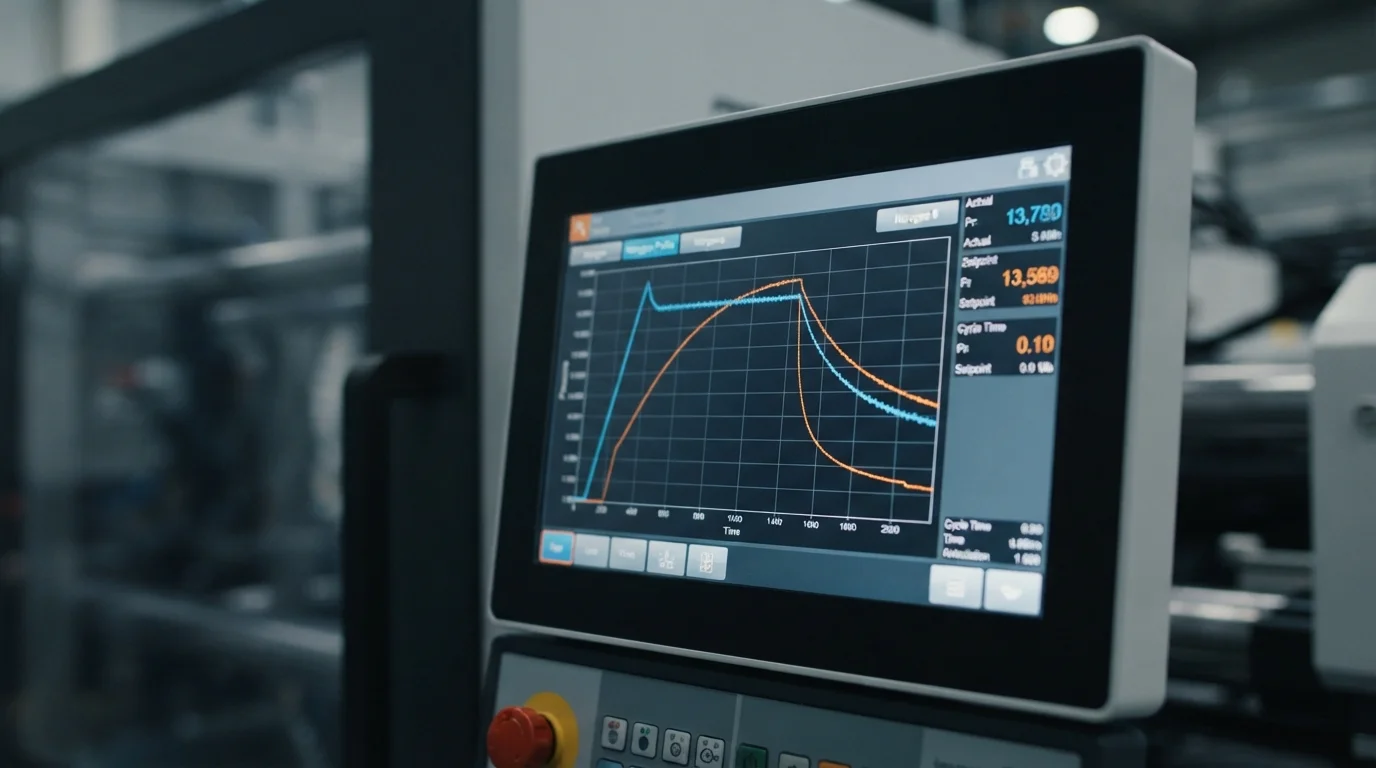
Duy trì chính xác kiểm soát áp suất khí nội bộ ngăn ngừa các khuyết tật kết cấu như thổi khí xuyên qua hoặc tạo ngón tay thành mỏng. Thổi khí xuyên qua xảy ra nếu nitơ xuyên qua mặt trước nhựa nóng chảy trước khi lớp da đạt đủ độ dày. Các kỹ sư thiết kế khuôn thiết kế các vòi phun chốt khí chiến lược tại các mặt cắt dày để dẫn đường dòng khí dọc theo các kênh được chỉ định. Độ trễ thời gian chính xác giữa phun nhựa và đưa khí vào đảm bảo độ dày thành da polymer đồng đều. Tối ưu hóa quy trình duy trì giới hạn tải cơ học trong khi mang lại bề mặt ngoại quan không khuyết tật.
Các câu hỏi thường gặp (FAQ)
Làm thế nào để đúc hỗ trợ khí loại bỏ vết lõm trong các bộ phận dày?
Đúc hỗ trợ khí bơm nitơ áp suất cao vào tâm nhựa nóng chảy. Áp suất khí bên trong đẩy nhựa đang nguội ra ngoài áp vào thành khuôn, liên tục bù đắp cho sự co ngót thể tích và ngăn ngừa vết lõm bề mặt.
Sự khác biệt giữa đúc hỗ trợ khí short-shot và full-shot là gì?
Đúc hỗ trợ khí short-shot điền 70% đến 90% khoang khuôn bằng nhựa trước khi khí giãn nở khối nhựa nóng chảy để điền đầy khuôn, tạo ra lõi rỗng. Đúc hỗ trợ khí full-shot điền đầy khuôn hoàn toàn bằng nhựa, chỉ dùng khí để nén chặt các gân và trụ dày mà không tạo ra các kênh rỗng lớn.
Loại khí nào được sử dụng cho đúc phun hỗ trợ khí?
Khí nitơ có độ tinh khiết cao (98% đến 99,9% độ tinh khiết) được sử dụng phổ biến vì nó trơ về mặt hóa học và không phản ứng với polyme nóng chảy. Nitơ ngăn ngừa oxy hóa, cháy hoặc phân hủy hóa học thành kênh rỗng bên trong.