
Tutamaklar, tutunma çubukları ve kalın muhafaza kaburgaları gibi kalın cidarlı yapısal bileşenlerin kalıplanması ciddi kozmetik ve işleme zorlukları yaratır. Katı kalın plastik kesitler düzensiz soğur ve önemli ölçüde büzülerek derin yüzey çökme izleri, iç boşluklar ve uzun çevrim süreleri oluşturur. Belirtilen gaz destekli enjeksiyon kalıplama eriyik polimer çekirdeğine doğrudan yüksek basınçlı azot gazı enjekte ederek bu fiziksel sınırların üstesinden gelir. JUCHENG, özel gaz destekli üretim hücrelerini işletir ve içi boş yapısal donanımları kesinlikle müşteri CAD dosyalarına göre üretir.
İçindekiler
Azot Gazı Enjeksiyon Sistemleri ve Çökme İzlerinin Ortadan Kaldırılması
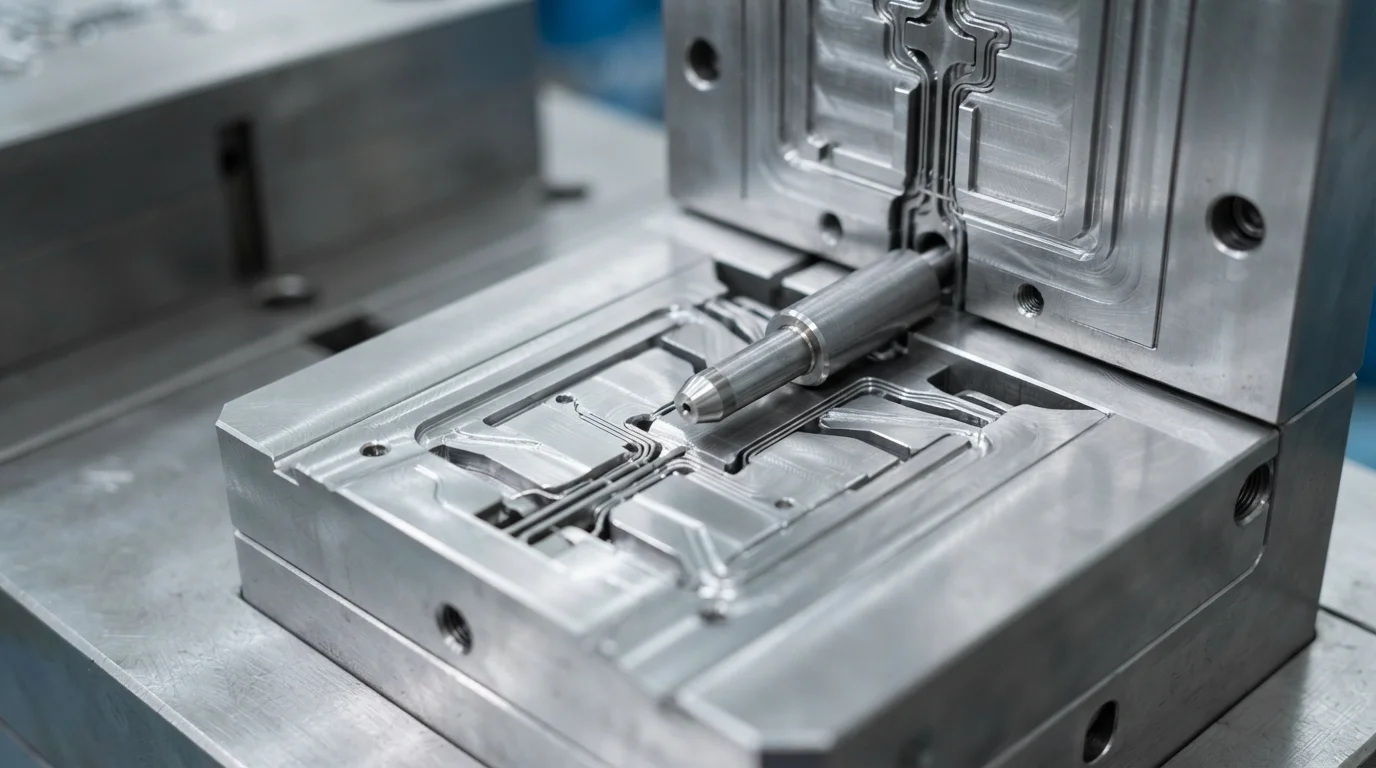
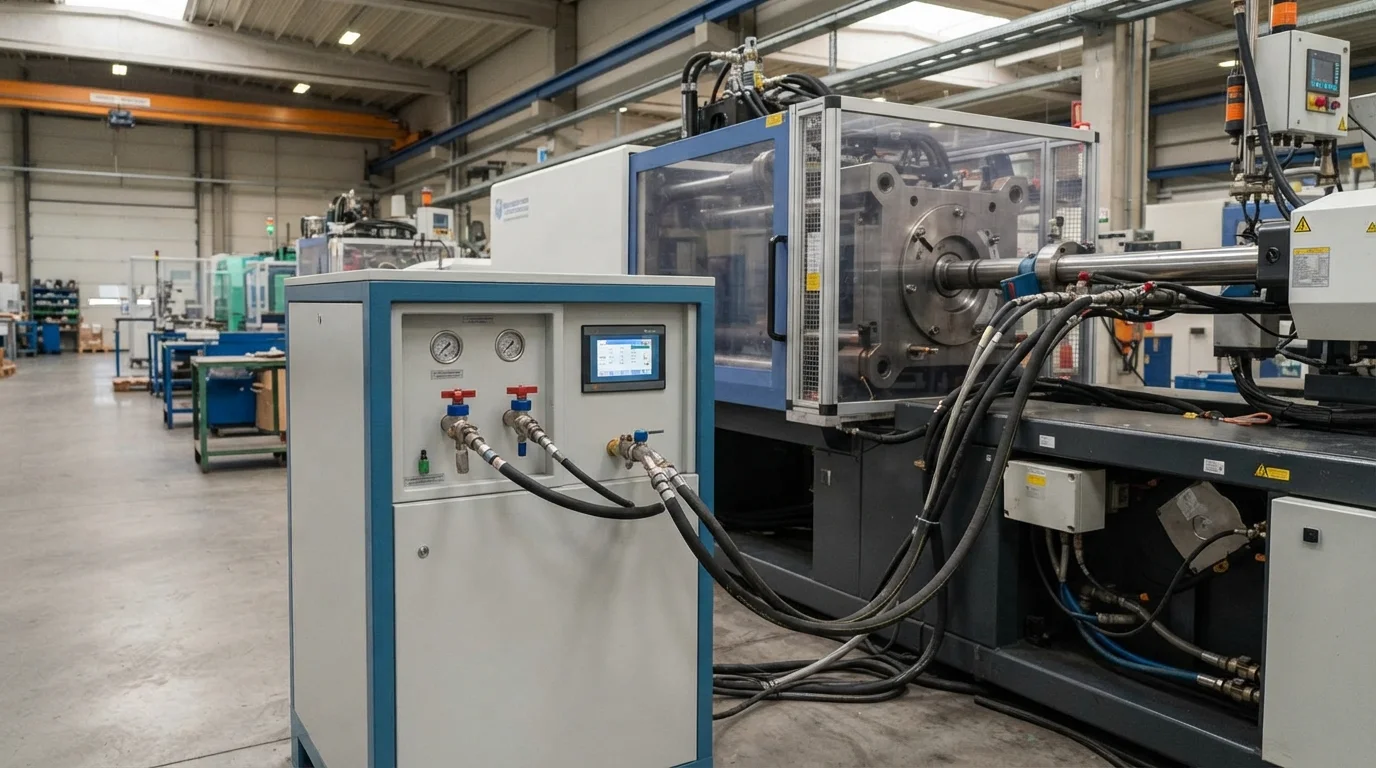
Eriyik akışına yüksek saflıkta azot gazı enjekte etmek, eriyik plastiği içeriden dışarıya doğru kavite duvarlarına bastırır. Özel gaz pimleri veya makine nozulları aracılığıyla azot gazı enjeksiyonu gerçekleştirmek, polimer yüzeyini soğutulmuş takım çeliğine sıkıca bastırır. İç gaz basıncı, soğutma aşaması boyunca hacimsel polimer büzülmesini sürekli olarak telafi eder. Düzgün iç basınç uygulamak, kalın kaburgalar ve çıkıntılar üzerindeki yüzey çökme gölgelerini tamamen ortadan kaldırır. Yüzey estetiği, ikincil kozmetik dolgu veya kalın cidar yeniden tasarımı gerektirmeden kusursuz kalır.
Gaz destekli işleme adımları şunları içerir:
- Kısa atış reçine dozajlama—Kontrollü kısmi bir eriyik reçine atışı enjekte etmek, kaviteyi gaz yer değiştirmesine hazırlar.
- Gaz pimi penetrasyonu—Çekirdeğe yüksek basınçlı azot gazı enjekte etmek, sürekli bir içi boş gaz kanalı oluşturur.
- İç paketleme basıncı—Azot basıncını 10 ila 30 MPa arasında tutmak, polimer kabuğu kalıp duvarlarına sıkıca bastırır.
- Gaz tahliyesi ve parça çıkarma—Kalıp açılmadan önce iç azot basıncını üniteye geri tahliye etmek, güvenli parça çıkarmayı sağlar.
Tutamaklar ve Borular için Ağırlık Azaltma ve İçi Boş Yapısal Tasarım
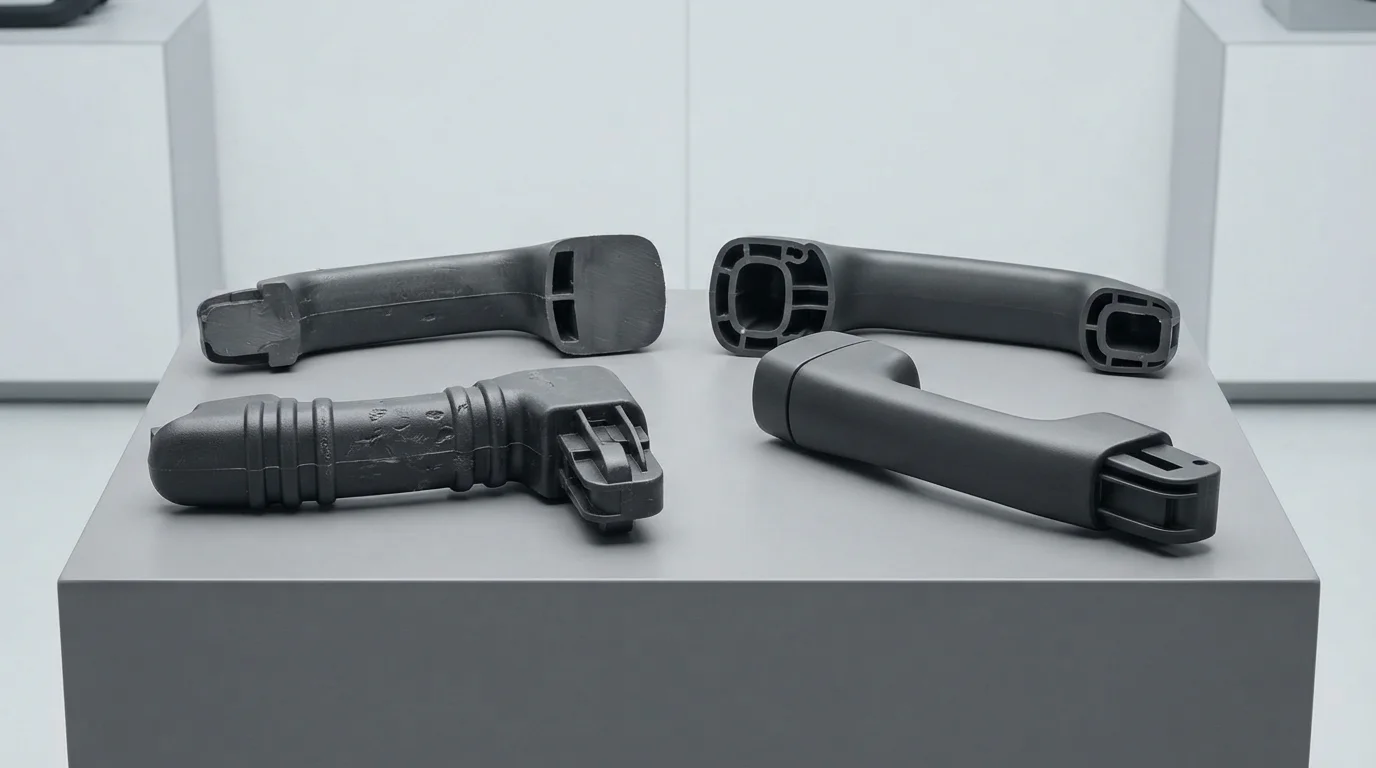
İçi boş çekirdek oluşumu, yapısal eğilme sertliğini korurken parça ağırlığını önemli ölçüde azaltır. İçi boş yapısal geometriler malzeme kullanımını ila azaltarak pahalı mühendislik termoplastiklerinde önemli maliyet tasarrufu sağlar. Gaz destekli işlenen yaygın reçineler arasında polipropilen (PP), ABS, polikarbonat (PC), ve cam elyaf takviyeli PA66-GF30. yer alır. Büyük katı reçine çekirdeklerinin kaldırılması, termal ısı dağılımını önemli ölçüde hızlandırır. Kalın kesitli tutamaklarda soğuma süreleri 'ye kadar düşerek saatlik pres verimini artırır.
| Hedef Polimer Reçinesi | Gaz Basıncı Aralığı (MPa) | Ağırlık Azaltma (%) | Soğuma Süresi Tasarrufu (%) | Birincil Gaz Destekli Parça |
|---|---|---|---|---|
| Polipropilen (PP) | 10 – 20 MPa | 25% – 40% | % – % | Otomotiv kapı kolları ve beyaz eşya boruları |
| ABS / PC+ABS Alaşımları | 15 – 25 MPa | 20% – 35% | % – % | Otomotiv kapı kolları ve ayna braketleri |
| PA66-GF30 (Cam Elyaf Takviyeli) | 20 – 30 MPa | 15% – 30% | 30% – 40% | Yapısal pedallar ve ağır hizmet tipi şasiler |
İç Gaz Basıncı Kontrolü ve Yapısal Bütünlük
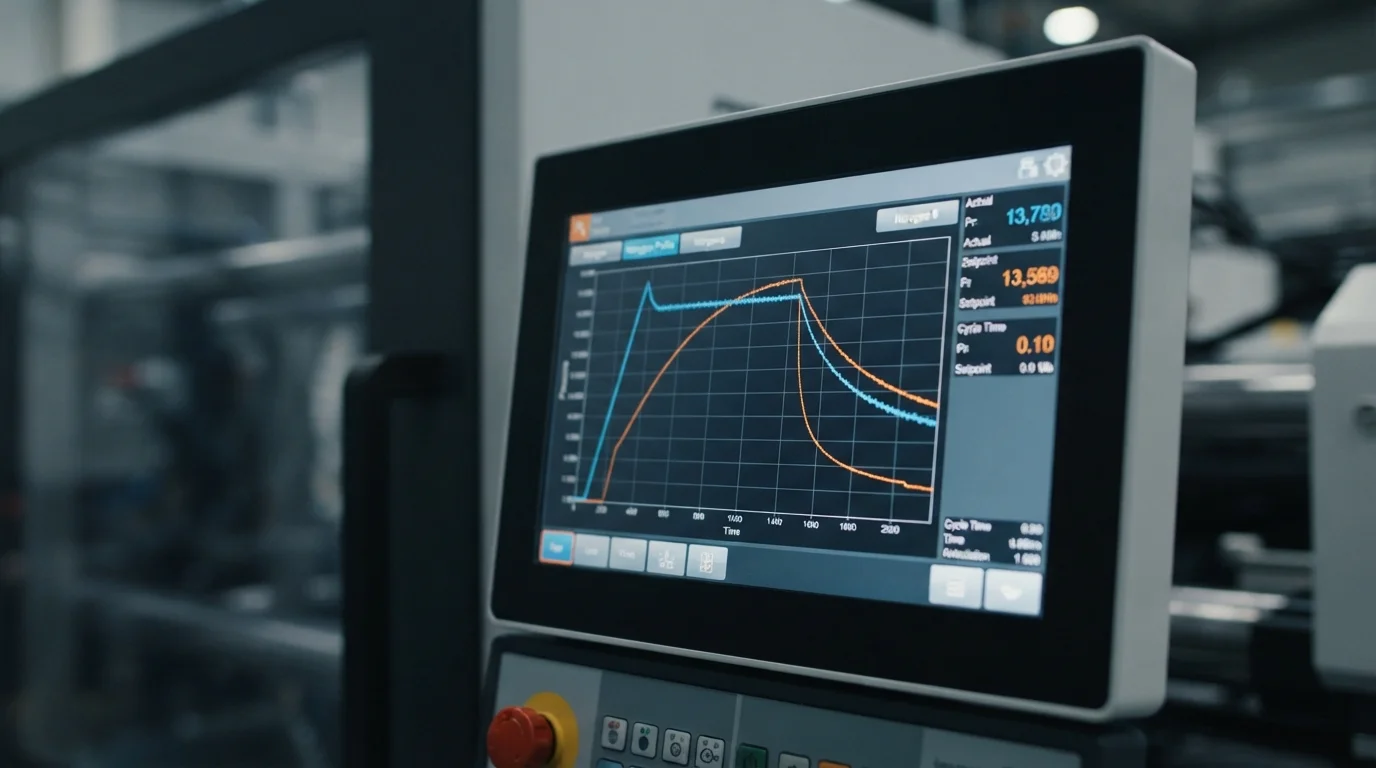
Hassas iç gaz basıncı kontrolünü sürdürmek, gaz üflemesi veya ince cidar parmaklanması gibi yapısal kusurları önler. Gaz üflemesi, cilt tabakası yeterli kalınlığa ulaşmadan önce azotun eriyik cephesini kırması durumunda meydana gelir. Kalıp mühendisleri stratejik gaz pimi nozulları belirlenen kanallar boyunca gaz akış yollarını yönlendirmek için kalın kesitlerde. Reçine enjeksiyonu ile gaz girişi arasındaki hassas zaman gecikmeleri, tekdüze bir polimer kabuk duvar kalınlığı sağlar. Proses optimizasyonu, kusursuz görünüm yüzeyleri sunarken mekanik yük sınırlarını korur.
Sıkça Sorulan Sorular (SSS)
Gaz destekli kalıplama, kalın parçalarda çekme izlerini nasıl ortadan kaldırır?
Gaz destekli kalıplama, eriyik reçinenin merkezine yüksek basınçlı azot enjekte eder. İç gaz basıncı, soğuyan plastiği boşluk duvarlarına doğru dışa iter, hacimsel büzülmeyi sürekli telafi eder ve yüzeyde çekme gölgelerini önler.
Kısa atış ile tam atış gaz destekli kalıplama arasındaki fark nedir?
Kısa atış gaz destekli kalıplama, gaz eriyiği kalıbı dolduracak şekilde genişletmeden önce boşluğun ila 'ını reçine ile doldurur ve içi boş bir çekirdek oluşturur. Tam atış gaz destekli kalıplama, kalıbı tamamen reçine ile doldurur ve gazı yalnızca büyük içi boş kanallar oluşturmadan kalın kaburgaları ve göbekleri sıkıştırmak için kullanır.
Gaz destekli enjeksiyon kalıplamada hangi gaz kullanılır?
Yüksek saflıkta azot gazı ( ila ,9 saflık) yaygın olarak kullanılır çünkü kimyasal olarak inerttir ve eriyik polimerlerle reaksiyona girmez. Azot, içi boş kanal duvarlarının oksidasyonunu, yanmasını veya kimyasal bozunmasını önler.