
Thiết kế kết cấu khuôn độ toàn vẹn cao cho các chi tiết lai kim loại-nhựa đòi hỏi các đặc tính cơ khí chuyên dụng để thích ứng với các miếng chèn kim loại được tạo hình trước. Các chi tiết xiết kim loại, thanh cái đồng được dập và chân điện tử tạo ra các vật cản vật lý bên trong lòng khuôn, đòi hỏi các bề mặt chặn chính xác và cơ cấu giữ lõi chắc chắn.
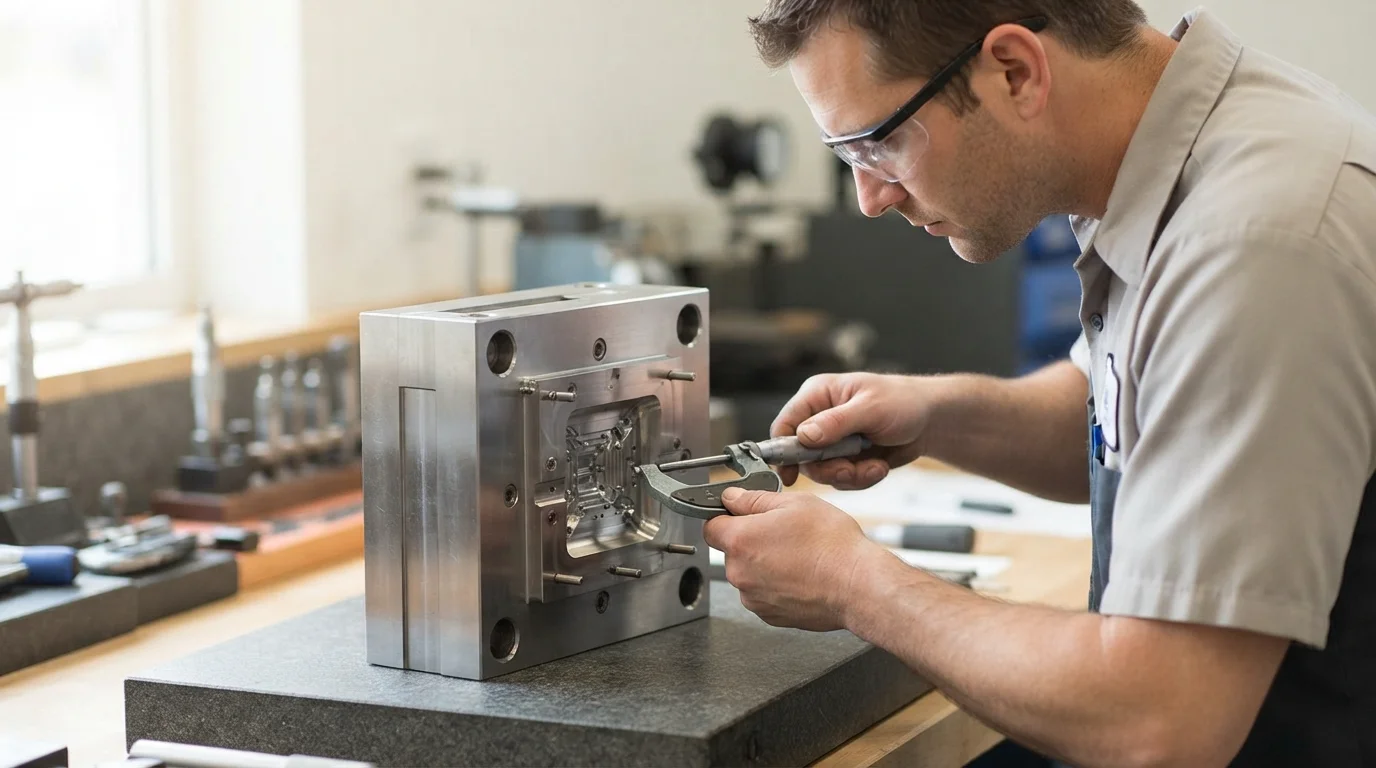
Việc chọn thép làm khuôn không đúng hoặc thiết kế chốt lõi yếu dẫn đến miếng chèn bị nghiêng dưới áp suất phun cao, gây ra hư hỏng các bề mặt chặn và ba via nhựa. Các chương trình đúc bao ô tô và y tế khối lượng lớn dựa vào các khoang thép tôi cứng, tấm đẩy dẫn hướng và cân bằng làm mát nhiệt để duy trì độ ổn định kích thước. Hướng dẫn kỹ thuật về dụng cụ này xem xét các cơ cấu định vị lõi, lựa chọn thép khoang và tiêu chuẩn chế tạo khuôn SPI Class 101.
Mục lục
Chốt định vị lõi, đẩy khí nén & bề mặt chặn chống mài mòn
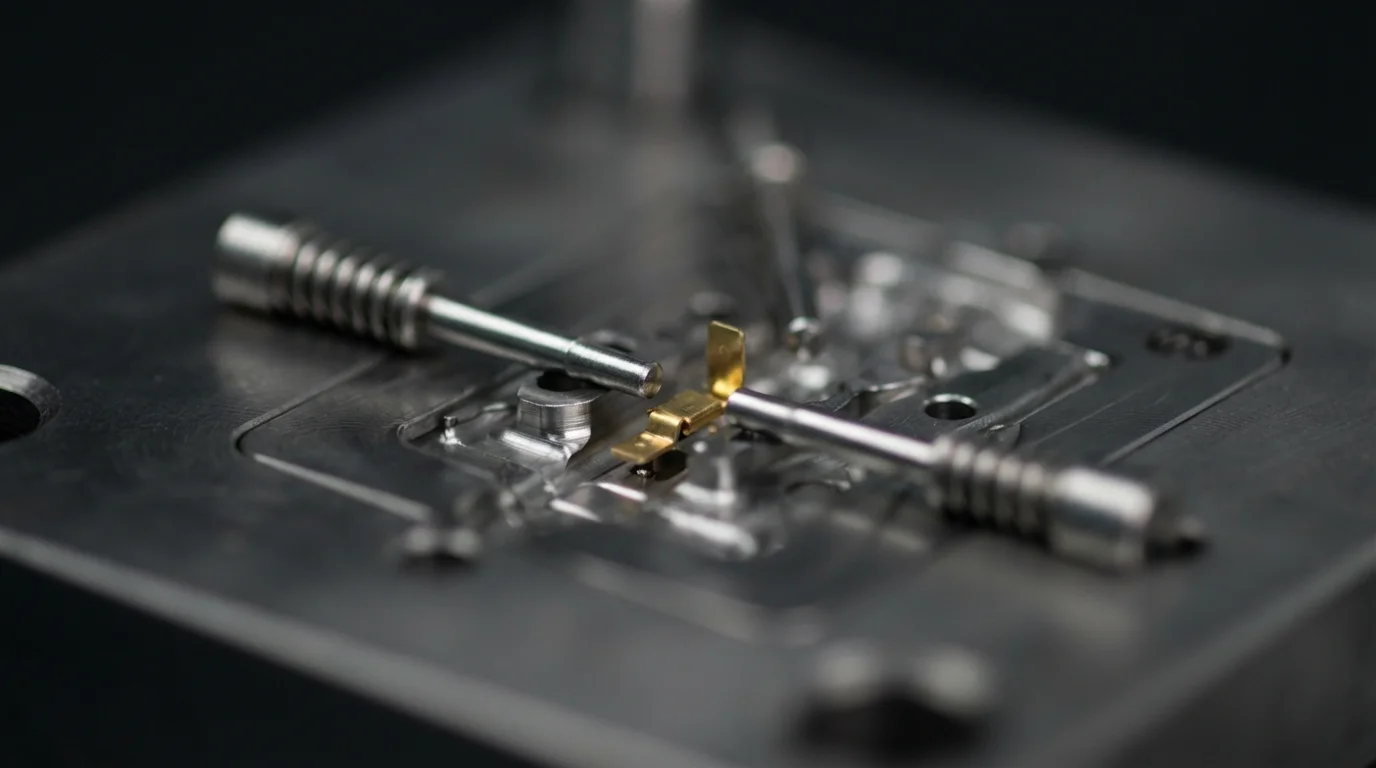
Kỹ thuật chắc chắn dụng cụ đúc chèn phụ thuộc vào việc tích hợp các đặc tính cơ khí để neo giữ các miếng chèn kim loại một cách an toàn trước khi đóng khuôn. Chính xác 定位销 lắp khít các lỗ định vị bên trong hoặc lỗ ren chặt chẽ, giữ 黄铜 hoặc đồng các miếng chèn thẳng so với thép lõi trong quá trình điền đầy nhựa nóng chảy tốc độ cao. Nam châm lõi hoặc chốt giữ lò xo ngăn các miếng chèn rơi ra trong quá trình di chuyển khuôn theo chiều dọc hoặc chiều ngang.
Các cơ cấu đẩy phải xử lý các chi tiết được đúc bao một cách nhẹ nhàng để ngăn uốn cong các chân kim loại mỏng manh hoặc biến dạng thành nhựa mềm. Tích hợp đẩy khí nén ống đẩy hoặc tấm đẩy dẫn hướng tạo lực nâng cơ khí cân bằng trên toàn bộ chi tiết, ngăn chặn sự lệch chân thiết bị đầu cuối trong quá trình mở khuôn. Các bề mặt chặn thép chính xác được mài đến dung sai lắp ghép dưới ±0,01 mm ngăn nhựa nóng chảy tràn qua các miếng tiếp xúc điện đang hoạt động.
Các nguyên tắc thiết kế dụng cụ lõi bao gồm:
- Căn chỉnh chốt định vị—Các chốt dẫn hướng được mài chính xác giữ chặt các chi tiết kim loại ở đúng vị trí không gian trong suốt giai đoạn kẹp.
- Ống đẩy khí nén—Sử dụng đẩy hỗ trợ bằng khí nén ngăn ngừa chốt cơ khí bị uốn cong trên các dây dẫn điện mỏng manh.
- Bề mặt chặn nổi—Các bề mặt thép chịu lực lò xo hấp thụ sự thay đổi độ dày của miếng chèn kim loại mà không làm nát thép khuôn.
- Cụm đẩy có dẫn hướng—Các tấm đẩy có dẫn hướng đảm bảo chuyển động song song hoàn hảo trong các chu kỳ đẩy sản phẩm.
25 Trung tâm gia công CNC năm trục (±0,01 mm dung sai dụng cụ)
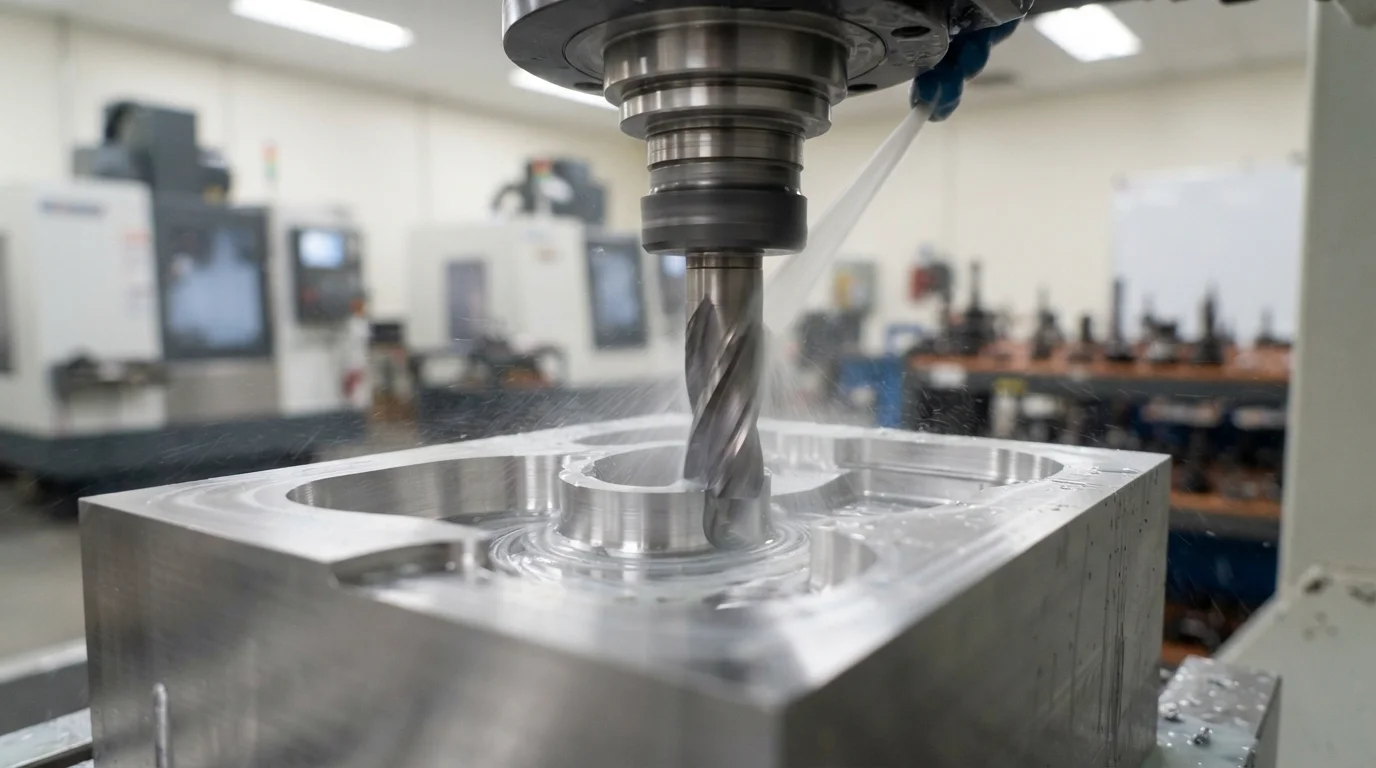
Gia công các hốc lõi phức tạp đòi hỏi phay CNC tốc độ cao và cắt điện cực EDM chính xác. Gia công lõi thép dụng cụ bằng máy cắt đa trục tiên tiến cho phép cắt các hốc lõi sâu, gân hẹp và đường phân khuôn 3D trong một lần gá đặt. Loại bỏ nhiều lần kẹp phôi giúp giảm thiểu sai số định vị tích lũy, duy trì dung sai chế tạo khuôn ±0,01 mm.
Lựa chọn các loại thép hốc khuôn tôi cứng cao cấp như S136不锈钢 和 H13工具钢 mang lại khả năng chống mài mòn hốc khuôn và thoát khí cao. Xử lý nhiệt lõi thép dụng cụ đến HRC 48-52 đảm bảo độ ổn định kích thước lâu dài khi gia công polyamit độn thủy tinh mài mòn hoặc nhựa nhiệt dẻo chống cháy.
Chứng nhận khuôn SPI Class 101 & Quy trình bảo trì
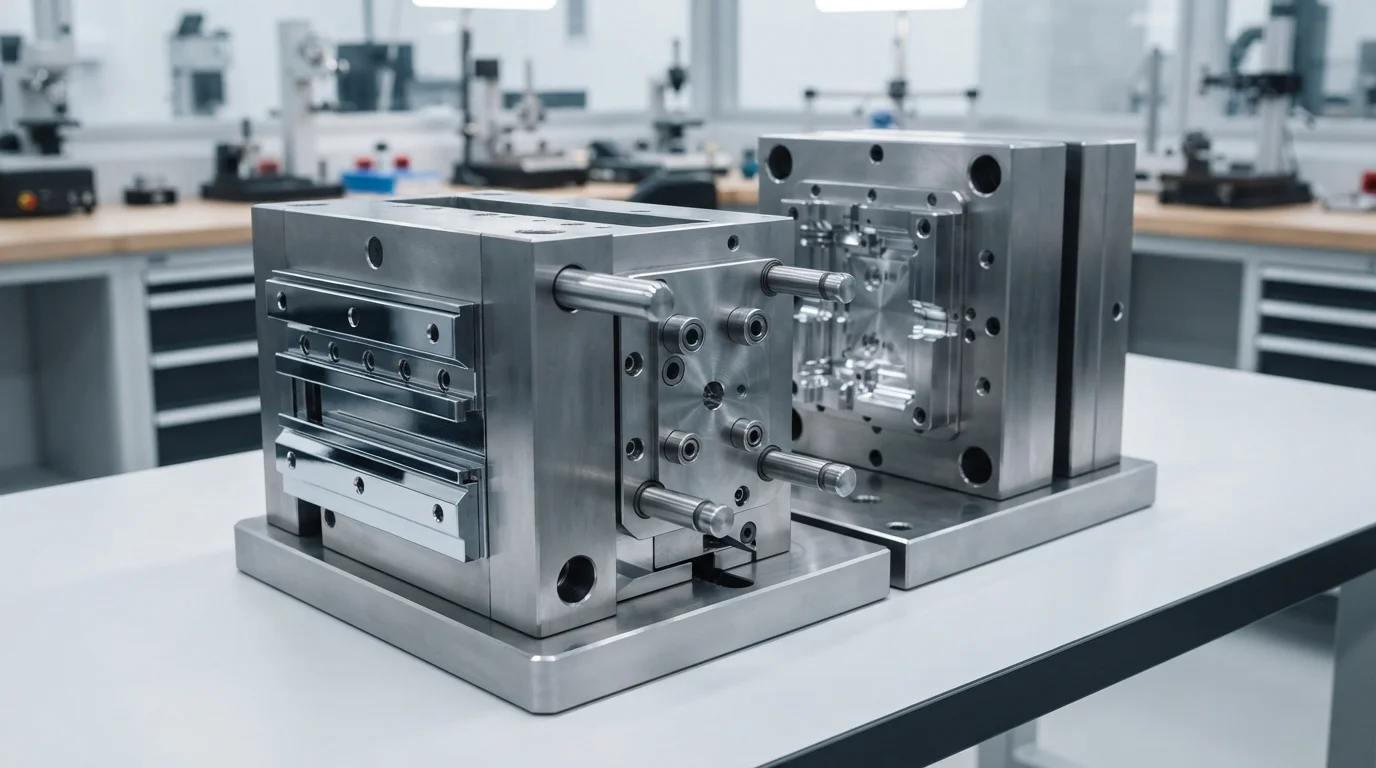
构建 Khuôn SPI Class 101 đảm bảo tuổi thọ dụng cụ sản xuất vượt quá 1.000.000 chu kỳ ép trong sản xuất hàng loạt liên tục. Kết cấu dụng cụ Class 101 yêu cầu lõi thép không gỉ hoặc thép dụng cụ được tôi cứng hoàn toàn, cụm tấm đẩy có dẫn hướng và tấm trượt chống mài mòn. Các bề mặt thép chặn chính xác được xử lý nhiệt để chống mài mòn, đảm bảo bao kín không có ba via trong các đợt sản xuất dài.
Thực hiện khuôn tùy chỉnh 嵌件成型 với dụng cụ được chứng nhận Class 101 đảm bảo độ lặp lại hoàn toàn của chi tiết cho các chương trình ô tô và y tế khối lượng lớn. Các quy trình bảo trì khuôn có cấu trúc bao gồm làm sạch khoang bằng siêu âm, kiểm tra đường phân khuôn và giám sát độ mài mòn chốt lõi theo các khoảng thời gian sản xuất định kỳ.
| Thông số kỹ thuật dụng cụ | Khuôn sản xuất SPI Class 101 | Khuôn nguyên mẫu/cầu nối SPI Class 102 | Lợi ích dụng cụ chính |
|---|---|---|---|
| Độ cứng thép khoang | S136 / H13 tôi cứng (HRC 48-52) | Thép P20 tôi cứng sơ bộ (HRC 28-32) | Chống mài mòn khoang do sợi thủy tinh mài mòn |
| Cấu trúc hệ thống đẩy | Tấm đẩy dẫn hướng + chốt khí nén | Chốt đẩy tiêu chuẩn | Ngăn chặn kẹt chốt lõi & nghiêng chốt đầu cuối |
| Tuổi thọ số lần bắn được đảm bảo | Đảm bảo hơn 1.000.000 chu kỳ | 10.000 đến 50.000 chu kỳ | Chi phí khấu hao dụng cụ chế tạo chi tiết dài hạn thấp nhất |
Các câu hỏi thường gặp (FAQ)
Tại sao van chặn lõi có lò xo là thiết yếu đối với khuôn ép nhựa lên chi tiết kim loại?
Van chặn lõi có lò xo bù trừ các sai lệch kích thước trong các miếng chèn kim loại được dập hoặc tiện. Dung sai độ dày miếng chèn kim loại thay đổi giữa các chi tiết. Van chặn nổi có lò xo duy trì lực kẹp làm kín chắc chắn lên vai kim loại mà không làm vỡ thép khuôn hoặc để lại khe hở gây ra ba via nhựa.
Ưu điểm của thép không gỉ S136 đối với các lòng khuôn ép nhựa lên chi tiết kim loại là gì?
S136 là thép không gỉ có hàm lượng crôm cao, mang lại khả năng chống ăn mòn vượt trội đối với khí axit thoát ra từ các polyme chống cháy như PEEK, PEI và PC/ABS. Tôi cứng S136 đến HRC 48-52 giữ được bề mặt lòng khuôn đánh bóng gương và các gờ chặn sắc nét qua hơn 1.000.000 chu kỳ ép.
Hệ thống đẩy có dẫn hướng ngăn ngừa cong chốt đẩy như thế nào trong quá trình mở khuôn?
Hệ thống đẩy có dẫn hướng sử dụng bạc dẫn hướng và trụ dẫn đã tôi cứng để giữ tấm đẩy song song hoàn hảo với đế khuôn trong quá trình di chuyển. Chuyển động tấm song song tạo lực nâng đồng đều trên tất cả chốt đẩy, ngăn ngừa các chốt tiếp xúc mỏng manh được ép phủ bị cong hoặc kẹt trong quá trình đẩy chi tiết.