
Tích hợp trực tiếp các linh kiện kim loại định hình sẵn vào kết cấu nhựa đúc mang lại độ bền cơ học vượt trội và sự kết khối không gian. Các kỹ thuật lắp đặt sau đúc truyền thống như tán nhiệt hoặc chèn siêu âm thường cho khả năng chống kéo tuột không đồng nhất và tập trung ứng suất cục bộ. Chỉ định chuyên nghiệp 嵌件成型 bao bọc các tiếp điểm kim loại, trụ ren và chân điện tử trực tiếp trong chu kỳ ép phun sơ cấp. JUCHENG vận hành các tế bào sản xuất tự động, sản xuất phần cứng đóng gói độ tin cậy cao theo đúng bản vẽ kỹ thuật của khách hàng.
Mục lục
Đóng gói phôi ren đồng thau, thanh cái đồng & chân điện tử
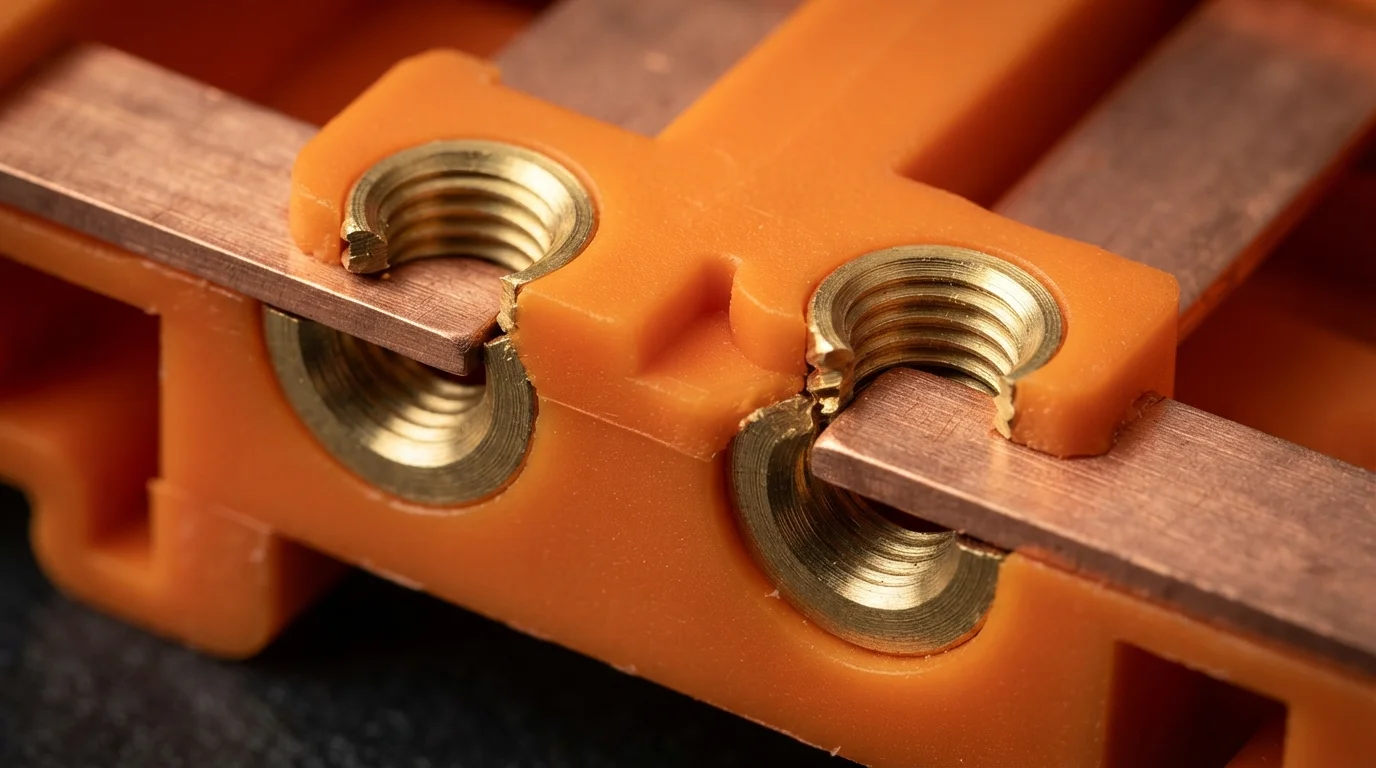
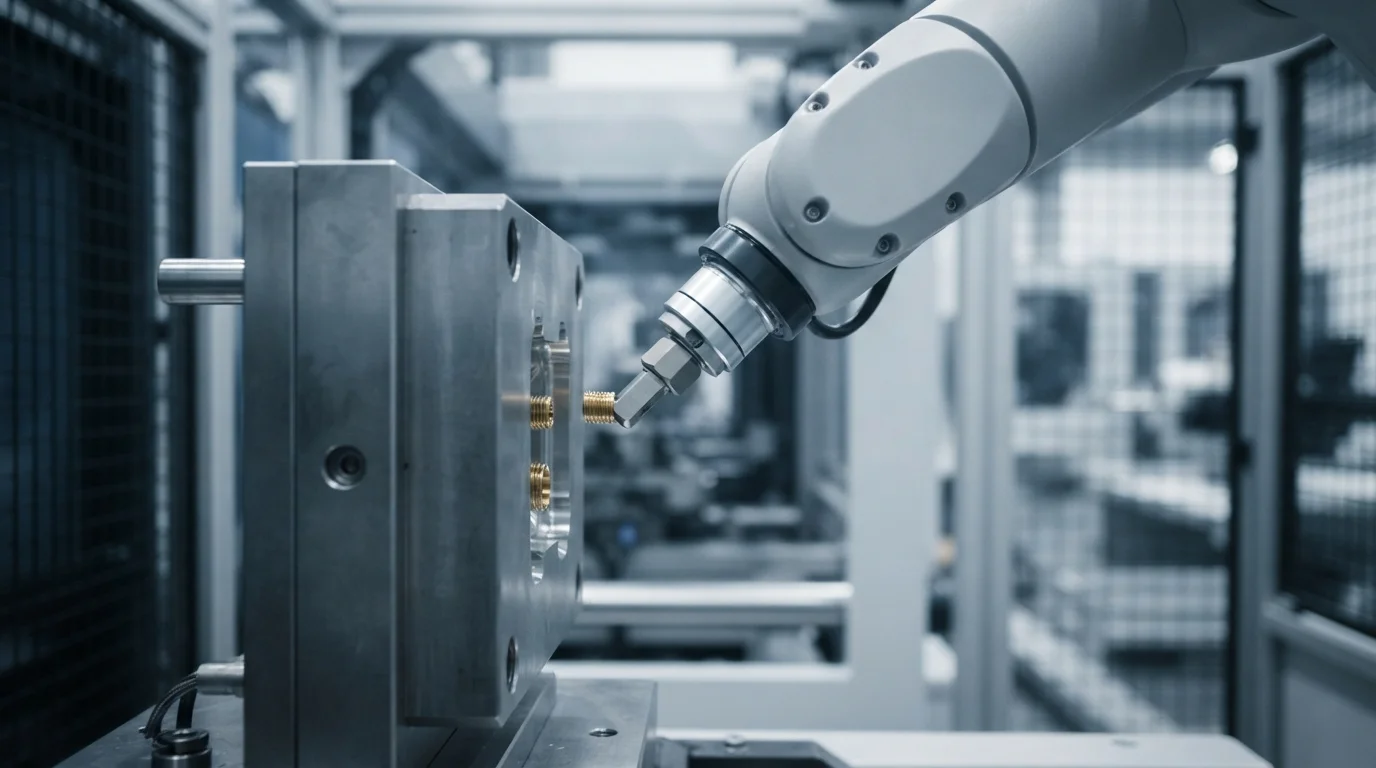
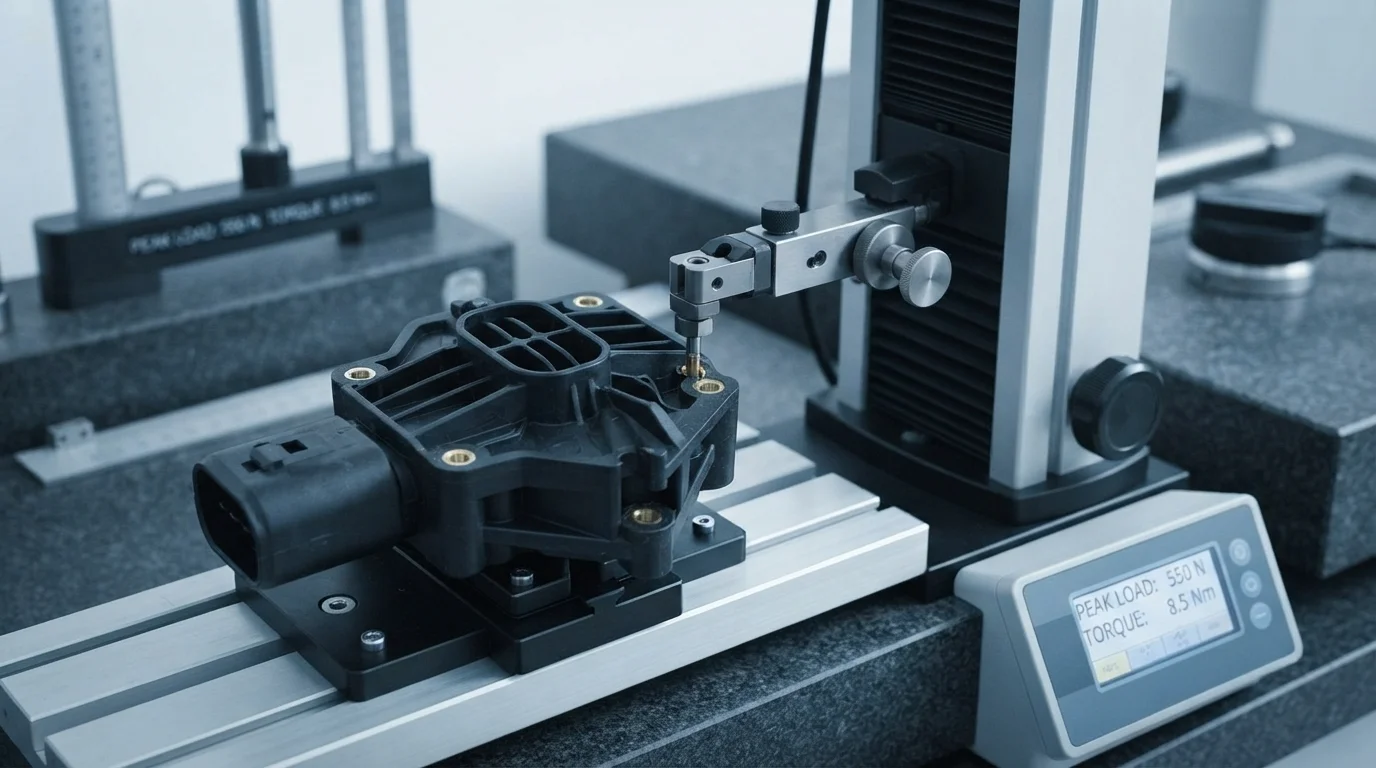
Đóng gói các phần tử kim loại như phôi ren đồng thau, thanh cái bằng đồng, và các đầu cực điện tử dập trực tiếp bên trong nhựa mang lại lợi thế hiệu suất đáng kể. Nhựa nóng chảy chảy hoàn toàn xung quanh các biên dạng kim loại có khía, tạo ra sự khóa cơ học vĩnh viễn khi nguội. Đóng gói trong khuôn mang lại lực kéo tuột 和 độ bền mô-men xoắn quay cao hơn đáng kể so với tán nhiệt thứ cấp. Loại bỏ các bước lắp đặt thứ cấp thủ công giúp giảm nhân công lắp ráp đồng thời đảm bảo vị trí phôi ren chính xác. Các tay robot tải tự động đặt phôi kim loại vào khoang lõi với độ chính xác dưới milimét trước mỗi chu kỳ ép phun.
Tiêu chuẩn đóng gói phôi chèn chính xác bao gồm:
- Đặt phôi tự động—Sử dụng dụng cụ cuối tay robot đảm bảo định vị chính xác, lặp lại bên trong lõi khuôn.
- Hồ sơ khía cạnh lồng vào nhau—Dòng nhựa nóng chảy vào khía kim loại mạnh giúp tối đa hóa khả năng chống mô-men xoắn.
- Gia nhiệt trước chi tiết chèn kim loại—Làm nóng các điểm tiếp xúc kim loại đến 100°C trước khi đúc giúp giảm sốc nhiệt cục bộ trong quá trình phun polyme.
- Niêm phong ngắt dòng không có ba via—Các bề mặt ngắt bằng thép chính xác được kẹp dưới áp suất động giúp ngăn nhựa rò rỉ lên các đầu tiếp xúc hoạt động.
Kiểm soát sai lệch CTE & Ngăn ngừa nứt do ứng suất nhiệt
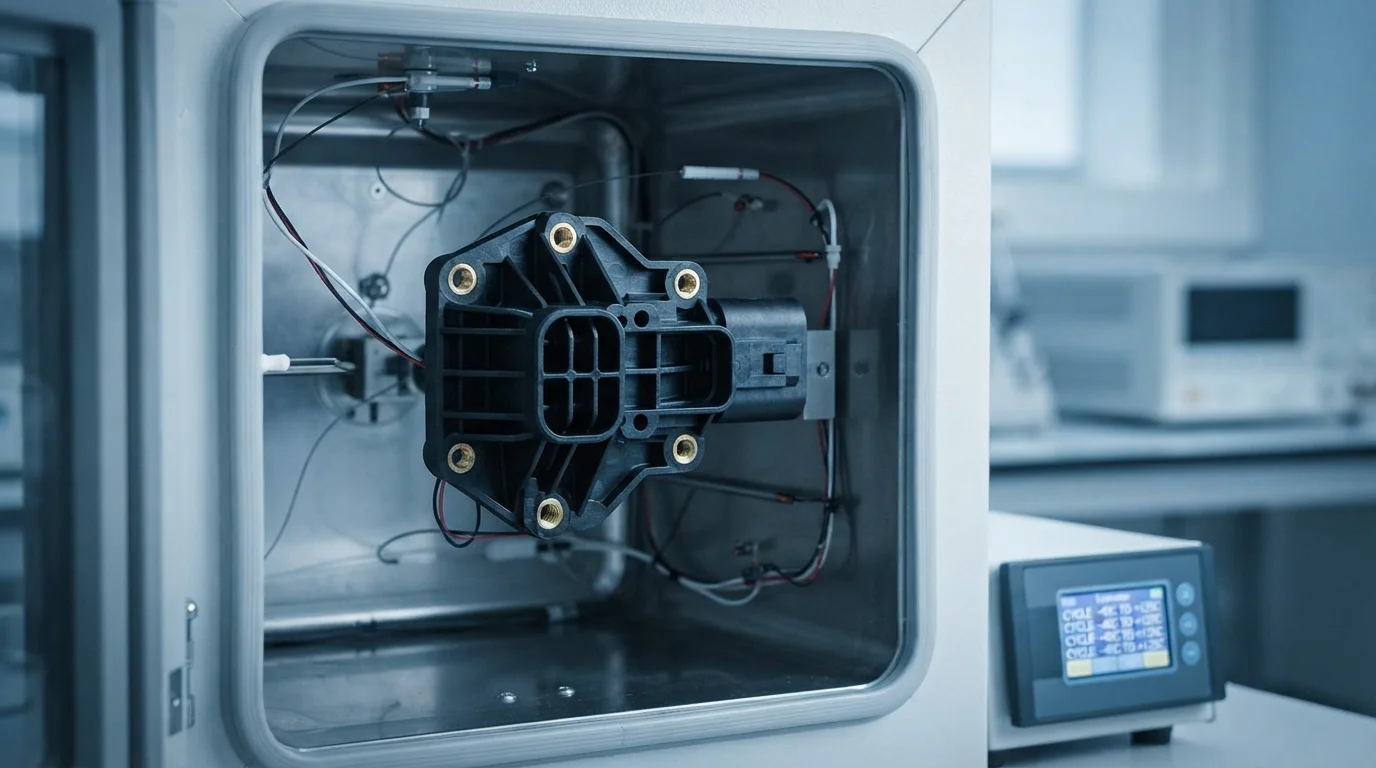
Quản lý sự không tương thích CTE giữa kim loại cứng và polyme bao quanh đại diện cho thách thức kỹ thuật chính trong việc bao bọc chi tiết chèn. Đồng và đồng thau giãn nở ở mức 16,5 đến 18,5 ppm/K, trong khi nhựa kỹ thuật có tốc độ giãn nở nhiệt cao hơn đáng kể. Trong chu kỳ sốc nhiệt, sự chênh lệch giãn nở này tạo ra ứng suất kéo cục bộ bên trong thành polyme. Việc lựa chọn các loại nhựa có độ giãn dài cao như PA66, PBT, 或 PC/ABS ngăn ngừa hình thành vết nứt vi mô xung quanh các góc kim loại sắc nhọn. Gia nhiệt trước chi tiết chèn kim loại trước khi đúc giúp giảm gradient nhiệt độ ban đầu, thúc đẩy quá trình đông đặc polyme không ứng suất.
| Vật liệu chi tiết chèn kim loại | CTE kim loại (ppm/K) | Nhựa polyme khuyến nghị | CTE polyme (ppm/K) | Chiến lược giảm thiểu ứng suất |
|---|---|---|---|---|
| Đồng thau (C36000) | 18.5 | Hợp kim PC/ABS (Bayblend) | 60 – 75 | Làm nóng trước các miếng chèn đồng thau đến 100°C; bo tròn các cạnh sắc |
| Đồng (C11000) | 16.5 | PA66-GF30 (Zytel) | 25 – 35 | Sợi thủy tinh gia cường giúp căn chỉnh hệ số giãn nở nhiệt của polymer với đồng |
| Thép không gỉ (304) | 17.3 | PBT-GF30 (Valox) | 30 – 40 | Duy trì nhiệt độ khuôn 85°C để giảm ứng suất |
Cách điện chống phóng điện bề mặt cho cáp ô tô điện & hàng không vũ trụ
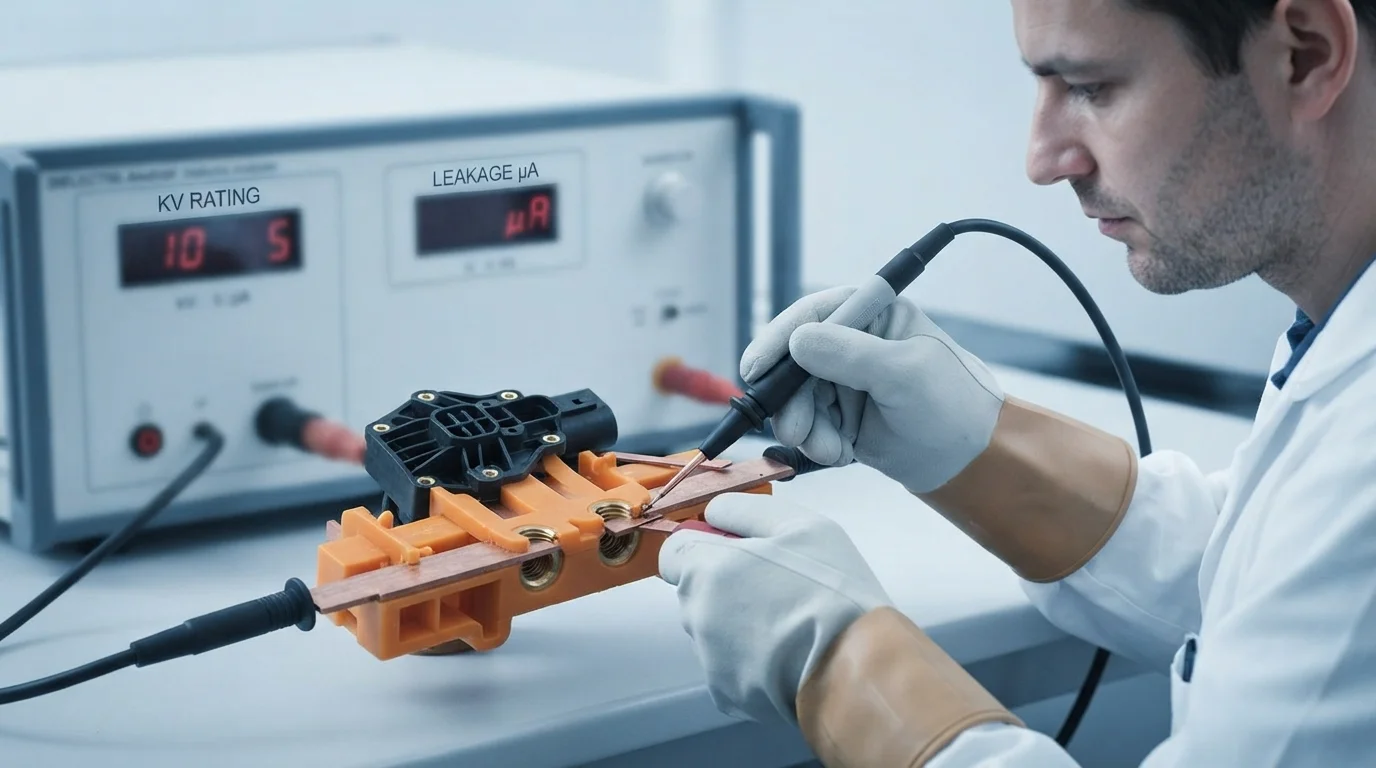
Các nền tảng điện cao áp trong xe điện và máy bay đòi hỏi khả năng bao bọc điện môi đáng tin cậy dọc theo các tiếp điểm kim loại. Thiết kế các đầu nối thanh cái cách điện yêu cầu tuân thủ nghiêm ngặt các tiêu chuẩn cách ly quốc tế như IEC 60664-1. Các gân mê cung nổi được đúc trực tiếp dọc theo ranh giới kim loại-nhựa giúp kéo dài khoảng cách phóng điện bề mặt và khoảng cách ly vật lý. Các bề mặt làm kín kín khí ngăn hơi ẩm, sương muối và hạt bụi khí quyển xâm nhập tạo thành đường dẫn điện rò. Sử dụng nhựa có CTI cao đảm bảo các thanh cái được bao bọc duy trì cách điện hoàn toàn dưới tải vận hành 800V liên tục.
Các câu hỏi thường gặp (FAQ)
Tại sao đúc chèn cung cấp độ bền mô-men xoắn cao hơn so với gắn nhiệt siêu âm?
Đúc chèn buộc nhựa nóng chảy chảy sâu vào các rãnh khía và hốc cắt dưới áp suất phun cao. Nhựa nguội co lại trực tiếp quanh hình dạng kim loại, tạo ra sự khóa cơ học liền mạch. Gắn nhiệt thứ cấp chỉ làm nóng chảy bề mặt thành cục bộ, để lại các khe hở vi mô bên trong làm giảm khả năng chống mô-men xoắn.
Làm thế nào để ngăn ngừa nứt vi mô quanh các miếng chèn đồng thau trong quá trình chu kỳ nhiệt độ?
Ngăn ngừa nứt do ứng suất nhiệt đòi hỏi phải phù hợp đặc tính độ giãn dài của nhựa và làm nóng trước các miếng chèn kim loại trước khi phun. Làm nóng trước các miếng chèn đến 100°C làm giảm gradient nhiệt độ trong quá trình đúc, cho phép nhựa nguội đều quanh lõi kim loại.
What materials are best for encapsulating high-voltage copper busbars?
Glass-filled Polyamide 66 (PA66-GF30) and Polybutylene Terephthalate (PBT) are preferred for high-voltage busbar encapsulation. These resins combine high mechanical stiffness, excellent heat deflection, and comparative tracking index (CTI) ratings exceeding 600V.