
Việc lựa chọn đúng quy trình bao bọc polymer trong giai đoạn thiết kế CAD ban đầu quyết định liệu một cụm lắp ráp có đáp ứng các mục tiêu về độ bền cơ học, khả năng làm kín và chi phí hay không. Các nhóm phát triển sản phẩm thường nhầm lẫn giữa các kỹ thuật đúc đa vật liệu, đặc biệt khi phải quyết định giữa việc đặt các chi tiết kim loại đã được tạo hình trước vào khoang khuôn hay phủ các lớp elastomer dẻo lên khung nhựa cứng.
Hiểu rõ những khác biệt cơ bản giữa bao bọc kim loại-nhựa và đúc phủ polymer mềm-trên-cứng giúp tránh phải thiết kế lại khuôn và đảm bảo liên kết vật liệu tối ưu. Việc đánh giá khả năng tương thích của nền, cơ chế lõi khuôn và sự đánh đổi về thời gian chu kỳ cho phép các kỹ sư chọn đúng phương án sản xuất. So sánh kỹ thuật này phân tích các định nghĩa cấu trúc, kiến trúc khuôn và tiêu chí lựa chọn ứng dụng.
Mục lục
Khác biệt cấu trúc cốt lõi: Nhựa-trên-Kim loại so với Nhựa mềm-trên-Cứng
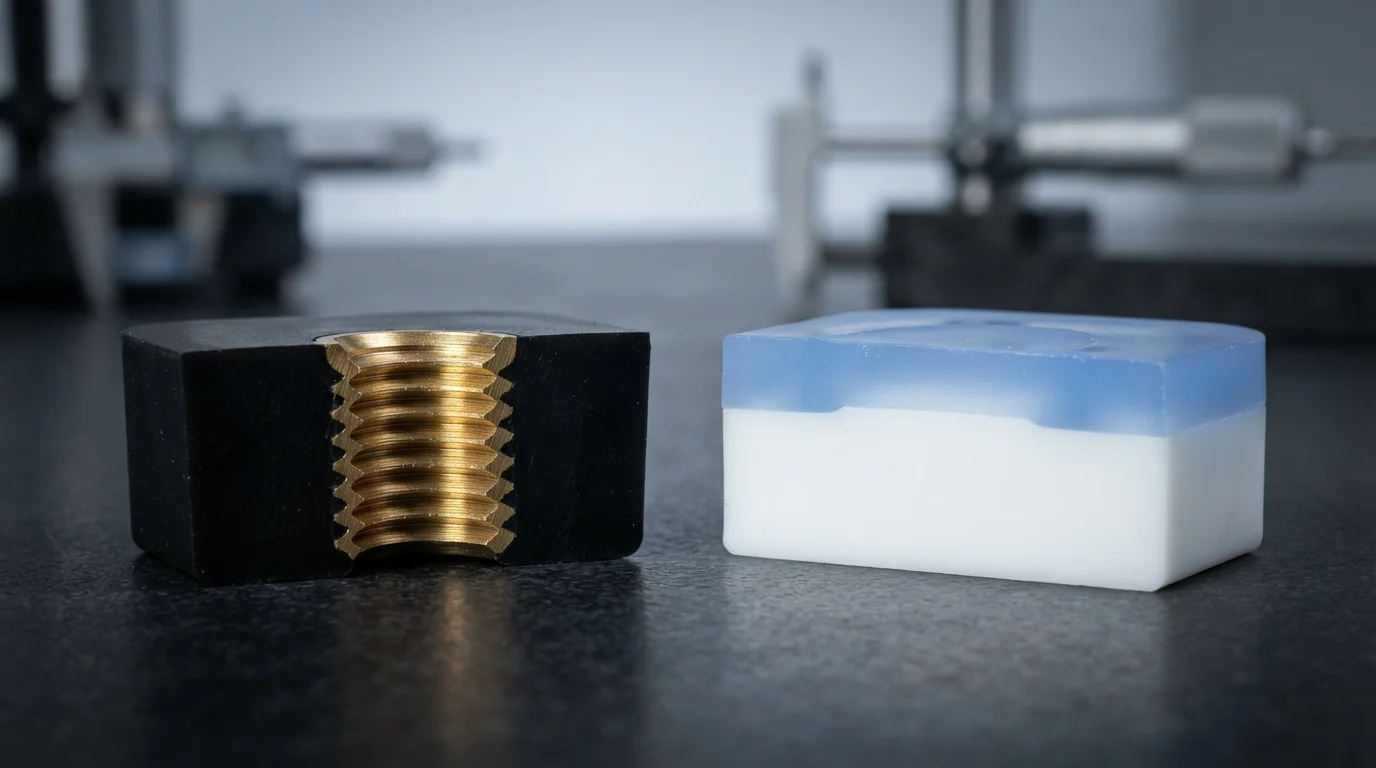
Phân tích đúc phủ so với đúc chèn bắt đầu bằng việc xác định vật liệu nền và các mục tiêu chức năng chính. Đúc 嵌件成型 tùy chỉnh đặt các nền phi nhựa đã được tạo hình trước—chẳng hạn như chốt ren bằng đồng thau, thanh dẫn điện bằng đồng hoặc cảm biến điện tử—trực tiếp vào trong khoang khuôn trước khi phun polymer. Nhựa nóng chảy bao bọc chi tiết chèn kim loại trong một lần phun duy nhất, tạo ra sự khóa cơ học vĩnh viễn khi nguội.
Ngược lại, ép phủ phủ một lớp nhựa nhiệt dẻo hoặc elastomer thứ cấp lên một chi tiết nhựa hiện có. Phun lần một tạo hình khung nhựa cứng từ các vật liệu như ABS, polycarbonate (PC), 或 PA66. Sau đó, phun lần hai tạo hình một polymer dẻo như TPE hoặc TPU lên khung cứng, tạo ra các tay cầm mềm mại, tay nắm công thái học hoặc gioăng chống nước tích hợp.
So sánh thiết kế dụng cụ, hóa học liên kết và thời gian chu kỳ
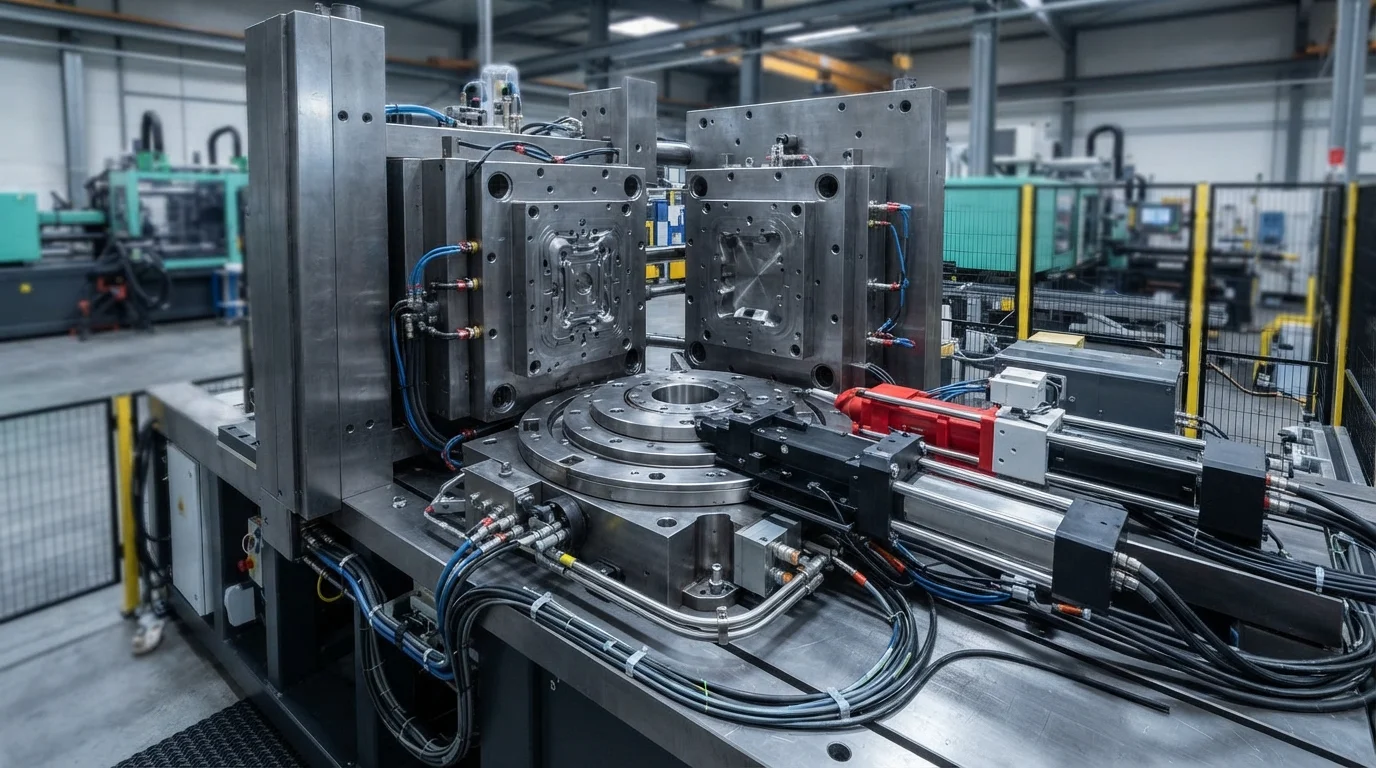
Cấu hình dụng cụ và cơ chế liên kết khác biệt đáng kể giữa hai phương pháp đúc này. Đế khuôn chèn có các chốt định vị lõi chuyên dụng, nam châm hoặc cổng chân không để giữ chèn kim loại chắc chắn vào thép dụng cụ, ngăn ngừa dịch chuyển dưới dòng chảy nóng chảy tốc độ cao. Dụng cụ đúc phủ sử dụng ranh giới thép ngắt chuyên dụng để kiểm soát đường chảy cao su mềm, thường sử dụng đúc hai lần bàn quay hoặc khuôn chuyển 2K.
Cơ chế kết dính giao diện cũng khác biệt cơ bản giữa hai quá trình. Đóng gói chèn dựa vào khóa cơ học, nơi nhựa co lại khóa chắc chắn vào rãnh khía hoặc cắt lõm được gia công vào chèn kim loại. Đúc phủ chủ yếu dựa vào dung hợp hóa học, nơi nhựa lần hai nóng chảy lớp da bên ngoài của nền nhựa nhiệt dẻo cứng để tạo thành ranh giới phân tử đan xen.
| Chỉ số quy trình | Đúc chèn tùy chỉnh | Đúc phủ đàn hồi tùy chỉnh | Khuyến nghị kỹ thuật chính |
|---|---|---|---|
| Loại vật liệu nền | Kim loại định hình trước (Đồng thau, Đồng, Thép) | Nhựa nhiệt dẻo cứng (ABS, PC, PA66) | Chọn đúc chèn cho ốc vít mô-men xoắn/kéo ra cao |
| Loại kết dính giao diện | Khóa khía cơ học thuần túy | Hợp nhất phân tử hóa học (khuếch tán tương hỗ) | Chọn ép phủ để có gioăng IP67 và tay cầm mềm mại |
| Độ phức tạp của lõi khuôn | Chốt định vị và thép chặn nổi | Bàn quay hoặc lòng khuôn chuyển 2K | Ép chèn mang lại chi phí NRE ban đầu thấp hơn cho sản lượng thấp |
Quy trình nào phù hợp với thiết kế 3D của bạn? Ma trận lựa chọn kỹ thuật
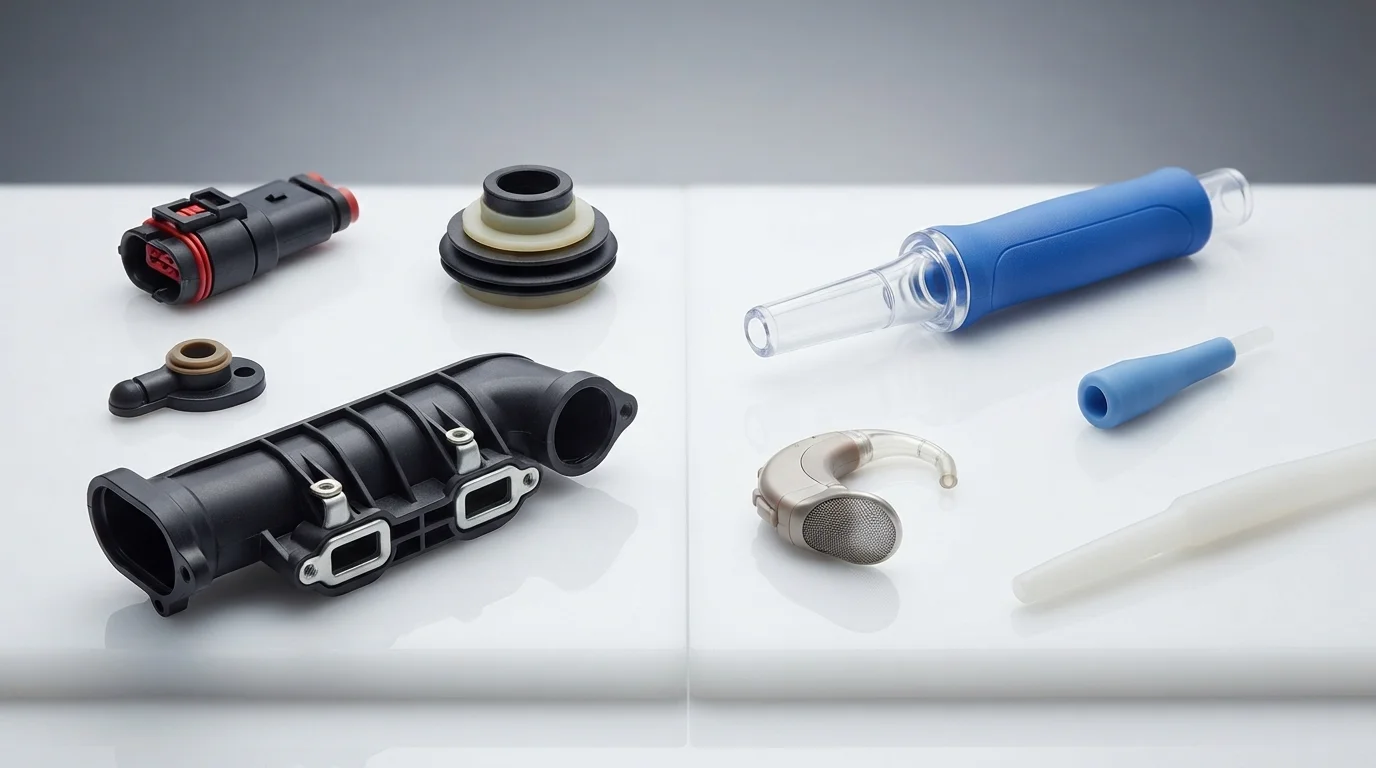
Việc lựa chọn giữa hai quy trình phụ thuộc vào các yêu cầu chức năng chính của hình học chi tiết 3D. Các dự án yêu cầu lực kéo ren cao, cách điện cao áp hoặc dẫn điện kim loại bắt buộc phải dùng phương pháp bao bọc chèn. Các linh kiện yêu cầu công thái học xúc giác, giảm rung, làm kín chất lỏng IP67 hoặc bề mặt đa màu sắc hưởng lợi nhiều nhất từ ép phủ elastomer.
Hiểu rõ ép phủ so với ép chèn giúp các nhà sản xuất lựa chọn phương pháp ép chèn chính xác cho sản xuất khối lượng lớn. Thực hiện đánh giá DfM sớm trong 24 giờ để xác nhận hình học vùng chặn, góc thoát khuôn và độ dày thành nền trước khi cắt thép khuôn.
Các câu hỏi thường gặp (FAQ)
Có thể kết hợp ép phủ và ép chèn trong một linh kiện duy nhất không?
Việc kết hợp cả hai quy trình được thực hiện rộng rãi trong các thiết bị cơ điện phức tạp. Một chèn đồng thau kim loại trước tiên được ép phủ bằng nylon gia cường thủy tinh cứng để tạo thành thân kết cấu, và sau đó một elastomer TPE mềm được ép phủ lên bên ngoài để tạo tay cầm công thái học hoặc gioăng chống nước.
Quy trình nào có chi phí dụng cụ ban đầu thấp hơn cho sản xuất khối lượng thấp?
Ép chèn thường có chi phí dụng cụ ban đầu thấp hơn cho các đợt sản xuất khối lượng thấp vì nó sử dụng đế khuôn ép một lần với lõi rời nạp bằng tay. Ép phủ thường yêu cầu hai bộ khuôn riêng biệt hoặc dụng cụ bàn quay 2K phức tạp, làm tăng chi phí kỹ thuật không định kỳ ban đầu.
Yêu cầu liên kết hóa học khác nhau như thế nào giữa ép phủ và ép chèn?
Ép chèn hoàn toàn dựa vào giữ cơ học, vì nhựa nóng chảy không thể liên kết hóa học với chèn kim loại. Ép phủ phụ thuộc vào khuếch tán hóa học giữa các họ nhựa tương thích, đòi hỏi làm nóng trước nền và khớp nhiệt độ nóng chảy để ngăn bong tróc mép.