
Sản xuất vỏ kết cấu tiết kiệm chi phí và phần cứng nhựa đa chức năng đòi hỏi phải cân bằng giữa tính thẩm mỹ bề mặt hoàn hảo với chi phí nguyên liệu thô thấp. Các linh kiện đơn vật liệu rắn sử dụng nhựa kỹ thuật nguyên sinh làm tăng chi phí sản xuất, trong khi sử dụng 100% polyme tái chế làm giảm tính thẩm mỹ bề mặt và độ bền va đập. Chỉ định chuyên nghiệp đúc ép đồng phun giải quyết các yêu cầu xung đột này bằng cách bao bọc lõi polyme chi phí thấp hoặc tái chế bên trong lớp vỏ ngoài nguyên sinh có độ tinh khiết cao. JUCHENG vận hành máy móc đồng phun đa thùng chuyên dụng, cung cấp các bộ phận kết cấu nhiều lớp hoàn toàn theo bản vẽ CAD kỹ thuật của khách hàng.
Mục lục
Đúc Sandwich: Vỏ Ngoài Nguyên Sinh với Lõi Tái Chế/Nghiền Lại
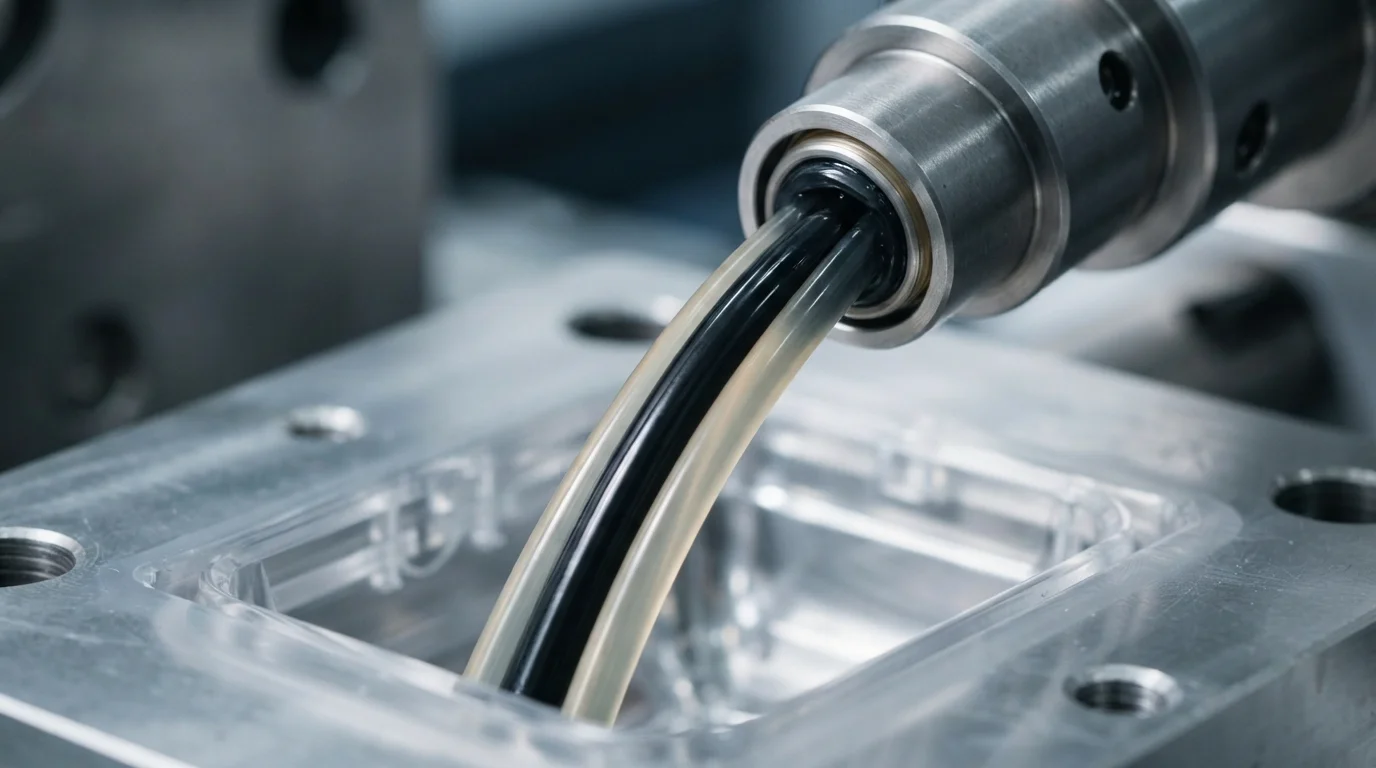
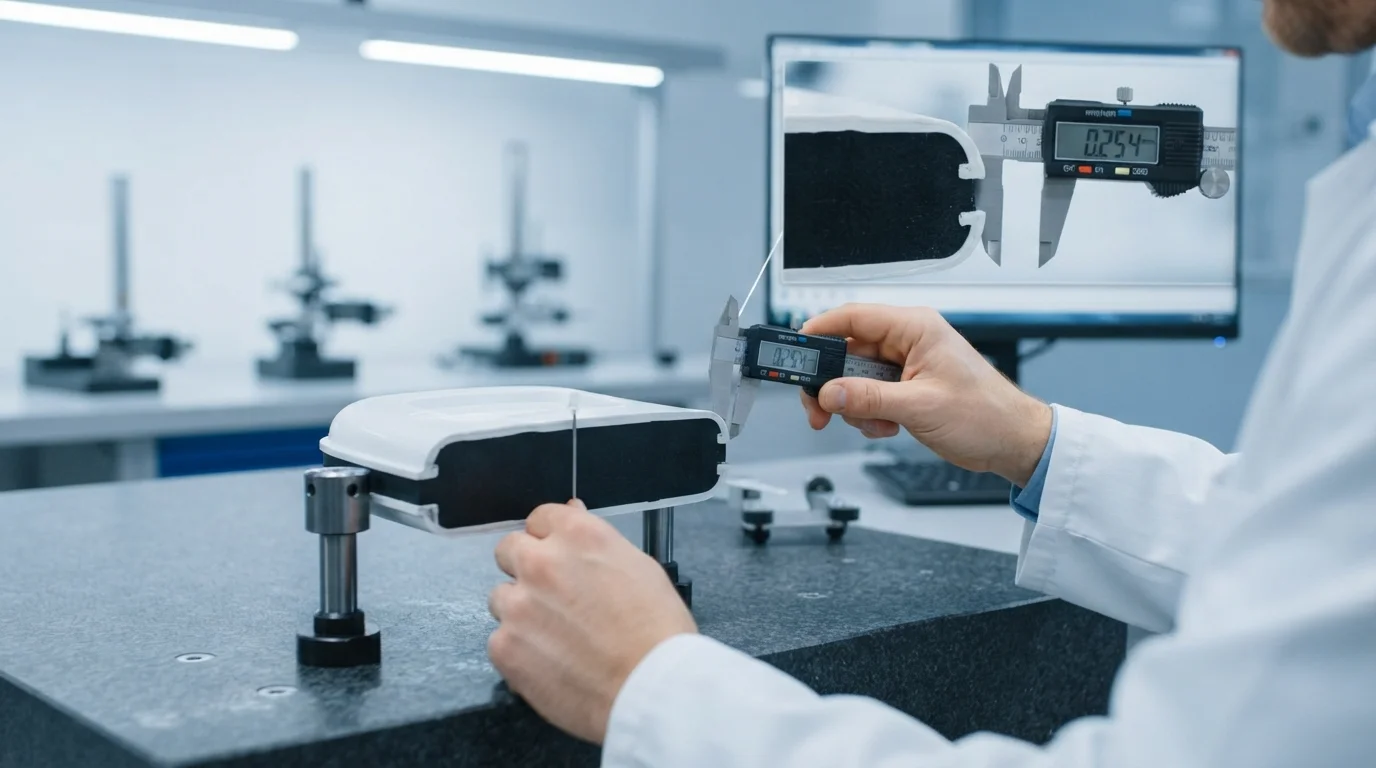
Thực hiện xử lý nhiều lớp sử dụng công nghệ đúc sandwich thông qua vòi phun đồng tâm kép chuyên dụng hoặc van ống góp tuần tự. Phun giai đoạn đầu đưa nhựa vỏ nguyên sinh vào, lấp đầy thành khoang để tạo bề mặt ngoài nguyên sơ. Phun giai đoạn hai đưa vật liệu lõi trực tiếp vào trung tâm ấm của nhựa vỏ, mở rộng lõi từ bên trong. Bao bọc một lõi nghiền lại hoặc polyme tái chế bên trong vỏ nguyên sinh giảm chi phí nguyên liệu thô tới 30% đến 50% mà không làm thay đổi bề mặt hoàn thiện. Phun xả vỏ cuối cùng bịt kín cổng sprue bằng nhựa nguyên sinh, đảm bảo không có vật liệu tái chế nào lộ ra trên bề mặt bên ngoài.
Các bước trình tự đúc sandwich đồng phun bao gồm:
- Phun vỏ nguyên sinh—Việc bơm nhựa lớp vỏ ngoài có độ tinh khiết cao tạo ra lớp bề mặt hoàn hảo tiếp xúc với thành khuôn lạnh.
- Dịch chuyển nhựa nóng chảy lõi—Việc bơm nhựa lõi qua ống góp trung tâm mở rộng lớp kẹp một cách đồng đều.
- Xả sạch nhựa vỏ tại cổng phun—Việc bơm một lần phun cuối ngắn bằng nhựa vỏ nguyên chất sẽ bịt kín cổng phun, ngăn ngừa lộ lõi.
- Nén áp suất trong lòng khuôn—Duy trì áp suất nén đảm bảo mật độ đồng đều và ngăn ngừa hình thành vết lõm.
Độ bám dính giữa các lớp vật liệu & Phù hợp độ nhớt trong phun kép
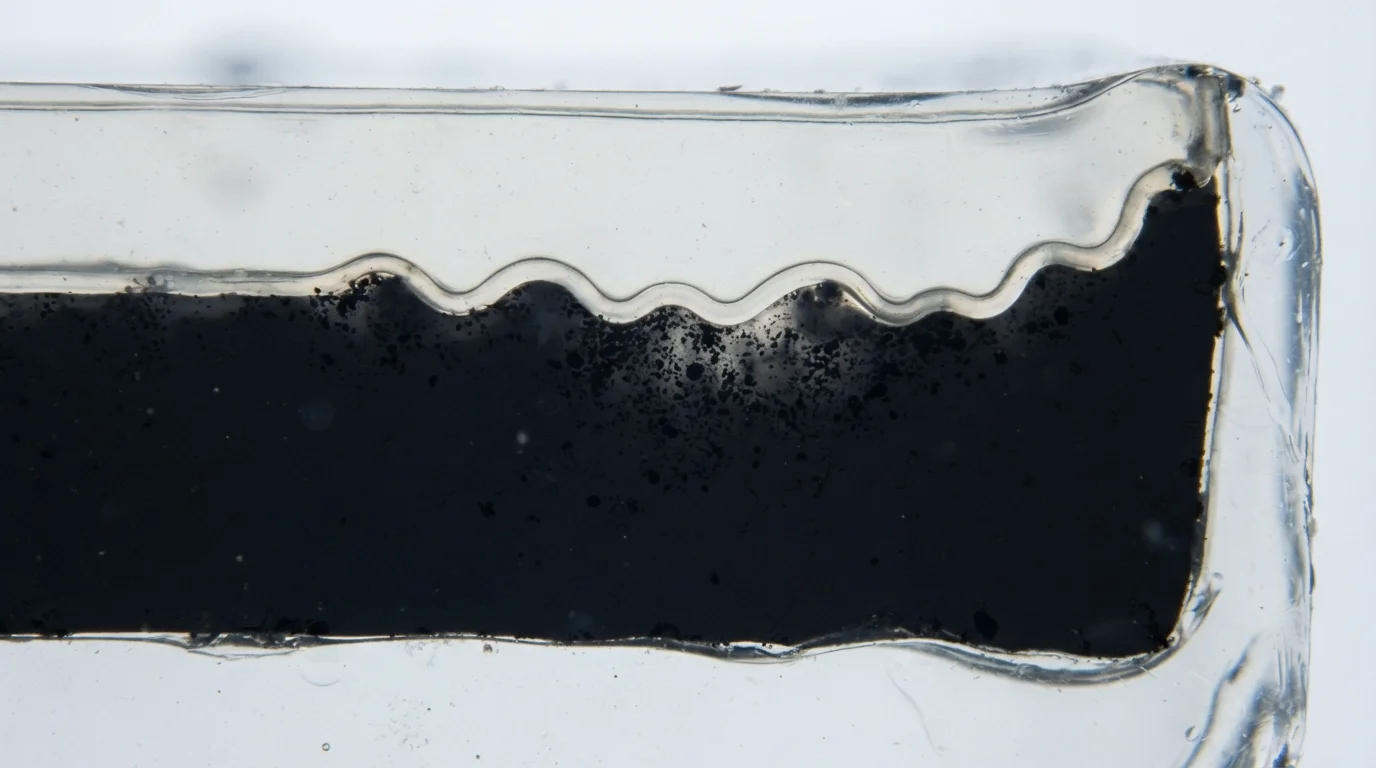
Để đạt được các lớp kẹp ổn định cần có sự phù hợp độ nhớt chính xác giữa dòng nhựa nóng chảy lớp vỏ và lớp lõi. Chênh lệch độ nhớt nóng chảy vượt quá 20% khiến vật liệu lõi xuyên qua lớp vỏ, dẫn đến xuyên thủng lớp vỏ. Xuyên thủng lớp vỏ làm lộ vật liệu lõi bên trong trên bề mặt chi tiết, gây loại bỏ do lỗi ngoại quan. Việc chọn các nhựa nhiệt dẻo tương thích như PC/ABS hoặc polypropylene (PP) đảm bảo liên kết hóa học bền vững dọc theo ranh giới giữa các lớp. Việc thiết lập nhiệt độ phù hợp duy trì các mặt trước dòng chảy lưu biến tương tự, giữ lõi đồng tâm bên trong lớp vỏ ngoài.
| Vật liệu lớp vỏ ngoài | Vật liệu lõi được bao bọc | Mục tiêu tỷ lệ độ nhớt | Tỷ lệ thể tích lõi (%) | Lợi ích chức năng chính |
|---|---|---|---|---|
| PC/ABS nguyên sinh (Bayblend) | PC/ABS tái chế + sợi carbon | 1.0 : 1.1 | 35% – 45% | Che chắn EMI/RFI tích hợp & chi phí nhựa thấp hơn |
| PP nguyên sinh (SABIC PP 570P) | PP tái chế sau tiêu dùng | 1.0 : 1.05 | 40% – 50% | Tấm kết cấu & pallet bền vững |
| ABS nguyên sinh (Polylac PA-757) | ABS nghiền lại độn nặng | 1.0 : 1.15 | 30% – 40% | Vỏ thiết bị dày với độ cứng cao |
Tấm kết cấu tiết kiệm chi phí & vỏ bọc chống nhiễu EMI
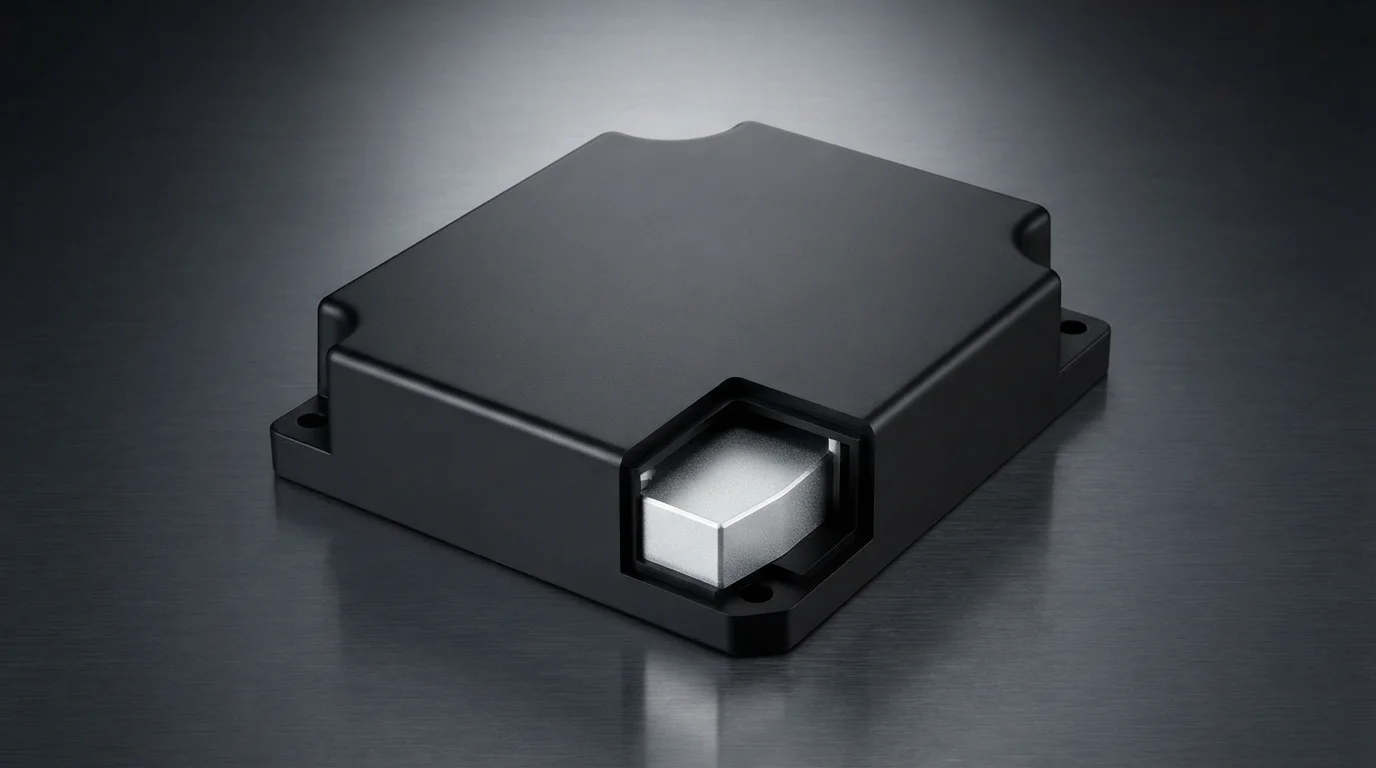
Xử lý đồng phun cho phép kết hợp vật liệu chức năng độc đáo mà không thể thực hiện được với ép phun một lần. Vỏ điện tử kết hợp một lõi dẫn điện chứa carbon bên trong lớp vỏ ngoài PC/ABS thẩm mỹ, cung cấp khả năng chống nhiễu EMI/RFI tích hợp mà không cần sơn dẫn điện thứ cấp. Pallet vận chuyển công nghiệp và tấm kết cấu bao bọc nhựa tái chế sau tiêu dùng chi phí thấp bên trong lớp vỏ ngoài PP nguyên sinh chống chịu thời tiết. Bao bọc đa lớp đáp ứng các tiêu chí bền vững môi trường nghiêm ngặt đồng thời giảm tổng chi phí sản xuất chi tiết.
Các lợi thế chính của đồng phun trong ngành bao gồm:
- Giảm chi phí nguyên liệu thô—Bao bọc tối đa 50% vật liệu lõi tái chế hoặc nghiền lại giúp giảm tổng chi phí nhựa.
- Che chắn dẫn điện tích hợp—Bao bọc lõi carbon đen dẫn điện mang lại khả năng suy giảm EMI nội bộ mà không cần sơn thứ cấp.
- Ngoại quan bề mặt nguyên sơ—Che giấu nhựa lõi bị đổi màu hoặc chứa nhiều chất độn phía sau lớp da nguyên sinh duy trì tiêu chuẩn thẩm mỹ hạng A.
Các câu hỏi thường gặp (FAQ)
Sự khác biệt giữa ép phun đồng phun và ép phun hai lần (2K) là gì?
Ép phun đồng phun phun hai dòng vật liệu khác nhau đồng thời hoặc tuần tự qua một cổng duy nhất để tạo thành cấu trúc bánh sandwich đa lớp (da và lõi). Ép phun hai lần phun hai vật liệu vào các phần riêng biệt của chi tiết bằng cách sử dụng tấm khuôn quay.
Có thể bao bọc bao nhiêu vật liệu tái chế bên trong lõi đồng phun?
Core ratios typically account for 30% to 50% of total part weight depending on geometry and wall thickness. Maintaining a minimum outer skin thickness of 1.0 mm to 1.5 mm prevents core breakthrough and preserves surface strength.
How do you prevent core breakthrough in sandwich molding?
Preventing core breakthrough requires matching the melt viscosity of skin and core polymers within a 15% range. Controlling initial skin shot volume and injection speed ensures a uniform boundary layer before core resin enters.