
İnce bir boşluktaki viskozite sabit bir malzeme değeri değildir. Eriyik dar bir kesitten daha hızlı geçtikçe kayma hızı görünür viskoziteyi, ısı oluşumunu, basınç ihtiyacını ve moleküler yönlenmeyi değiştirir. Bu nedenle bir test parçasında yavaş dolan bir proses, uzun ve ince bir parçada farklı davranabilir. Bu ilişkiyi anlamak, mühendislerin hızı evrensel bir çözüm olarak görmeden yolluk, reçine ve enjeksiyon profili seçmesine yardımcı olur.
Boşlukta Kayma Hızı Ne Anlama Gelir
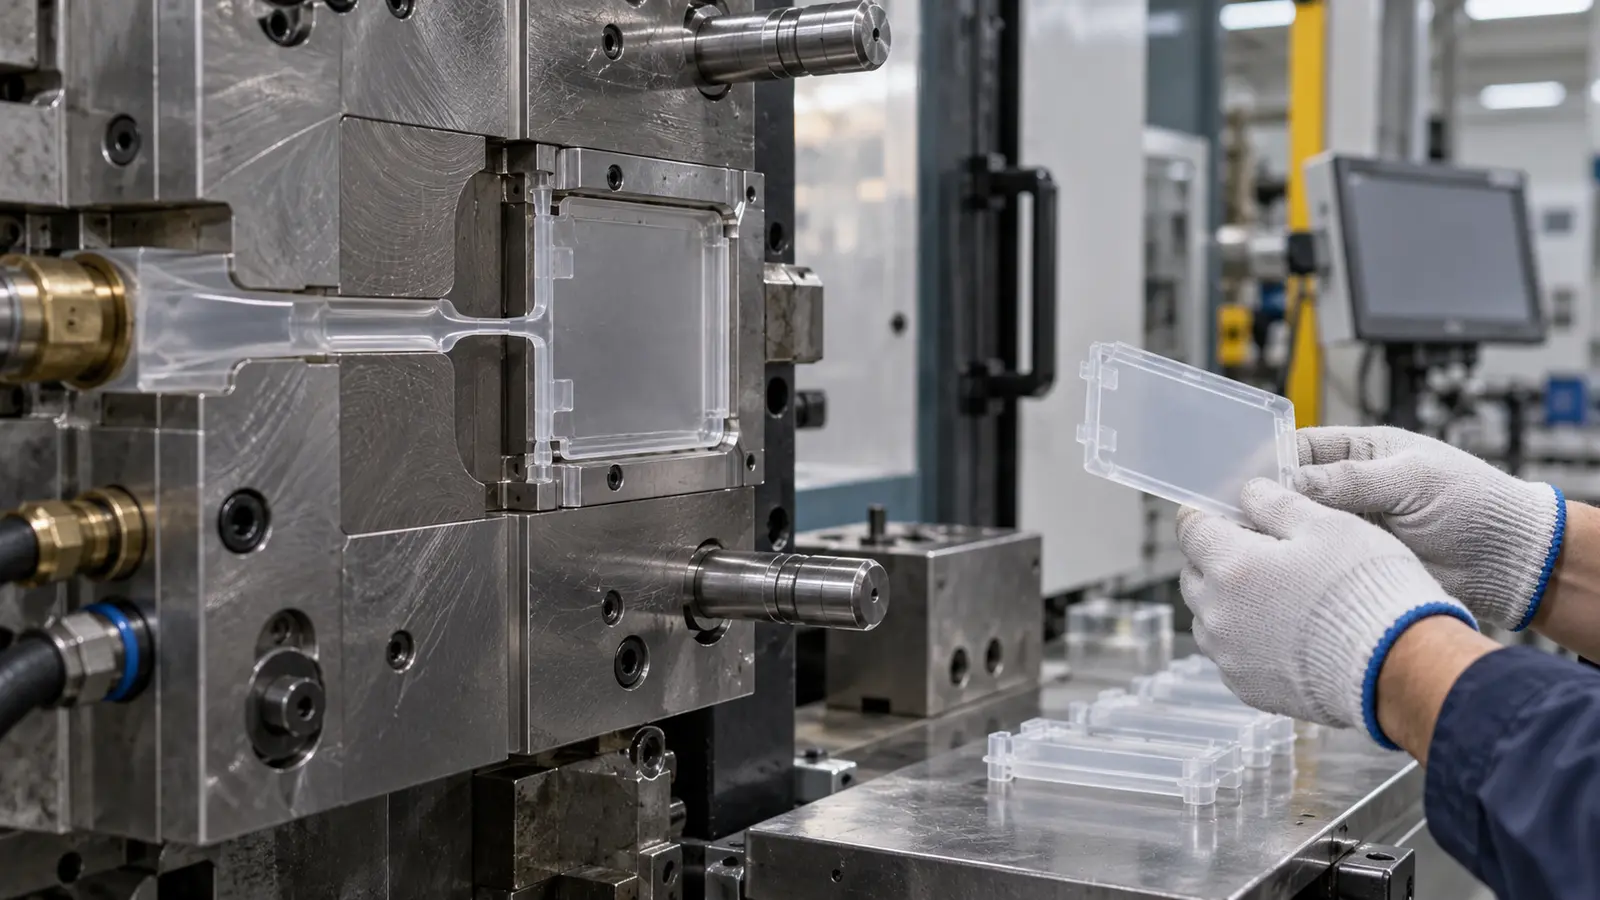
Kayma hızı, eriyiğin bitişik katmanlarının birbirine göre ne kadar hızlı hareket ettiğini tanımlar. Kalıp cidarına yakın bölgede malzeme soğudukça yavaşlar. Akış kanalının merkezinde ise daha hızlı hareket eder. Bu nedenle dar bir cidar ve yüksek akış hızı, güçlü bir hız gradyanı ve basit bir malzeme karşılaştırmasının önerdiği değerden farklı bir görünür viskozite oluşturabilir.
Sonuç; polimer kimyasına, sıcaklığa, cidar kalınlığına, akış hızına, yolluk boyutlarına ve eriyiğin kat etmesi gereken mesafeye bağlıdır. Aynı kalite sınıfı, geometri değiştiğinde farklı basınç ve yüzey davranışı gösterebilir.
İnce Cidarlar Etkiyi Neden Büyütür
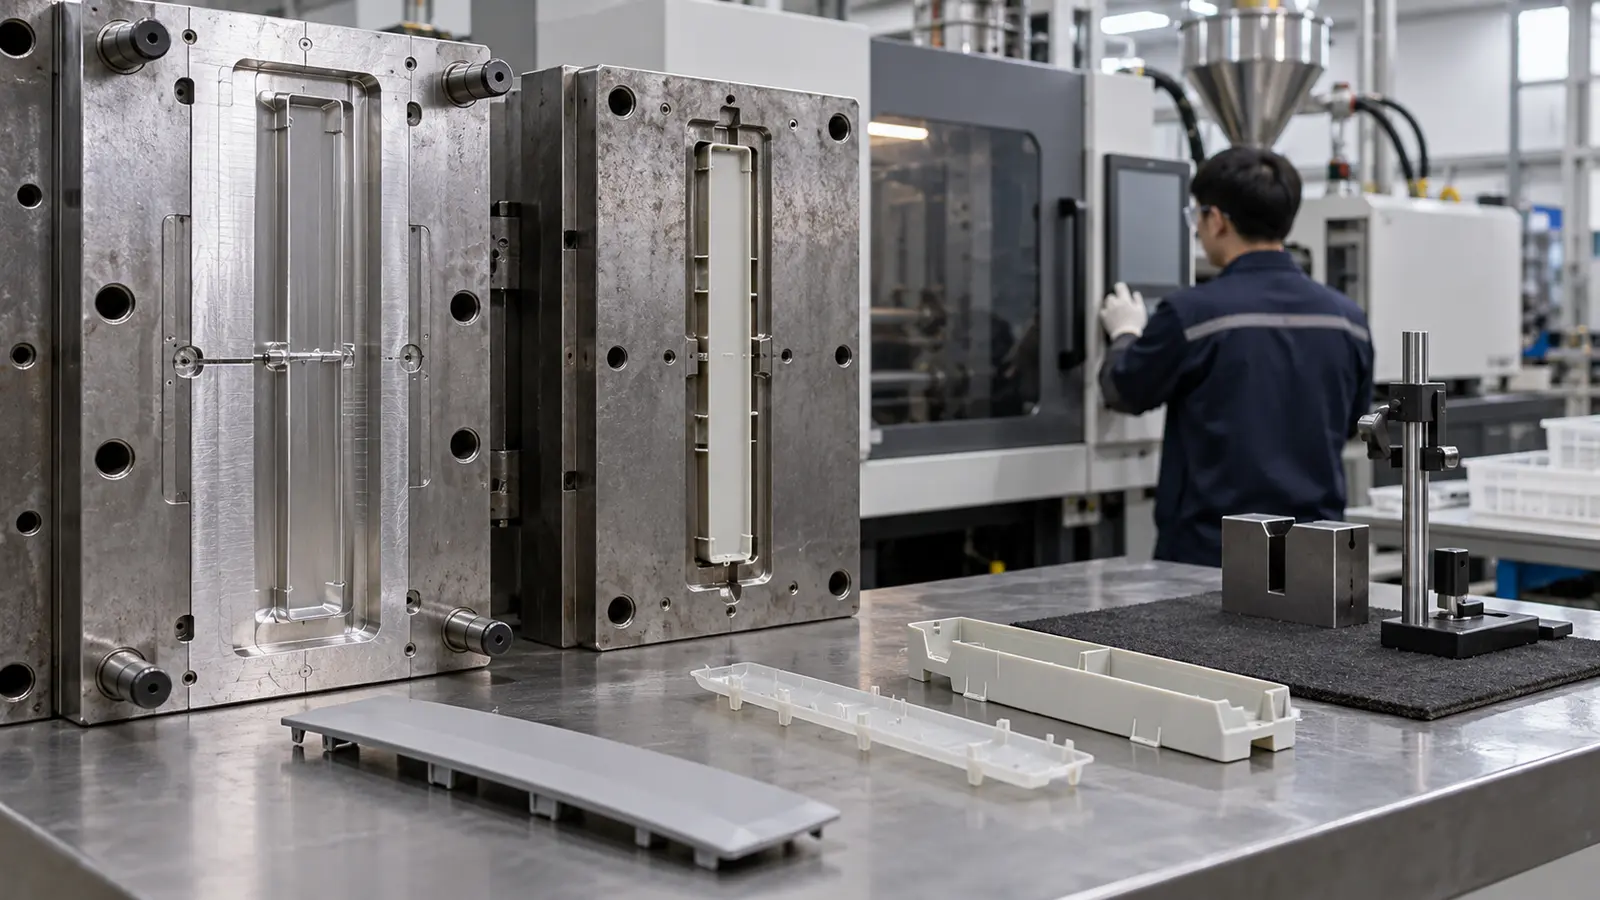
İnce kesitler ısıyı hızla kaybeder ve eriyiğin büyüyen donmuş katman etrafında akması için daha az alan bırakır. Enjeksiyon hızını artırmak, akış cephesinin donmadan önce uca ulaşmasına yardımcı olabilir, ancak kayma ısınmasını ve yönlenmeyi de değiştirir. Boşluk uzun, yolluk küçük veya havalandırma zayıf olduğunda dar bir proses penceresi ortaya çıkabilir.
| Gözlenen değişim | Olası mekanizma | Yönü inceleyin |
|---|---|---|
| Dolum sonuna doğru basınç keskin şekilde yükselir | Donma veya aşırı akış direnci | Yolluk, kalıp sıcaklığı, akış uzunluğu ve malzeme penceresi |
| Duvar boyunca parlaklık değişir | Farklı soğuma veya kayma geçmişi | Yüzey sıcaklığı, hız profili ve havalandırma |
| Çıkarma sonrası düzlük değişir | Yönlenme veya düzensiz çekme | Soğuma dengesi ve akış yönü |
Hangi Kalıplama Sinyalleri Önemlidir
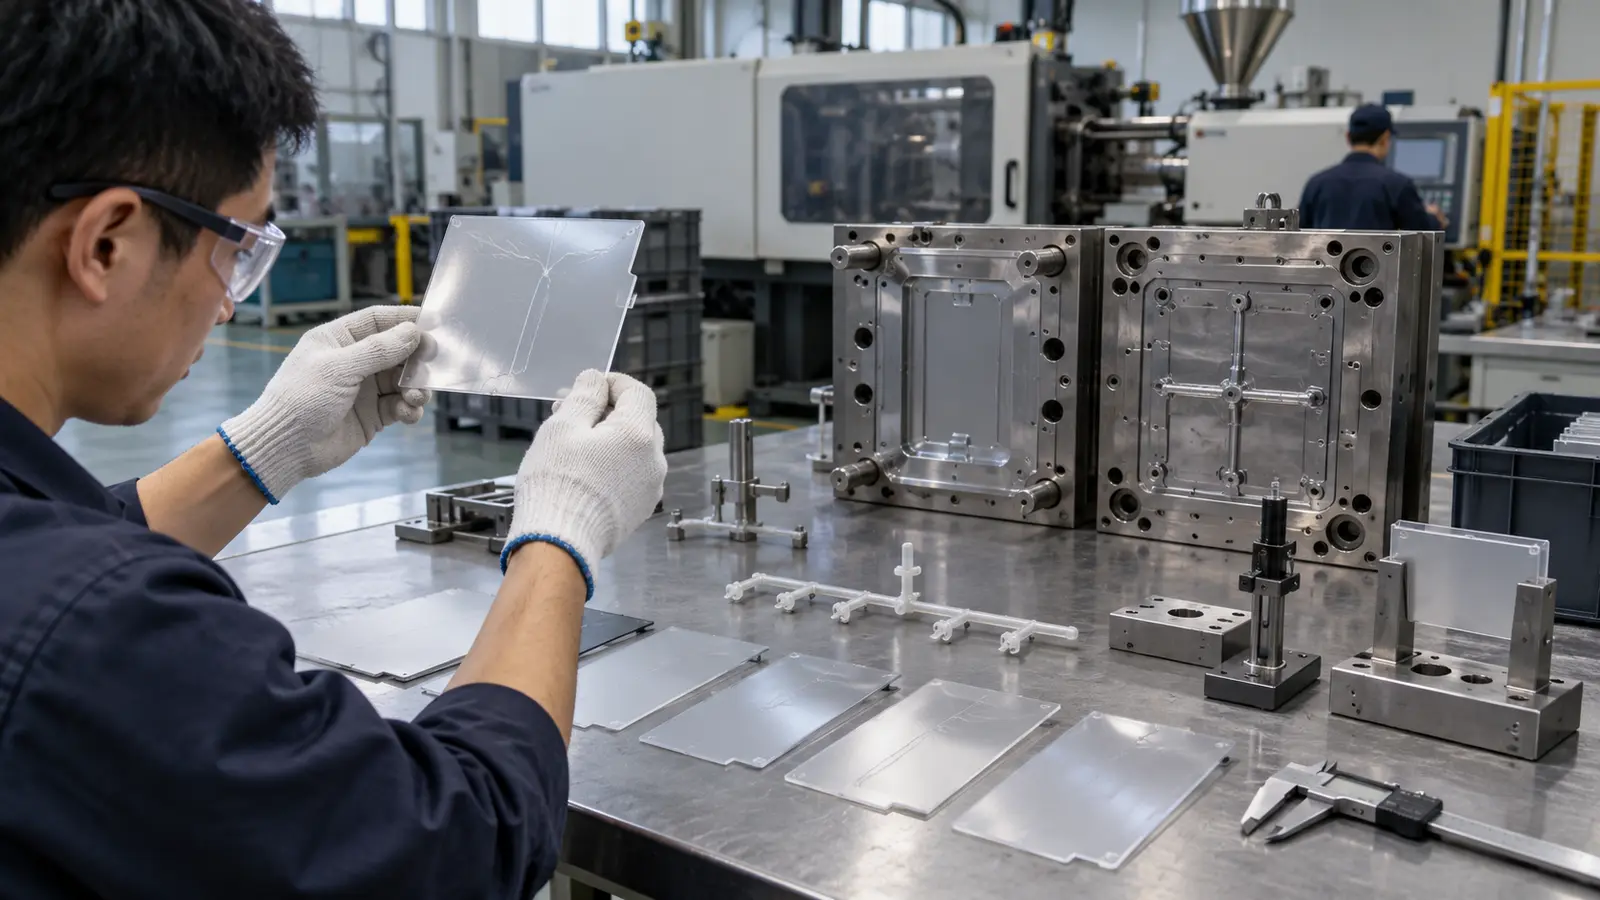
Kayma ile ilgili bir sorunu tek bir hatadan yola çıkarak teşhis etmeyin. Makine basıncını, dolum desenini, yolluk durumunu, yüzey görünümünü, kaynak çizgilerini, çapaklanmayı ve boyutsal sonuçları karşılaştırın. Eksik dolum donmadan veya hapsolmuş havadan kaynaklanabilir. Parlak bir iz yerel kayma ve sıcaklıktan kaynaklanabilir, ancak aynı zamanda kirlenmeye veya kararsız bir yüzey durumuna da işaret edebilir.
- Tekrarlanan çevrimler boyunca basınç ve dolum süresi değişimlerini izleyin.
- Dolum sonu bölgesini ve yolluk yakınındaki alanı inceleyin.
- Tutarlı bir soğuma süresinden sonra düzlüğü ve kritik ölçüleri karşılaştırın.
- Kavite dengesizliğini, malzeme genelindeki proses tepkisinden ayırın.
Proses Nasıl Kontrol Edilir
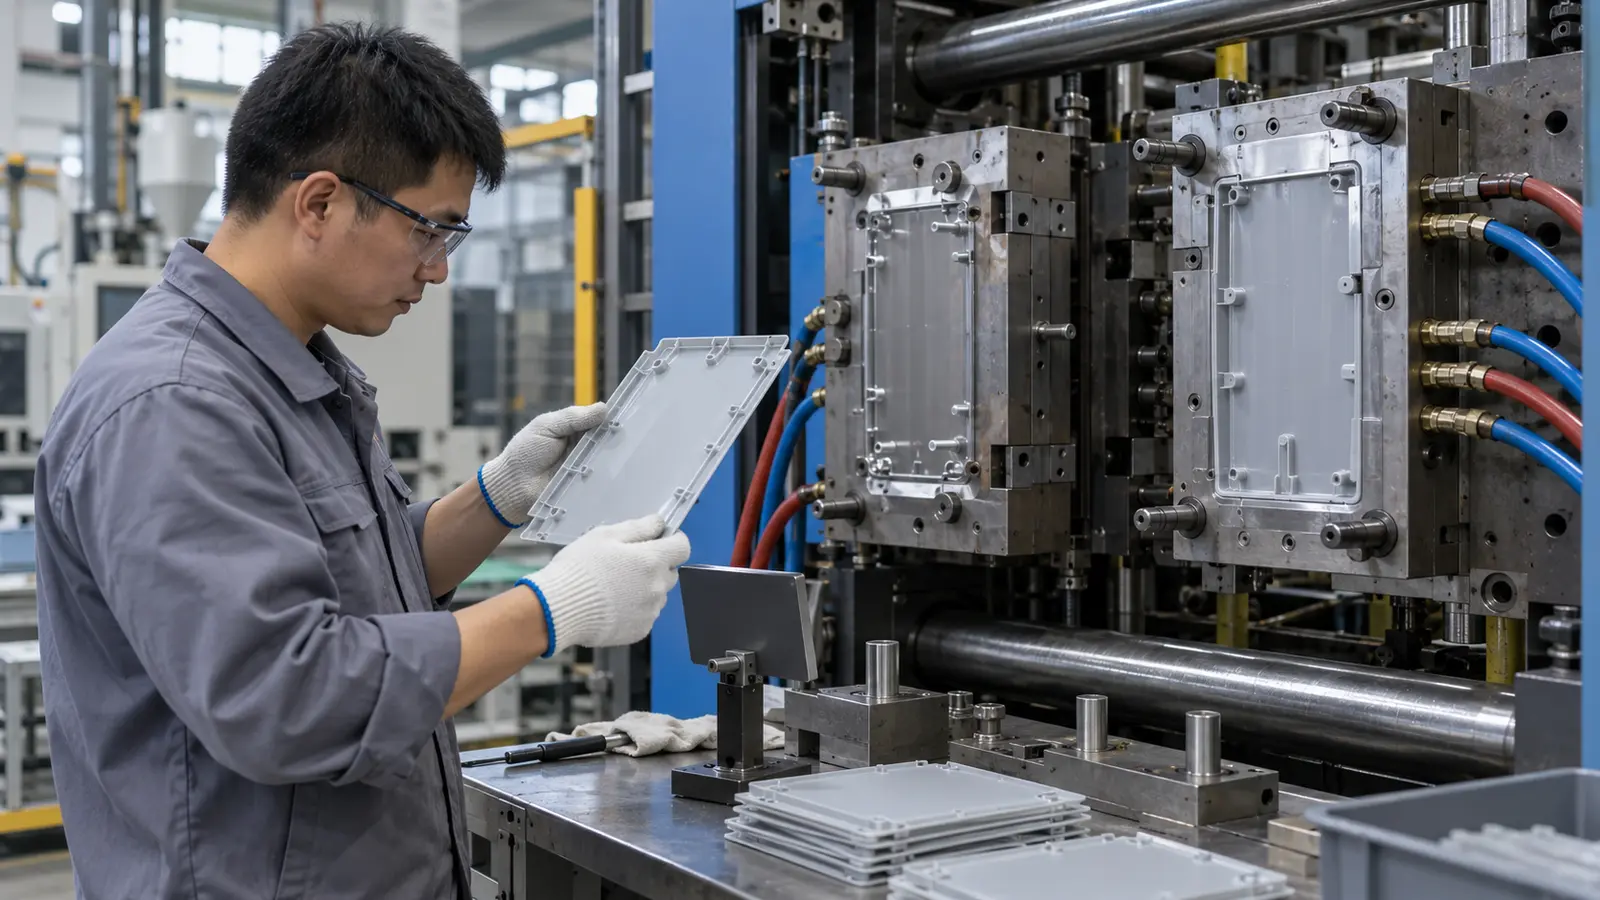
Proses kontrolü, sağlam bir kalıp ve malzeme kurulumuyla başlar. Yolluk tasarımı, havalandırma, kalıp sıcaklığı, uygun olduğunda kurutma ve kararlı bir enjeksiyon profili birlikte çalışır. Yalnızca enjeksiyon hızını değiştirmek, zayıf bir tasarımı bir koşul için gizleyebilir ve reçine partisi veya ortam sıcaklığı değiştiğinde yeniden ortaya çıkarabilir.
- Malzeme tedarikçisinin işleme aralığını bir garanti değil, bir sınır olarak kullanın.
- Basınç ve yüzey tepkisini izlerken erken donmayı önlemek için dolum profilini ayarlayın.
- Havalandırmaların, gerçek son dolum noktalarında havayı tahliye edebildiğini doğrulayın.
- Düzlüğü ve kritik eşleşme özelliklerini koruyan soğutma ve çıkarma ayarlarını kullanın.
- Hız, basınç, sıcaklık ve parça kalitesi arasındaki ilişkiyi kaydedin.
için bir kalıplanabilirlik incelemesi ince cidarlı enjeksiyon kalıplama bu etkileşimleri içermelidir. Amaç, agresif bir ayarda tek bir başarılı atış değil, tekrarlanabilir bir proses penceresidir.
Kararlı Bir Pencere Nasıl İncelenir
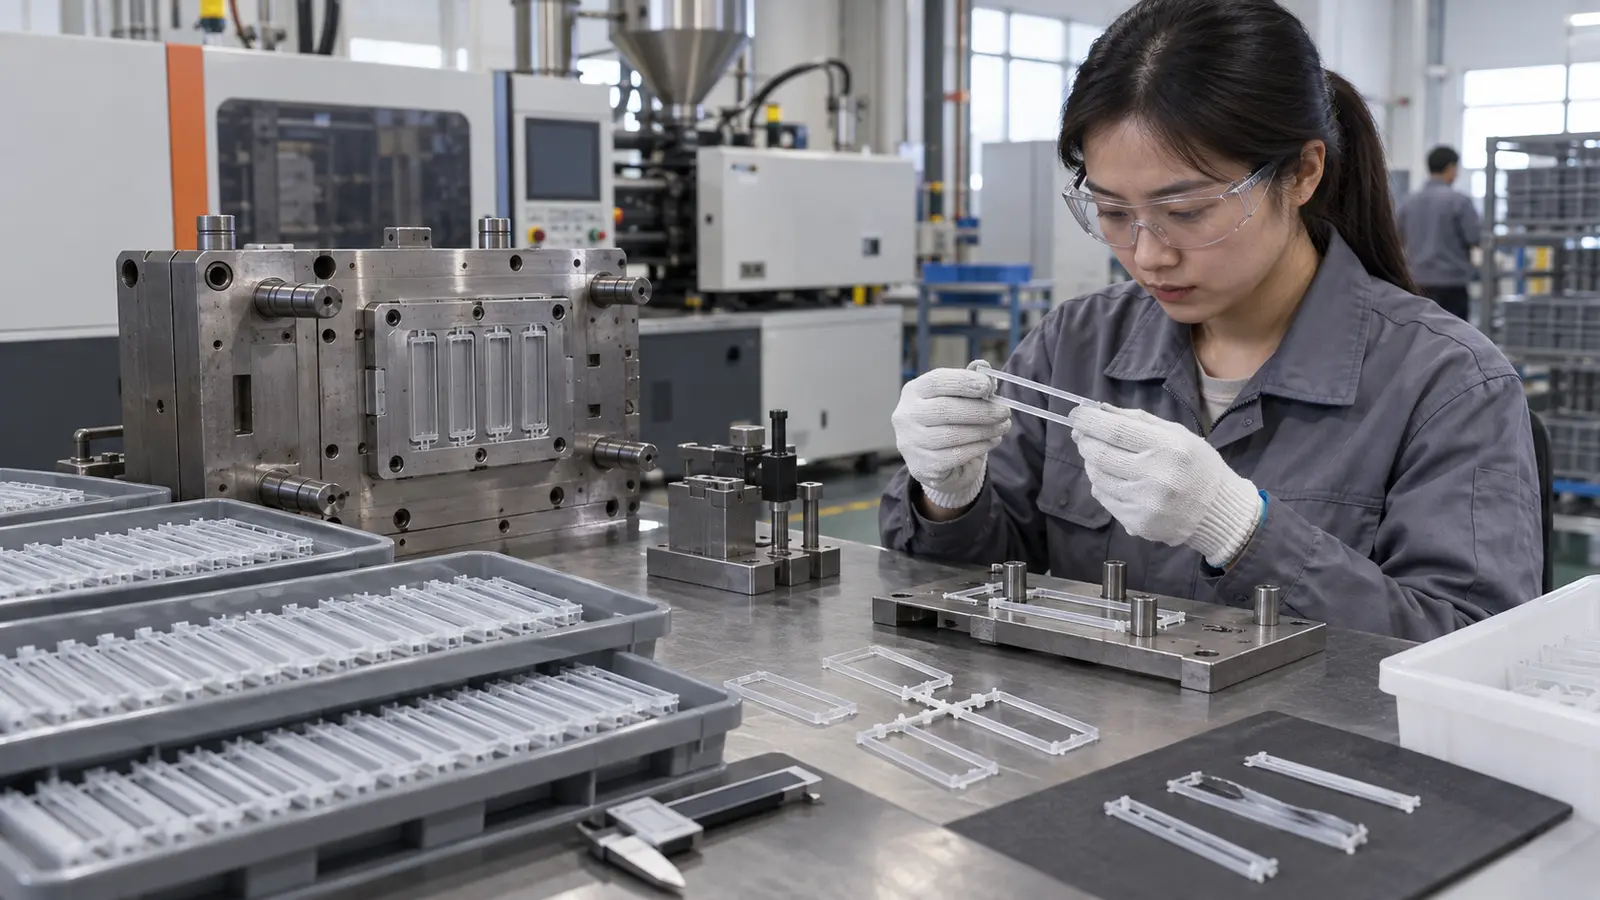
Normal girdilerdeki makul değişiklikler parçayı hemen eksik dolum, çapak, ciddi parlaklık değişimi veya kabul edilemez çarpılmaya itmediğinde kararlı bir pencere gösterilmiş olur. Pencereyi tekrarlanan çevrimler boyunca ve uygun olduğunda kaviteler ve malzeme partileri genelinde inceleyin.
Sonucu, bir sonraki iyileştirmenin kalıba mı, malzeme seçimine mi yoksa proses föyüne mi ait olduğuna karar vermek için kullanın. Pencere çok darsa, geometri veya yolluk değişiklikleri daha fazla basınç eklemekten daha kalıcı iyileştirme sağlayabilir.
Hızı Değiştirmeden Önce Kusur Desenini Kullanın
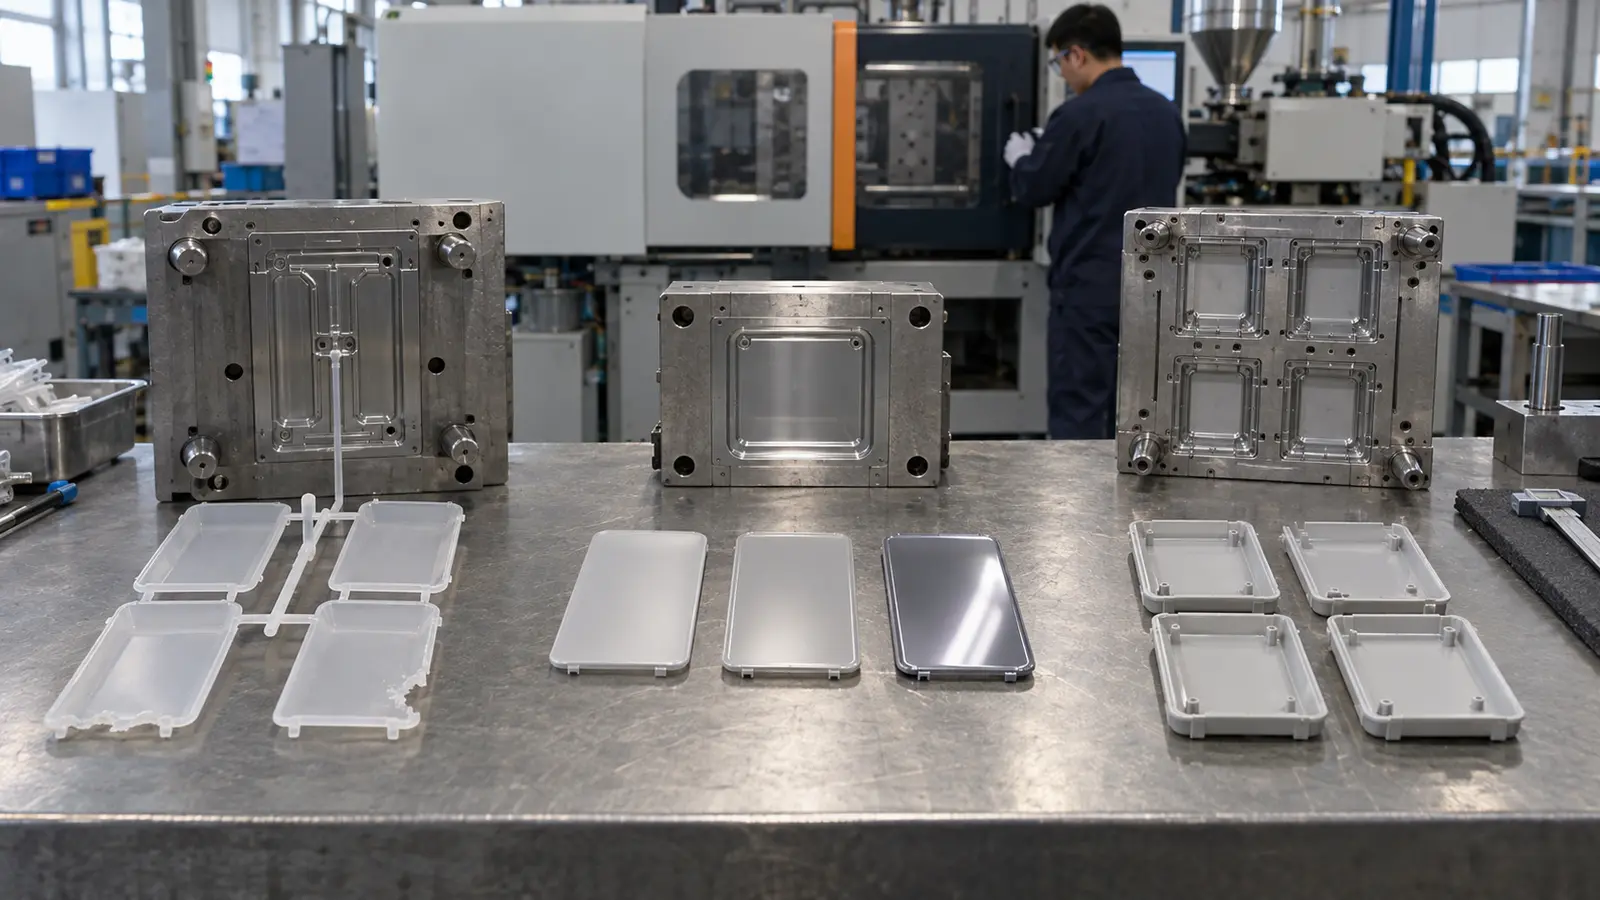
Kayma ile ilgili kusurlar desenlerinden teşhis edilmelidir. Akış yönünü izleyen bir kusur, yalnızca dolum sonunda, kaynak hattı yakınında veya tek bir kavitede ortaya çıkan bir kusurdan farklı bir inceleme gerektirir. Makine basıncı ve enjeksiyon hızı kanıttır, teşhis değildir.
| Desen | İlk inceleme | Varsayımda bulunmayın |
|---|---|---|
| Yalnızca son dolum bölgesi başarısız oluyor | Havalandırma, donma-kapama ve akış uzunluğu | Reçinenin tamamının uygun olmadığı |
| Akış boyunca parlaklık değişimi | Yüzey sıcaklığı ve hız profili | Daha fazla basıncın iyileştireceği |
| Bir göz farklı | Denge, havalandırma durumu ve yerel soğutma | Makinenin her yerde kararsız olduğu |
Yapılandırılmış bir enjeksiyon kalıplama DFM analizi geometri sorununu proses sorunundan ayırmaya yardımcı olur. Parça stabil hale geldikten sonra, kalite kontrol süreci iyileşmenin tekrarlanabilir kaldığını kanıtlayan muayene noktalarını tanımlamalıdır.
SSS: İnce Cidarlı Kalıplamada Kayma Hızı
Daha hızlı enjeksiyon viskoziteyi her zaman düşürür mü?
Birçok polimer kayma incelmesi davranışı gösterir, ancak pratik sonuç yine de sıcaklığa, geometriye, basınç kaybına ve malzemenin reolojisine bağlıdır. Daha hızlı dolum ayrıca ısınmayı, yönlenmeyi ve kusur riskini artırabilir.
Makine basıncını artırmak sorunu çözebilir mi?
Kısa dolumu geciktirebilir, ancak hatalı bir girişi, hapsolmuş havayı, düzensiz soğumayı veya uygun olmayan bir malzeme seçimini ortadan kaldırmaz. Basınç artırılmadan önce kök neden belirlenmelidir.
Parçalar neden soğuduktan sonra incelenir?
Yönlenme, çekme ve termal gradyanlar çıkarma sonrasında düzlüğü ve uyumu etkilemeye devam edebilir. Tutarlı bir inceleme koşulu, karşılaştırmaları daha anlamlı kılar.