
Hassas donanım üretimi büyük ölçüde yüksek bütünlüklü takım imalatına dayanır.
Özel ürün konseptlerini 2D mühendislik çizimlerinden seri üretime geçirmek, titiz boşluk (kavite) tasarımı ve yüksek hızlı CNC frezeleme gerektirir.
Özel özel kalıp imalatı hizmetler sunmak, üçüncü taraf tedarik zinciri gecikmelerini ortadan kaldırmak için kalıp çekirdeklerinin ve ana çerçevelerin şirket içinde işlenmesini gerektirir.
Entegre bir fason üretici olarak faaliyet göstermek, ilk takım çeliği kesiminden seri bileşen enjeksiyonuna kadar tam kalite kontrolü garanti eder.
Fason takım üretimi, hazır katalog takımlarından kaçınarak yalnızca 0 özel mühendislikle tasarlanmış kalıp yapılarına odaklanır.
Kalıplama departmanının yanı sıra şirket içi bir takım atölyesinin dikey olarak işletilmesi, takım mühendisleri ile proses teknisyenlerinin sorunsuz bir şekilde iş birliği yapmasını sağlar.
İster prototip doğrulama için alüminyum hızlı takım üretimi, ister sertleştirilmiş paslanmaz çelik üretim kalıpları inşa edilsin, mühendislik ekipleri tam parça geometrisini ve uzun vadeli takım güvenilirliğini sağlamalıdır.
İçindekiler
25 Adet Beş Eksenli CNC İşleme Merkezi ve ±0,01 mm Takım Toleransı
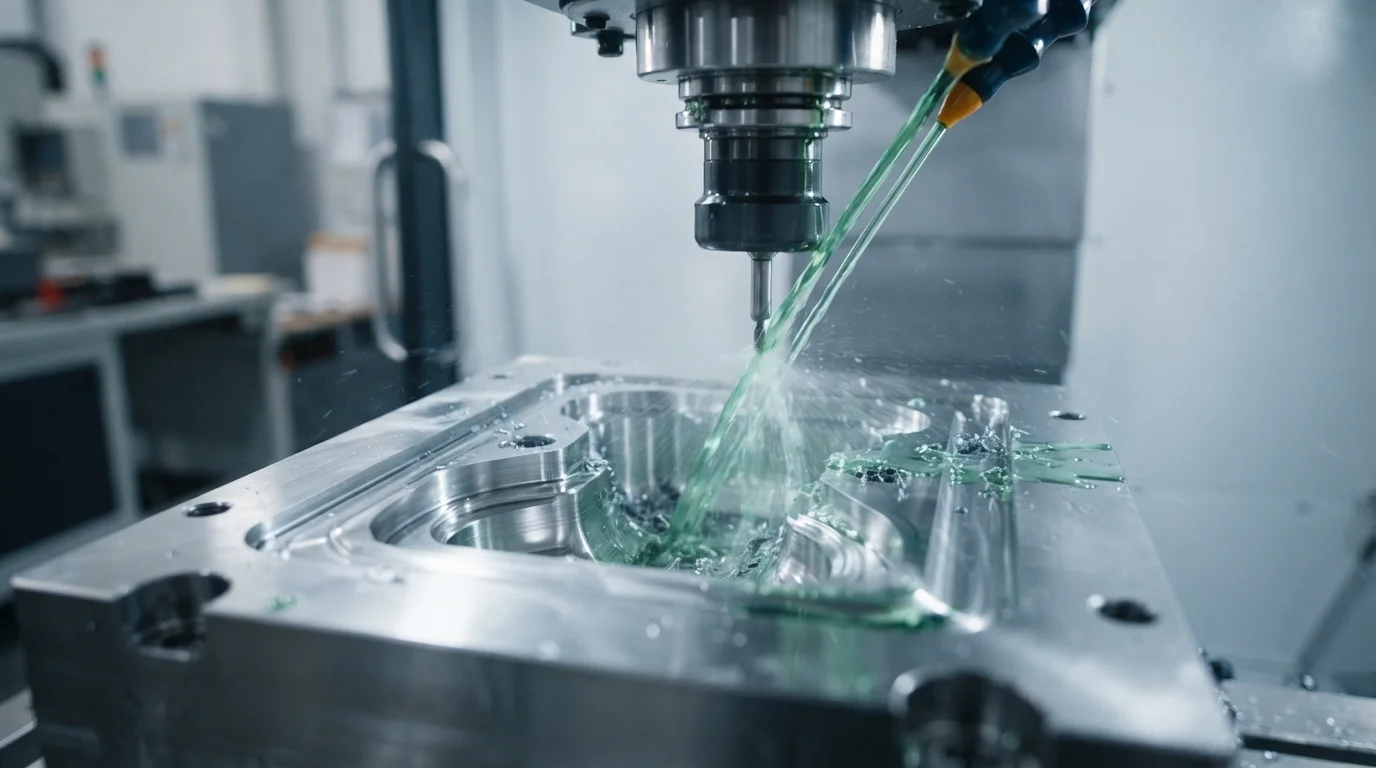
Takım hassasiyeti şunlarla desteklenir: 25 set 5 eksenli CNC makinesi, yüksek hızlı dalma EDM kesicileri ve tel EDM üniteleri.
Beş eksenli CNC frezeleme, karmaşık 3D konturların, derin çekirdek ceplerinin ve girift iç kaburgaların tek bir kurulumda işlenmesine olanak tanır.
Birden fazla iş parçası bağlamayı ortadan kaldırmak, kümülatif konumlandırma hatalarını en aza indirir ve kalıp imalat toleranslarını korur: ±0,01 mm ve parça tekrarlanabilirliğinde ±0,02 mm.
Takımhaneyi 20.000 RPM'de çalışan yüksek hızlı kesicilerle donatmak, doğrudan makineden kusursuz yüzey kaliteleri sağlar.
Hassas işleme, EDM çekirdek kesimi için otomatik elektrot imalatına kadar uzanır; keskin iç köşeler ve dar yarıçaplı kaburgalar sağlar.
İklim kontrollü makine atölyelerinde sıkı termal stabilite sağlamak, uzun frezeleme operasyonları sırasında termal genleşme hatalarını önler.
Şirket içi özel kalıp imalatı, üçüncü taraf tedarik zinciri risklerini ortadan kaldırır ve tam fikri mülkiyet gizliliğini korur.
Takım ömrünün her adımını kontrol etmek, mühendislerin anında değişiklik veya bakım yapmasına olanak tanıyarak kesintisiz üretim programları sağlar.
SPI Sınıf 101 Sertleştirilmiş Çelik Takımlar (S136 ve H13)
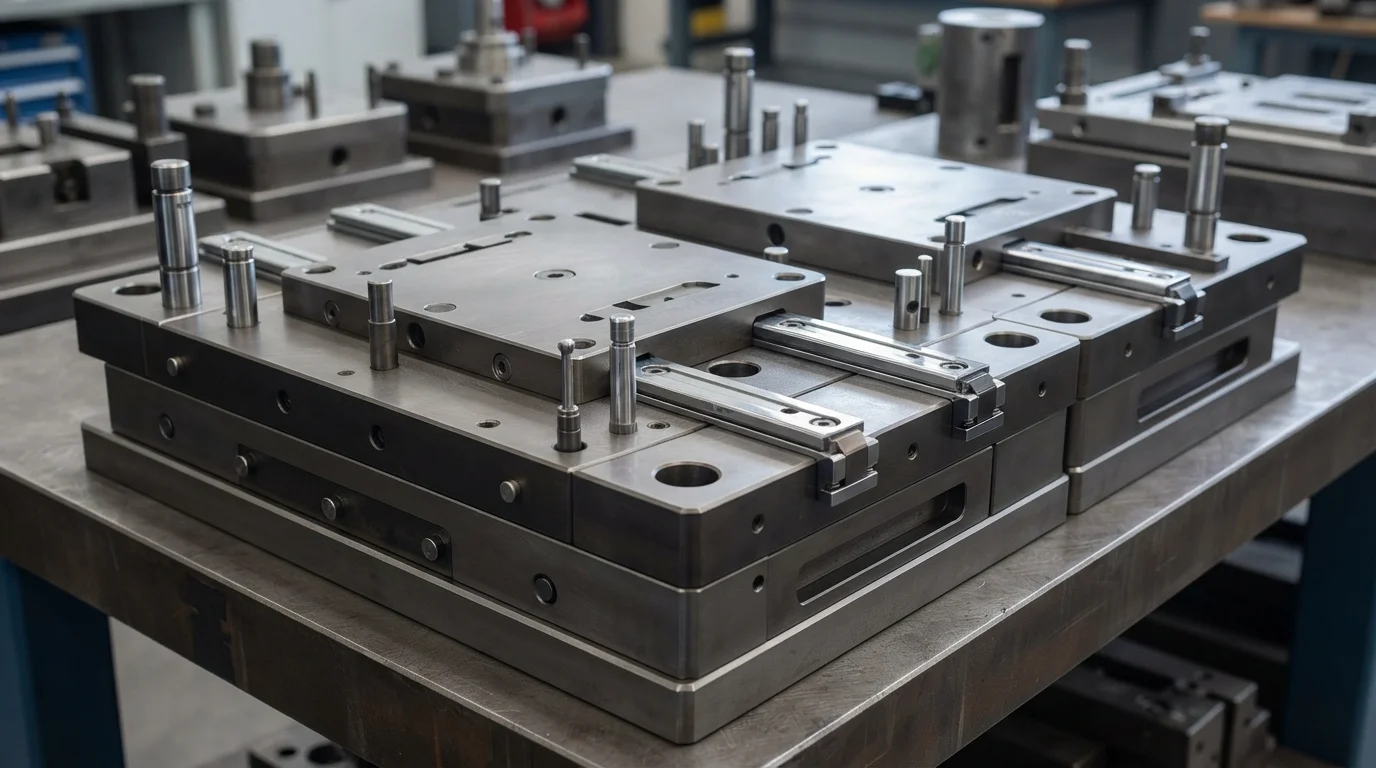
Doğru takım çeliğinin seçilmesi, kalıp ömrünü, soğutma verimliliğini ve aşındırıcı plastik gaz çıkışına karşı direnci belirler.
Aşağıdakiler gibi premium sertleştirilmiş çeliklerin belirtilmesi S136 paslanmaz çelik ve H13 takım çeliği, şu değere ısıl işlem uygulanmış: HRC 48-52, yüksek çekme dayanımlı kalıp tabanları sağlar.
Yüksek kromlu S136 çeliği, PEEK, Ultem ve PPS gibi mühendislik polimerlerinden salınan alev geciktirici gazlara karşı üstün korozyon direnci sunar.
İnşa etmek SPI Class 101 kalıplar 1.000.000 kalıplama çevrimini aşan bir üretim ömrü garanti eder.
Sınıf 101 takımlama, sertleştirilmiş kılavuzlu ejektör plakaları, aşınmaya dayanıklı sürgü grupları ve kaplamalı maça pimleri içerir.
Hassas kapatma çeliği tasarımları, ayırma hatları veya sürgü bağlantıları boyunca plastik çapak oluşumunu önleyerek parça kozmetiğini korur.
Entegre soğutma ağları, tüm boşluk yüzeylerinde tekdüze ısı çekimi sağlamak için gelişmiş termal modelleme kullanılarak tasarlanır.
Doğru su kanalı yerleşimi maça sıcak noktalarını önleyerek çevrim sürelerini azaltır ve büyük yapısal bileşenlerde kalıp sonrası çarpılmayı ortadan kaldırır.
24 Saat İçinde DfM İncelemesi ve Moldflow Simülasyonu
Mühendislik incelemeleri, CAD dosyası gönderiminden sonraki 24 saat içinde teslim edilen kapsamlı bir Üretilebilirlik için Tasarım (DfM) raporuyla başlar.
Teknik ekipler cidar kalınlığı tekdüzeliğini, çekme açılarını, giriş konumlarını ve ayırma hattı yerleşimlerini analiz eder.
Potansiyel üretim risklerinin erken belirlenmesi, takım imalatı başladıktan sonra maliyetli çelik modifikasyonlarını önler.
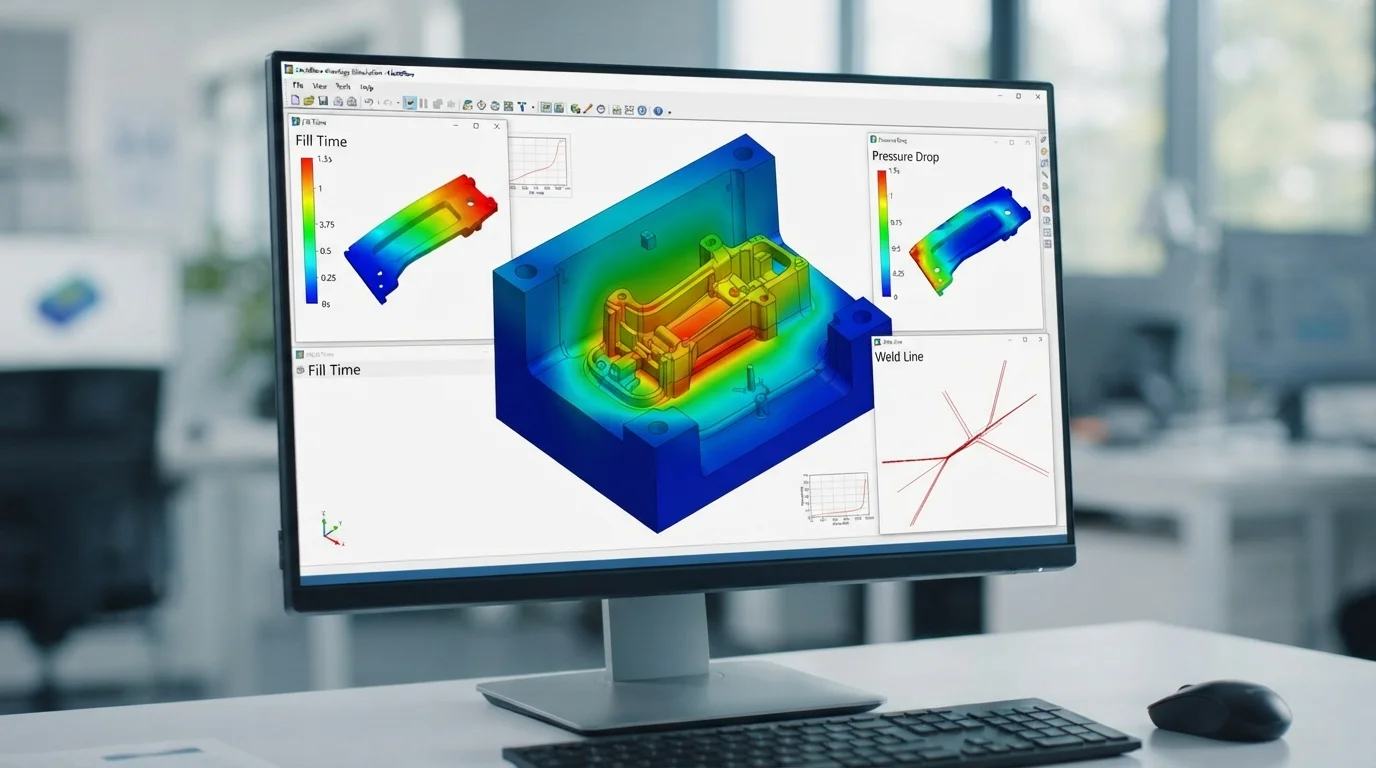
Gelişmiş Moldflow simülasyonu yazılım, boşluk içindeki polimer reolojisini, paketleme basınçlarını ve termal soğutma davranışını modeller.
Eriyik cephesi ilerlemesinin simüle edilmesi, potansiyel hava tuzaklarını, çekme izlerini ve kaynak hattı oluşumlarını ortaya çıkarır.
Simülasyon verilerine göre giriş konumlarının ayarlanması, takviyeli polimerlerde optimal elyaf yönlenmesini sağlayarak parça çekme mukavemetini en üst düzeye çıkarır.
Müşteri mühendislik ekipleriyle doğrudan iş birliği yapmak, metal kesmeden önce net kritik-kalite (CTQ) boyutlarını ve muayene protokollerini belirler.
Bu proaktif mühendislik yaklaşımı doğrulamayı hızlandırarak seri kalıplamaya sorunsuz geçişi sağlar.
Hızlı Köprü Takımlama ile Üretim Takımlaması Karşılaştırması
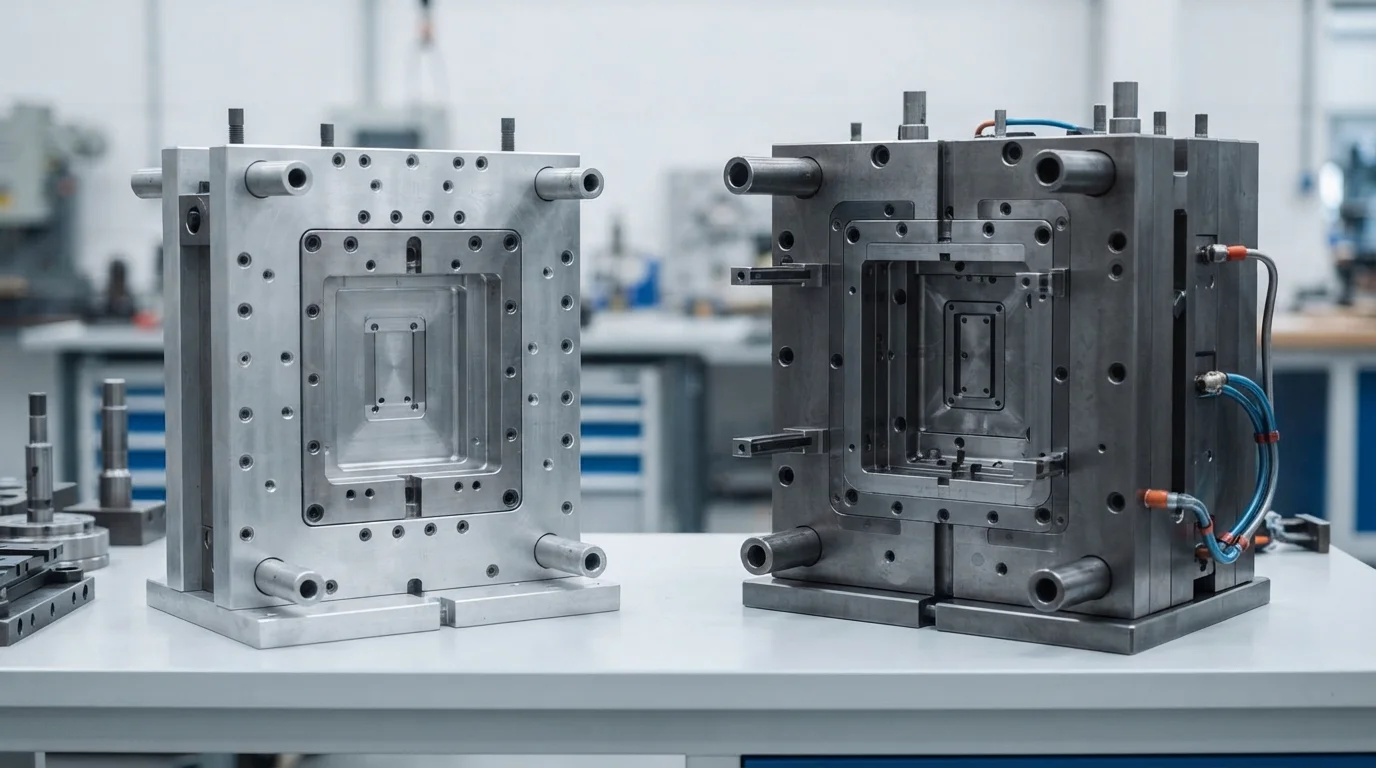
Takım seçeneklerinin karşılaştırılması, ürün geliştirme ekiplerinin başlangıç NRE bütçelerini genel proje zaman çizelgeleriyle dengelemelerine olanak tanır.
Hızlı köprü takımlama, kalıp çekirdeklerini hızla kesmek için yüksek mukavemetli Al7075 alüminyum veya önceden sertleştirilmiş P20 yumuşak çelik kullanır.
Fonksiyonel T1 prototip numunelerinin teslimi 7 ila 10 iş günü kadar hızlı gerçekleşir ve müşterilerin mekanik uyumu doğrulamasına ve saha testleri yapmasına yardımcı olur.
Üretim takımlama, 35+ otomatik enjeksiyon presi genelinde sürekli yüksek hacimli üretim için tasarlanmış tamamen sertleştirilmiş S136 veya H13 takım çelikleri kullanır; bu presler şu aralıktadır: 15T'den 3000T'ye.
Hızlı takımlama 1.000 ila 10.000 adet için ekonomik olsa da, üretim takımlama 100.000 parçayı aşan büyük üretim serileri için en düşük birim maliyeti sunar.
Profesyonel özel kalıp imalatının yürütülmesi, erken prototiplemeden tam ölçekli seri üretime sorunsuz geçişi garanti eder.
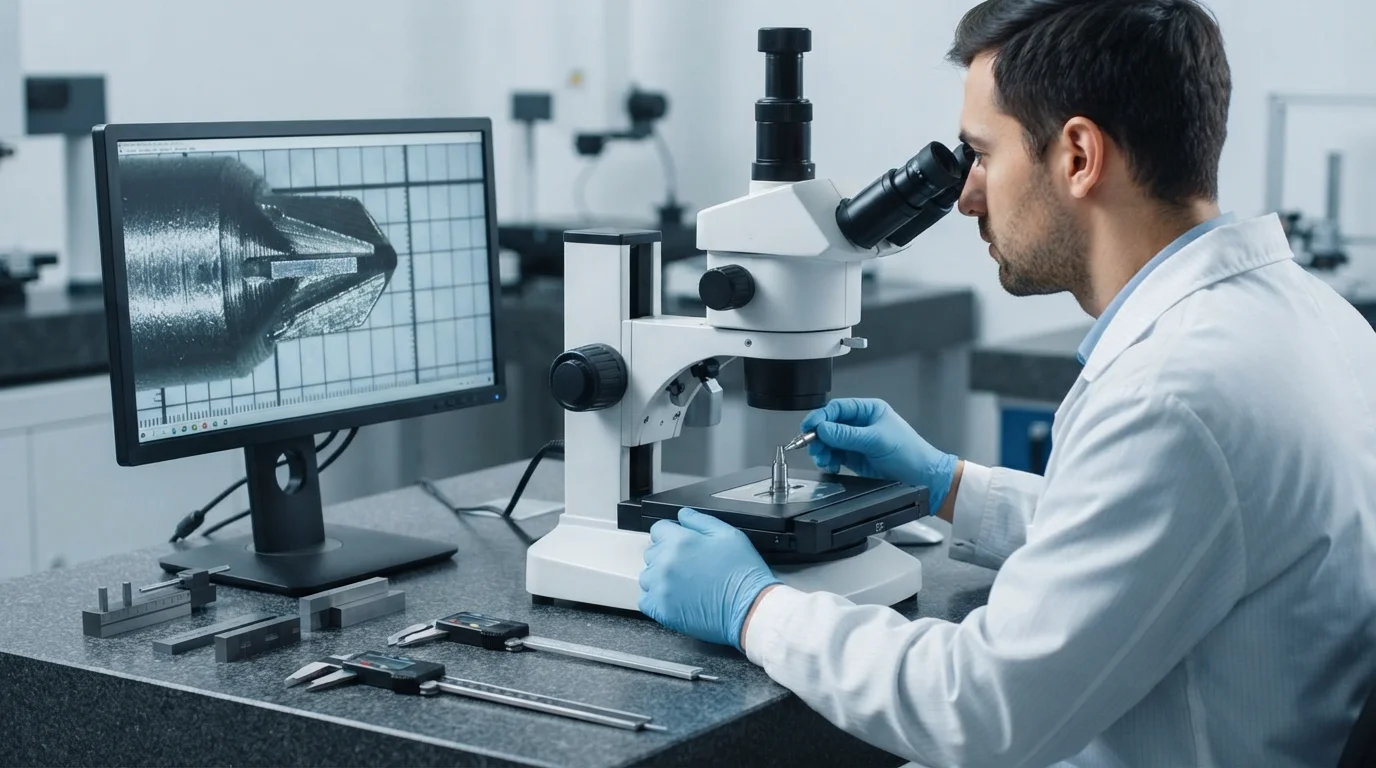
Kalite yönetim sistemleri şu standarda sertifikalıdır: IATF 16949 ve ISO 13485 her siparişte tam belge izlenebilirliği ve İlk Numune Muayenesi (FAI) doğrulamasını sağlar.
Her özel kalıp imalat projesi, yüksek hacimli kalıplamaya girmeden önce Zeiss CMM metrolojisi ile doğrulanmalıdır.
Sıkça Sorulan Sorular (SSS)
S136 ve H13 takım çeliği arasındaki fark nedir?
S136, üstün korozyon direnci ve SPI A-1 ayna parlaklığında polisajlanabilirlik sunan yüksek kromlu paslanmaz bir çeliktir; medikal ve optik parçalar için idealdir. H13 ise yapısal ve yüksek ısılı mühendislik parçaları için olağanüstü darbe direnci sağlayan ultra dayanıklı sıcak iş takım çeliğidir.
Mühendisler 3D CAD dosyaları için DfM analizini ne kadar hızlı alabilir?
Mühendisler, CAD dosyası gönderiminden sonraki 24 saat içinde ayrıntılı DfM incelemeleri alır. Raporlar çekme açılarını, et kalınlıklarını, giriş konumlarını ve ayırma hattı uygulanabilirliğini analiz eder.
SPI Class 101 kalıp garantisi neleri kapsar?
Class 101 kalıp garantileri, 1.000.000 üretim çevrimi boyunca komple takım bakımını, çekirdek değişimini ve mekanik onarımı kapsar. Kalıplar sertleştirilmiş çelik çekirdekler, kılavuzlu çıkarma ve korozyon önleyici işlemler içerir.