
Isı ile perçinleme ile ultrasonik kaynağı karşılaştırırken bağlantı işleviyle başlayın: her iki yöntem de plastik montaj parçalarını birleştirir, ancak bağlantıyı farklı şekilde oluşturur. Isı ile perçinleme, kalıplanmış bir tırnak (boss) parçasını yumuşatarak ikinci bir bileşenin etrafında tutucu bir baş oluşturmasını sağlar; ultrasonik kaynak ise uyumlu plastik arayüzleri titreşim ve basınç yoluyla birleştirir. Seçim, montajın mekanik tutma, sürekli bir dikiş, servis erişimi veya kontrollü bir görünüm gerektirip gerektirmediğine bağlıdır—hangi sürecin daha hızlı göründüğüne değil.
İşlevsel fark bağlantıda başlar
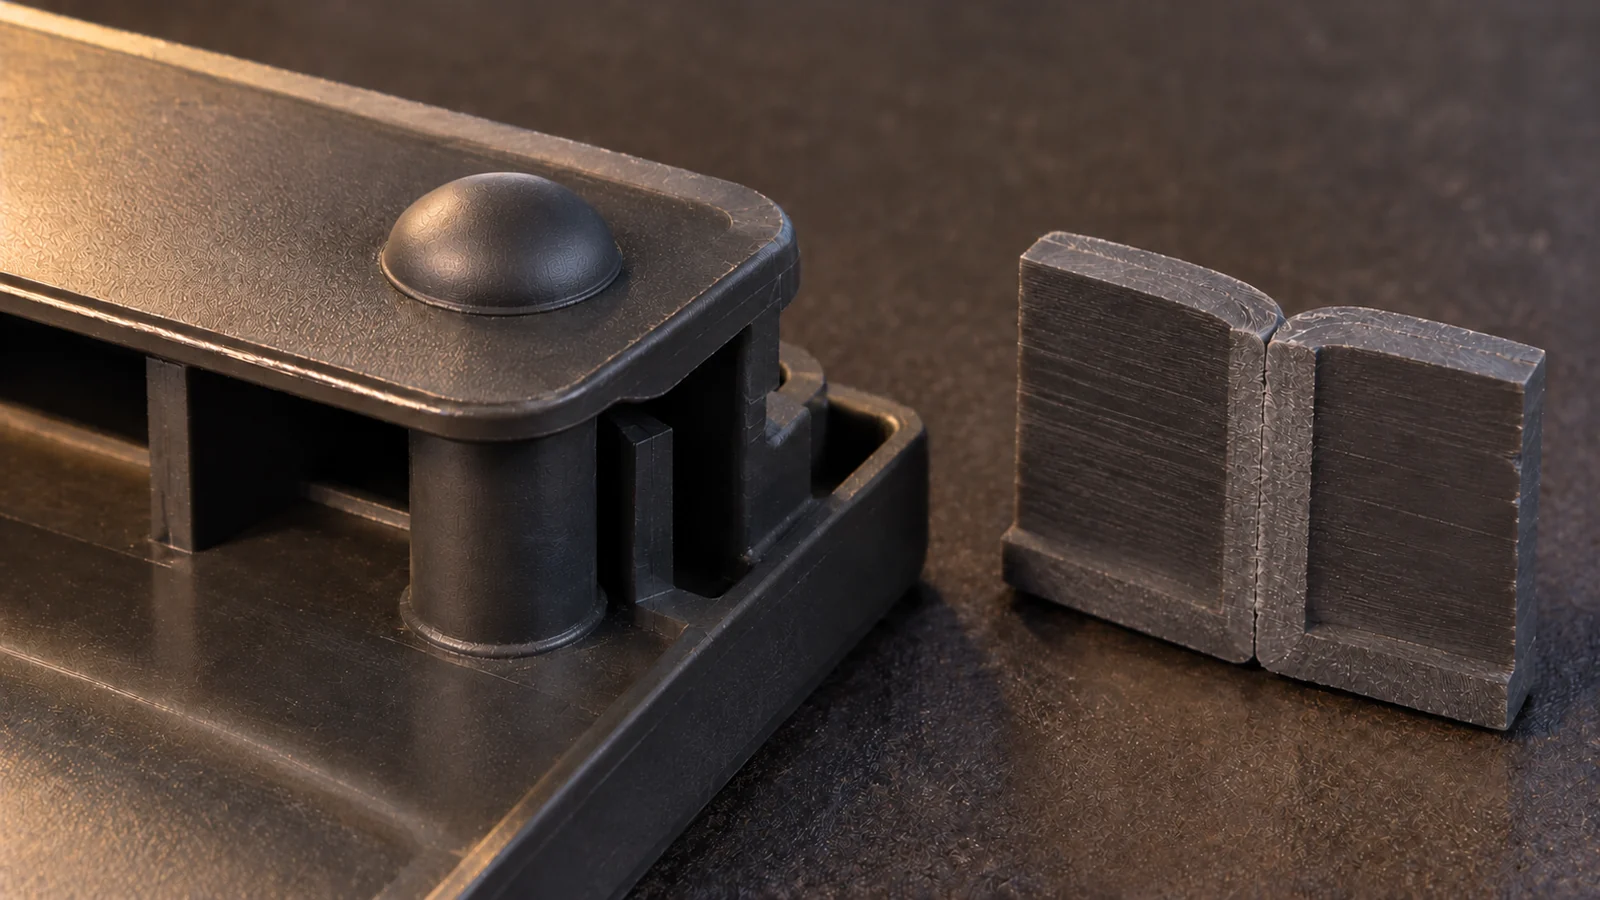
Isı ile perçinleme, termal şekillendirmenin bir biçimidir. Bir plastik direk veya tırnak ısıtılır ve başka bir parçayı—genellikle bir metal insert veya delikli bir bileşeni—tutmak için yeniden şekillendirilir. Tutulan bileşen, iki plastik yarıyı birbirine kaynaklamadan mekanik olarak tutulmuş kalabilir. Bu nedenle tırnak boyutları, destek ve baş oluşumu tasarımı yönlendirir.
Ultrasonik kaynak ise uygun termoplastik arayüzleri, titreşim ve kenetleme sırasında oluşan yerelleştirilmiş ısıtma yoluyla birleştirir. Bir çevre boyunca veya tanımlanmış bağlantı özelliklerinde bir dikiş oluşturabilir. Bağlantı geometrisi, reçine uyumluluğu, fikstür desteği, horn erişimi ve gerekli sızdırmazlık temel tasarım girdileridir. Süreç bağlamları için sitenin ısı ile perçinleme ve ultrasonik kaynak rehberlerine bakın.
Bitmiş montajı etkileyen ödünleşimleri karşılaştırın
| Karar faktörü | Isı ile perçinleme | Ultrasonik kaynak |
|---|---|---|
| Tipik bağlantı işlevi | Şekillendirilmiş bir plastik özellik ile bir bileşeni tutar veya muhafaza eder | Uyumlu plastik arayüzleri birleştirir |
| Anahtar parça özelliği | Kontrollü malzeme hacmine sahip erişilebilir direkler veya çıkıntılar | Tasarlanmış birleşim yüzeyi ve desteklenmiş titreşim yolu |
| Montaj erişimi | Takım her perçinleme konumuna ulaşmalıdır | Horn, birleşim noktasına yakın uygun bir yüzeye temas etmelidir |
| Dikiş veya muhafaza gereksinimleri | Tutma noktaları; doğası gereği sürekli bir dikiş değildir | Teste tabi olmak kaydıyla sürekli birleşim olarak tasarlanabilir |
| Yaygın tasarım riski | Çıkıntı çatlaması, tutarsız baş, gerilme veya kozmetik izler | Yanlış hizalama, zayıf kaynaşma, çapak, parça esnemesi veya kaynak hattı görünürlüğü |
| Servis edilebilirlik | Şekillendirilmiş başın çıkarılıp çıkarılamayacağına bağlıdır | Kaynaklı montajlar genellikle tahribatsız ayrıştırma için tasarlanmamıştır |
Bunlar eğilimlerdir, garanti değildir. Reçine sınıfı, dolgu maddeleri, cidar geometrisi, üretim hızı ve fikstür tasarımı uygulanabilirliği değiştirebilir. Bir karşılaştırma, genel çevrim süresi iddiaları yerine gerçek parçaları ve gereksinimleri kullanmalıdır.
Montaj ihtiyacına göre seçin, proses etiketine göre değil
Kalıplanmış bir tırnak ikinci bir bileşeni tutabildiğinde ve tasarımda perçinleme erişimi için yer olduğunda, ısıyla perçinleme mantıklı bir adaydır. Ayrık tutma noktaları gerektiren bir montajı basitleştirebilir. Tırnak kökünü, çevresindeki cidarı, malzeme durumunu ve yük yolunu kontrol edin; yetersiz boyutlu veya zayıf desteklenen bir direk, kararlı bir baş oluşturmak yerine çatlayabilir veya deforme olabilir.
İki uyumlu plastik bileşenin kaynaşmış bir arayüze ihtiyaç duyduğu durumlarda, özellikle dikişin tanımlı bir yolu izlemesi gerektiğinde, ultrasonik kaynak değerlendirmeye değerdir. Parça bir birleşim özelliği, konumlandırma stratejisi ve fikstür desteği sağlamalıdır. Yalnızca bir metal bileşen tutuluyorsa, iki plastik yüzeyin kaynaklanması gerçek tasarım ihtiyacını çözmeyebilir.
Ayrıca bir proses arızasının sonucunu da karşılaştırın. Gevşek bir insert, çatlamış bir perçin ve sızdıran bir dikiş farklı tespit yöntemleri gerektirir. Ekipman seçmeden veya birleşim özelliğini nihai hale getirmeden önce montaj kabul kriterlerini tanımlayın.
Mukavemeti, görünümü ve işlevi doğrulayın
- Gereksinimi belirtin: tutma kuvveti, çekip çıkarma direnci, sızdırmazlık, hizalama veya kozmetik sınır.
- Geometriyi inceleyin: tırnak veya birleşim boyutları, çekme açısı, cidar desteği ve tolerans yığını.
- Temsili denemeler yapın: mümkün olduğunda üretim amaçlı malzemeler ve fikstürler kullanın.
- Arıza modunu test edin: uygun şekilde çekme, tork, sızıntı, kesit veya görsel muayene.
- Pencereyi belgeleyin: kayıt kurulumu, parça lotu, gözlenen arıza konumu ve kabul kriterleri.
Düzgün görünen bir kafa veya dikişi fonksiyonel testin yerine koymayın. Muayene yöntemi, montaj için önemli olan arızayı tespit etmelidir.
Sıkça sorulan sorular
Isı ile perçinleme ultrasonik kaynağın yerini alabilir mi?
Yalnızca bağlantı işlevi buna izin verdiğinde. Isı ile perçinleme bir tutma özelliği oluşturur; ultrasonik kaynak plastik arayüzleri birleştirir. Bunlar yalnızca bazı montaj konseptleri için alternatiftir, birbirinin yerine geçebilen işlemler değildir.
Sızdırmaz bir muhafaza için hangi proses daha iyidir?
Ultrasonik kaynak, sürekli bir plastik dikiş için aday olabilir, ancak sızdırmazlık tanımlanmış bir sızıntı testiyle kanıtlanmalıdır. Ayrık ısı ile perçinlenmiş noktalar tek başlarına sürekli bir sızdırmazlık oluşturmaz.
Tasarım dondurulmadan önce neye karar verilmelidir?
Malzemeleri, yük ve sızdırmazlık ihtiyaçlarını, kozmetik sınırları, takım erişimini, tolerans yığınını ve kabulü gösterecek testi doğrulayın. Temsili bir montaj denemesi seçilen yöntemi doğrulamalıdır.
Daha iyi proses, bağlantı geometrisi montajın işlevini doğrudan karşılayan ve güvenilir şekilde muayene edilebilen prosestir.