
Designing metal-plastic hybrid assemblies requires balancing the dimensional variations of pre-formed metal components against the volumetric shrinkage of molten thermoplastics. Metallic inserts stamped or turned on high-speed equipment inevitably exhibit tolerance stack-up, varying slightly in thickness, knurl outer diameter, or contact pad straightness.
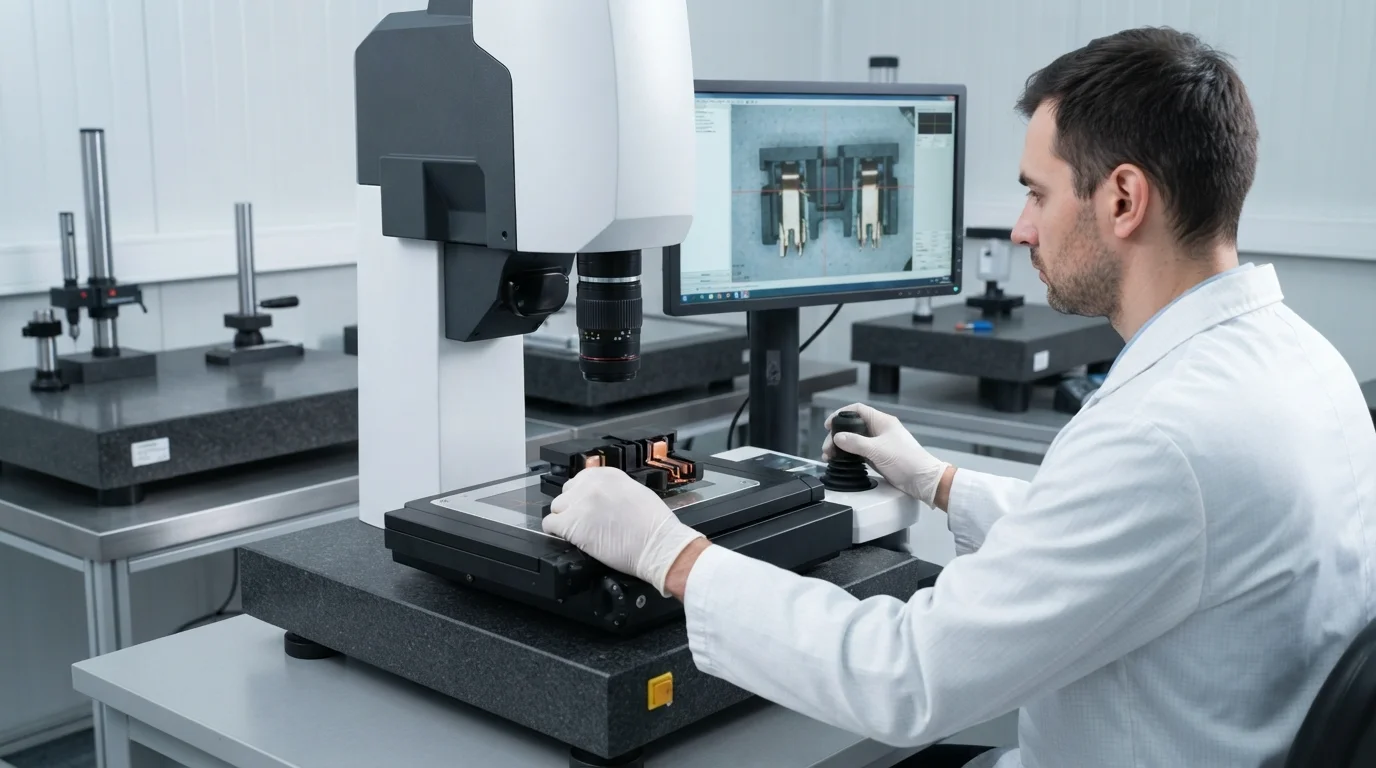
Injecting high-viscosity resin into mold cavities under elevated clamping pressure forces plastic into any micro-gaps existing between the tool steel and the metal substrate. Sub-millimeter gap variations can permit molten resin to bleed over active electrical contacts, causing high scrap rates and costly manual deflashing. This technical engineering guide analyzes interfacial shut-off mechanics, core locating pin design, thermal expansion differentials, and metrology verification standards.
İçindekiler
Managing Metal-Plastic Interfacial Tolerances & Shut-off Precision (±0.01 mm)
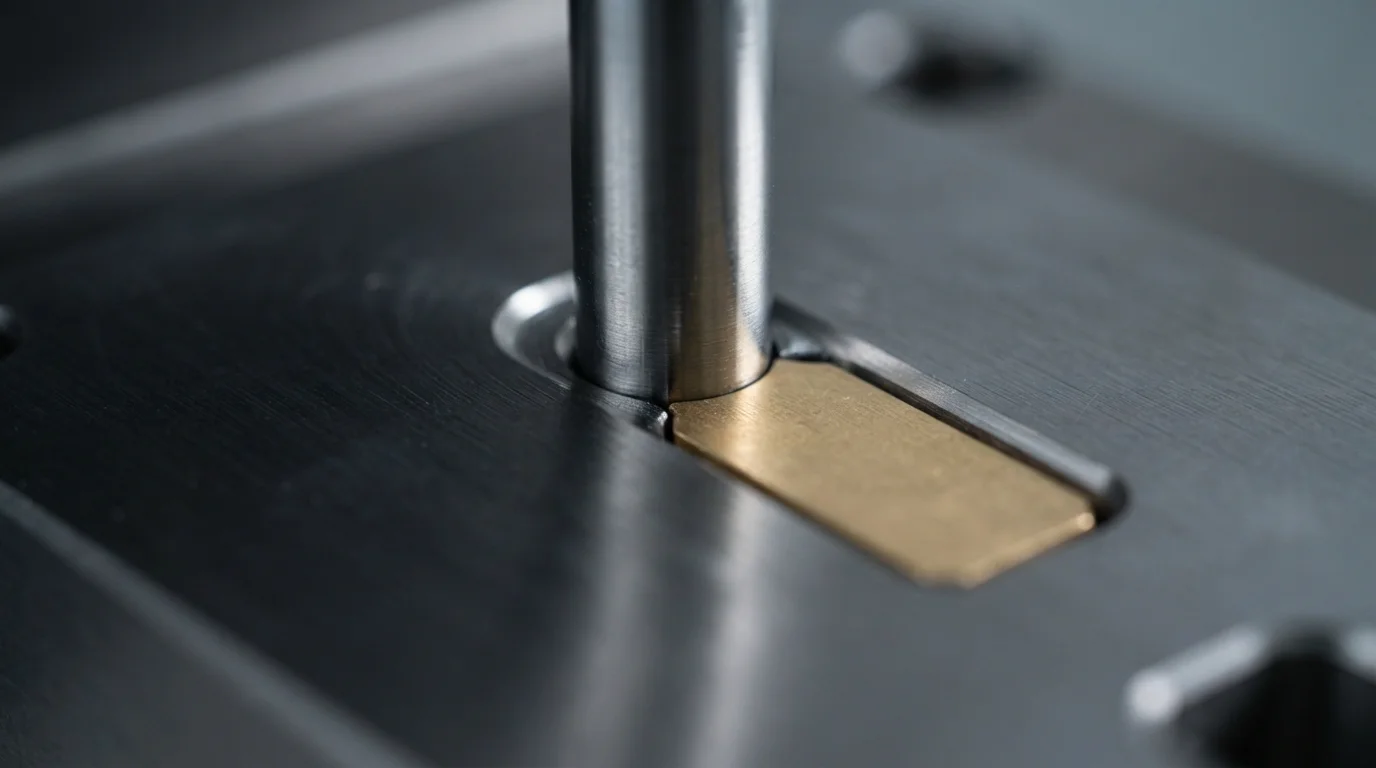
Controlling insert molding tolerances along the metal-to-plastic boundary dictates whether the finished assembly functions cleanly without cosmetic flash. Precision toolmakers design shut-off steel lands with fitment tolerances maintained under ±0.01 mm, creating a tight physical seal against embedded pirinç veya bakır contacts. Achieving tight shut-off lands prevents low-viscosity resin from bleeding onto active electrical contact faces during high-pressure packing.
Dimensional drift in pre-stamped metal inserts presents a continuous challenge for shut-off land fitting. Oversized metal inserts crush cavity steel upon clamp-up, causing permanent mold damage and premature tool wear. Conversely, undersized inserts leave microscopic clearances that allow plastic to bleed, requiring spring-loaded floating core shut-offs that adapt dynamically to minor metal thickness variations.
Minimizing Insert Displacement During High-Pressure Injection

Preventing insert movement during cavity filling requires robust mechanical retention features built directly into the mold core. High-velocity melt fronts exert substantial hydrodynamic forces capable of bending unanchored electronic pins or tilting threaded studs. Integrating hardened konumlandırma pimleri, çekirdek mıknatıslar veya pnömatik sıkma sürgüleri, yüksek basınçlı enjeksiyon sırasında metal eki kalıp çeliğine sıkıca bastırır.
Enjeksiyon basınç profillerinin optimize edilmesi, hassas metal ekleri fiziksel kesme kuvvetlerinden korur. Çok aşamalı dolum profillerinin uygulanması, nihai tutma basıncı uygulanmadan önce eriyik cephesinin eki nazikçe sarmasına olanak tanır. Sıkı boyutsal parametrelere uyulması insert kalıplama iç bileşenlerin plastik gövde içinde hassas uzamsal hizalamasını korumasını sağlar.
Metal-Plastik Bağlantılarda Isıl Genleşme Farkları ve Elastik Şekil Değişimi
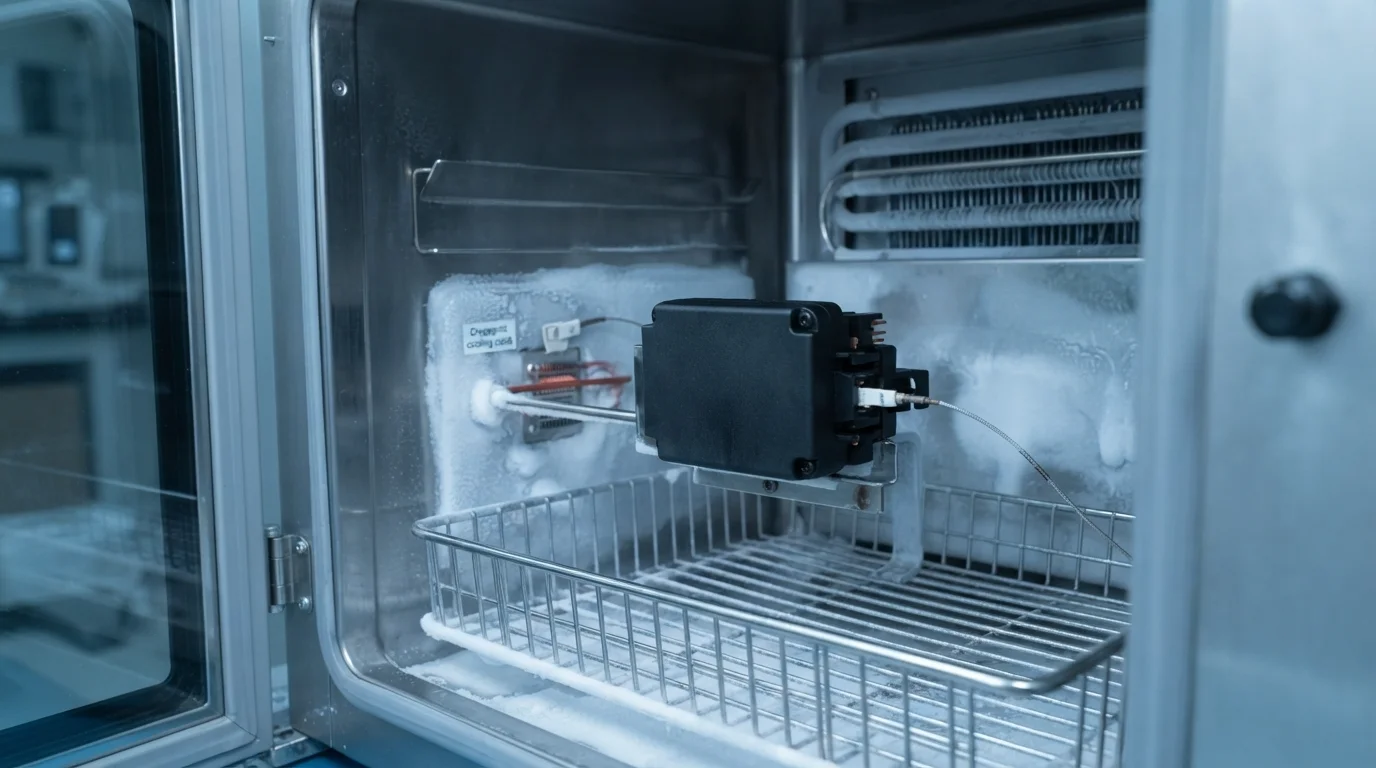
Rijit metaller ile çevreleyen polimerler arasındaki Isıl Genleşme Katsayısı (CTE) farkının yönetilmesi, kalıp sonrası gerilme çatlamasını önler. Metaller 16,5 ila 18,5 ppm/K aralığında genleşip büzülürken, mühendislik reçineleri soğuma sırasında önemli ölçüde daha yüksek oranlarda büzülür. Isıl büzülme farkları, metal eki çevreleyen plastik duvar içinde yerel çevresel gerilmeler oluşturur.
Yüksek uzama oranına sahip reçinelerin seçimi, PA66, PBT, veya PC/ABS mikro çatlaklar oluşturmadan elastik şekil değişimini absorbe eder. Metal eklerin kalıplamadan önce 100°C'ye ön ısıtılması, başlangıç sıcaklık gradyanlarını azaltarak düzgün polimer soğumasını teşvik eder. Doğru ısıl eşleştirme, uzun süreli sıcaklık döngüsü denemelerinde boyutsal kararlılığı korur.
| Takım Tolerans Parametresi | Standart Kalıp Sınıfı | Hassas Ek Takımı | Birincil Mühendislik Hatası Önleme |
|---|---|---|---|
| Kapatma Yüzeyi Uyumu | ±0,05 mm | ±0,01 mm | Elektrik kontak pedleri üzerinde polimer reçine taşmasını ortadan kaldırır |
| Konumlandırma Pimi Eş Merkezliliği | ±0,03 mm | ±0,005 mm | Yüksek hızlı eriyik dolumu sırasında insert eğilmesini ve yer değiştirmesini önler |
| Insert Dış Çap Toleransı | ±0,08 mm | ±0,02 mm | Çelik boşluğun ezilmesini ve Kalıp Ayrım Çizgisi aşınmasını önler |
Metroloji Doğrulaması: Zeiss CMM (±0,003 mm) ve FAI Kalite Raporları
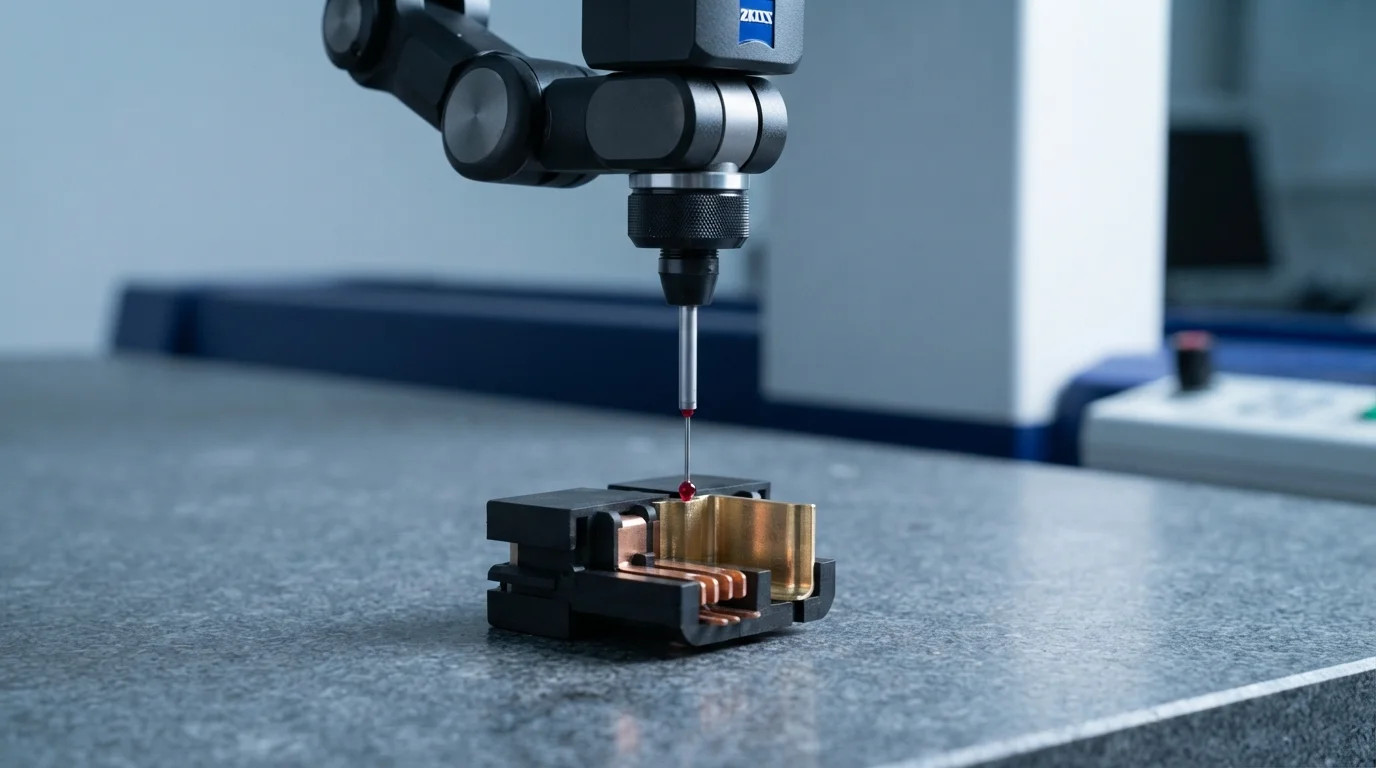
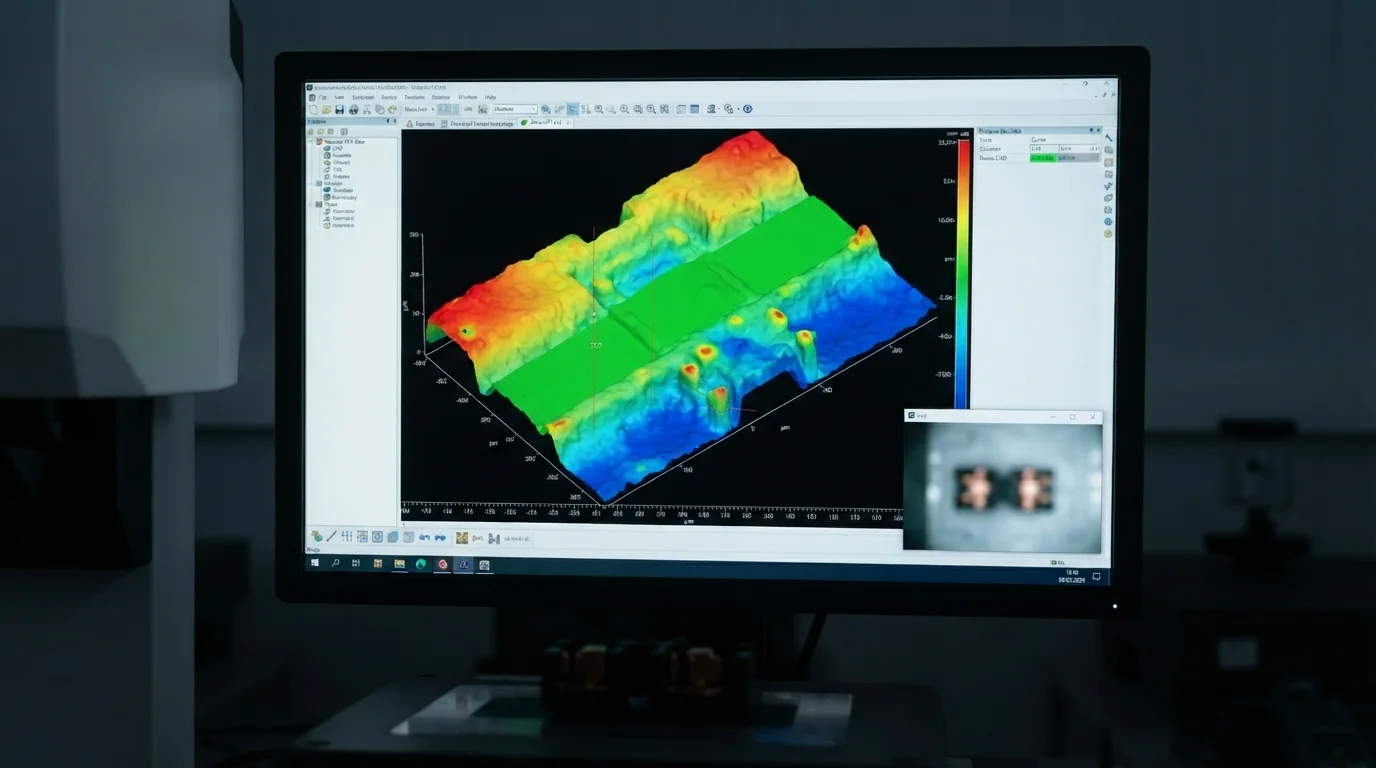
Kapsüllenmiş metal bileşenlerde gerçek konum toleranslarının doğrulanması, iklim kontrollü test laboratuvarlarında gelişmiş metroloji enstrümantasyonu gerektirir. Kalite kontrol teknisyenleri, kritik boyutları taramak için ±0,003 mm tarama hassasiyetine sahip otomatik Zeiss CMM koordinat ölçüm makineleri kullanır. Gerçek konum eş merkezliliğinin, delik adımının ve kapatma hattı düzlüğünün ölçülmesi, montaj hizalamasını garanti eder.
Kapsamlı İlk Numune Muayenesi (FAI) raporları, ilk T1 üretim numuneleri genelinde kalite açısından kritik boyutları belgeler. IATF 16949 ve ISO 13485'e uygun kalite güvence sistemleri, her sevkiyat için ham madde Analiz Sertifikalarını (COA) doğrular. CpK > 1,67 ile istatistiksel süreç kontrol protokollerinin oluşturulması, yüksek hacimli üretim partileri genelinde partiden partiye tutarlı tolerans tekrarlanabilirliğini sağlar.
Sıkça Sorulan Sorular (SSS)
Metal insertlerdeki boyutsal farklılıklar, insert kalıplamada neden plastik çapak oluşumuna yol açar?
Geniş damgalama toleranslarıyla üretilen metal insertler, parçadan parçaya kalınlık bakımından farklılık gösterir. Ölçüsü küçük insertler, metal yüzey ile kalıp kapatma çeliği arasında mikro boşluklar bırakarak eriyik plastiğin aktif temas pedlerinin üzerine taşmasına izin verir. Yay yüklü yüzer takım kapatıcılarının kullanılması, insert kalınlığı farklılıklarını telafi ederek çapak oluşumunu önler.
Yüksek basınçlı enjeksiyon sırasında konumlandırma pimleri insert yer değiştirmesini nasıl önler?
Konumlandırma pimleri, metal inserti kalıp göbeğine fiziksel olarak kilitler ve dolum sırasında hidrodinamik eriyik kuvvetlerinin inserti eğmesini veya kaydırmasını önler. Hassas konumlandırma pimleri, iç kılavuz deliklerine veya dişli deliklere sıkıca oturarak enjeksiyon çevrimi boyunca milimetre altı eksenel hizalamayı korur.
Insert kalıplama toleranslarını ölçmek için en iyi metroloji ekipmanı hangisidir?
Otomatik 3D koordinat ölçüm makineleri (CMM) ve temassız optik ölçüm profilometreleri en yüksek metroloji doğruluğunu sunar. Optik profilometreler hassas kontak pimlerini fiziksel sapma olmadan tararken, 3D CMM'ler gerçek konum eşmerkezliliğini ±0,003 mm'ye kadar doğrular.