
Enjeksiyon Kalıbı Deneme ve Doğrulama
Seri üretimden önce tekrarlanabilir parça ölçülerini sabitlemek ve sağlam bir bilimsel kalıplama penceresi oluşturmak, sistematik deneme ve doğrulama protokollerini gerektirir. Enjeksiyon kalıbı deneme ve doğrulama hizmetleri, T0, T1 ve T2 numune alma aşamaları aracılığıyla takım çeliği boşluklarını, eriyik reolojisini ve soğuma kinetiğini sistematik olarak doğrular. ISO 9001, ISO 13485 ve IATF 16949 sertifikalı bir fason üretici olan Jucheng Precision'da, 35'ten fazla elektrikli preste titiz takım numune alma işlemleri gerçekleştiriyoruz. Ayrıştırılmış bilimsel kalıplama, tam Zeiss CMM boyutsal muayene ve FMEA risk analizi kullanarak çarpılma, çökme izleri ve çapak oluşumunu ortadan kaldırıyor, nihai takım onayından önce CPK > 1.67 proses kararlılığını garanti ediyoruz.
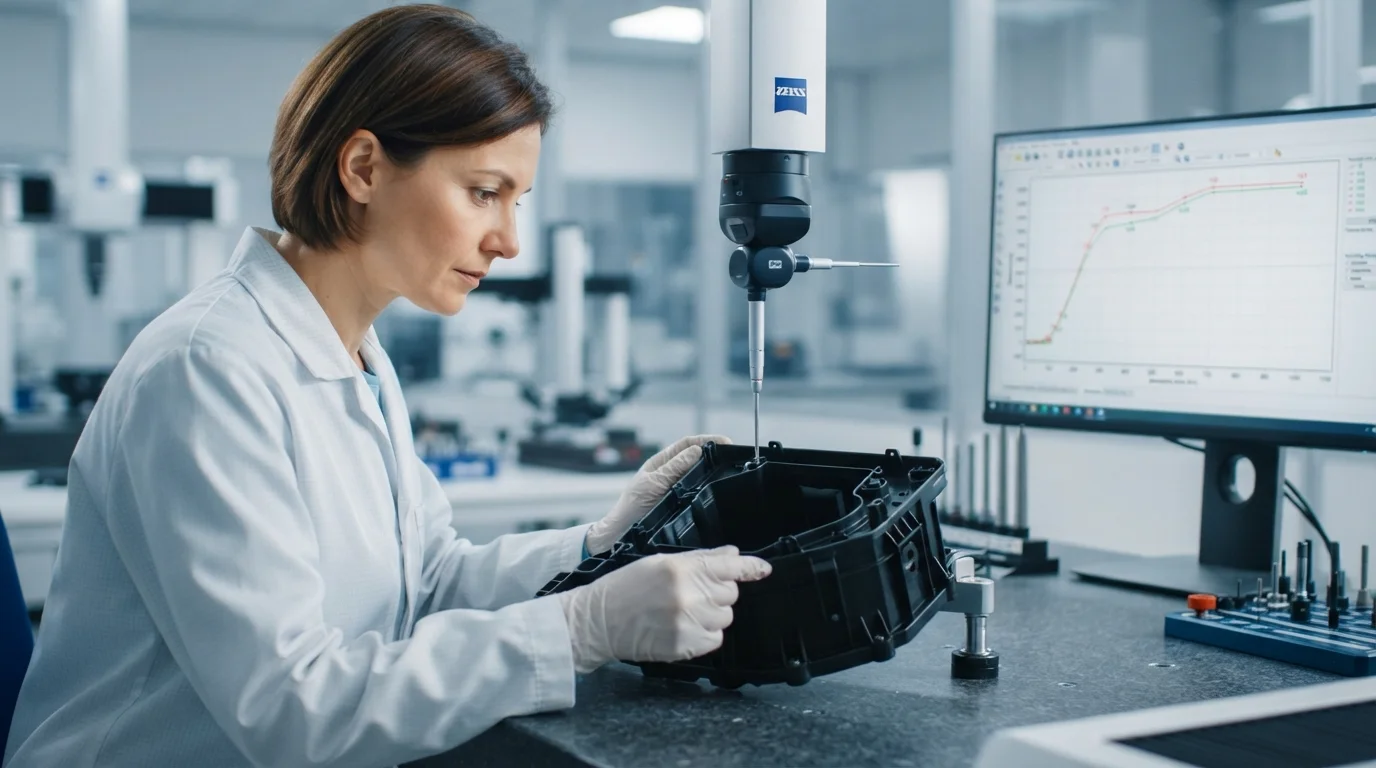
Yapılandırılmış T0'dan T2'ye Kalıp Deneme İş Akışı
Bilimsel Kalıp Deneme ve Doğrulama boşluk çeliği ölçülerini doğrulamak ve kararlı makine parametrelerini sabitlemek için standartlaştırılmış 3 aşamalı bir numune alma protokolünü izler:
T0 Denemesi (Şirket İçi Mekanik Test)
Mekanik hareketi, ejeksiyon hareketini, sürgü kilitlerini, soğutma suyu sızdırmazlık bütünlüğünü ve ilk boşluk dolumunu doğrulamak için dahili takım kuru çalıştırması.
T1 Denemesi (İlk Müşteri Numune Alımı)
Ayrıştırılmış bilimsel kalıplama profilleri altında üretim reçinesi numune alma çalışması. Tam Zeiss CMM boyutsal haritalama için ilk prototip numuneleri üretir.
T2 Denemesi (Nihai Üretim Onayı)
Küçük çelik ayarlamalarının ardından nihai takım doğrulaması. Takımı seri üretime almadan önce CPK > 1.67 proses kararlılığını doğrular.
Kapsamlı enjeksiyon kalıbı numune alma ve kalifikasyon hizmetleri. Jucheng Precision'da, ayrıştırılmış bilimsel kalıplama ilkelerini kullanarak her özel takımı sistematik olarak doğruluyor, takım onayından önce kilitlenmiş proses parametreleri ve CPK > 1.67 istatistiksel kalite kabiliyeti oluşturuyoruz.
Kalıp Doğrulama Matrisi: Muayene Kriterleri ve Test Protokolü
Kalite kontrol mühendislerimiz, her T1 numune partisini katı boyutsal ve mekanik muayene kriterlerine göre değerlendirir:
| Doğrulama Aşaması | Test Yöntemi ve Muayene Ekipmanları | Kalite Çıktısı ve Dokümantasyon |
|---|---|---|
| Tam Boyutsal Muayene | Zeiss CMM (Koordinat Ölçüm Makinesi) ve Optik Profilometre | CAD çizimindeki kritik kalite (CTQ) boyutlarının 0'ünü haritalayan eksiksiz FAI (İlk Numune Muayenesi) raporu. |
| Kozmetik ve Yüzey Doğrulaması | Parlaklık ölçerler, yüzey pürüzlülük ölçerler (Ra) ve görsel ışık kutuları | Çekinti izi, splay, jetting veya gaz yanığı olmadığını doğrular; yüzey parlaklığını hedef SPI veya doku standartlarına göre teyit eder. |
| Fonksiyonel Montaj Testi | Eşleşen parça kontrolü, snap-fit kuvvet ölçerler ve tork testi | Gerçek dünya montaj uyumunu doğrular: ABS, Polikarbonat (PC), ve Poliamid (PA/Naylon) yapısal muhafazalar. |
| Proses Yetkinliği Kilidi | Kavite içi basınç sensörleri ve ayrıştırılmış kalıplama kontrolörleri | Aşağıdakiler için CPK > 1.67 değerini doğrulayan kilitli 8 saatlik sürekli stabilite çalışması oluşturur Plastik Enjeksiyon Kalıplama. |
Ayrıştırılmış Proses Kilidi ve Bilimsel Kalıplama Planı
Bilimsel kalıp doğrulaması, deneme-yanılma tahminlerinin yerine ampirik polimer reoloji ilkelerini şu süreçte kullanır Özel Kalıp Yapımı:
1. Reoloji Eğrisi Çalışması ve Viskozite Kilidi
T1 denemeleri sırasında, değişen dolum hızlarında viskozite profili çıkarıyoruz. Viskozitenin stabilize olduğu tam enjeksiyon hızını belirlemek, hammadde parti değişimlerinde aynı dolum davranışını sağlar.
2. Çok Kaviteyli Kalıplarda Kavite Basıncı Dengeleme
Şunun için Çok Gözlü Enjeksiyon Kalıbı yapılarında, 8, 16 veya 32 kavite insertinin tamamında dolum dengesini doğrularız. Dengesizlikler, yolluk girişi çelik ölçüleri ince ayarlanarak düzeltilir ve tekdüze kavite paketlemesi elde edilir.
3. Yolluk Donması ve Paketleme Basıncı Optimizasyonu
Numune parçaları artan tutma sürelerinde tartarak, yolluk sızdırmazlığının tam saniyesini belirleriz. Tutma basıncını yolluk sızdırmazlığında kilitlemek, geri akışı ortadan kaldırır ve şu parçalarda çökme izlerini önler İnce Cidarlı Enjeksiyon Kalıplama parçalar.
4. Tıbbi Cihazlar için Temiz Oda Kalifikasyonu
Sağlık hizmeti bileşenleri için kalıplanan Biyouyumlu ve Medikal Sınıf Reçine veya yüksek sıcaklıkta Polietereterketon (PEEK), denemeler katı ISO 13485 protokolleri altında Temiz Oda Enjeksiyon Kalıplama tesislerde gerçekleştirilir.
Sıkça Sorulan Sorular (SSS)
S: T0, T1 ve T2 kalıp denemeleri arasındaki fark nedir?
C: T0, dahili bir mekanik kuru çalıştırmadır. T1, müşteriye tam CMM muayene raporlarıyla birlikte teslim edilen ilk numune çalıştırmasıdır. T2, seri üretim onayından önce küçük çelik ayarlamalarının ardından yapılan nihai doğrulama çalıştırmasıdır.
S: T1 kalıp denemesi numuneleriyle birlikte hangi dokümantasyon sağlanır?
C: Her T1 numune teslimatı, tam bir CMM İlk Ürün Muayenesi (FAI) raporu, kilitlenmiş bilimsel kalıplama proses föyleri, malzeme sertifikaları ve yüksek çözünürlüklü parça fotoğrafları içerir.
S: T1 numuneleri tolerans dışında kalırsa boyutsal değişiklikleri nasıl ele alıyorsunuz?
C: Tolerans dışı boyutlar CMM ısı haritaları kullanılarak analiz edilir. T2 doğrulama numunelerini çalıştırmadan önce kalıp çeliği, 5 eksenli CNC işleme merkezlerimiz veya tel EDM kullanılarak kendi bünyemizde ayarlanır.
S: Karmaşık çok malzemeli veya insert kalıplarda kalıp denemeleri yapabilir misiniz?
C: Evet. Düzenli olarak İki Bileşenli Enjeksiyon Kalıplama (2K kalıplar) ve Insert Enjeksiyon Kalıplama özel döner plaka preslerinde deneme numune çalışmaları gerçekleştiriyoruz.