
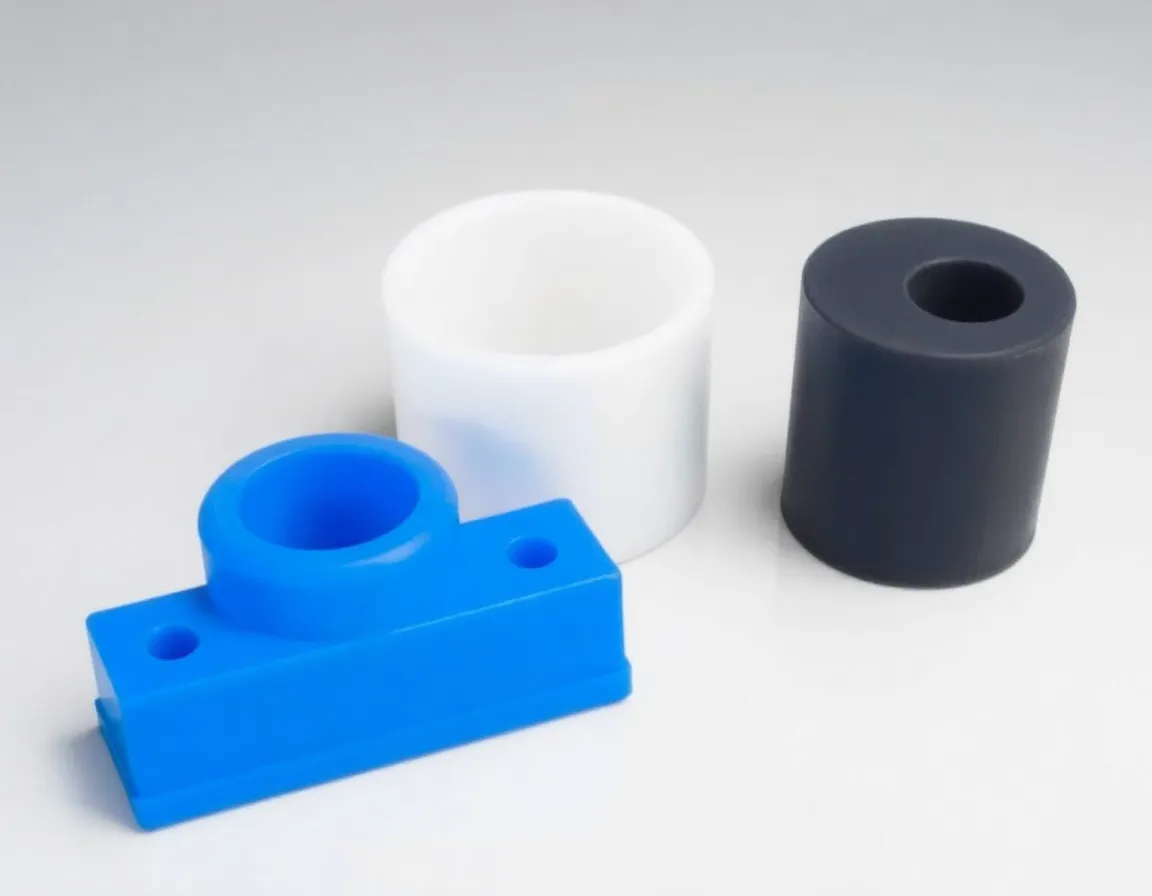
В мире современного производства фраза "достаточно близко" — это рецепт катастрофы. Когда вы имеете дело с компонентами, которые должны выдерживать экстремальные температуры, воздействие химических веществ или точные механические нагрузки, допустимая погрешность сокращается до считанных микрон. Технические пластиковые детали на заказ — это незаметные герои отраслей от аэрокосмической до медицинских изделий, однако их правильное проектирование — это сложный танец между материаловедением, проектированием оснастки и физикой обработки.
Будь вы инженером, которому поручено найти критически важный компонент, или менеджером продукта, стремящимся снизить затраты на сборку, понимание нюансов технических пластиков на заказ имеет важное значение. В этой статье раскрываются семь секретов правильного изготовления таких деталей, обеспечивающих производительность, долговечность и экономическую эффективность.
Понимание технических пластиковых деталей на заказ
Прежде чем углубляться в секреты, важно определить, о чем идет речь. Технические пластиковые детали на заказ — это не одноразовые вилки на пикнике и не дешевый корпус новомодной игрушки. Это высокоэффективные компоненты, спроектированные для соответствия конкретным механическим, термическим, химическим и электрическим требованиям.
Обычно они изготавливаются из инженерных смол — таких как PEEK, PTFE, PPS, поликарбонат или нейлон — и производятся методами ЧПУ-обработки, литья под давлением или компрессионного формования. В отличие от товарных пластиков, технические пластики сохраняют свои свойства под нагрузкой. Они используются для замены металла в приложениях, чувствительных к весу, или для обеспечения электрической изоляции там, где проводимость была бы фатальной.
Аспект "на заказ" подразумевает, что стандартная каталожная деталь просто не подойдет. Геометрия, допуски и рецептура материала подбираются под конкретное применение. Чтобы сделать это правильно, недостаточно просто 3D-модели; необходим целостный подход к производству.
Секрет 1: Выбор материала — это наука, а не догадка
Самая распространённая ошибка при закупке изготовленных на заказ технических пластиковых деталей — выбор материала исключительно по стоимости или по обобщённой "прочности". Это фатальная ошибка. Секрет успеха заключается в подборе конкретной марки пластика под условия эксплуатации изделия.
За пределами технического паспорта
Стандартные технические паспорта приводят значения для первичной смолы в идеальных лабораторных условиях. Однако реальная эксплуатация выглядит иначе. Необходимо учитывать:
- Тепловая нагрузка: Будет ли деталь подвергаться постоянному нагреву или термоциклированию? Такой материал, как ABS, может деформироваться, тогда как PEEK или PPS выдерживают температуры свыше 250°C.
- Химическое воздействие: Контактирует ли деталь с топливом, растворителями или чистящими средствами? PTFE (тефлон) инертен практически ко всему, тогда как поликарбонат может разрушаться под действием щелочей.
- Механическая нагрузка: Должна ли деталь изгибаться (ударопрочность) или сохранять форму (жёсткость)?
Кроме того, необходимо учитывать добавки. Введение стекловолокна или углеродного волокна в смолу может резко повысить прочность на растяжение и жёсткость, но при этом сделать деталь хрупкой. Профессиональный производитель обсудит эти компромиссы до начала резки любого материала.
Секрет 2: технологичность конструкции (DFM) не подлежит обсуждению
Идеальная CAD-модель на экране не всегда превращается в идеальную физическую деталь. Второй секрет — проведение строгого анализа технологичности конструкции (DFM). Это мост между замыслом конструкции и производственной реальностью.
Геометрия успеха
Технические пластики ведут себя иначе, чем металл. Они расширяются и сжимаются с разной скоростью (коэффициент теплового расширения). Если вы обрабатываете пластиковую деталь, необходимо учитывать, что материал может "пружинить" после прохода инструмента.
Ключевые аспекты DFM для изготовленных на заказ технических деталей включают:
- Толщина стенки: При литье неравномерная толщина стенок приводит к утяжинам и короблению. При механической обработке тонкие стенки могут вибрировать и ломаться во время резания.
- Радиусы и углы: Острые внутренние углы являются концентраторами напряжений. Их также трудно обрабатывать. Добавление радиуса снижает напряжения и повышает стойкость инструмента.
- Допуски: Пластик — это не сталь. Выдерживать допуск +/- 0,001 дюйма на пластиковой детали возможно, но дорого. Завышение точности — самый быстрый способ раздуть затраты. Указывайте допуски только там, где это функционально необходимо.
Секрет 3: Стратегия оснастки и механической обработки
То, как изготавливается деталь, определяет её качество. Третий секрет — выбор правильного производственного процесса и понимание последствий для оснастки.
ЧПУ-обработка против литья под давлением
Если вам нужно 50 деталей, литьё под давлением разорит вас из-за стоимости оснастки. Если вам нужно 500 000 деталей, ЧПУ-обработка разорит вас из-за времени цикла. Секрет в знании точки безубыточности.
Для заказных технических деталей ЧПУ-обработка часто предпочтительна для прототипов и промежуточного производства, поскольку позволяет вносить изменения в конструкцию без переоснастки. Однако для крупносерийного производства стандартом является литьё под давлением.
Независимо от процесса, оснастка должна быть спроектирована под пластик. Для механической обработки это означает использование острых полированных твердосплавных инструментов со специальными передними углами, рассчитанными на пластики, чтобы предотвратить плавление или сколы. Для литья это означает проектирование прочной формы с надлежащими каналами охлаждения и литниками, чтобы обеспечить заполнение полости пластиком до его затвердевания.
Секрет 4: Освоение допусков и усадки
Именно здесь любители терпят неудачу, а профессионалы добиваются успеха. Пластики дают усадку при охлаждении. Величина усадки зависит от материала и геометрии детали.
Коэффициент усадки
Если вы обработаете полость формы точно по размерам конечной детали, деталь получится слишком маленькой. Секрет в точном расчёте величины усадки. Для полукристаллических материалов, таких как нейлон или PEEK, усадка может достигать 2–3%. Для аморфных материалов, таких как поликарбонат, она ниже — около 0,5–0,7%.
Однако усадка неоднородна. На неё влияют:
- Направление потока: Пластик усаживается больше в направлении потока, чем перпендикулярно ему.
- Толщина стенки: Более толстые участки остывают медленнее и усаживаются больше.
- Расположение литника: Точка, в которой пластик входит в форму, влияет на ориентацию молекул и последующую усадку.
Чтобы правильно изготовить заказные технические пластиковые детали, необходимо работать с производителем, который понимает эти переменные и может скорректировать оснастку для компенсации, а не пытаться исправить это постфактум.
Секрет 5: Вторичные операции и сборка
Пластиковая деталь редко используется изолированно. Обычно её нужно соединить с чем-то ещё. Пятый секрет — планирование вторичных операций на ранней стадии проектирования.
Соединение и отделка
Можно ли её склеить? Ультразвуковая сварка? Защёлки? Винты? У каждого метода есть плюсы и минусы. Например, склеивание растворителем хорошо работает для акрила, но может вызвать растрескивание под напряжением в поликарбонатах.
Если деталь требует резьбы, вставка металлических резьбовых элементов (термовставок) — распространённая практика для технических пластиков. Однако для этого в конструкции необходимы бобышки (выступающие участки) для размещения вставки. Если вы забудете спроектировать бобышку, добавить её позже будет невозможно.
Отделка поверхности — ещё одно соображение. Гладкая поверхность может требоваться для гигиены в медицинских деталях, а текстурированная поверхность может понадобиться для захвата или для скрытия косметических дефектов. Эти виды отделки определяются оснасткой, а не постобработкой краской, поэтому их необходимо указывать заранее.
Секрет 6: Контроль качества и инспекция
Нельзя обеспечить качество детали только за счёт инспекции; его нужно закладывать в неё. Однако для заказных технических деталей тщательная инспекция — это ваша страховка. Шестой секрет — разработка плана метрологического контроля, соответствующего критичности детали.
Больше, чем штангенциркуль
Для простых деталей достаточно штангенциркулей и микрометров. Для сложных технических деталей требуется более продвинутая метрология:
- КИМ (координатно-измерительные машины): Это золотой стандарт для проверки геометрических размеров и допусков (GD&T).
- Оптические компараторы: Идеально подходит для небольших, сложных деталей, где контактное измерение может повредить пластик.
- Испытание материалов: Иногда необходимо проверить сам материал. Это может включать испытание показателя текучести расплава или дифференциальную сканирующую калориметрию (ДСК), чтобы убедиться, что полимер не деградировал в процессе обработки.
Надёжный партнёр предоставит отчёты о проверке первой детали (FAI). Это подробный отчёт, подтверждающий, что первые детали с линии соответствуют всем спецификациям на чертеже. Если это не так, процесс корректируется до начала массового производства.
Секрет 7: Партнёрский подход
Последний и, пожалуй, самый важный секрет заключается в том, что заказ технических пластиковых деталей на заказ не может быть эффективно осуществлён через транзакционные отношения "запрос и покупка". Они требуют партнёрства.
Коммуникация — это ключ
Вы должны сообщить функцию детали, а не только размеры. Расскажите производителю, что делает деталь. Нужно ли ей герметизировать газ? Нужно ли ей вращаться? Нужно ли ей быть прозрачной?
Когда производитель понимает "почему", он может предложить варианты "как". Он может предложить другой материал, который дешевле и проще в обработке, или изменение конструкции, устраняющее вторичную операцию. Такой совместный подход экономит время и деньги и приводит к созданию превосходного продукта.
Кроме того, настоящий партнёр будет прозрачен в отношении сроков поставки и потенциальных рисков. Он укажет на конструкцию, которая, вероятно, деформируется, прежде чем начнёт резать металл. Он скажет вам, если допуск нереалистичен. Эта прозрачность является отличительной чертой профессионального сервиса по изготовлению на заказ.
Заключение
Создание технических пластиковых деталей на заказ — это сочетание искусства и инженерии. Оно требует глубокого понимания полимерной науки, скрупулёзного подхода к проектированию и производственного партнёра, который ставит точность выше скорости.
Следуя этим семи секретам — выбор правильного материала, проектирование с учётом технологичности, выбор правильного процесса, учёт усадки, планирование вторичных операций, обеспечение контроля качества и построение партнёрства — вы можете гарантировать безупречную работу ваших компонентов. В мире технического производства с высокими ставками "сделано правильно" — единственный приемлемый результат.