
Руководство по проектированию литья под давлением с газовым ассистированием должно начинаться с одного вопроса: может ли газ пройти через предусмотренное толстое сечение, не выходя в тонкую стенку и не останавливаясь раньше времени? Ответ зависит от взаимосвязи между впускным литником, вводом газа, геометрией канала и траекторией охлаждения. Полый корпус ручки может выглядеть простым в CAD, однако ответвление, резкое изменение толщины или непроверяемый конец могут превратить многообещающую концепцию в сложное испытание пресс-формы.
Приведённое ниже руководство предназначено для инженеров по изделиям и пресс-формам, которым нужно решить, что проработать до резки металла. Более широкая страница о литье под давлением с газовым ассистированием охватывает доступные процессы и типы деталей. Здесь основное внимание уделяется проектным обоснованиям, которые делают предполагаемый путь газа реалистичным и проверяемым.
Маршрут проектного анализа
- Начертите путь до выбора размеров ребра
- Согласуйте поток расплава и ввод газа
- Управляйте переходами и ответвлениями
- Спланируйте, как будет проверяться канал
- Контрольный список предпроизводственного анализа
- Проектные вопросы
Начертите полый путь до выбора размеров ребра
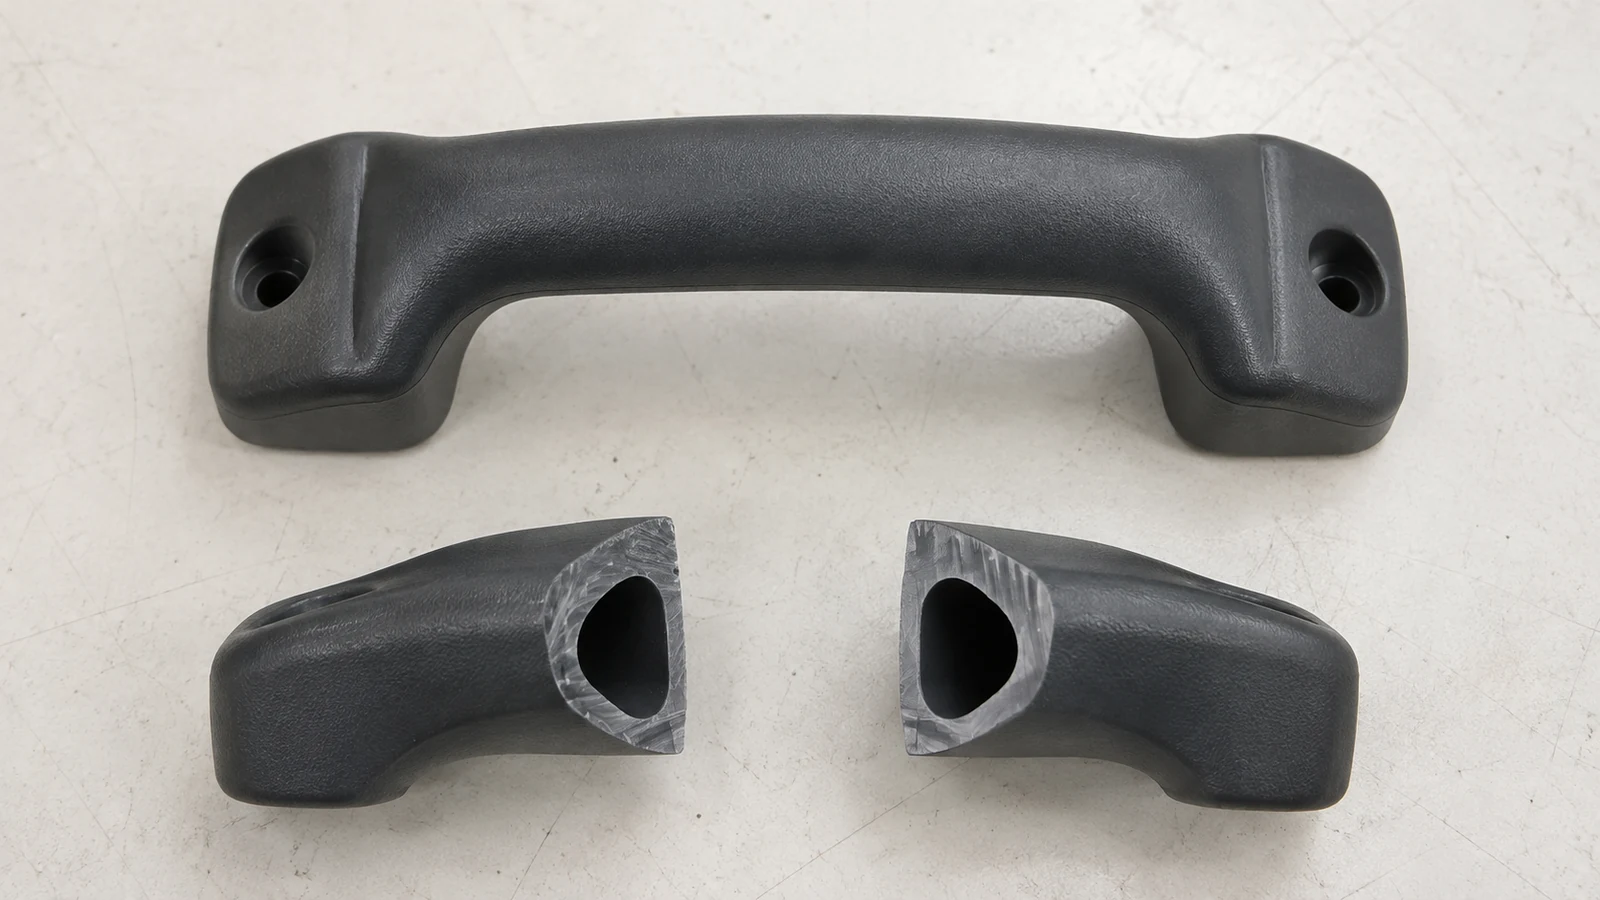
Начните с прорисовки того, где газ должен войти, какое толстое ребро он должен сделать полым и где должно закончиться проникновение. Длинная ручка или конструктивное ребро дают более ясный кандидат на маршрут, чем широкая плоская стенка без выраженного толстого сечения. Канал — это особенность изделия, а не просто настройка пресс-формы: он изменяет локальную толщину стенки, охлаждение и то, как нагрузка передаётся через готовую деталь.
Отметьте несущие зоны, видимые поверхности, крепёжные элементы и любую область, которая должна оставаться сплошной. Затем сравните предполагаемый маршрут с этими ограничениями. Если детали нужен контролируемый сплошной бобышка на конце полой ручки, этот переход требует продуманного расположения и способа проверки. Если путь газа пересекал бы критическое отверстие или утоньшал угол под нагрузкой, пересмотрите геометрию, прежде чем обсуждать настройки давления.
Моделирование может выявить вероятные проблемы с проникновением и заполнением, но его полезность зависит от того, насколько точно модель отражает канал и прилегающие стенки. Руководство Autodesk Moldflow рассматривает геометрию газового канала и локальную детализацию сетки как материал для прогнозирования. Для сложной трассы, анализа литьевых процессов наиболее полезно в сочетании с отмеченными поперечными сечениями и данными испытаний, а не как сертификат эксплуатационных характеристик.
Впуск смолы и впуск газа должны рассказывать одну и ту же историю потока

Канал может быть непрерывным в CAD-модели, но выйти из строя, если расплав достигает его неравномерно. Спланируйте ожидаемый фронт смолы от впуска, прежде чем выбирать положение газового штифта или сопла. Газ, введённый слишком близко к непреднамеренному горячему карману, может пойти по этому более лёгкому пути, а плохо расположенный впуск может оставить дальний конец твёрдым. Ни один из этих исходов не решается простым вычерчиванием более толстого ребра.
Рассматривайте впуск газа вместе со следом впуска, лицевыми поверхностями, плоскостью разъёма, доступом для обслуживания и направлением, в котором может перемещаться вытесненная смола. Скрытая нижняя сторона может быть более терпима к следу впуска, чем видимая поверхность, но расположение всё равно должно обеспечивать требуемое проникновение. Правильное положение зависит от детали и формы; это не фиксированное расстояние и не универсальное правило.
Поэтому полезное проектное совещание объединяет сечение детали, положение впуска, предлагаемый впуск газа и направление потока расплава на одном чертеже. Когда они появляются на отдельных слайдах, конфликты легко упустить до осмотра первой вырезанной детали.
Переходы и ответвления решают, останется ли газ на курсе
Газ предпочитает более горячую трассу с меньшим сопротивлением потоку. Резкий поворот или неоднозначная развилка могут вызвать неравномерное проникновение, оставив одну ветвь твёрдой, а другую — слишком тонкой. Канал, который чрезмерно увеличивается, может действовать как лидер потока при заполнении смолой и изменять заполнение соседних тонких сечений. Очень слабо выраженный канал может вообще не направлять газ.
Используйте плавные переходы там, где полая особенность соединяется с номинальной стенкой, и определите каждое ответвление, в котором ожидается разделение газа. Правильные пропорции зависят от поведения смолы, геометрии и желаемой остаточной стенки, поэтому избегайте копирования единственного соотношения канала к стенке из другого изделия. При проверке следует спросить, какие особенности действительно необходимы для жёсткости, а какие лишь сохраняют форму более ранней сплошной конструкции.
Если концепция требует замкнутого контура или нескольких одинаково заполняемых ветвей, оспорьте это допущение на раннем этапе. Небольшие различия в потоке и температуре могут заставить газ сначала выбрать один путь. Более простая, контролируемая трасса может быть надёжнее, чем геометрически элегантная сеть.
Проектируйте план контроля, пока деталь ещё в CAD
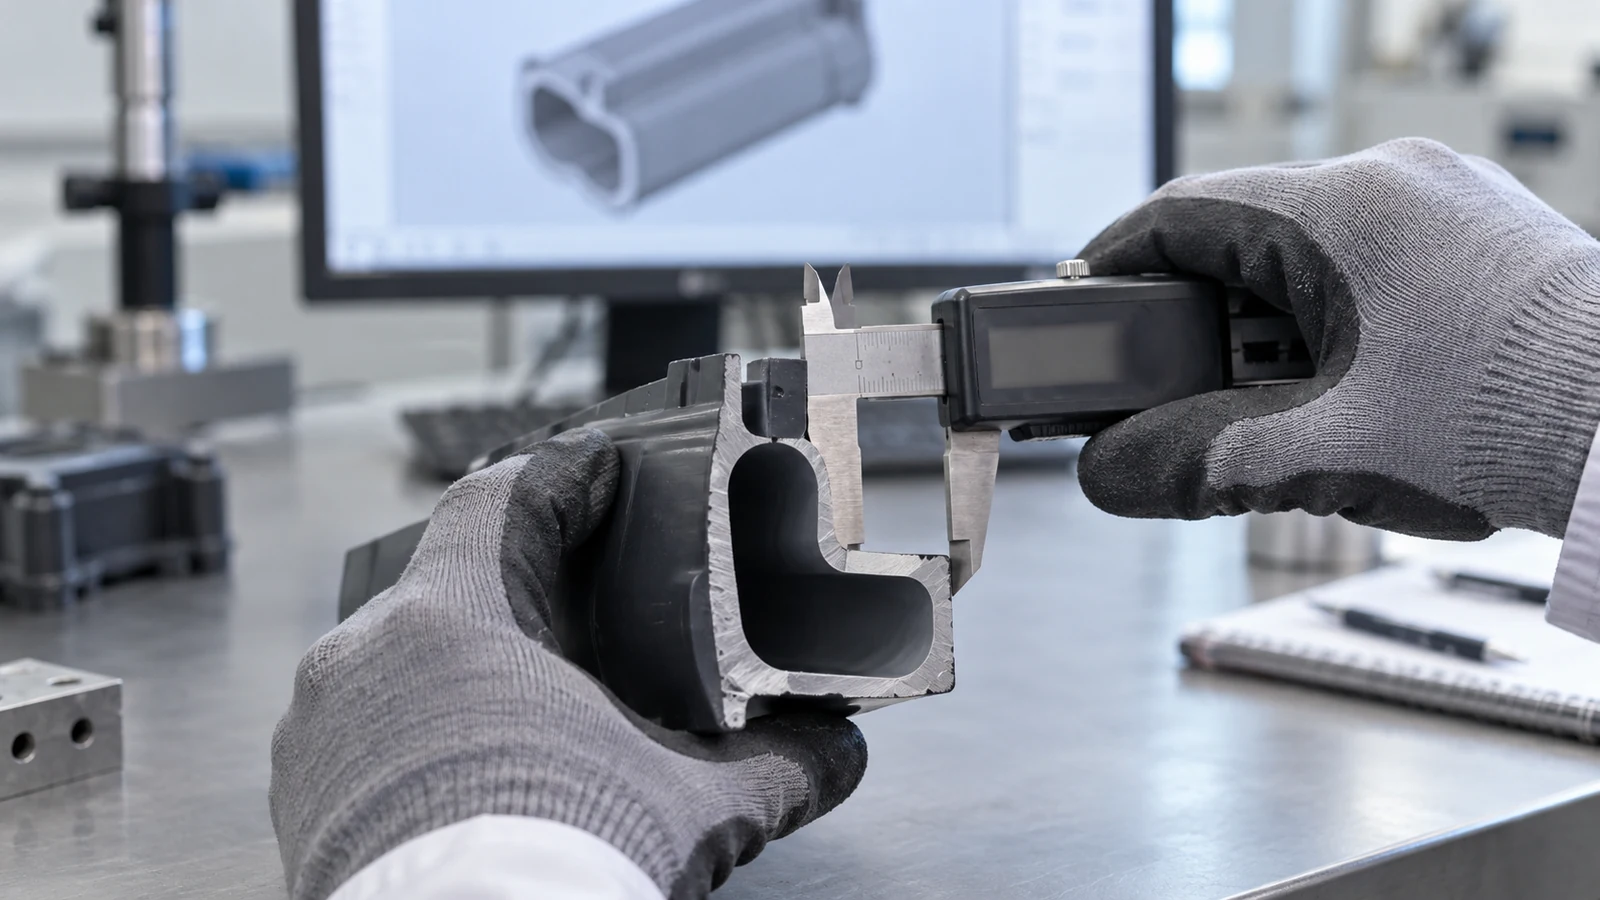
Скрытый канал нельзя одобрить только по внешнему виду. Выберите плоскости сечения на впуске, изгибе или ответвлении и на дальнем конце. Для деталей, функция которых зависит от остаточной толщины стенки, согласуйте расчётный случай и метод контроля до изготовления пробных образцов. Вырезанная деталь может показать, куда проник газ; сама по себе она не устанавливает долговременную прочность или размерную стабильность.
Держите чертёж контроля и чертёж детали синхронизированными. Если канал меняется во время проверки оснастки, расположение сечений и критерии приёмки также могут потребовать изменения. Это практическая причина проводить полую трассу через проектирования литьевой пресс-формы а не прикреплять её как позднее примечание к обработке.
Пять вопросов, которые нужно закрыть до резки стали
- Каков точный предполагаемый маршрут газа? Отметьте его начало, изгибы, ответвления и окончание на 3D-модели.
- Какие поверхности и сечения должны оставаться сплошными? Определите косметические, крепёжные и несущие зоны, которых газ должен избегать.
- Поддерживают ли литник и вход газа этот маршрут? Рассмотрите вместе фронт расплава, след входа газа и путь вытесняемой смолы.
- Может ли охлаждение изменить маршрут? Проверьте переходы от толстого к тонкому и локальный тепловой дисбаланс.
- Как будет подтверждён результат? Укажите плоскости реза, размеры и любые функциональные испытания, требуемые чертежом.
Если несколько ответов всё ещё являются допущениями, конструкция не готова к оценке только по заявленному времени цикла или ожидаемой экономии материала. Эти результаты зависят от воспроизводимого канала и детали, которая проходит свои фактические требования.
Вопросы по конструкции, которые стоит решить заранее
Можно ли просто переделать существующую пресс-форму для сплошной детали под газовое литьё?
Иногда да, но это не следует предполагать. Детали нужен подходящий толстый путь, а пресс-форме — работоспособный вход газа, стратегия вентиляции или сброса и доступ для обслуживания. Изменения геометрии могут быть важнее добавления газовой оснастки.
Нужно ли каждое толстое ребро делать полым?
Нет. Ребро может служить для жёсткости, крепления или потока. Облегчение полостью должно быть привязано к конкретной проблеме усадки, веса, заполнения или охлаждения и проверено на соответствие требуемой остаточной толщине стенки.
Что должно сопровождать запрос на проверку конструкции?
Отправьте CAD-модель, чертёж, спецификацию смолы, отмеченные лицевые поверхности, критические нагрузки и предлагаемую схему облегчения полостью. Если имеется более ранний образец, приложите фотографии и разрезы с указанием их расположения.