
Проектирование каналов охлаждения — это не просто вопрос сверления максимально близкого к полости пути. Расположение каналов, шаг, диаметр, длина контура, толщина стали и доступность — всё это влияет на то, насколько равномерно пресс-форма отводит тепло и можно ли безопасно изготовить и обслуживать инструмент. Полезный обзор сопоставляет схему каналов с толстыми участками детали, вероятными горячими точками и окружающей структурой пресс-формы.
Эта статья посвящена традиционной схеме охлаждения литьевой пресс-формы. Она отличается от оптимизации только времени охлаждения; первая задача — спроектировать практичный тепловой контур, обеспечивающий повторяемость деталей. Более широкий услуг по изготовлению пресс-форм на заказ план должен рассматривать охлаждение вместе с литниками, выталкивателями, ползунами и прочностью стали.
В этом руководстве:
- Определите тепловые потребности детали
- Выберите схему каналов
- Учтите технологичность изготовления
- Проверьте контур
- Часто задаваемые вопросы
Как деталь должна определять схему каналов охлаждения?
Начните с толщины стенок, рёбер, бобышек, стержней и участков, удерживающих тепло. Внешне равномерная поверхность может скрывать неравномерную тепловую массу: толстая бобышка может остывать медленнее соседней стенки, вызывая коробление детали или увеличивая время до извлечения. Нанесите эти особенности на полость и стержень, а не размещайте каналы только по виду сверху.
Рассмотрите обе половины пресс-формы и учтите требования к извлечению детали и её размерам. Каналы, расположенные слишком далеко от толстого участка, могут оставить локальную горячую точку; слишком близкие каналы могут снизить прочность стали или создать риск прорыва. Правильное смещение зависит от материала инструмента, геометрии, ограничений сверления, давления и требуемого срока службы — не существует единого правила шага, подходящего для каждой пресс-формы.
Какая схема контура охлаждения подходит для данной геометрии?
Прямые сверлёные контуры практичны для доступных, относительно простых зон. Перегородки или барботажные трубки могут направлять охлаждающую жидкость в глубокие стержни, но они добавляют гидравлические сопротивления и детали сборки. Сложные геометрии могут требовать нескольких независимых контуров, чтобы расход и температуру можно было балансировать по зонам. Держите соединения доступными и маркируйте пути контуров в документации пресс-формы.
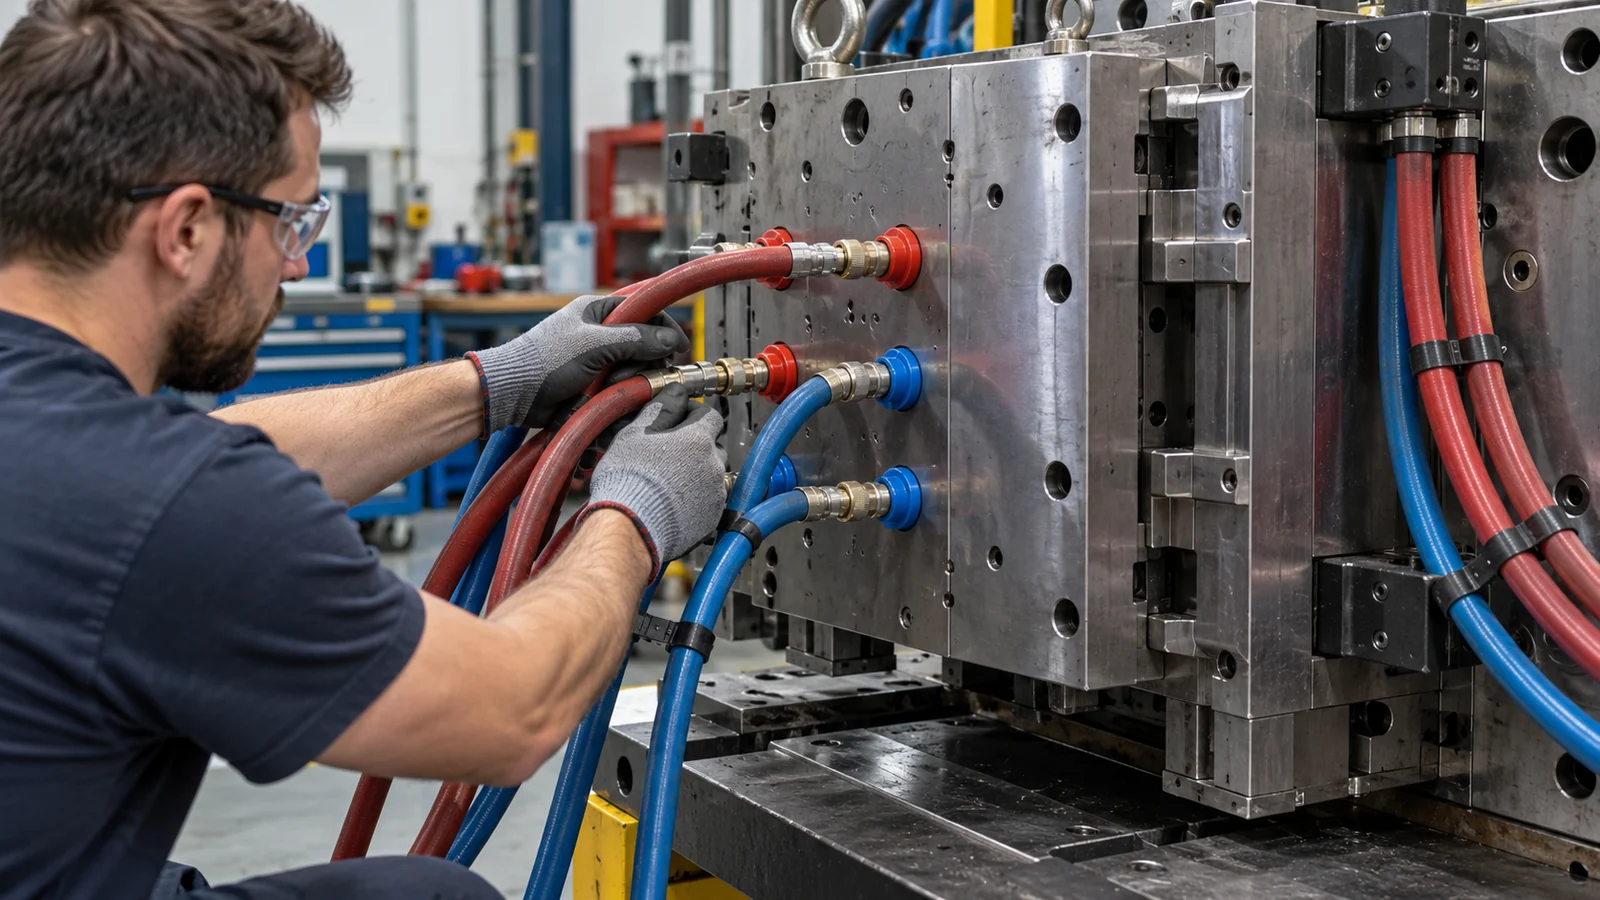
Подумайте о длине контура, изгибах, параллельных путях и перепаде давления. Длинный контур может испытывать повышение температуры по своему пути, а плохо согласованные параллельные пути могут распределять поток неравномерно. Большее число контуров не всегда лучше, если их трудно подключать, идентифицировать, очищать или контролировать. Схема должна делать обслуживание понятным для производственной команды.
Какие проектные ограничения могут подорвать охлаждение?
Каналы охлаждения конкурируют за пространство с толкателями, винтами, вставками, ползунами, наклонными толкателями и функциональными элементами детали. Проверьте минимальную толщину стали вокруг каналов и пересечений, а также доступ для сверления, заглушки и ремонта. Глухие или пересекающиеся проходы могут задерживать загрязнения или усложнять очистку. Контур, который невозможно надежно промыть, со временем может потерять производительность.
Материал и отделка также имеют значение. Коррозия, накипь или загрязнение могут снизить расход; поэтому обработка теплоносителя и техническое обслуживание должны быть частью производственного плана. Не обещайте конкретного сокращения времени цикла только на основании чертежа канала — результаты должны быть подтверждены испытаниями литья при заданной смоле и технологических условиях.
Как можно проверить конструкцию охлаждения?
Перед обработкой проверьте чертеж на размеры каналов, соединения контуров и зазоры. Во время испытаний пресс-формы фиксируйте температуры на входе и выходе и условия потока по каждому контуру, затем сравнивайте размеры детали, коробление, состояние поверхности и поведение при выталкивании на повторных циклах. Если какая-то зона остается горячей, определите, вызвано ли это контуром, балансом потока, поведением смолы или настройкой процесса, прежде чем менять сталь.
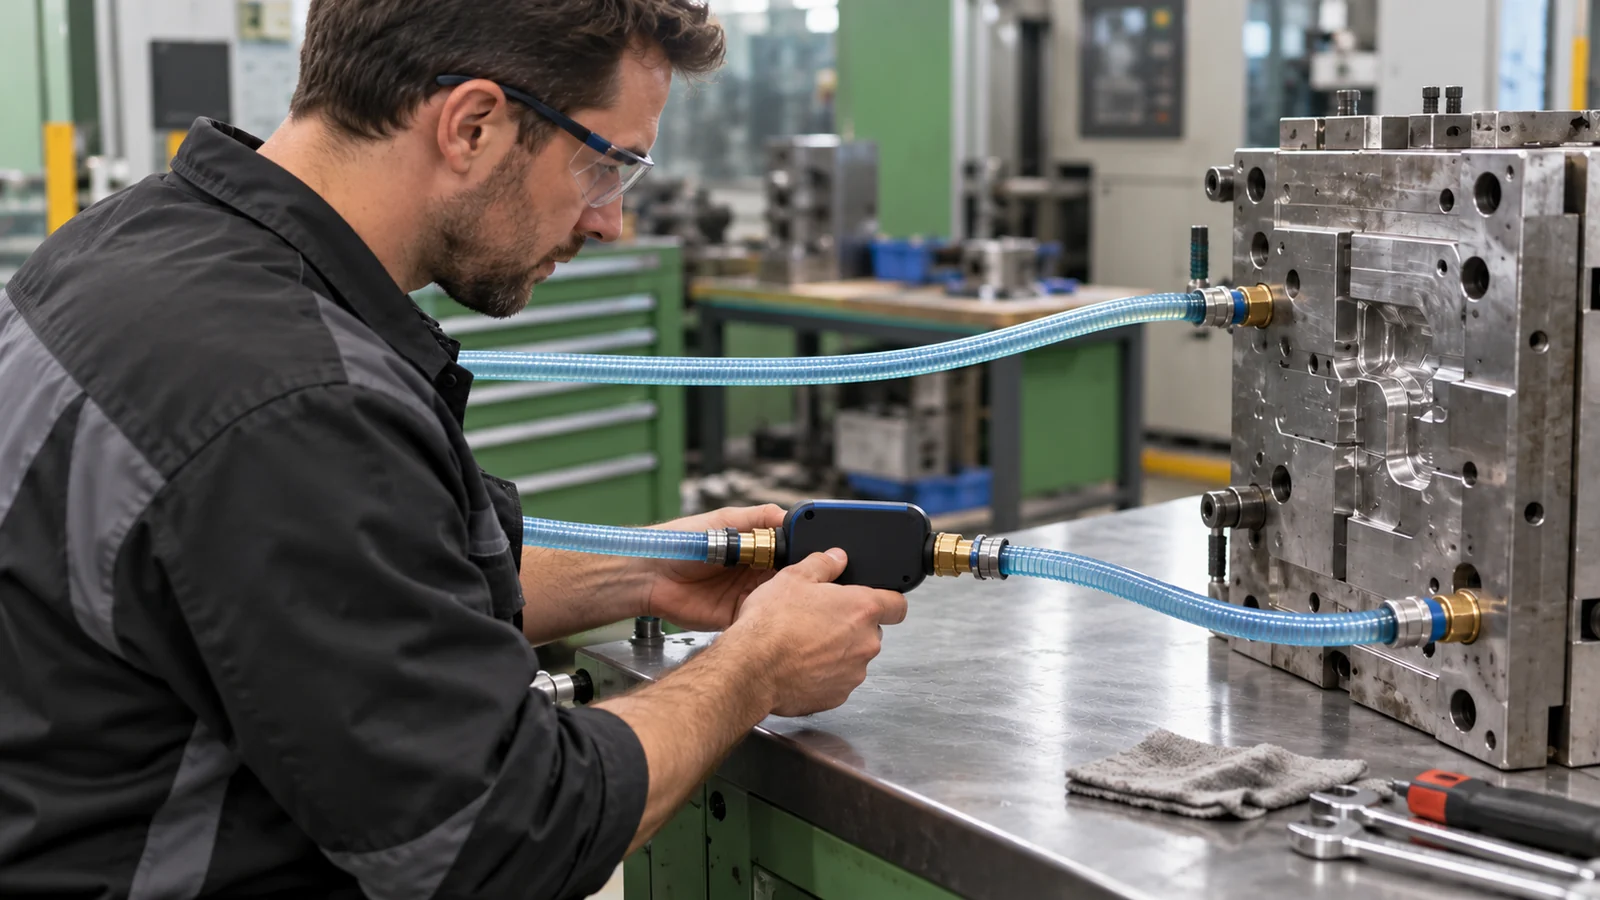
- Проследите каждый контур от входа до выхода и убедитесь, что маркировка соответствует документации на оснастку.
- Проверьте на наличие утечек и убедитесь в наличии потока через каждую ветвь.
- Сравните температуры оформляющей полости и знака вблизи критических зон.
- Измеряйте детали после повторяемого периода стабилизации.
- Зафиксируйте любое ограничение контура, накипь или проблему обслуживания для последующих действий.
Для решений по времени цикла сравните эти наблюдения с анализом времени охлаждения. на объекте. Конструкция каналов и технологическое окно должны поддерживать одни и те же целевые показатели по размерам и извлечению детали.
Вопросы, которые задают покупатели о каналах охлаждения пресс-форм
Должны ли каналы располагаться как можно ближе к оформляющей полости?
Нет. Близость необходимо уравновешивать с прочностью стали, доступом для изготовления, давлением и местной геометрией. Конструкцию следует проверять в разрезе.
Всегда ли конформное охлаждение превосходит просверленные каналы?
Нет. Оно может помочь со сложными формами, но важны осуществимость, маршрут инструмента, стоимость, очистка и валидация. Обычные контуры могут быть более практичным решением.
Могут ли каналы охлаждения устранить коробление?
Они могут помочь устранить неравномерный отвод тепла, но коробление также зависит от геометрии детали, материала, выдержки под давлением, расположения впуска и фиксации. Диагностируйте всю систему литья.