
A допусковая цепочка при микроинжекционном формовании объясняет, почему отдельно допустимые элементы всё равно могут давать сборку с зазором, натягом, смещением или неработоспособную сборку. В малом масштабе построение баз, разброс полости, направленная усадка, положение вставки, неопределённость измерения и погрешность ответной детали могут быстро исчерпать зазор.
Практическое решение — строить цепочку вокруг функции, разделять источники вариации и проверять модель данными сборки. Ужесточение каждого размера на чертеже обычно увеличивает нагрузку на контроль и оснастку, не гарантируя собираемость.
Содержание
Жёсткий размер всё равно может дать сборку с зазором
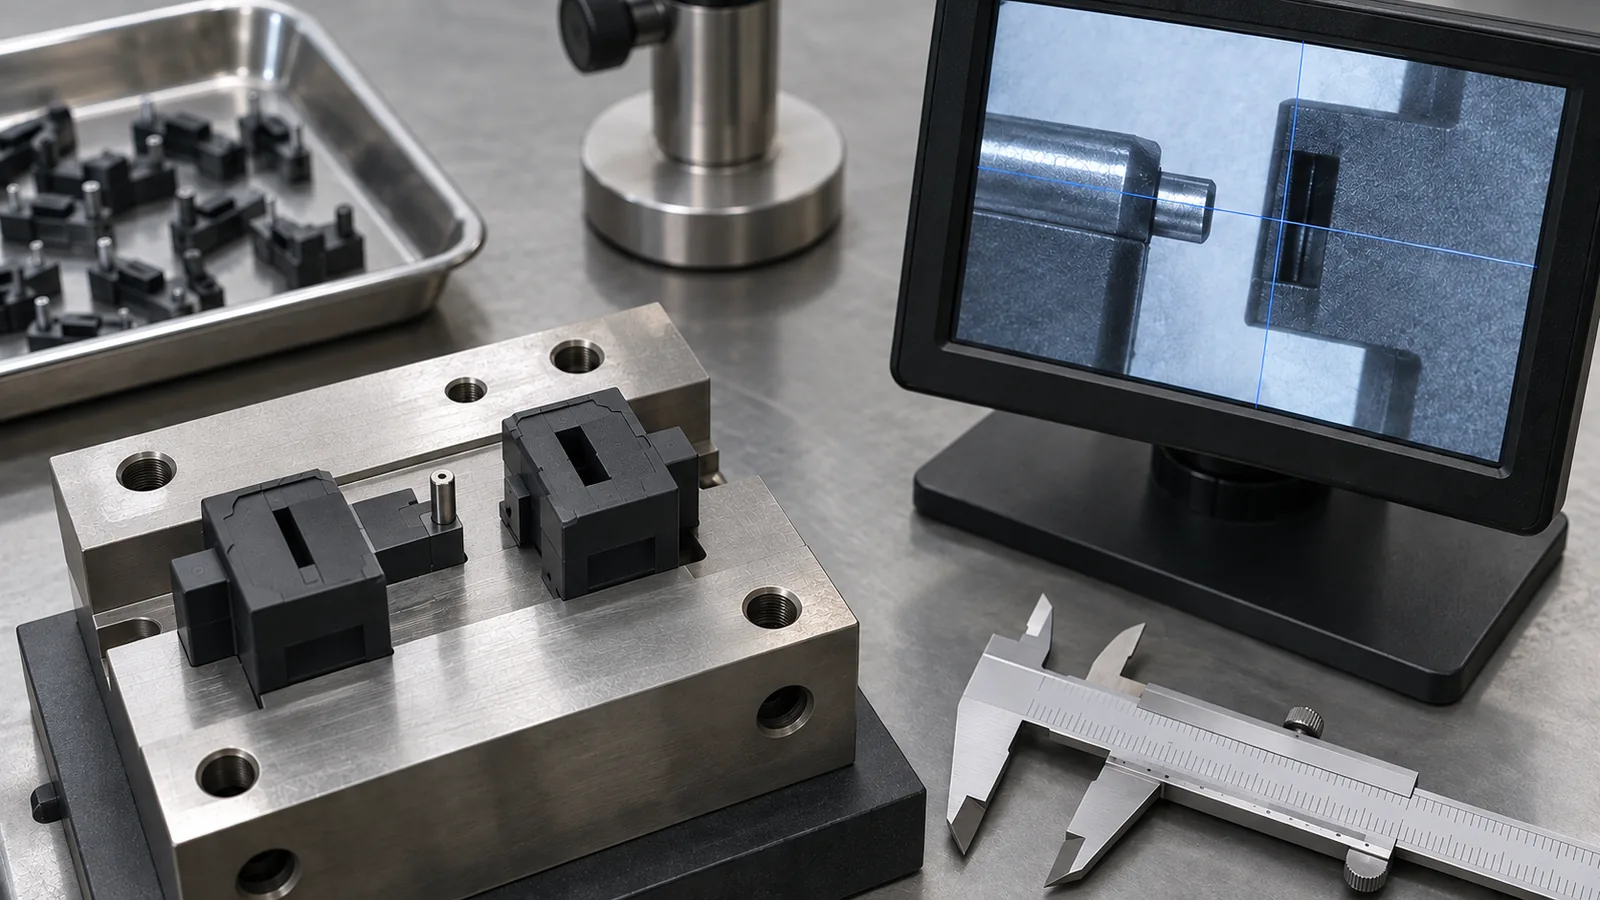
Рассмотрим микроштифт, входящий в ответный паз. Посадка зависит от размера штифта, размера паза, их положений от функциональных баз, угловой погрешности, коробления детали и того, как обе детали зафиксированы. Узкий допуск на размер не может компенсировать позиционную базу, не соответствующую сборке.
Начните с функционального выхода: зазор, натяг, сжатие уплотнения, межосевое расстояние зубчатой передачи, оптическое совмещение, шаг разъёма или совмещение каналов. Затем проследите каждый вклад в размер. Элементы, которые существенно не влияют на выход, не должны получать ту же допусковую нагрузку.
Температура и кондиционирование входят в цепочку, когда сборка их испытывает. Размер, измеренный сразу после формования, может отличаться после влагопоглощения, отжига, стерилизации или рабочего нагрева.
Строить цепочку от функциональных баз
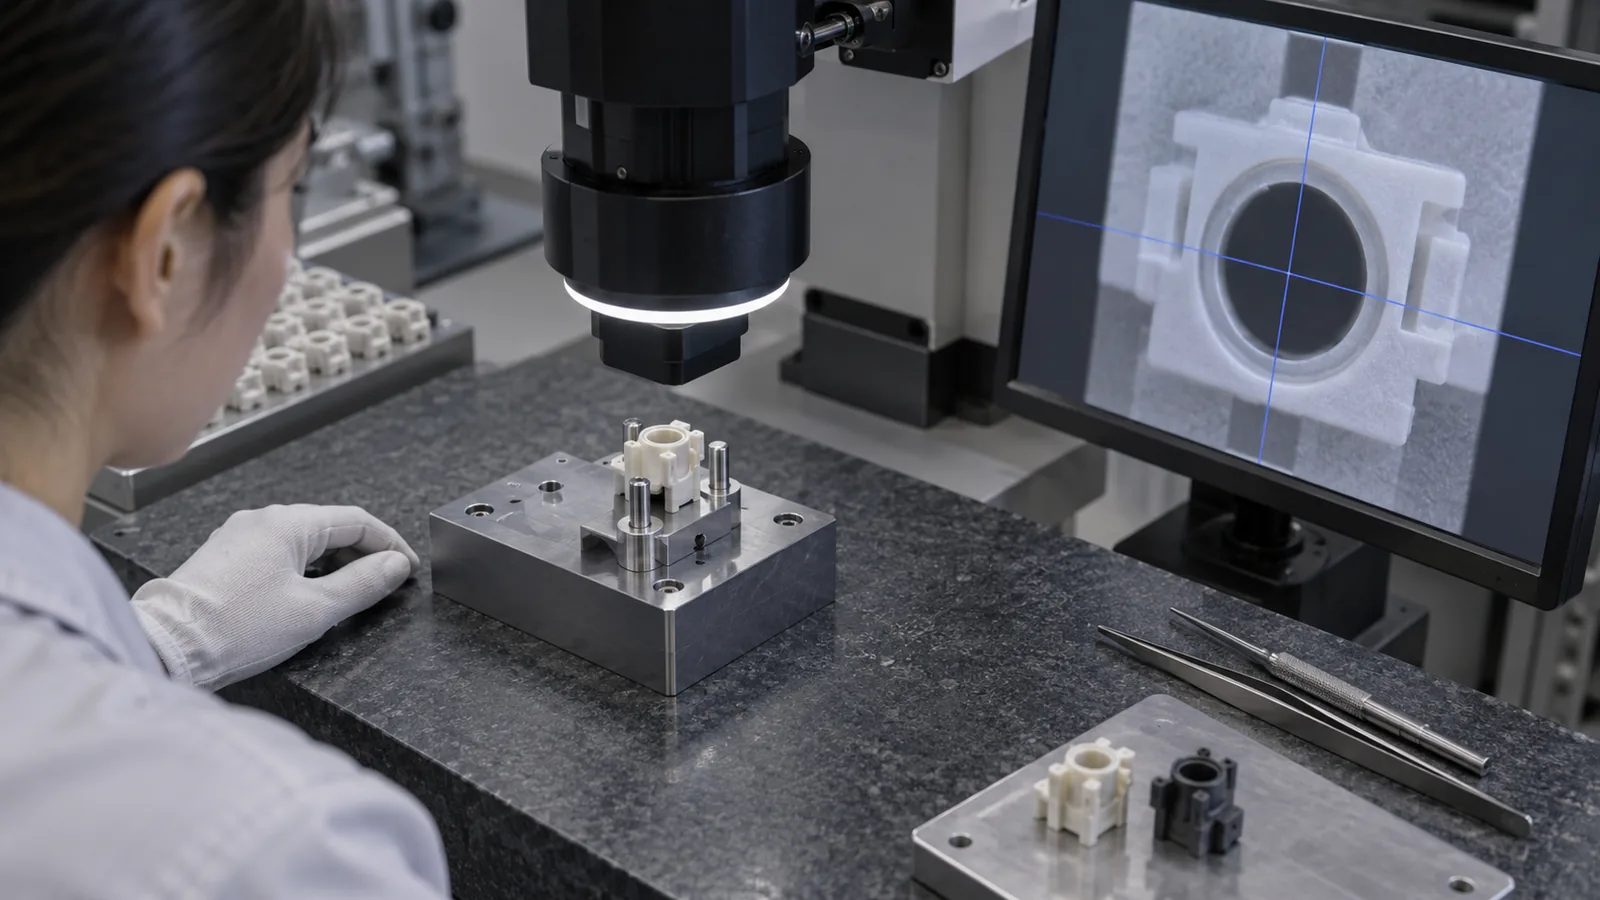
Базы должны воспроизводить то, как деталь устанавливается в изделии. Если корпус опирается на три площадки и позиционируется по отверстию, измерение от не связанной с этим наружной кромки даёт результат, который может быть воспроизводимым, но не имеющим значения.
Проследите цепочку также через инструмент. Расположение вставки полости, знак оформления отверстия, ползун, отсечка и оснастка вставки могут влиять на окончательное соотношение. Размер, контролируемый двумя независимо установленными компонентами, обычно требует иной стратегии, чем размер, обработанный в одной и той же вставке.
- Определите выходные параметры сборки и допустимый диапазон.
- Выберите базы изделия, соответствующие реальным ограничениям.
- Перечислите каждого участника с направлением и знаком.
- Определите, какие участники используют общую базу оснастки.
- Добавьте погрешность условий и измерений там, где это relevant.
- Сравните прогнозируемую сумму с результатами испытаний сборки.
Разделите погрешности инструмента, процесса, материала и измерений
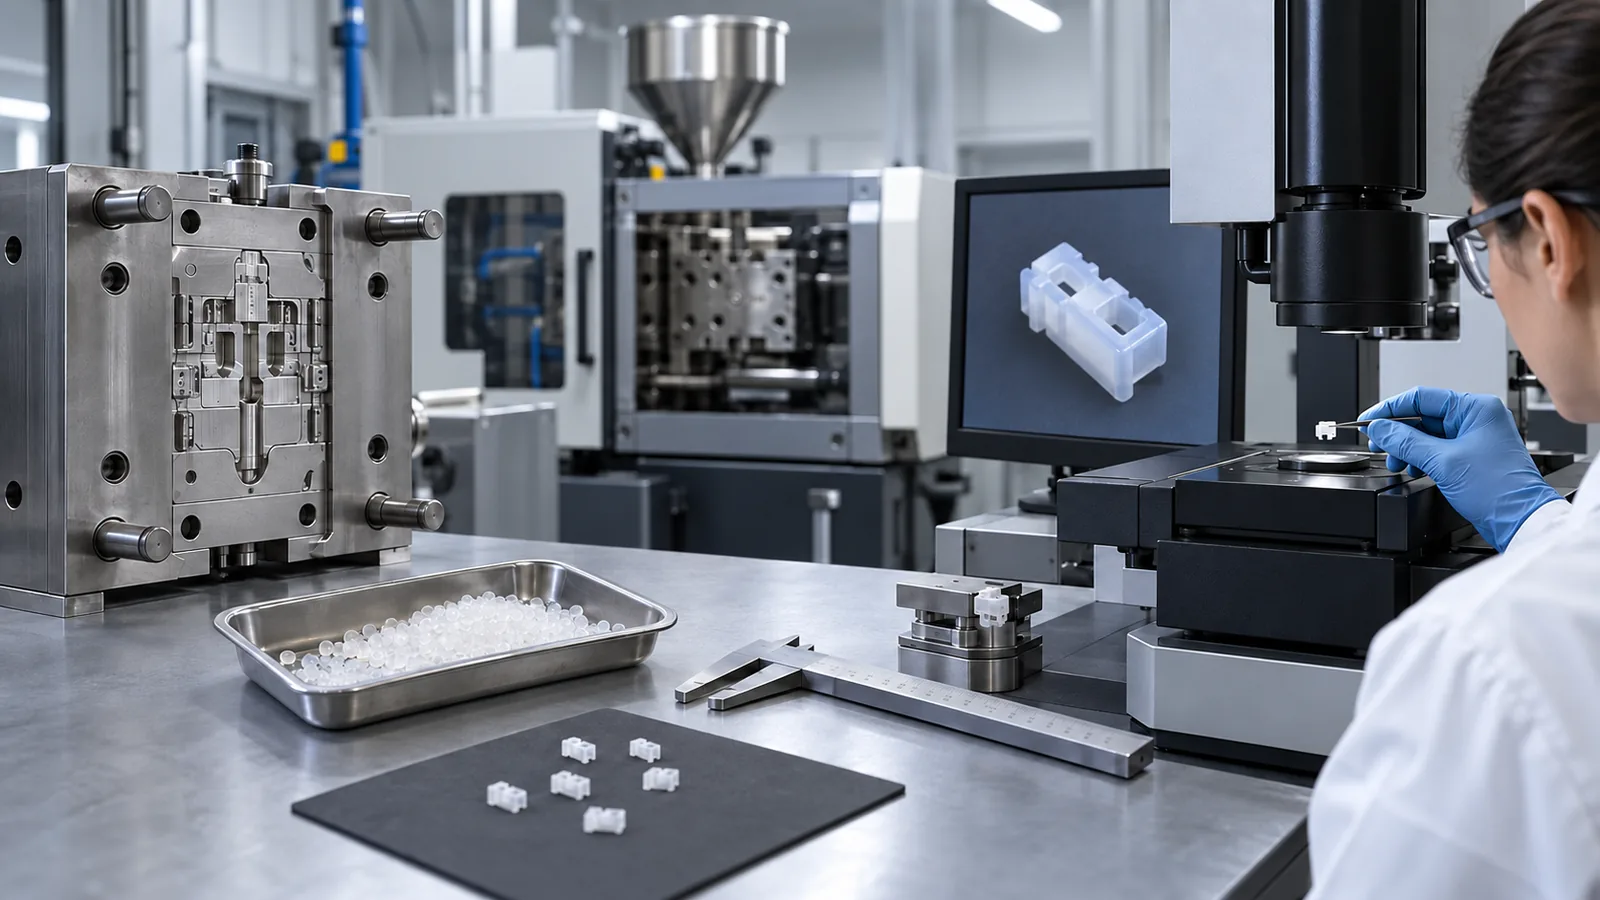
Вариация от геометрии стали ведёт себя иначе, чем вариация, вызванная заполнением или охлаждением. Фиксированное смещение полости может оставаться стабильным до износа или обслуживания. Размеры, определяемые процессом, могут изменяться в зависимости от партии материала, теплового баланса, уплотнения или условий цикла. Измерение добавляет ещё один уровень через оснастку, фокусировку, выбор кромки и метод оператора.
| Источник | Типичная закономерность | Лучшее первичное подтверждение |
|---|---|---|
| Геометрия или выравнивание инструмента | Стабильное смещение в одном элементе или полости | Карта полостей и контроль компонентов оснастки |
| Процесс и охлаждение | Дрейф с учётом термической или барической истории | Временная последовательность и сигналы процесса |
| Материал и кондиционирование | Изменение, зависящее от партии, влажности или времени | Записи по материалу и кондиционированные образцы |
| Система измерений | Разногласия по оператору, приспособлению, фокусу или методу | Исследование повторяемости и воспроизводимости |
A контролю качества план должен выявлять эти источники, а не сообщать только объединённый показатель прохождения.
Осторожно применяйте анализ наихудшего случая и статистическое мышление
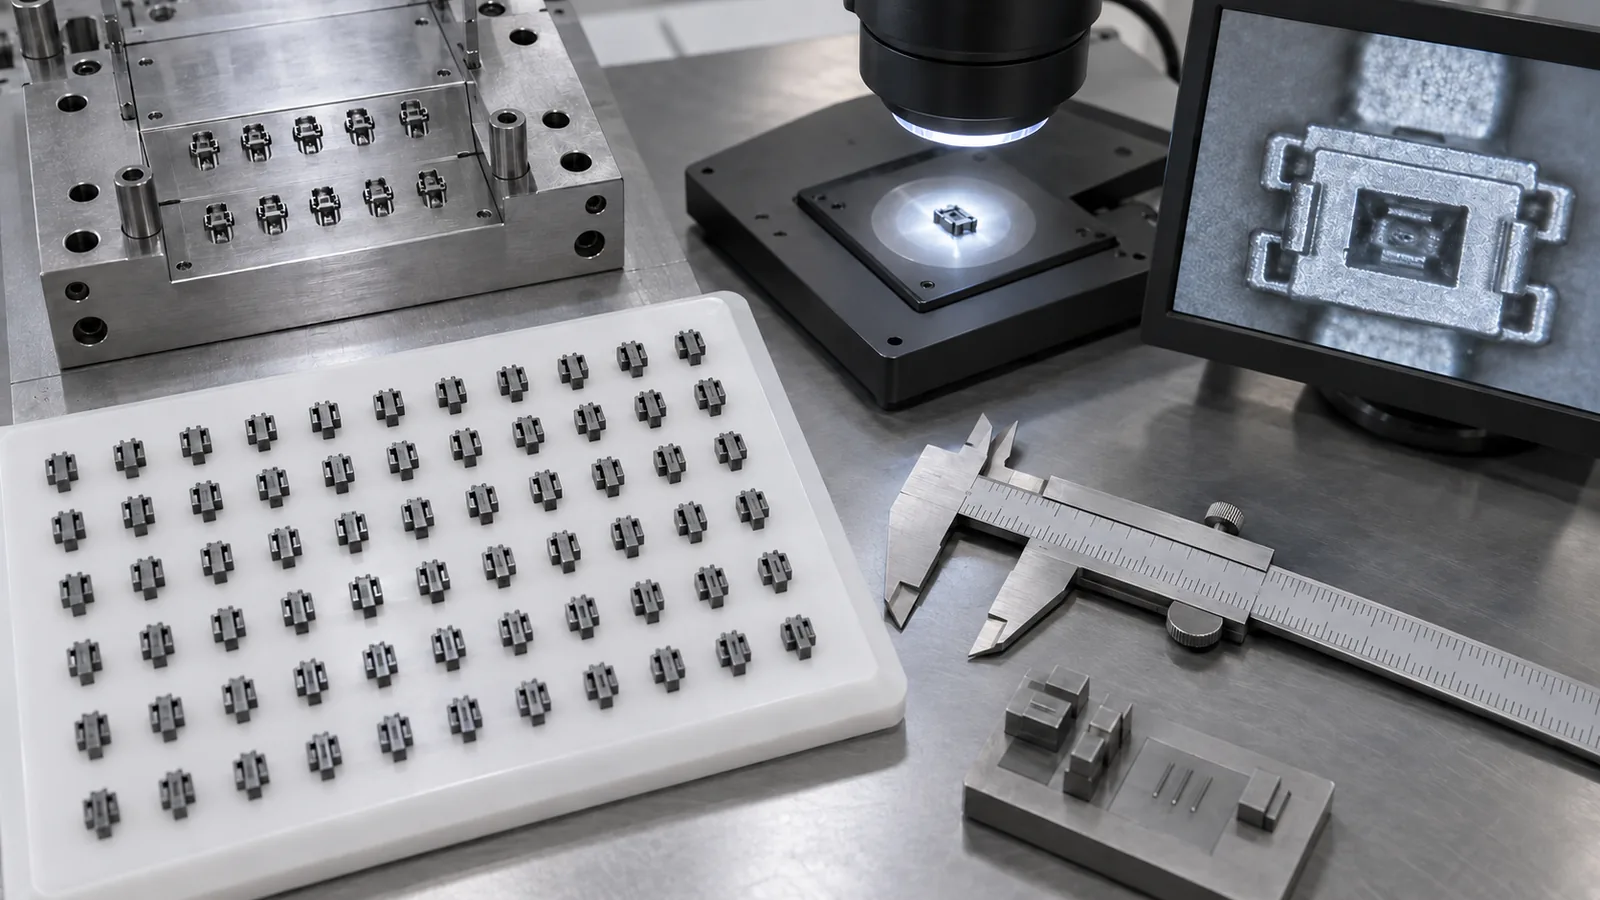
Стек наихудшего случая суммирует вклады при их предельных условиях. Он уместен, когда каждое допустимое сочетание должно собираться, но может дать широкий прогнозируемый диапазон и дорогостоящие индивидуальные допуски. Статистический стек оценивает вероятное совместное поведение, когда вклады стабильны и достаточно изучены.
Статистическая обработка не даёт права игнорировать смещение по полостям, дрейф или несоответствие нормальному распределению. Если одна полость имеет фиксированное смещение, объединение её с другими может сделать процесс более широким и скрыть возможность коррекции. Если распределение признака меняется при кондиционировании, одно значение воспроизводимости может не отражать эксплуатацию.
Используйте метод, соответствующий риску, объёму, управлению и последствиям отказа. Чётко указывайте допущения. Для критической посадки с натягом или функции, связанной с безопасностью, прямое испытание сборки может всё ещё требоваться, даже если размерная модель выглядит благоприятно.
Различия между полостями формы
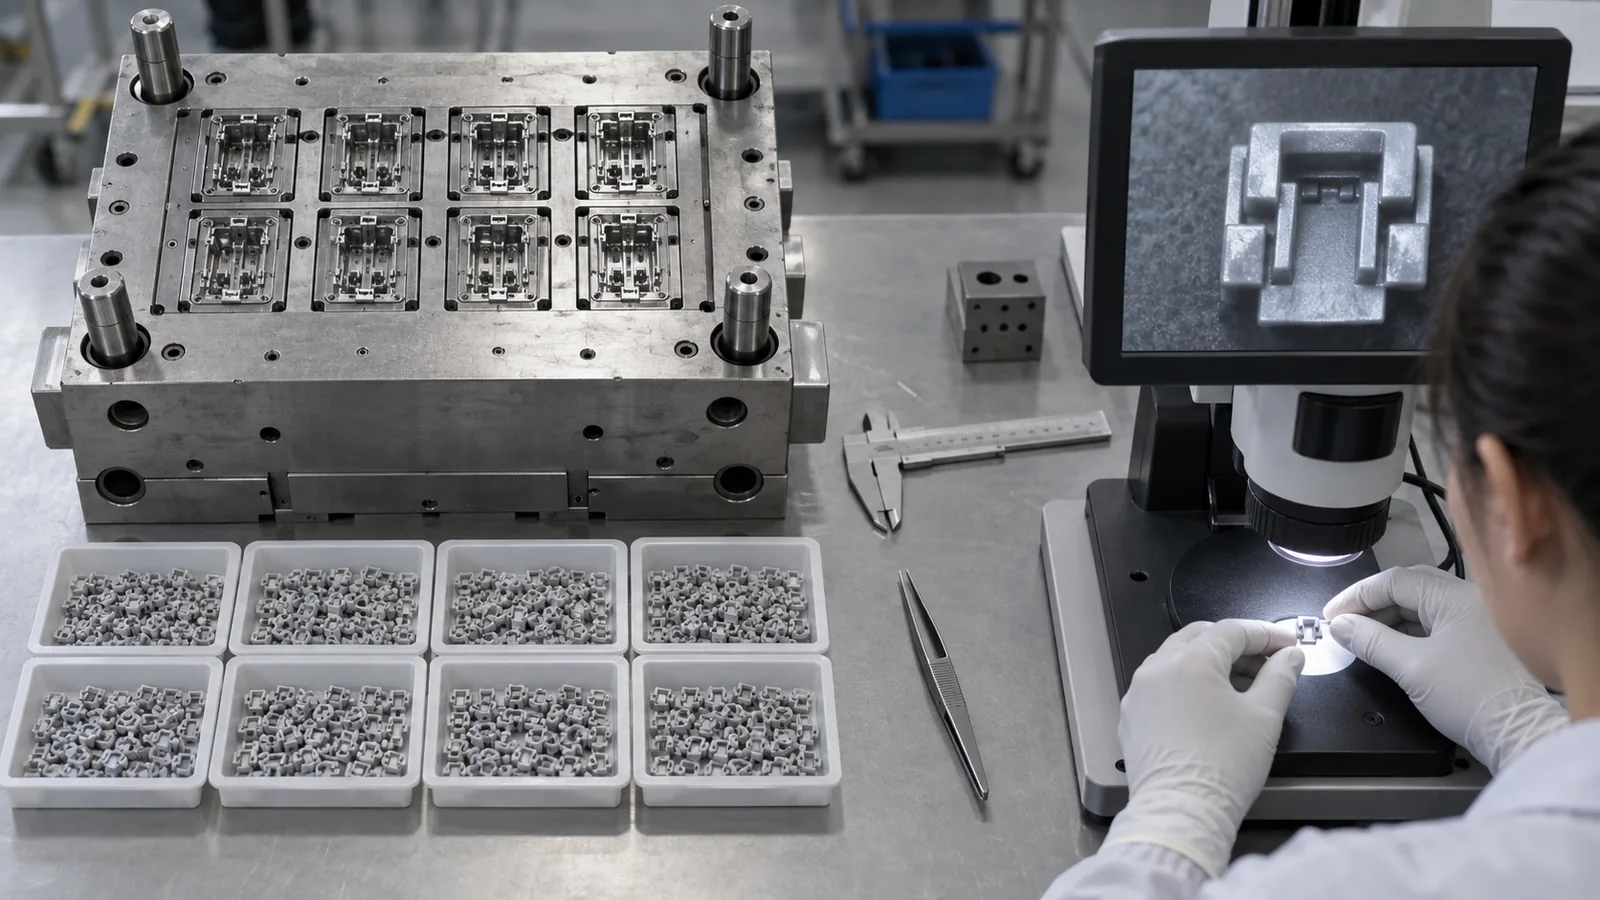
Каждая полость представляет собой уникальное сочетание геометрии стали, состояния впускного литника, вентиляции, охлаждения и локальной истории заполнения. Прослеживаемость по полостям имеет решающее значение на этапе квалификации. Если данные объединяются слишком рано, выбивающаяся полость может быть ошибочно принята за случайный шум процесса.
Баланс не означает, что каждое измеренное значение идентично. Цель состоит в том, чтобы каждая полость оставалась в пределах своего аттестованного диапазона, а совокупный выпуск соответствовал требованиям сборки. Корректировка стали, балансировка впускных литников или обслуживание отдельных полостей могут быть целесообразны при подтверждении систематического различия.
Процесс руководство по допускам прецизионного литья под давлением обеспечивает более широкий контекст для оценки возможностей процесса; тем не менее размерная цепь должна быть построена для конкретной сборки.
Замкните цикл доказательствами сборки
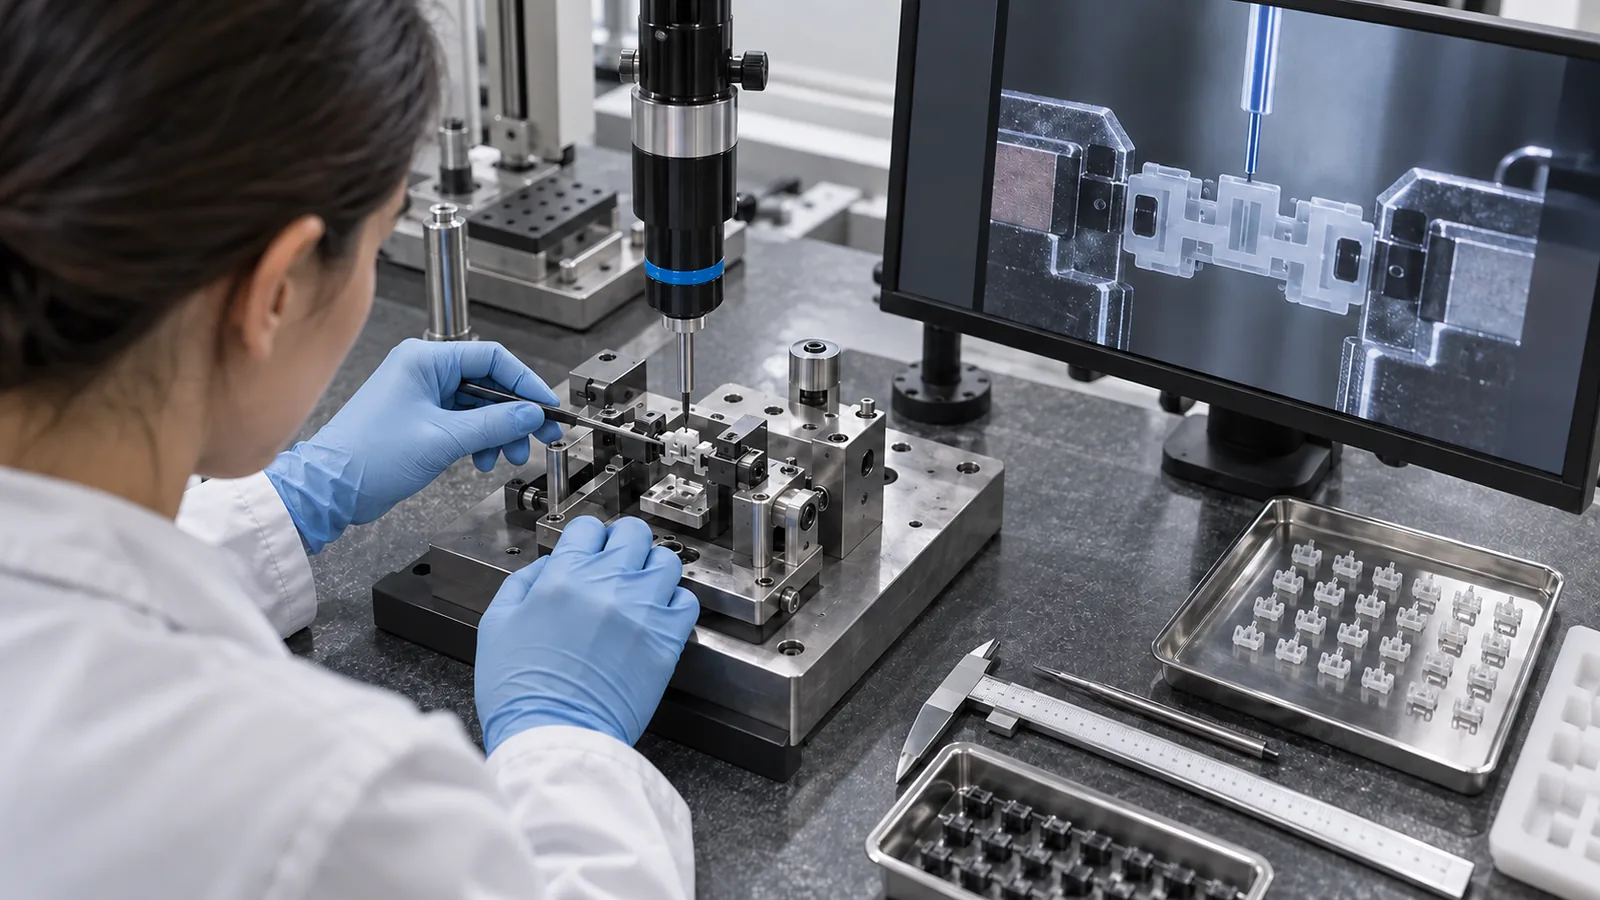
Измерьте представительные компоненты, соберите их с использованием предусмотренной оснастки и последовательности, затем зафиксируйте функциональный результат. Если модель предсказывает совместимость, но сборка не удаётся, проверьте моделирование баз, фиксацию детали, деформацию, вариацию сопрягаемой детали и корреляцию измерений.
По возможности используйте граничные образцы. Детали вблизи предельных размеров показывают, правильно ли распределено функциональное требование. Температура, влажность, стерилизация, нагрузка и старение должны учитываться, когда они влияют на эту взаимосвязь.
Надёжная Микролитъе под давлением программа связывает данные о процессе по конкретным полостям, метрологию, обращение и валидацию сборки. Эти доказательства превращают размерную цепь из предположения в электронной таблице в средство производственного контроля.
Пересмотрите размерную цепь после первого представительного испытания оснастки. Замените предполагаемые вклады измеренными данными по полостям и сборке, затем подтвердите, что любое изменение чертежа по-прежнему обеспечивает функционирование в нормальных производственных условиях.
Часто задаваемые вопросы
Должен ли каждый вклад использовать свой предельный размер по чертежу в расчёте на наихудший случай?
Используйте предельные значения и правила баз, которые фактически определяют приёмку, но проверьте, не ограничивается ли деталь или не обусловливается ли она иначе при сборке.
Почему показатели возможностей процесса могут выглядеть хорошими, а сборки при этом отказывать?
Измеряемый признак может не управлять функцией, объединённые данные могут скрывать смещения по полостям, моделирование баз может отличаться, либо вклад сопрягаемой детали может отсутствовать.
Можно ли игнорировать неопределённость измерений?
Нет. Когда неопределённость велика относительно допуска, кажущееся изменение детали может отражать метод. Система измерений должна быть квалифицирована.
Как следует представлять данные по многогнёздным формам?
Сохраняйте идентификацию гнезда на протяжении квалификации и анализируйте как поведение отдельного гнезда, так и совокупный выпуск.
Когда следует использовать статистическое суммирование?
Используйте его, когда распределения вкладчиков стабильны, допущения о независимости обоснованы, а риск продукта допускает решение на основе вероятности.