
Алюминиевая литьевая форма / Алюминиевая оснастка
Ускорение выхода на рынок и значительное снижение первоначальных затрат на оснастку без ущерба для качества серийных деталей требует высокопроизводительной алюминиевой оснастки. Производство алюминиевых литьевых форм использует авиационные алюминиевые сплавы 7075-T6 или QC-10 для производства функциональных прототипов и мелкосерийных деталей всего за 10 рабочих дней. Алюминий обладает теплопроводностью в четыре раза выше, чем сталь, что обеспечивает более быстрое отведение тепла и сокращает время цикла литья под давлением до 30%. В Jucheng Precision наша опытная инженерная команда специализируется на 5-осевых алюминиевых формах с ЧПУ, обеспечивая высокоточные прототипные детали, проверенные контролем CMM Zeiss.
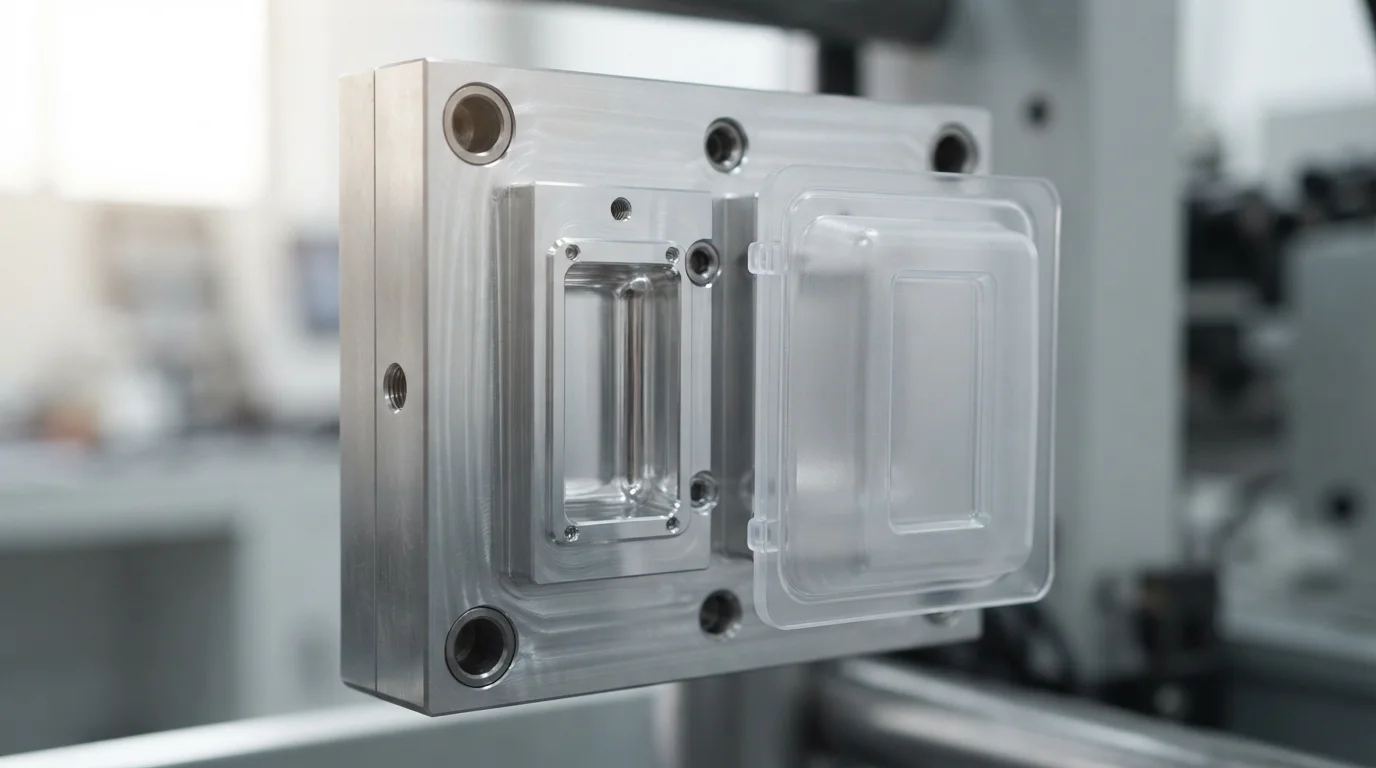
Высокоскоростные Алюминиевая литьевая форма / Алюминиевая оснастка решения, предназначенные для быстрой проверки продукта и мелкосерийного мостового производства. Используя авиационные алюминиевые сплавы 7075-T6 или QC-10, наши алюминиевые формы обеспечивают производство пластиковых деталей серийного качества всего за 10 рабочих дней, сокращая первоначальные затраты на оснастку до 50%.
Матрица марок алюминиевых сплавов и производительности оснастки
Мы обрабатываем высокопрочные алюминиевые сплавы, чтобы сбалансировать высокоскоростное фрезерование с ЧПУ, срок службы инструмента и эффективность теплового охлаждения:
| Алюминиевый сплав для оснастки | Твердость по Бринеллю (HB) | Теплопроводность | Гарантированный ресурс |
|---|---|---|---|
| QC-10 / 7075-T6 Алюминий | 150 – 160 HB | 130 – 160 Вт/(м·К) (охлаждение в 4 раза быстрее, чем у стали) | 10 000 – 100 000+ циклов |
| Алюминий 6061-T6 | 95 – 105 HB | 160 – 170 Вт/(м·К) | От 1 000 до 10 000 выстрелов (прототип) |
| Сравнение со сталью P20 | 300 HB (30 HRC) | 29 – 34 Вт/(м·К) | Более 250 000 выстрелов |
Процесс алюминиевой оснастки и совместимость со смолами
Алюминиевые пресс-формы обрабатывают широкий спектр термопластов производственного класса, обеспечивая реальную проверку физических образцов:
| Категория процесса | Рекомендуемые смолы | Преимущества прототипирования и пилотного производства |
|---|---|---|
| Прототипная литьевая форма Оснастка | АБС, Поликарбонат (ПК), Полипропилен (ПП) | Быстрый 10-дневный срок изготовления от 100 до 1 000 функциональных деталей. Обеспечивает легкую повторную механическую обработку на станках с ЧПУ при необходимости внесения изменений в CAD. |
| Литье под давлением малыми партиями Мостовые партии | Полиамид (ПА/Нейлон), Термопластичный эластомер (TPE) | Удовлетворяет потребности пилотного рынка (от 1 000 до 10 000+ деталей) с низкими первоначальными затратами на оснастку, пока изготавливаются стальные пресс-формы для массового производства. |
Проектирование алюминиевых пресс-форм и протокол быстрого охлаждения
Выполнение точной алюминиевой оснастки требует глубокого технического контроля над высокоскоростной CNC-обработкой и тепловым расширением:
1. Быстрое 5-осевое CNC-фрезерование (на 50% быстрее срок изготовления)
Алюминиевые сплавы имеют 100% показатель обрабатываемости, что позволяет нашим 5-осевым CNC-центрам фрезеровать вставки сердечника и полости на сверхвысоких скоростях подачи. Это исключает длительные графики электроэрозионной обработки электродов и сокращает сроки изготовления оснастки до 10 рабочих дней.
2. Высокая теплопроводность (охлаждение в 4 раза быстрее, чем у стали)
С теплопроводностью 130–160 Вт/(м·К) алюминий рассеивает тепло в четыре раза быстрее, чем инструментальная сталь. Это значительно сокращает фазу охлаждения цикла литья, уменьшая общее время работы пресса на 20–30%.
3. Интеграция с универсальной рамной системой Master Unit Die (MUD)
Для оптимизации экономической эффективности в течение Изготовление нестандартных пресс-форм, алюминиевые вставки сердечника разработаны для непосредственной установки в стандартизированные универсальные рамы MUD. Это позволяет избежать создания отдельных стальных оснований пресс-форм для коротких серий прототипных деталей.
4. Варианты выталкивания и финишной обработки поверхности
Алюминиевые полости поддерживают полировку до класса SPI B-1, а также легкую текстуру Mold-Tech. Достаточные углы наклона (минимум 1,5°–2°) и направляющие плиты выталкивателей предотвращают задиры стенок инструмента при автоматическом извлечении деталей.
Key Application Fields for Aluminum Injection Tooling
- Medical & Healthcare Prototypes (ISO 13485): Functional surgical tool trial parts, diagnostic cassette prototypes, and inhaler housing pilot runs.
- Automotive Pre-Series (IATF 16949): Functional under-the-hood sensor covers, dashboard trim verification, and climate control ducting samples.
- Consumer Product Launches: Smart home device enclosures, power tool housing prototypes, and cosmetics packaging pilot testing.
Свойства материала
| Density (7075-T6 Aluminum) | 2.81 g/cm³ |
| Hardness (QC-10 / 7075-T6) | 150 - 160 HB (Brinell) |
| Tensile Yield Strength (7075-T6) | 500 - 540 MPa |
| Предел прочности при растяжении | 570 MPa |
| Thermal Conductivity (23°C) | 130 - 160 W/(m·K) |
| Coefficient of Thermal Expansion | 23 10⁻⁶/K |
| Machinability Rating (Relative to Steel) | 100 % |
| Возможность полировки поверхности по SPI | SPI B-1 (Paper Polish) - |
| Tool Shot Life Expectancy | 10,000 - 100,000 Cycles |
| Linear Mold Shrinkage Compensation | 0.40 - 2.50 % |
| Максимальный размер детали | 1000 x 800 мм |
| Минимальный допуск обработки | +/- 0.01 mm |