
Molde de Injeção de Alumínio / Ferramentaria de Alumínio
Acelerar o tempo de lançamento no mercado e reduzir drasticamente os custos iniciais de ferramentaria sem sacrificar a qualidade das peças em nível de produção exige ferramentaria de alumínio de alto desempenho. A fabricação de moldes de injeção de alumínio utiliza ligas de alumínio de grau aeronáutico 7075-T6 ou QC-10 para produzir protótipos funcionais e peças de produção em baixo volume em apenas 10 dias úteis. O alumínio oferece quatro vezes a condutividade térmica do aço, permitindo extração de calor mais rápida e reduzindo os tempos de ciclo de injeção em até 30%. Na Jucheng Precision, nossa equipe de engenheiros experientes é especializada em moldes de alumínio fresados com CNC de 5 eixos, fornecendo peças protótipo com tolerância apertada verificadas pela inspeção CMM Zeiss.
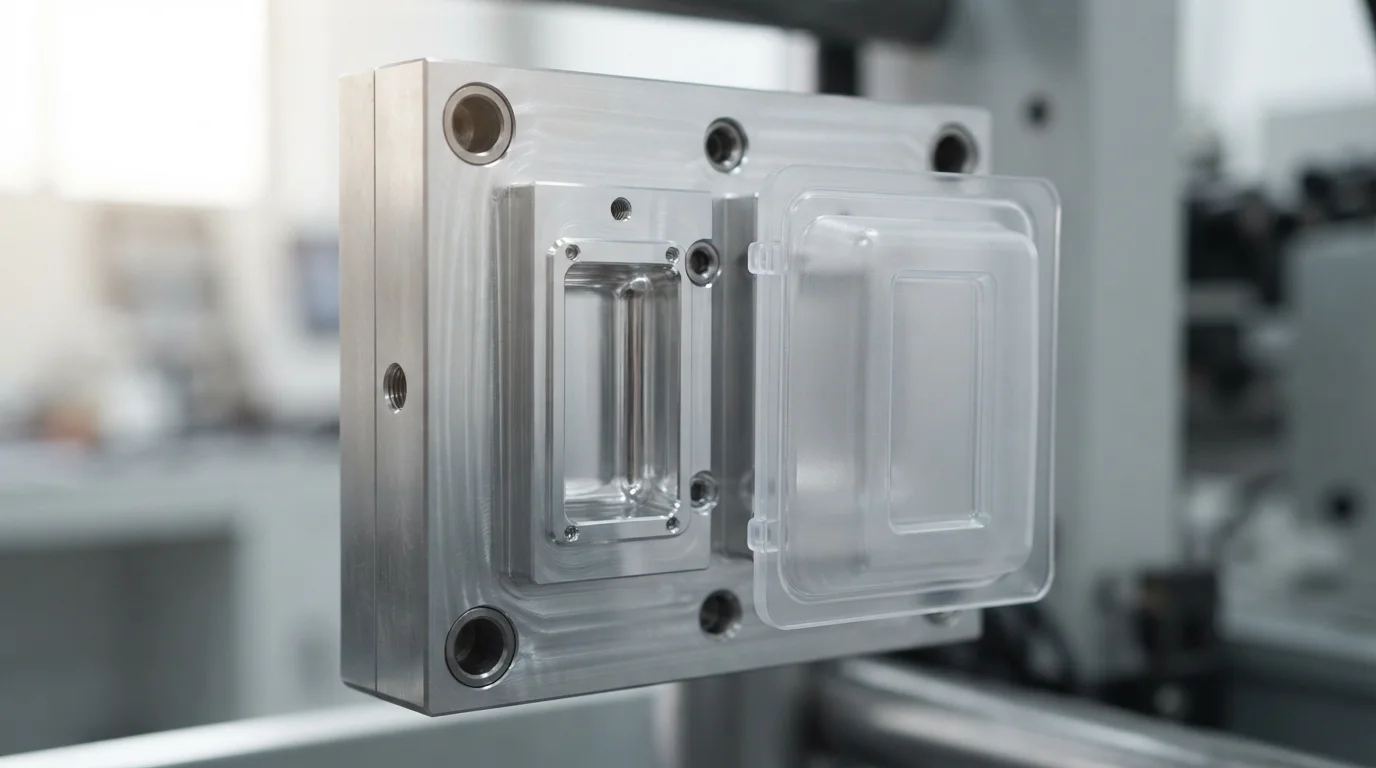
Soluções de alta velocidade Molde de Injeção de Alumínio / Ferramentaria de Alumínio projetadas para validação rápida de produtos e produção de ponte em baixo volume. Utilizando ligas de alumínio de grau aeronáutico 7075-T6 ou QC-10, nossos moldes de alumínio entregam peças plásticas em nível de produção em apenas 10 dias úteis, reduzindo os custos iniciais de ferramentaria em até 50%.
Graus de Liga de Alumínio e Matriz de Desempenho de Ferramentaria
Nós usinamos ligas de alumínio de alta resistência para equilibrar velocidades rápidas de fresamento CNC com a vida útil do molde e a eficiência de resfriamento térmico:
| Liga de Alumínio para Ferramentaria | Dureza Brinell (HB) | Condutividade Térmica | Vida Útil Garantida do Molde |
|---|---|---|---|
| QC-10 / 7075-T6 Alumínio | 150 – 160 HB | 130 – 160 W/(m·K) (resfriamento 4x mais rápido que o aço) | 10.000 a 100.000+ Injeções |
| Alumínio 6061-T6 | 95 – 105 HB | 160 – 170 W/(m·K) | 1.000 a 10.000 disparos (Protótipo) |
| Comparação com Aço P20 | 300 HB (30 HRC) | 29 – 34 W/(m·K) | 250.000+ disparos |
Processo de Ferramentas de Alumínio e Compatibilidade com Resinas
Moldes de alumínio processam uma ampla gama de termoplásticos de grau de produção, fornecendo validação real de amostras físicas:
| Categoria de Processo | Resinas Recomendadas | Vantagem para Prototipagem e Produção Piloto |
|---|---|---|
| Molde de Injeção de Protótipo Ferramentas | ABS, Policarbonato (PC), Polipropileno (PP) | Prazo rápido de 10 dias para 100 a 1.000 peças funcionais. Permite fácil remoagem por CNC se modificações de CAD forem necessárias. |
| Moldagem por Injeção de Baixo Volume Execuções de Ponte | Poliamida (PA/Nylon), Elastômero Termoplástico (TPE) | Atende à demanda do mercado piloto (1.000 a 10.000+ peças) com baixo capital inicial de ferramentas, enquanto moldes de aço para produção em massa estão sendo construídos. |
Projeto de Fabricação de Moldes de Alumínio e Resfriamento Rápido
Executar ferramentas de precisão em alumínio exige controle técnico profundo sobre fresamento CNC de alta velocidade e expansão térmica:
1. Fresamento CNC Rápido de 5 Eixos (50% de Prazo de Entrega Mais Rápido)
As ligas de alumínio exibem índices de usinabilidade de 100%, permitindo que nossos centros CNC de 5 eixos fresem insertos de núcleo e cavidade em taxas de avanço ultra-altas. Isso elimina longos cronogramas de queima de eletrodos por eletroerosão e comprime os prazos de fabricação de ferramentas para apenas 10 dias úteis.
2. Alta Condutividade Térmica (Resfriamento 4x Mais Rápido que Aço)
Com uma condutividade térmica de 130–160 W/(m·K), o alumínio dissipa calor quatro vezes mais rápido que o aço-ferramenta. Isso encurta drasticamente a fase de resfriamento do ciclo de moldagem, reduzindo os tempos operacionais da prensa em 20% a 30%.
3. Integração com Estrutura Master Unit Die (MUD)
Para otimizar a eficiência de custos durante Fabricação de Moldes Personalizados, os insertos de núcleo de alumínio são projetados para se encaixar diretamente em estruturas mestras MUD padronizadas. Isso evita a construção de bases de molde de aço independentes para peças protótipo de curta tiragem.
4. Opções de Extração e Acabamento de Superfície
As cavidades de alumínio suportam acabamentos polidos a papel até SPI B-1, bem como texturas leves Mold-Tech. Ângulos de saída generosos (mínimo de 1,5° a 2°) e placas extratoras guiadas evitam o atrito nas paredes da ferramenta durante a liberação automatizada das peças.
Principais Campos de Aplicação para Ferramentas de Injeção de Alumínio
- Protótipos Médicos e de Saúde (ISO 13485): Peças funcionais de teste de instrumentos cirúrgicos, protótipos de cassetes de diagnóstico e execuções piloto de invólucros de inaladores.
- Pré-série automotiva (IATF 16949): Capas funcionais de sensores sob o capô, verificação de acabamento do painel e amostras de dutos de controle climático.
- Lançamentos de produtos de consumo: Invólucros de dispositivos domésticos inteligentes, protótipos de invólucros de ferramentas elétricas e testes piloto de embalagens de cosméticos.
Propriedades do Material
| Densidade (Alumínio 7075-T6) | 2,81 g/cm³ |
| Dureza (QC-10 / 7075-T6) | 150 - 160 HB (Brinell) |
| Resistência à tração (7075-T6) | 500 - 540 MPa |
| Resistência à Tração Última | 570 MPa |
| Condutividade térmica (23°C) | 130 - 160 W/(m·K) |
| Coeficiente de expansão térmica | 23 10⁻⁶/K |
| Índice de Usinabilidade (Relativo ao Aço) | 100 % |
| Capacidade de Superfície Polida SPI | SPI B-1 (Polimento Papel) - |
| Expectativa de Vida da Ferramenta | 10.000 - 100.000 Ciclos |
| Compensação Linear de Contração do Molde | 0.40 - 2.50 % |
| Tamanho Máximo da Peça | 1000 x 800 mm |
| Tolerância Mínima de Usinagem | +/- 0,01 mm |