
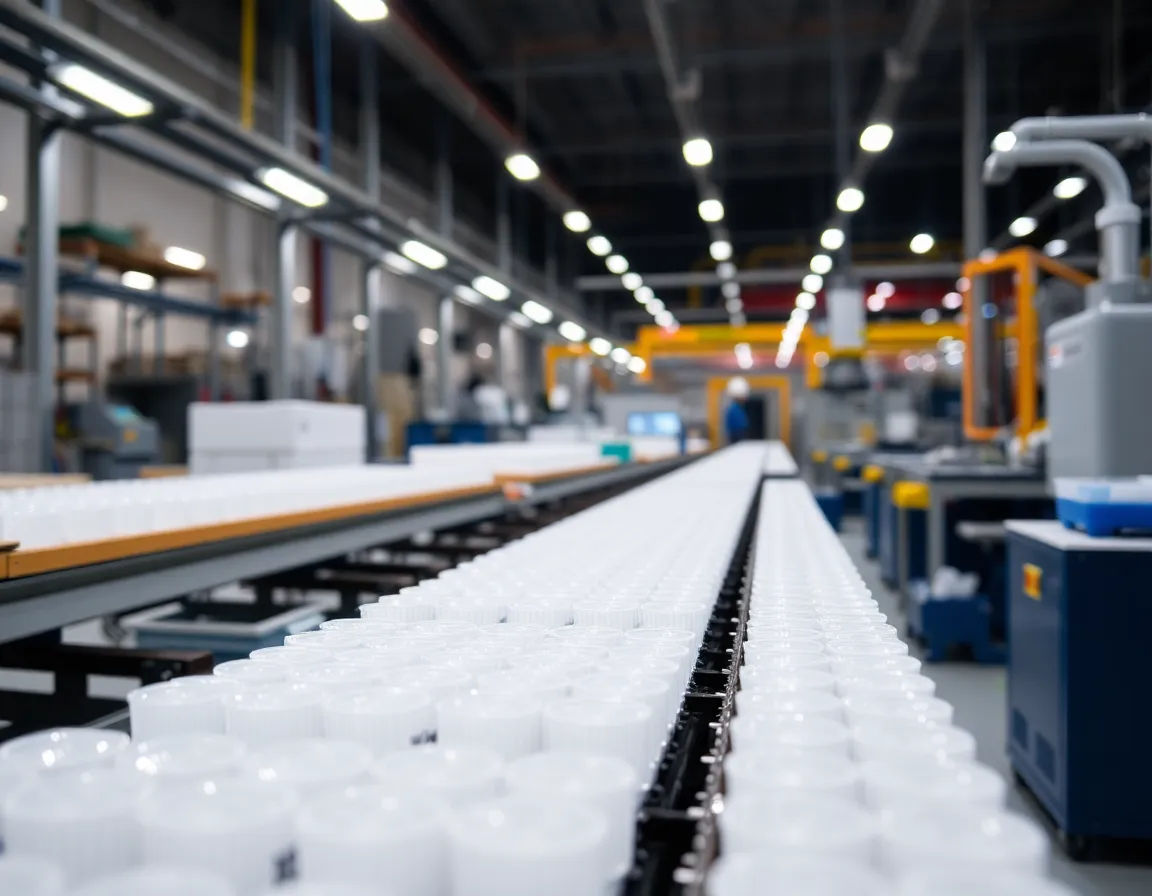
A Jornada Começa: Entendendo a Fabricação de Plásticos de Ponta a Ponta
No cenário industrial moderno, o plástico é onipresente — desde a carcaça do seu smartphone até a embalagem estéril de um hospital. No entanto, poucas pessoas entendem o complexo processo de múltiplas etapas que transforma pequenos pellets de resina em produtos acabados e funcionais. Fabricação de plásticos de ponta a ponta refere-se ao fluxo de trabalho completo e verticalmente integrado que abrange tudo, desde a seleção da matéria-prima e a composição até a moldagem, o acabamento e a garantia de qualidade. Ao contrário das abordagens fragmentadas, em que diferentes fornecedores cuidam de etapas separadas, um modelo de ponta a ponta coloca todas essas operações sob um mesmo teto ou sob uma cadeia de suprimentos rigidamente gerenciada. Essa estratégia holística não é apenas uma preferência logística; é um fator crítico de eficiência de custos, controle de qualidade e inovação em uma indústria que produz mais de 400 milhões de toneladas de plástico anualmente.
Para apreciar verdadeiramente a sofisticação deste processo, é preciso visualizar a jornada de um único grânulo de polímero. Ele começa como um derivado de combustível fóssil ou um monômero de base biológica, passa por polimerização e é então extrudado em pellets uniformes. Esses pellets — muitas vezes não maiores que uma lentilha — são as telas em branco do mundo da manufatura. A filosofia de ponta a ponta garante que, a partir do momento em que esses pellets entram em uma instalação, cada ação subsequente seja otimizada para a aplicação final. Este artigo disseca o funcionamento interno dessa integração vertical, explora seus benefícios inegáveis, examina suas diversas aplicações e delineia as melhores práticas que separam os fabricantes de classe mundial do restante.
Primeira Etapa: Obtenção de Materiais e Compounding — A Alquimia dos Aditivos
A primeira fase crítica na manufatura de ponta a ponta não é a moldagem, mas sim a formulação do próprio material. Polímeros brutos — como polietileno (PE), polipropileno (PP), policloreto de vinila (PVC) ou plásticos de engenharia como acrilonitrila butadieno estireno (ABS) — chegam à instalação em sua forma base. No entanto, essas resinas base raramente possuem as propriedades exigidas para um produto específico. É aqui que o compounding assume o papel central.
O Papel dos Aditivos e Masterbatches
O compounding é o processo de fundir o polímero base e misturá-lo minuciosamente com um coquetel de aditivos. Esses aditivos são os ingredientes secretos que determinam o desempenho de um produto. Por exemplo, estabilizantes UV previnem a degradação causada pela luz solar em móveis para uso externo, enquanto retardantes de chama são essenciais para carcaças eletrônicas. Colorantes, ou masterbatches, são adicionados para alcançar o tom exato da marca, e plastificantes são introduzidos para aumentar a flexibilidade em produtos como tubulações ou isolamento de cabos.
Em uma configuração de ponta a ponta, esta etapa é rigorosamente controlada. O fabricante não depende de um compounder terceirizado que pode usar proporções inconsistentes. Em vez disso, opera suas próprias extrusoras de dupla rosca, que fundem e cisalham o polímero em temperaturas precisas (frequentemente entre 200°C e 300°C) para garantir a dispersão homogênea dos aditivos. O produto resultante é então re-pelletizado ou alimentado diretamente por meio de um sistema de fusão a quente nas máquinas de moldagem. Essa transferência direta elimina o risco de contaminação que ocorre quando os pellets são ensacados, transportados e armazenados.
Segunda Etapa: A Transformação — Moldagem por Injeção e Extrusão
Depois que o material é perfeitamente formulado, a próxima fase é moldá-lo. Embora existam vários métodos — moldagem por sopro, moldagem rotacional e termoformagem —moldagem por injeção e extrusão são os pilares da indústria, e ambos são essenciais para o modelo ponta a ponta.
Moldagem por Injeção: Precisão Sob Pressão
A moldagem por injeção é um processo de alta pressão e alta velocidade usado para criar peças tridimensionais complexas. O plástico compostado é alimentado em um cilindro aquecido, onde um parafuso alternativo o funde em um líquido viscoso. Esse polímero fundido é então injetado a uma pressão imensa (variando de 500 a 30.000 psi) em um molde metálico firmemente fixado. Dentro do molde, o plástico esfria rapidamente, solidificando-se na forma exata inversa da cavidade.
A vantagem ponta a ponta aqui é profunda. Como o fabricante controla o projeto do molde internamente (ou com um parceiro dedicado), ele pode otimizar a localização dos canais de alimentação e os canais de resfriamento para reduzir empenamento e tempos de ciclo. Além disso, ele pode implementar remoção automatizada de peças por robôs imediatamente após a ejeção. Isso não se trata apenas de velocidade; trata-se de consistência. Uma peça manuseada por um robô segundos após a ejeção mantém sua integridade dimensional, enquanto o manuseio humano pode causar microdeformações enquanto o plástico ainda está quente.
Extrusão: Perfis e Chapas Contínuos
Para produtos de comprimento contínuo — como tubos, perfis de janelas, filmes e chapas plásticas — a extrusão é o método de escolha. Ao contrário da natureza cíclica da moldagem por injeção, a extrusão é um processo contínuo. O plástico fundido é forçado através de uma matriz, que o molda em um perfil longo. Esse perfil é então resfriado em um banho de água ou por resfriamento a ar e cortado no comprimento desejado.
Em um ambiente ponta a ponta, as linhas de extrusão são frequentemente acopladas a equipamentos a jusante, como impressoras e laminadoras. Por exemplo, um fabricante que cria embalagens flexíveis pode extrudar um filme, tratá-lo com corona para aumentar a energia superficial, imprimir os gráficos do rótulo e laminá-lo com uma camada de barreira — tudo em uma única passagem contínua e ininterrupta. Isso elimina a necessidade de reaquecer o filme posteriormente, economizando energia significativa e reduzindo o risco de rupturas da bobina durante o processamento secundário.
Terceira Etapa: Operações Secundárias e Acabamento de Superfície
A peça moldada bruta raramente é o produto final. A maioria dos produtos plásticos requer operações secundárias para atender aos requisitos funcionais ou estéticos. Esta etapa, frequentemente negligenciada em modelos de fabricação mais simples, é onde a abordagem de ponta a ponta gera seus maiores dividendos de qualidade.
Técnicas de Decoração e Junção
Operações secundárias comuns incluem tampografia, decoração no molde (IMD), e soldagem ultrassônica. Em um modelo fragmentado, uma peça moldada pode ser enviada para uma oficina de pintura, depois para uma instalação de impressão e, em seguida, para uma planta de montagem. Cada envio introduz o risco de arranhões, contaminação por poeira e distorção geométrica.
Por outro lado, uma instalação de ponta a ponta integra essas células diretamente adjacentes às máquinas de moldagem. Por exemplo, após a moldagem de uma carcaça de dispositivo médico, ela pode ser imediatamente transferida por esteira para uma sala limpa, onde passa por tratamento de plasma para melhorar a adesão, seguido de impressão UV sem solventes. Para montagens com múltiplos componentes, sobremoldagem é usado—um processo no qual um elastômero termoplástico macio (TPE) é injetado diretamente sobre um substrato plástico rígido para criar uma empunhadura ergonômica e sem emendas. Isso elimina a necessidade de adesivos ou fixadores mecânicos, resultando em uma ligação mais forte e durável.
Garantia da Qualidade e Metrologia
Talvez a operação secundária mais crítica seja a inspeção. A fabricação de ponta a ponta exige um sistema de controle de qualidade em circuito fechado. Isso envolve o uso de máquinas de medição por coordenadas (CMM), scanners a laser e sistemas de visão automatizados para inspecionar as peças imediatamente após a produção. Se uma dimensão se desviar fora da tolerância—digamos, uma variação de 0,05 mm em um pino de conector—o sistema fornece feedback em tempo real para a máquina de moldagem por injeção, ajustando automaticamente a pressão de recalque ou a temperatura.
Isso é um contraste gritante com o método de "inspeção por lote", no qual um lote de 10.000 peças é produzido e somente após a conclusão uma amostra é verificada. Se essa amostra falhar, todo o lote é descartado. O controle de qualidade de ponta a ponta detecta defeitos na peça número 5, não na peça número 5.000, reduzindo drasticamente o desperdício e garantindo que apenas produtos conformes avancem para a etapa de embalagem.
O Imperativo Estratégico: Por Que Adotar a Abordagem de Ponta a Ponta?
Adotar uma estratégia de fabricação de plásticos de ponta a ponta não é uma decisão trivial. Exige investimento significativo de capital em maquinário, mão de obra qualificada e espaço físico. No entanto, os benefícios estratégicos de longo prazo consistentemente superam esses obstáculos iniciais para empresas que buscam liderança de mercado.
Unmatched Supply Chain Resilience
In the volatile global economy, the end-to-end model offers a powerful hedge against supply chain disruptions. By relying on a single accountable partner (or an internal division), manufacturers eliminate the "domino effect" of delays. There are no third-party bottlenecks, no disputes over who caused a defect, and no freight costs eating into margins. This vertical integration allows for agile response to demand spikes. If a client suddenly needs 20% more units, an end-to-end facility can adjust molding schedules and finishing shifts without having to coordinate with external logistics providers.
Total Cost of Ownership Reduction
While the unit cost of injection molding might be slightly higher in a fully integrated facility due to overhead, the total cost of ownership (TCO) is significantly lower. Consider the hidden costs of outsourcing: travel expenses to audit suppliers, customs duties on partially finished goods, packaging materials for inter-facility shipping, and the administrative burden of managing multiple purchase orders. End-to-end manufacturing consolidates these costs. Moreover, because the process is optimized from melt to final assembly, there is less energy consumption per unit due to the elimination of re-heating cycles.
Tempo de Lançamento Acelerado
Innovation waits for no one. In industries like consumer electronics or automotive, being first to market with a new design can capture significant market share. An end-to-end manufacturer can compress the development timeline dramatically. When a design change is required, the tooling engineers, mold makers, and production staff are all in the same building. They can collaborate in real-time to modify a mold insert and run a trial shot within hours, whereas a fragmented approach might take weeks to coordinate across different time zones and corporate bureaucracies. This rapid prototyping and iteration capability is a decisive competitive advantage.
Applications Across Critical Industries
The versatility of end-to-end manufacturing has made it the gold standard in several high-stakes sectors where failure is not an option.
- Dispositivos Médicos: From insulin pens to surgical staplers, these products require ISO 13485 certification and strict cleanroom conditions. End-to-end facilities can maintain a sterile environment from resin drying to final packaging, preventing any microbial contamination. The ability to trace every pellet back to its source batch is crucial for FDA audits.
- Automotive & E-Mobility: Under-the-hood components and battery housings require high heat resistance and precise dimensional stability. End-to-end manufacturing allows for the integration of metal inserts during molding and the application of EMI shielding paints in the same facility, ensuring the complex tolerances required for electric vehicle drivetrains.
- Eletrônicos de Consumo: The sleek, seamless casings of laptops and smartphones are produced via end-to-end processes that combine injection molding with in-mold laser etching and anti-fingerprint coatings. This ensures a flawless cosmetic finish with zero dust particles trapped between layers.
- Industrial Packaging: Large containers, pallets, and intermediate bulk containers (IBCs) benefit from structural foam molding and multi-layer extrusion that must be perfectly fused. End-to-end control ensures that the recycled content in the core layer is consistently encapsulated by the virgin outer layer, maintaining both strength and food-safety standards.
Best Practices for Modern End-to-End Facilities
To excel in this demanding field, manufacturers must adopt a culture of continuous improvement and technological vigilance. The following best practices are non-negotiable for those seeking operational excellence.
Implementing Industry 4.0 and Digital Twins
Modern end-to-end manufacturing is data-driven. Every molding machine, drying hopper, and robot is equipped with IoT sensors. These sensors feed data into a central Manufacturing Execution System (MES). By creating a gêmeo digital—a virtual replica of the physical production line—engineers can simulate process changes without halting production. For example, they can test a new cooling profile virtually to see if it will reduce cycle time by 3% before implementing it on the actual machine. This predictive optimization reduces downtime and energy usage.
Closed-Loop Recycling and Sustainability
One of the harshest criticisms of the plastic industry is its environmental impact. End-to-end manufacturing is uniquely positioned to address this through in-house closed-loop recycling. Sprues, runners, and defective parts are rejected at the molding machine and immediately ground into regrind. This regrind is then precisely metered back into the virgin material feed at a controlled ratio (e.g., 20% regrind) without losing mechanical properties. This drastically reduces the carbon footprint of the product and moves toward a circular economy model. Furthermore, advanced facilities are now integrating post-consumer recycled (PCR) resins, using their in-house compounding expertise to re-stabilize these materials with additives to meet performance specs.
Total Preventative Maintenance (TPM)
In an end-to-end facility, a breakdown in one area halts the entire line. Therefore, proactive maintenance is critical. TPM shifts the mindset from "fix it when it breaks" to "prevent it from breaking." This involves daily cleaning and inspection of molds, regular calibration of temperature sensors, and vibration analysis on extruder motors. By scheduling maintenance during planned changeovers rather than during emergency downtime, manufacturers can achieve Overall Equipment Effectiveness (OEE) rates above 85%.
Conclusion: The Future of Plastic Production is Integrated
End-to-end plastic manufacturing represents the pinnacle of efficiency, quality, and responsibility in the polymer industry. It is a holistic discipline that treats the creation of a plastic part not as a series of disparate handoffs, but as a single, orchestrated symphony of mechanical, chemical, and thermal processes. From the precise blending of additives to the micron-level inspection of a finished component, every step is controlled, monitored, and optimized.
As the industry faces increasing pressure to reduce waste and lower carbon emissions, the end-to-end model emerges not as a luxury, but as a necessity. It enables the use of recycled content without compromising quality, it reduces energy consumption through streamlined logistics, and it ensures that products are built to last. For companies that choose to master this comprehensive approach, the future is bright. They are not merely molders of plastic; they are architects of material solutions, delivering tangible value from a simple pellet to a perfect product, all under one visionary roof.