
O empenamento na moldagem por injeção de peças grandes costuma ser atribuído ao resfriamento, mas a mudança de forma pode começar antes — na maneira como a peça preenche, compacta, desmolda e é apoiada após a extração. Em um componente grande, uma pequena diferença entre regiões pode se tornar visível como torção, arqueamento, levantamento de borda ou desalinhamento na montagem. A primeira tarefa é identificar onde o desvio começa e se o mesmo padrão se repete.
Não force a peça a ficar plana e chame isso de correção de processo. Registre a forma no estado livre, a condição de apoio, a orientação de medição e o tempo após a moldagem. Uma peça grande pode ceder sob o próprio peso ou mudar com o manuseio, portanto o método de inspeção faz parte do diagnóstico.
Descreva a forma antes de nomear a causa
Defina a deformação em termos que outra pessoa possa reproduzir: qual borda se levanta, qual datum se desloca, se o painel arqueia para dentro ou para fora e se a torção vai de canto a canto. Fotografe a peça sobre uma superfície neutra e marque os pontos de medição. Compare os mesmos locais entre peças de diferentes cavidades ou ciclos, quando possível.
Separe um viés de forma consistente da variação aleatória. Se todas as peças entortam em direção semelhante, investigue uma influência sistemática de geometria, ferramental ou processo. Se a direção muda de peça para peça, revise a consistência do ciclo, a condição do material, a extração e o manuseio antes de redesenhar o molde. Preserve amostras de peças aceitáveis e rejeitadas.
Procure transições estruturais e assimetria

Painéis longos, nervuras deslocadas, bossas espessas, grandes aberturas e mudanças na seção de parede podem criar rigidez e comportamento de resfriamento diferentes ao longo de um mesmo componente. Uma superfície ampla pode parecer plana no modelo CAD, mas ter pouca resistência à flexão quando livre do molde. Revise o caminho de carga e a localização dos pontos de fixação, bem como a espessura nominal de parede.
Compare os dois lados da peça quanto a nervuras, textura, acúmulo de material, entrada de gate e recursos que restringem a contração. A questão relevante não é simplesmente se o projeto é simétrico na tela; é se o molde e a peça experimentam preenchimento, compactação, resfriamento e desmoldagem equilibrados. Um fluxo de molde pode ajudar a estruturar perguntas sobre equilíbrio de fluxo e resfriamento, mas o molde real e a peça moldada determinam se uma mudança proposta funciona.
Rastreie preenchimento, compactação e resfriamento em conjunto
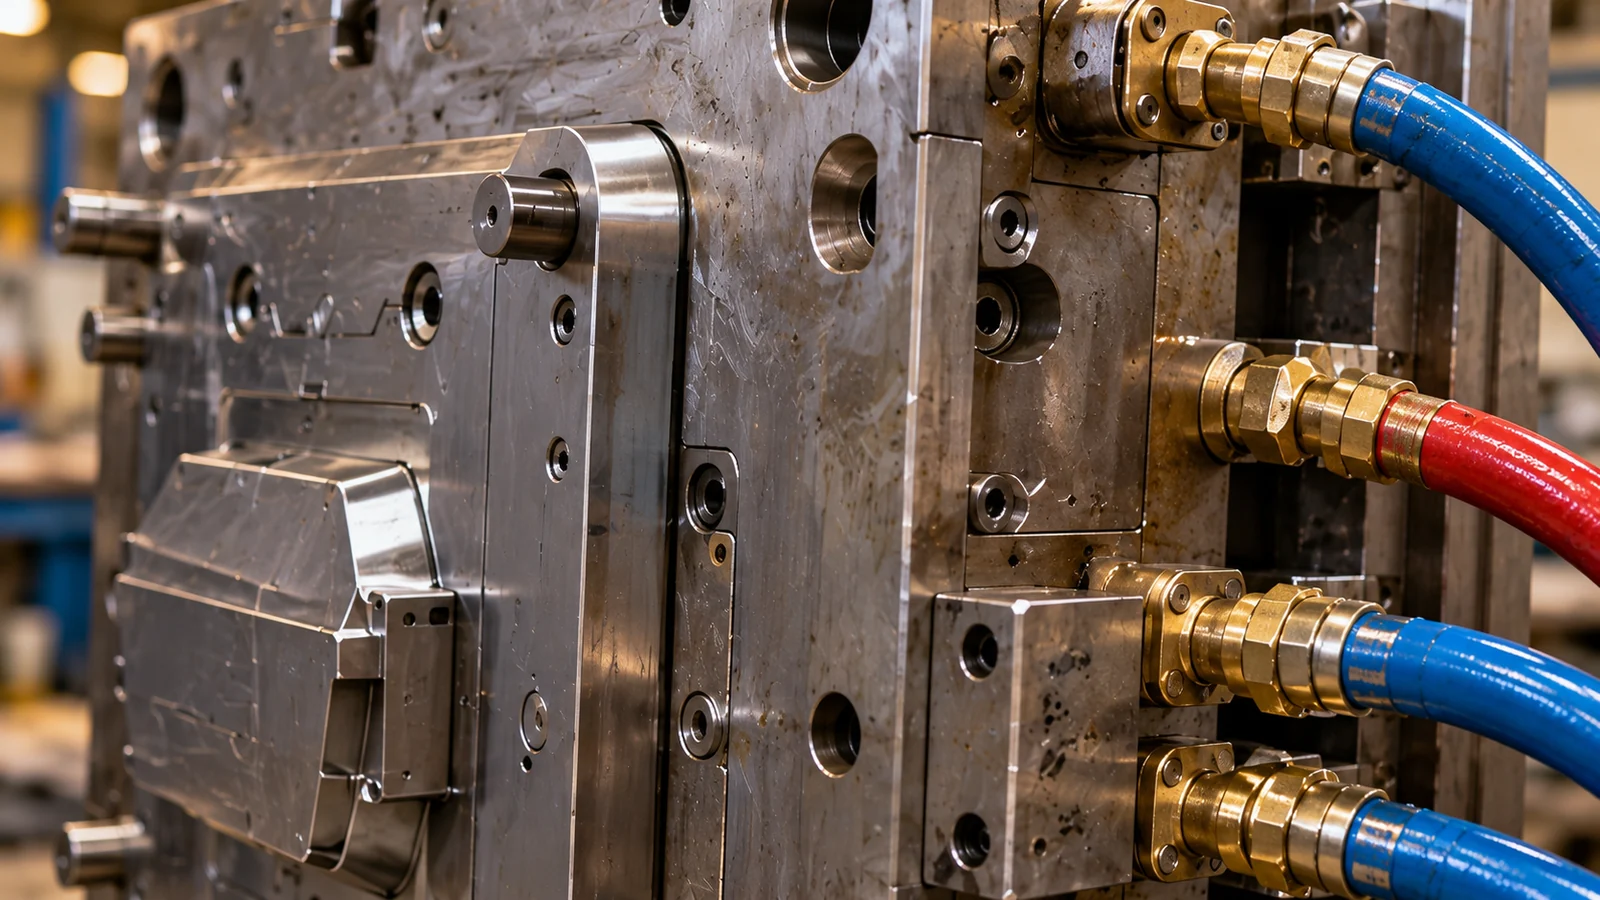
Use uma comparação controlada em vez de alterar vários ajustes de uma só vez. Vincule cada amostra ao registro do processo e anote se a deformação muda com as condições do ciclo, a partida, o lote de material ou um ajuste do molde. Verifique o gate e o caminho de fluxo, o comportamento de transferência, a consistência da compactação, o resfriamento local e o momento da extração como um sistema conectado.
- Confirme a linha de base. Registre a receita de processo aceita, a identificação da resina, a cavidade e a forma como a peça é removida e apoiada.
- Verifique as diferenças regionais. Compare os circuitos de arrefecimento, as transições de parede e a sequência em que as regiões enchem e compactam.
- Inspecione a desmoldagem e o manuseamento. Procure marcas de arrasto, aderência, marcas de extratores ou distorção introduzida enquanto a peça está quente.
- Teste uma hipótese. Faça um ajuste documentado e, em seguida, compare as mesmas dimensões e a forma em estado livre em peças repetidas.
Um ajuste de processo que melhora uma aresta mas piora uma característica de montagem não resolveu o problema. Para uma alteração de molde, acorde os controlos dimensionais e funcionais antes do próximo teste e validação de molde de injeção.
Separe a variação da moldagem dos efeitos de medição
Os componentes grandes são sensíveis à forma como são fixados e medidos. Confirme que o dispositivo não força a peça a ficar plana, que o esquema de datums corresponde à montagem e que todas as amostras são medidas na mesma orientação e condição de suporte. Se a peça se alterar após a desmoldagem, defina quando é feita a medição e mantenha esse intervalo consistente.
Distinga também uma curvatura cosmética de uma falha funcional. Se a peça montar nos datums definidos e funcionar conforme necessário, um contorno não funcional pode não precisar da mesma tolerância que uma característica de vedação ou alinhamento. Por outro lado, forçar uma peça flexível num dispositivo pode ocultar um problema de montagem. Declare claramente a condição de aceitação e valide a peça numa montagem representativa, quando apropriado.
Quando o design, o molde e o método de medição contribuem todos, use uma revisão conjunta em vez de uma alteração de ajuste isolada. O plano moldagem por injeção de plástico global deve alinhar a geometria, o suporte do molde, os controlos de processo e os critérios de inspeção.
FAQ
Uma peça grande empenada precisa sempre de mais tempo de arrefecimento?
Não. O arrefecimento é um fator, mas o enchimento, a compactação, a geometria, a ejeção e o manuseamento também podem contribuir. Estabeleça o padrão de deformação e teste uma causa de cada vez.
Porque é que uma peça grande parece plana no dispositivo mas curva após a remoção?
O dispositivo pode estar a restringir a peça. Compare medições em estado livre e com suporte, e confirme que a condição de inspeção reflete a forma como a peça é montada e utilizada.
A peça inteira deve ter uma única tolerância de planicidade?
Não automaticamente. Identifique quais superfícies controlam o ajuste ou a função, defina datums em torno dessas interfaces e defina critérios estéticos ou não funcionais separados onde necessário.