
Lo stampaggio a iniezione LSR per guarnizioni robotiche può creare una funzione di tenuta integrata quando il substrato rigido, il grado di gomma siliconica liquida e la geometria della guarnizione sono progettati come un'unica interfaccia. Il solo termine “overmolded” (sovrastampato) non stabilisce le prestazioni di tenuta. La compressione della guarnizione, la planarità della superficie di accoppiamento, il movimento del substrato, l'adesione o la ritenzione meccanica e i danni da assemblaggio influenzano tutti il risultato. Per prima cosa definire cosa deve essere tenuto fuori, dove si muove il giunto e come verrà collaudato il gruppo finito.
Definire la funzione della guarnizione prima di selezionare l'LSR
Iniziare descrivendo l'esposizione e la conseguenza dell'ingresso. La guarnizione è destinata a escludere polvere, spruzzi, fluidi di pulizia, olio o un altro mezzo specificato? Il giunto rimane statico dopo l'assemblaggio, oppure ruota o si flette? Tali condizioni cambiano il modo in cui la guarnizione è supportata e come dovrebbe essere collaudata.
Separare la funzione di tenuta dalle caratteristiche vicine. Un labbro stampato può sigillare contro un coperchio, mentre un elemento di fissaggio sopporta il carico di serraggio e un elemento di posizionamento controlla la posizione. Se il coperchio può spostarsi o incurvarsi, la guarnizione può perdere compressione anche quando l'LSR stesso è intatto. Documentare la geometria di accoppiamento, la sequenza di chiusura e qualsiasi gioco o movimento consentito prima di scegliere il materiale o la forma del cordone.
Questo è un argomento a livello di componente all'interno di stampaggio a iniezione per robotica. La pagina più ampia del settore aiuta a individuare l'applicazione; il progetto di tenuta necessita comunque dei propri requisiti di esposizione, interfaccia e verifica.
Verificare le ipotesi su substrato e adesione
L'LSR non aderisce allo stesso modo a ogni plastica rigida o metallo. L'adesione dipende dal grado specifico del substrato, dalle condizioni della superficie, dalla formulazione dell'LSR, dal processo e da qualsiasi trattamento superficiale o primer. Se la guarnizione si basa sull'adesione chimica per rimanere in posizione, verificare quella specifica coppia di materiali con il fornitore del materiale e con un provino stampato rappresentativo.
Quando la resistenza dell'adesione è incerta o non è il metodo di ritenzione principale, considerare la cattura meccanica. Una scanalatura, un foro, un bordo avvolgente o un'altra geometria di ritenzione possono mantenere la guarnizione in posizione, ma ogni caratteristica influisce su attrezzatura, riempimento e smodellamento. Assicurarsi che una caratteristica di ritenzione non crei una sezione sottile di LSR che si strappi durante l'assemblaggio o intrappoli contaminazione all'interfaccia.
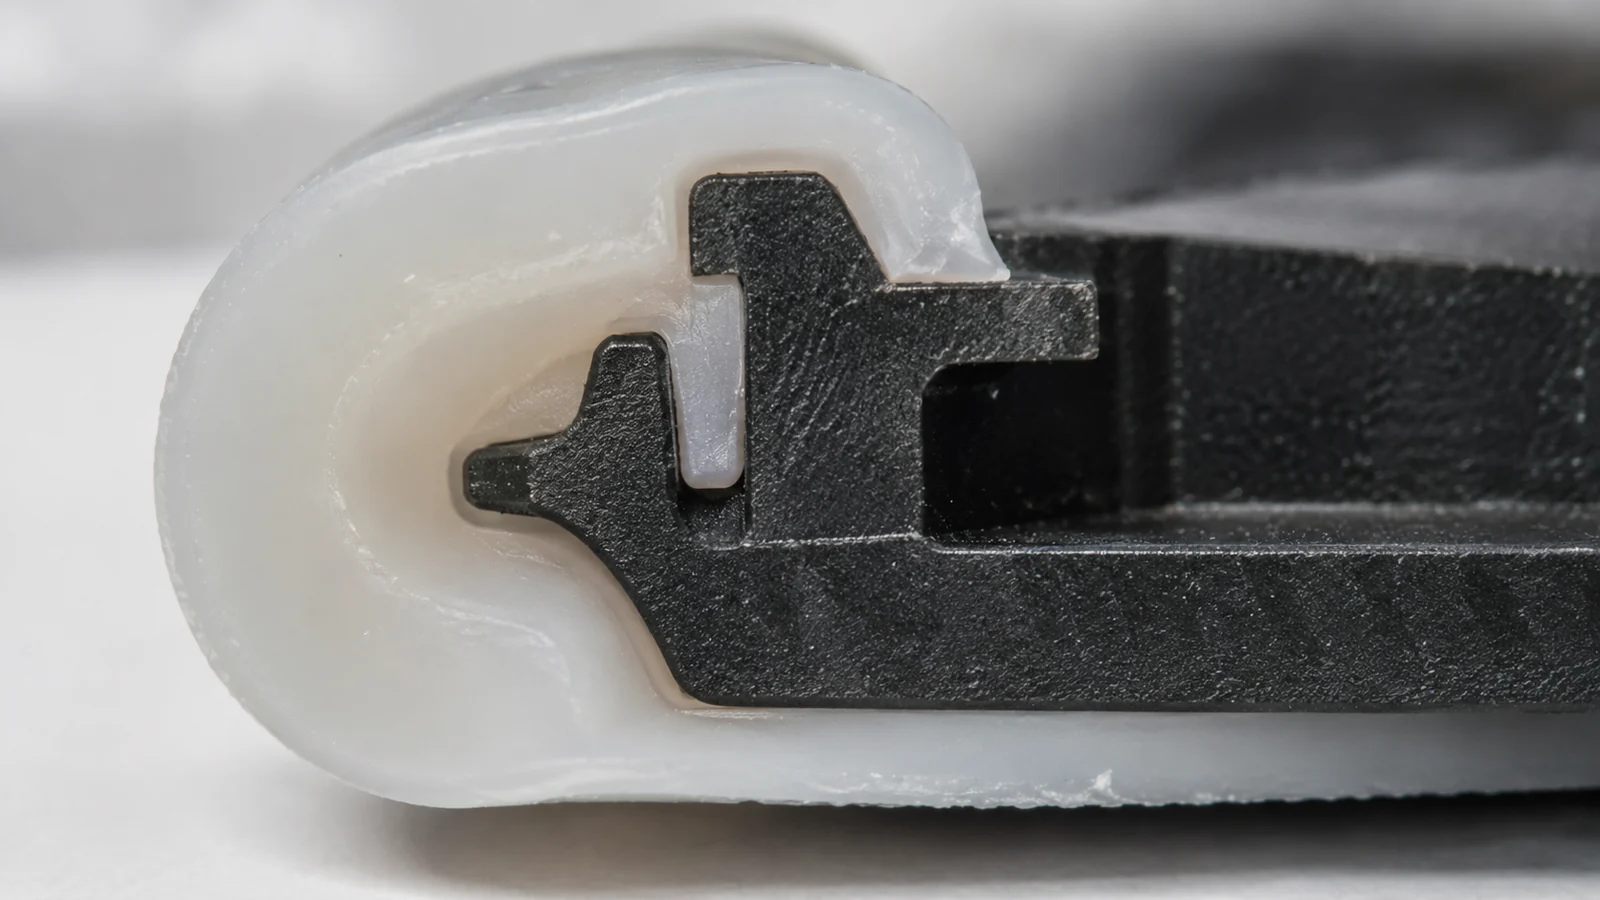
Esaminare l'attuale stampaggio a iniezione della gomma siliconica liquida opzioni di processo con il substrato rigido e le condizioni d'uso finale. Non presumere che un'unica qualità di LSR, trattamento superficiale o risultato di incollaggio si applichi a ogni custodia.
Progettare la compressione e la superficie di accoppiamento
Una guarnizione necessita di una compressione controllata contro una superficie di accoppiamento definita. Una compressione insufficiente può lasciare un percorso di perdita; una compressione eccessiva può deformare il coperchio, aumentare la forza di assemblaggio o danneggiare la guarnizione nel tempo. L'intervallo accettabile dipende dalla specifica qualità di LSR, dalla sezione trasversale della guarnizione, dalla geometria della scanalatura, dalle tolleranze di assemblaggio e dall'esposizione, quindi ottenere indicazioni progettuali specifiche per la qualità anziché scegliere una percentuale universale.
Rendere ispezionabile la superficie di accoppiamento. Una linea di divisione, una traccia di iniezione, un ritiro, una bava o un graffio lungo il percorso di tenuta possono diventare un canale di perdita. Mantenere il percorso di tenuta lontano da interruzioni non necessarie e stabilire la planarità o la condizione superficiale necessaria per la funzione. Se il giunto robotico necessita di accesso per la manutenzione, la guarnizione deve anche tollerare la sequenza prevista di smontaggio e rimontaggio.
Considerare i raggi degli angoli e le transizioni in cui la guarnizione cambia direzione. Curve strette, variazioni brusche di spessore o labbri stretti possono complicare il riempimento e aumentare i danni durante l'assemblaggio. Utilizzare un design che supporti continuamente l'elastomero e impedisca che si arrotoli o venga pizzicato alla chiusura del coperchio.
Proteggere la guarnizione durante lo stampaggio e l'assemblaggio
Lo stampaggio LSR si basa su una cavità e un flusso di materiale controllati. Il posizionamento della linea di divisione, lo sfiato, i dettagli di chiusura e la posizione del punto di iniezione influenzano la bava e la qualità del bordo di tenuta. La bava su un bordo non funzionale può essere un problema estetico; la bava sul percorso di tenuta può impedire alle superfici di accoppiamento di chiudersi come previsto.
Pianificare come il substrato rigido viene posizionato e supportato durante l'iniezione dell'LSR. Se si sposta, la guarnizione può risultare irregolare in altezza o posizione. L'attrezzatura di assemblaggio deve anche impedire che un bordo tagliente o un elemento di fissaggio tagli l'elastomero durante la chiusura. Proteggere la guarnizione stampata durante la movimentazione e l'imballaggio, affinché la prima ispezione non sia seguita da danni prima dell'assemblaggio.
Definire criteri visivi per il percorso di tenuta e criteri dimensionali per le caratteristiche che controllano la compressione. L'ispezione deve distinguere una variazione estetica innocua da un vuoto, uno strappo, un riempimento incompleto o una condizione di bava che attraversa il percorso funzionale.
Convalidare il giunto assemblato
I dati del materiale e una prova di incollaggio su provino sono input utili, ma la decisione finale spetta al giunto assemblato. Testare il coperchio previsto, gli elementi di fissaggio, la compressione, gli ingressi dei cavi e il movimento. Selezionare una prova di perdita o di ingresso che corrisponda all'esposizione reale e al requisito di accettazione; non dedurre un grado di protezione dalla presenza di un cordolo in LSR.
- Confermare l'interfaccia: ispezionare la continuità della guarnizione, la posizione, la bava e la condizione della superficie di accoppiamento.
- Misurare la chiusura: verificare il gioco o la compressione assemblati nei punti critici.
- Testare l'esposizione pertinente: utilizzare la condizione specificata di polvere, liquido, detergente o temperatura.
- Ciclare il giunto: includere movimento, vibrazione, variazione termica o cicli di servizio se pertinenti.
- Ispezionare dopo il test: verificare deformazione permanente per compressione, arrotolamento, lacerazione, separazione dell'adesione e segni di infiltrazione.
Se la guarnizione supera il test prima del movimento ma fallisce successivamente, ispezionare la deflessione del giunto e il fissaggio degli elementi di fissaggio oltre all'LSR. Se supera un'esposizione statica ma fallisce dopo il servizio, verificare la movimentazione in assemblaggio e il recupero della guarnizione dopo lo smontaggio.
| Evidenza di guasto | Possibile causa dell'interfaccia | Controllo successivo |
|---|---|---|
| Perdita lungo un bordo | Compressione non uniforme, incurvamento del coperchio o difetto locale della superficie | Mappare il gioco assemblato e ispezionare la sede di tenuta |
| Guarnizione spostata dopo l'assemblaggio | Trattenuta insufficiente o trascinamento in assemblaggio | Rivedere la scanalatura, la geometria di ritenzione e il percorso di chiusura |
| Separazione sul substrato | Accoppiata di materiali o condizione superficiale non verificata | Confermare la compatibilità della classe e testare parti rappresentative |
FAQ
La sovrastampaggio LSR rende automaticamente impermeabile un giunto robotico?
No. Una caratteristica in LSR non stabilisce di per sé un grado di protezione contro l'ingresso. Il giunto assemblato, le superfici di accoppiamento, la compressione, gli ingressi dei cavi e il test specificato devono essere tutti valutati.
L'LSR aderisce a tutte le materie plastiche tecniche?
No. L'adesione dipende dalle esatte qualità, dalle condizioni superficiali e dal processo. Confermare l'accoppiamento dei materiali con i dati del fornitore e con test rappresentativi sui pezzi stampati.
Quali informazioni sono necessarie per valutare una tenuta in LSR?
Fornire la qualità del substrato rigido, il CAD dell'assemblaggio, il percorso della tenuta, la superficie di accoppiamento, l'esposizione, il movimento, le esigenze di smontaggio e il test di accettazione o il limite di perdita che il prodotto deve soddisfare.