
A sobre-moldagem de LSR para vedações robóticas pode criar um recurso de vedação integrado quando o substrato rígido, a classe de borracha de silicone líquido e a geometria da vedação são projetados como uma única interface. A palavra “sobre-moldado” por si só não estabelece desempenho de estanqueidade. A compressão da vedação, a planicidade da superfície de contato, o movimento do substrato, a adesão ou retenção mecânica e os danos de montagem afetam o resultado. Primeiro defina o que deve ser mantido fora, onde a junta se move e como o conjunto acabado será testado.
Defina a função da vedação antes de selecionar o LSR
Comece descrevendo a exposição e a consequência da entrada de contaminantes. A vedação destina-se a excluir poeira, respingos, fluido de limpeza, óleo ou outro meio especificado? A junta permanece estática após a montagem, ou gira ou flexiona? Essas condições alteram como a vedação é suportada e como deve ser testada.
Separe a função de vedação dos recursos próximos. Um lábio moldado pode vedar contra uma tampa, enquanto um fixador suporta a carga de aperto e um localizador controla a posição. Se a tampa puder deslocar-se ou empenar, a vedação pode perder compressão mesmo quando o LSR em si estiver intacto. Documente a geometria de contato, a sequência de fechamento e qualquer folga ou movimento permitido antes de escolher o material ou a forma do cordão.
Este é um tópico de nível de componente dentro de moldagem por injeção para robótica. A página mais ampla do setor ajuda a localizar a aplicação; o projeto de vedação ainda precisa de seus próprios requisitos de exposição, interface e verificação.
Verifique as premissas de substrato e adesão
O LSR não adere a todos os plásticos rígidos ou metais da mesma forma. A adesão depende da classe específica do substrato, da condição da superfície, da formulação do LSR, do processo e de qualquer tratamento superficial ou primer. Se a vedação depende de adesão química para permanecer no lugar, verifique esse par exato de materiais com o fornecedor de materiais e com um corpo de prova moldado representativo.
Onde a resistência da adesão for incerta ou não for o método principal de retenção, considere a captura mecânica. Um sulco, furo, borda envolvente ou outra geometria de retenção pode manter a vedação na posição, mas cada recurso afeta o ferramental, o preenchimento e a desmoldagem. Certifique-se de que um recurso de retenção não crie uma seção fina de LSR que se rasgue durante a montagem ou retenha contaminação na interface.
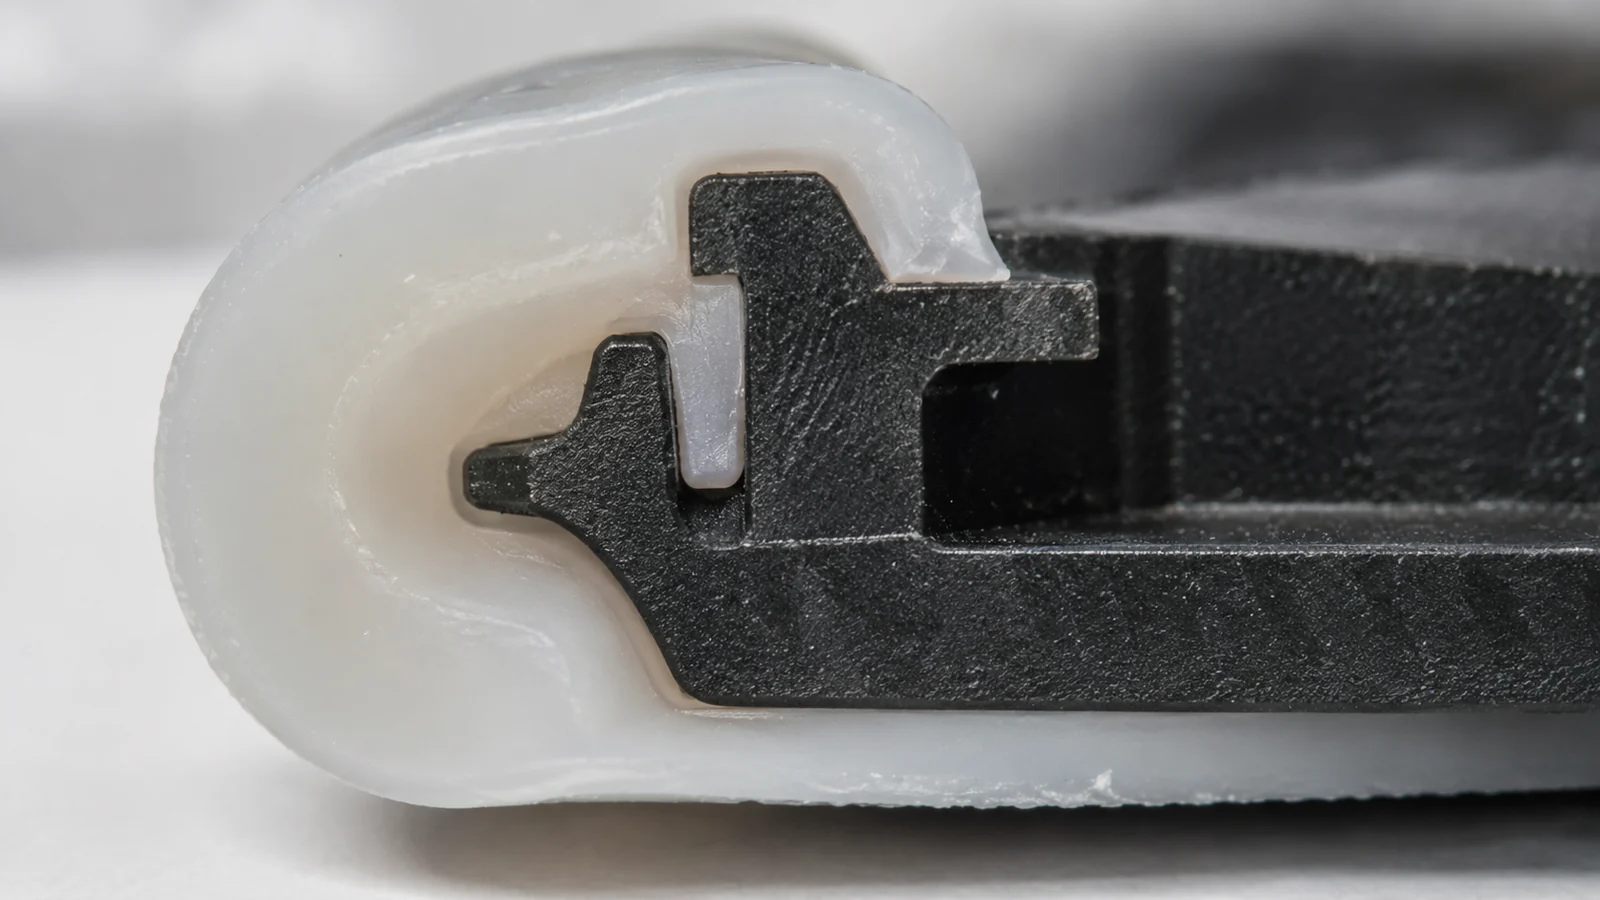
Revise a atual moldagem de borracha de silicone líquido opções de processo com o substrato rígido e as condições de uso final. Não presuma que um único grau de LSR, tratamento de superfície ou resultado de adesão se aplique a todos os invólucros.
Projete a compressão e a superfície de contato
Uma vedação precisa de uma compressão controlada contra uma superfície de contato definida. Compressão insuficiente pode deixar um caminho de vazamento; compressão excessiva pode deformar a tampa, aumentar a força de montagem ou danificar a vedação ao longo do tempo. A faixa aceitável depende do grau específico de LSR, da seção transversal da vedação, da geometria do sulco, das tolerâncias de montagem e da exposição, portanto obtenha orientação de projeto específica para o grau em vez de escolher uma porcentagem universal.
Torne a superfície de contato inspecionável. Uma linha de partição, vestígio de injeção, afundamento, rebarba ou risco ao longo do caminho de vedação pode se tornar um canal de vazamento. Mantenha o caminho de vedação afastado de interrupções desnecessárias e estabeleça a planicidade ou condição superficial necessária para o funcionamento. Se a junta do robô precisar de acesso para manutenção, a vedação também deve tolerar a sequência planejada de desmontagem e remontagem.
Considere raios de canto e transições onde a vedação muda de direção. Curvas acentuadas, mudanças bruscas de espessura ou lábios estreitos podem dificultar o preenchimento e aumentar os danos durante a montagem. Use um projeto que suporte o elastômero continuamente e evite que ele role ou seja comprimido quando a tampa fechar.
Proteja a vedação durante a moldagem e a montagem
A moldagem de LSR depende de uma cavidade controlada e do fluxo de material. O posicionamento da linha de partição, o alívio de gases, os detalhes de corte e a localização do ponto de injeção afetam a rebarba e a qualidade da borda de vedação. Rebarba em uma borda não funcional pode ser uma questão estética; rebarba no caminho de vedação pode impedir que as superfícies de contato se fechem conforme pretendido.
Planeje como o substrato rígido é posicionado e suportado durante a injeção de LSR. Se ele se deslocar, a vedação pode ficar irregular em altura ou posição. O dispositivo de montagem também deve evitar que uma borda afiada ou um fixador corte o elastômero durante o fechamento. Proteja a vedação moldada durante o manuseio e a embalagem, para que a primeira inspeção não seja seguida de danos antes da montagem.
Defina critérios visuais para o caminho de vedação e critérios dimensionais para as características que controlam a compressão. A inspeção deve distinguir variações de aparência inofensivas de um vazio, rasgo, preenchimento incompleto ou condição de rebarba que atravesse o caminho funcional.
Valide a junta montada
Dados de material e um teste de adesão em corpo de prova são entradas úteis, mas a decisão final pertence à junta montada. Teste a tampa pretendida, os fixadores, a compressão, as entradas de cabos e o movimento. Selecione um teste de vazamento ou de ingresso que corresponda à exposição real e ao requisito de aceitação; não inferir um grau de proteção a partir da presença de um cordão de LSR.
- Confirme a interface: inspecione a continuidade da vedação, a posição, a rebarba e a condição da superfície de contato.
- Meça o fechamento: verifique a folga ou a compressão montada nos locais críticos.
- Teste a exposição relevante: use a condição especificada de poeira, líquido, produto de limpeza ou temperatura.
- Cicle a junta: inclua movimento, vibração, variação térmica ou ciclos de serviço, se relevante.
- Inspecione após o teste: procure deformação permanente por compressão, rolamento, rasgo, separação de ligação e evidências de infiltração.
Se a vedação passa antes do movimento, mas falha depois, inspecione a deflexão da junta e a retenção dos fixadores, bem como o LSR. Se ela passa em uma exposição estática, mas falha após o serviço, verifique o manuseio da montagem e a recuperação da vedação após a desmontagem.
| Evidência de falha | Possível causa na interface | Próxima verificação |
|---|---|---|
| Vazamento ao longo de uma borda | Compressão irregular, empenamento da tampa ou defeito local na superfície | Mapeie a folga montada e inspecione a superfície de vedação |
| Vedação deslocada após a montagem | Retenção insuficiente ou arraste na montagem | Revise o sulco, a geometria de retenção e o caminho de fechamento |
| Separação no substrato | Par de materiais não verificado ou condição da superfície | Confirme a compatibilidade da classe e teste peças representativas |
FAQ
A sobremoldagem por LSR torna automaticamente uma junta de robô à prova d'água?
Não. Um recurso em LSR não estabelece, por si só, uma classificação de proteção contra entrada. A junta montada, as superfícies de contato, a compressão, as entradas de cabos e o teste especificado devem todos ser avaliados.
O LSR adere a todos os plásticos de engenharia?
Não. A adesão depende das classes exatas, da condição da superfície e do processo. Confirme o par de materiais com dados do fornecedor e testes em peças moldadas representativas.
Quais informações são necessárias para avaliar uma vedação em LSR?
Forneça a classe do substrato rígido, o CAD da montagem, o caminho da vedação, a superfície de contato, a exposição, o movimento, as necessidades de desmontagem e o teste de aceitação ou limite de vazamento que o produto deve atender.