
Rimozione dell'ingresso
La rimozione dell'ingresso separa un componente stampato a iniezione dalla sua connessione di alimentazione e lascia l'area dell'ingresso in una condizione specificata. Una sporgenza residua può ostacolare l'assemblaggio; un taglio troppo profondo può danneggiare il pezzo. La soluzione giusta parte dalla posizione e dalla geometria dell'ingresso, per poi considerare il comportamento della resina, il supporto durante la separazione e se la superficie è funzionale, visibile o nascosta.
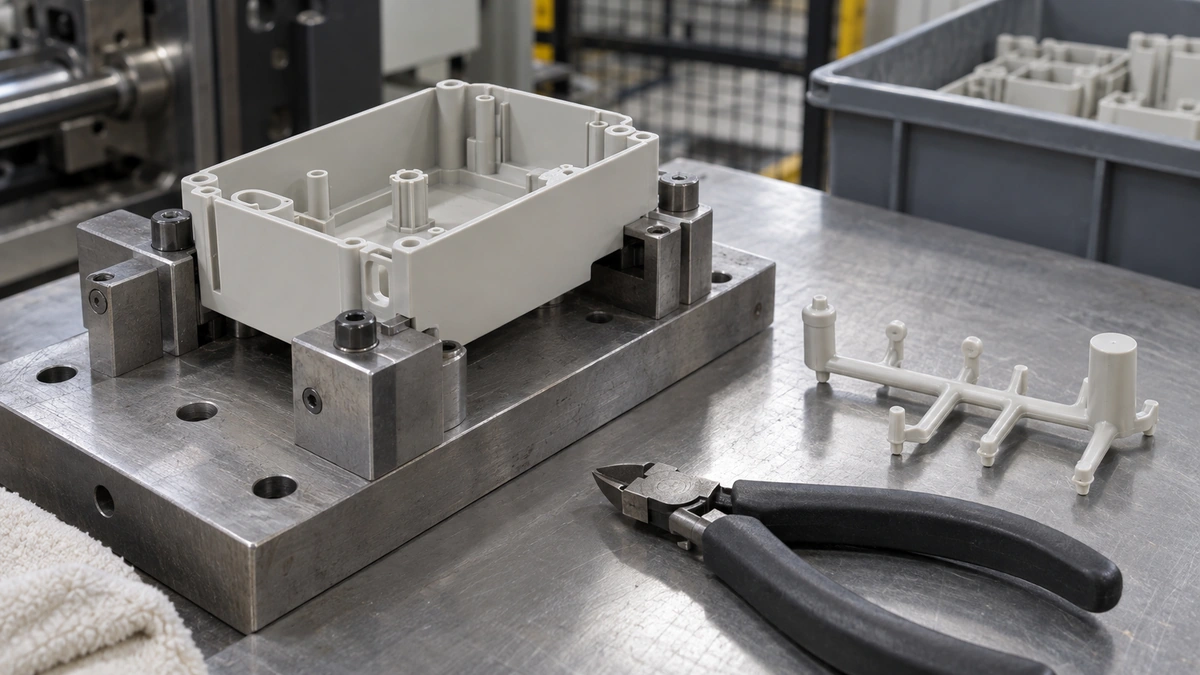
La posizione dell'ingresso determina il problema di finitura
L'ingresso deve servire il processo di stampaggio, ma la sua posizione influisce anche sul prodotto finito. Posizionare una traccia su una superficie di tenuta, un'interfaccia scorrevole o un pannello molto visibile può trasformare una semplice separazione in una difficile operazione di finitura. Esaminare la zona dell'ingresso mentre lo stampo personalizzato viene progettato—non solo dopo l'arrivo dei primi campioni.
Alcuni progetti di ingresso si separano durante l'espulsione; altri lasciano i canali attaccati per un'operazione secondaria. La separazione automatica richiede comunque un'ispezione. Una connessione rotta può lasciare una sporgenza, una depressione o un imbiancamento locale che conta per l'applicazione.
Specificare l'area dell'ingresso, non solo la parola “a filo”
| Requisito | Cosa indicare sul disegno |
|---|---|
| Gioco di assemblaggio | Sporgenza massima rispetto alla superficie adiacente |
| Integrità strutturale | Limiti di sottosquadro o danneggiamento della parete principale |
| Aspetto | Area di traccia consentita, imbiancamento e condizioni di ispezione |
| Pulizia | Se schegge mobili o frammenti staccati sono inaccettabili |
Il segno del punto di iniezione può rimanere visibile dopo la rimozione del materiale sporgente. Se una superficie invisibile è essenziale, discutere la rilocazione o un'architettura del pezzo diversa invece di presumere che la lucidatura eliminerà ogni traccia.
Controllare il carico di separazione
Supportare il pezzo abbastanza vicino da prevenire la flessione preservando l'accesso agli utensili. L'affilatura dell'utensile, la direzione di taglio e la temperatura del pezzo possono cambiare il risultato. Una prova dovrebbe esaminare sia la superficie sia la parete circostante per verificare eventuali danni da sollecitazione, specialmente in prossimità di sezioni sottili o elementi trasparenti.
Per la produzione ripetuta, un'attrezzatura di posizionamento aiuta a mantenere il taglio nella stessa posizione. Utilizzare campioni dalle cavità pertinenti e ispezionare la condizione del punto di iniezione dopo il successivo assemblaggio o l'esposizione ambientale, laddove tale esposizione possa rivelare cricche.
Domande comuni degli acquirenti
Un punto di iniezione più piccolo rende sempre più facile la rimozione?
Non necessariamente. Le dimensioni del punto di iniezione devono anche consentire un riempimento e una compattazione adeguati. Ottimizzare solo la fase di rifilatura può compromettere il pezzo stampato.
È possibile accettare un segno del punto di iniezione su una superficie estetica?
Sì, se le sue dimensioni e il suo aspetto sono definiti e approvati. Un campione limite è solitamente più significativo di un requisito indefinito di “buona finitura”.
La rimozione del punto di iniezione è inclusa automaticamente?
La finitura e l'ispezione richieste devono essere esplicite nell'ambito del progetto. La separazione dal canale di alimentazione e una finitura estetica strettamente controllata non sono requisiti equivalenti.
Esaminare insieme stampaggio e finitura
Fornire il CAD, la classe di resina e una zona di accettazione del punto di iniezione contrassegnata quando si discute stampaggio a iniezione di materie plastiche. Collegare l'accettazione alla piano di controllo qualità in modo che un'approvazione del campione possa essere ripetuta in produzione.