
Stampo a Iniezione in Alluminio / Attrezzatura in Alluminio
Accelerare il time-to-market e ridurre drasticamente i costi iniziali di attrezzaggio senza sacrificare la qualità delle parti a livello produttivo richiede attrezzature in alluminio ad alte prestazioni. La produzione di stampi a iniezione in alluminio utilizza leghe di alluminio di grado aeronautico 7075-T6 o QC-10 per produrre prototipi funzionali e parti di produzione a basso volume in soli 10 giorni lavorativi. L'alluminio offre una conducibilità termica quattro volte superiore all'acciaio, consentendo un'estrazione del calore più rapida e riducendo i tempi di ciclo di iniezione fino al 30%. In Jucheng Precision, il nostro team di ingegneri esperti è specializzato in stampi in alluminio fresati a CNC a 5 assi, fornendo parti prototipo con tolleranze strette verificate tramite ispezione CMM Zeiss.
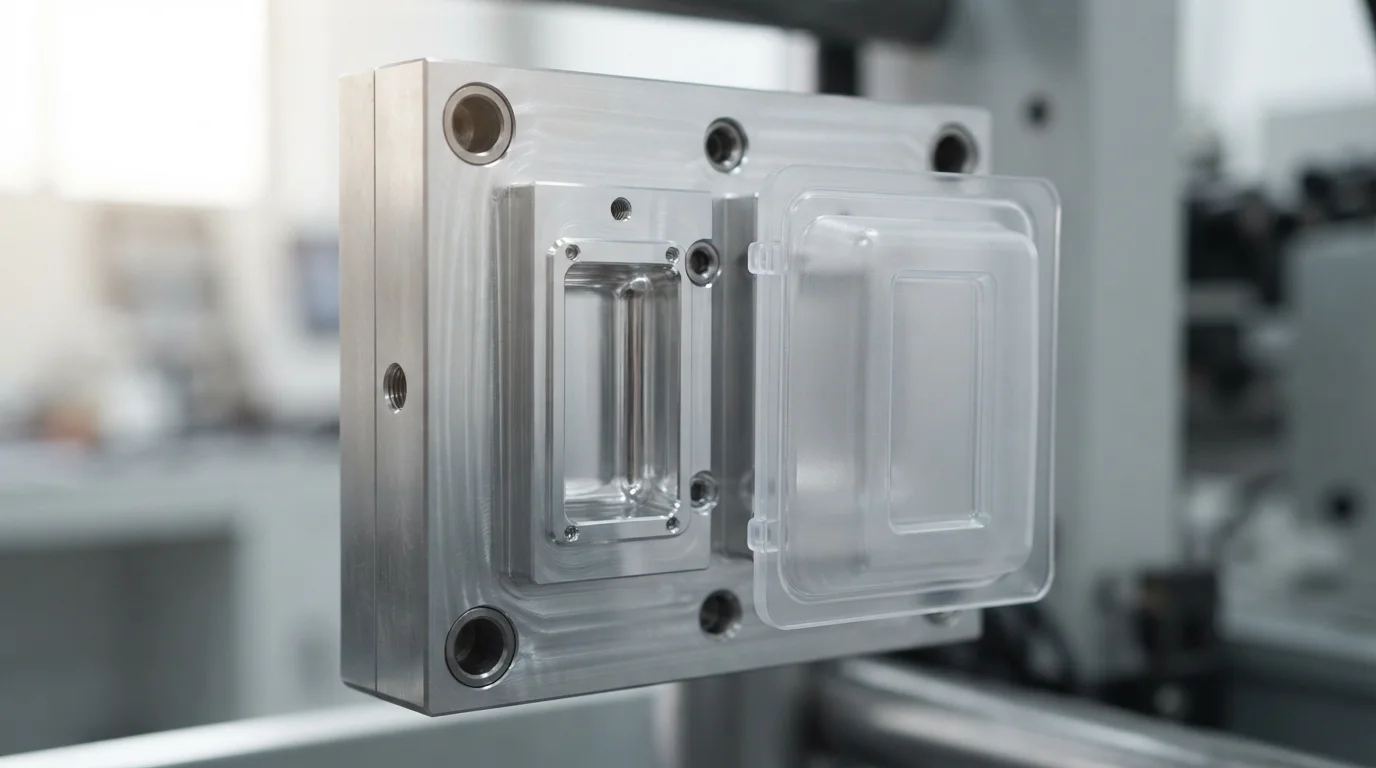
Soluzioni ad alta velocità Stampo a Iniezione in Alluminio / Attrezzatura in Alluminio progettate per una rapida validazione del prodotto e produzione ponte a basso volume. Utilizzando leghe di alluminio di grado aeronautico 7075-T6 o QC-10, i nostri stampi in alluminio producono parti in plastica di grado produttivo in soli 10 giorni lavorativi, riducendo i costi iniziali di attrezzaggio fino al 50%.
Gradi di Lega di Alluminio e Matrice delle Prestazioni dell'Attrezzatura
Lavoriamo leghe di alluminio ad alta resistenza per bilanciare velocità di fresatura CNC rapide con la durata dello stampo e l'efficienza di raffreddamento termico:
| Lega per Attrezzatura in Alluminio | Durezza Brinell (HB) | Conducibilità Termica | Durata Garantita dello Stampo |
|---|---|---|---|
| QC-10 / 7075-T6 Alluminio | 150 – 160 HB | 130 – 160 W/(m·K) (raffreddamento 4 volte più veloce dell'acciaio) | Da 10.000 a 100.000+ colpi |
| Alluminio 6061-T6 | 95 – 105 HB | 160 – 170 W/(m·K) | Da 1.000 a 10.000 colpi (Prototipo) |
| Confronto con acciaio P20 | 300 HB (30 HRC) | 29 – 34 W/(m·K) | Oltre 250.000 colpi |
Processo di utensili in alluminio e compatibilità con resine
Gli stampi in alluminio processano un'ampia gamma di termoplastici di grado produttivo, fornendo una reale validazione fisica del campione:
| Categoria di processo | Resine consigliate | Vantaggio per prototipazione e produzione pilota |
|---|---|---|
| Stampo a iniezione per prototipi Utensileria | ABS, Policarbonato (PC), Polipropilene (PP) | Consegna rapida in 10 giorni per 100-1.000 parti funzionali. Consente una facile rilavorazione CNC se sono necessarie modifiche CAD. |
| Stampaggio a Iniezione a Basso Volume Produzioni Ponte | Poliammide (PA/Nylon), Elastomero Termoplastico (TPE) | Soddisfa la domanda del mercato pilota (da 1.000 a 10.000+ pezzi) con un basso investimento iniziale per gli stampi, mentre vengono costruiti stampi in acciaio per la produzione di massa. |
Produzione di Stampo in Alluminio e Progetto di Raffreddamento Rapido
L'esecuzione di attrezzature di precisione in alluminio richiede un controllo tecnico profondo sulla fresatura CNC ad alta velocità e sull'espansione termica:
1. Fresatura CNC a 5 Assi Rapida (50% Tempo di Consegna Più Veloce)
Le leghe di alluminio presentano indici di lavorabilità del 100%, consentendo ai nostri centri CNC a 5 assi di fresare inserti di nucleo e cavità a velocità di avanzamento ultra elevate. Ciò elimina i lunghi programmi di elettroerosione a tuffo e comprime i tempi di produzione degli stampi fino a 10 giorni lavorativi.
2. Elevata Conducibilità Termica (Raffreddamento 4x Più Veloce dell'Acciaio)
Con una conducibilità termica di 130–160 W/(m·K), l'alluminio dissipa il calore quattro volte più velocemente dell'acciaio per utensili. Ciò riduce drasticamente la fase di raffreddamento del ciclo di stampaggio, riducendo i tempi operativi della pressa del 20% al 30%.
3. Integrazione del Telaio Master Unit Die (MUD)
Per ottimizzare l'efficienza dei costi durante Produzione di stampi personalizzati, gli inserti in alluminio per il nucleo sono progettati per adattarsi direttamente ai telai master MUD standardizzati. Ciò evita di costruire basi per stampi in acciaio autonome per parti prototipo a basso volume.
4. Opzioni di Espulsione e Finitura Superficiale
Le cavità in alluminio supportano finiture lucidate a carta fino a SPI B-1, nonché texture Mold-Tech leggere. Angoli di sformo generosi (minimo 1,5° - 2°) e piastre espulsori guidate prevengono graffi sulle pareti dello stampo durante il rilascio automatizzato del pezzo.
Principali campi di applicazione per l'attrezzatura di stampaggio a iniezione in alluminio
- Prototipi medicali e sanitari (ISO 13485): Parti di prova per strumenti chirurgici funzionali, prototipi di cassette diagnostiche e cicli pilota di alloggiamenti per inalatori.
- Pre-serie automobilistiche (IATF 16949): Coperchi funzionali per sensori sotto il cofano, verifica di finiture del cruscotto e campioni di canalizzazioni per il climatizzatore.
- Lanci di prodotti di consumo: Custodie per dispositivi smart home, prototipi di alloggiamenti per utensili elettrici e test pilota di packaging cosmetico.
Proprietà dei materiali
| Densità (alluminio 7075-T6) | 2,81 g/cm³ |
| Durezza (QC-10 / 7075-T6) | 150 - 160 HB (Brinell) |
| Carico di snervamento a trazione (7075-T6) | 500 - 540 MPa |
| Resistenza a trazione massima | 570 MPa |
| Conduttività termica (23°C) | 130 - 160 W/(m·K) |
| Coefficiente di dilatazione termica | 23 10⁻⁶/K |
| Valutazione di lavorabilità (rispetto all'acciaio) | 100 % |
| Capacità di Superficie di Lucidatura SPI | SPI B-1 (Lucido carta) - |
| Durata prevista dell'utensile | 10.000 - 100.000 Cicli |
| Compensazione del ritiro lineare dello stampo | 0.40 - 2.50 % |
| Dimensione massima del pezzo | 1000 x 800 mm |
| Tolleranza Minima di Lavorazione | +/- 0,01 mm |