
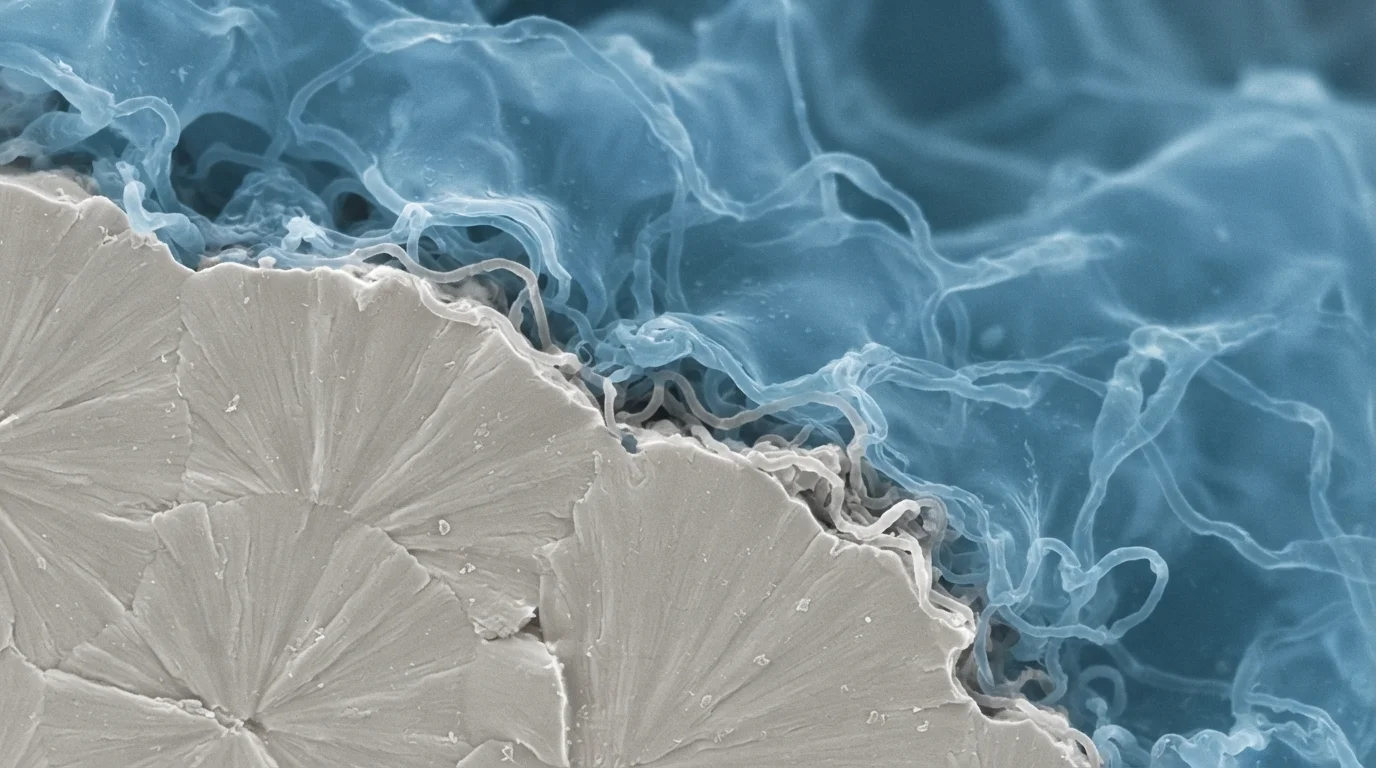
Il design moderno dei prodotti richiede sempre più componenti che combinano più proprietà dei materiali, colori o strati funzionali all'interno di una singola struttura integrata.
La produzione tradizionale si basa su stampaggio separato di materiale singolo seguito da assemblaggio manuale secondario, introducendo errori di accumulo delle tolleranze, rischi di allineamento e costi di manodopera a lungo termine più elevati.
La lavorazione multi-materiale risolve queste sfide consentendo a polimeri distinti di fondersi insieme all'interno di un unico ciclo di produzione continuo.

Eseguire stampaggio a doppio iniezione—spesso chiamato stampaggio 2K o stampaggio a doppio colpo—comporta l'iniezione di due termoplastici distinti in uno stampo unificato durante un unico ciclo continuo di macchina.
JUCHENG opera come produttore a contratto verticalmente integrato, traducendo concetti complessi di prodotti 2K in componenti hardware di precisione sotto sistemi di qualità certificati.
Sommario
Come funziona lo stampaggio a doppio iniezione e la precisione degli stampi
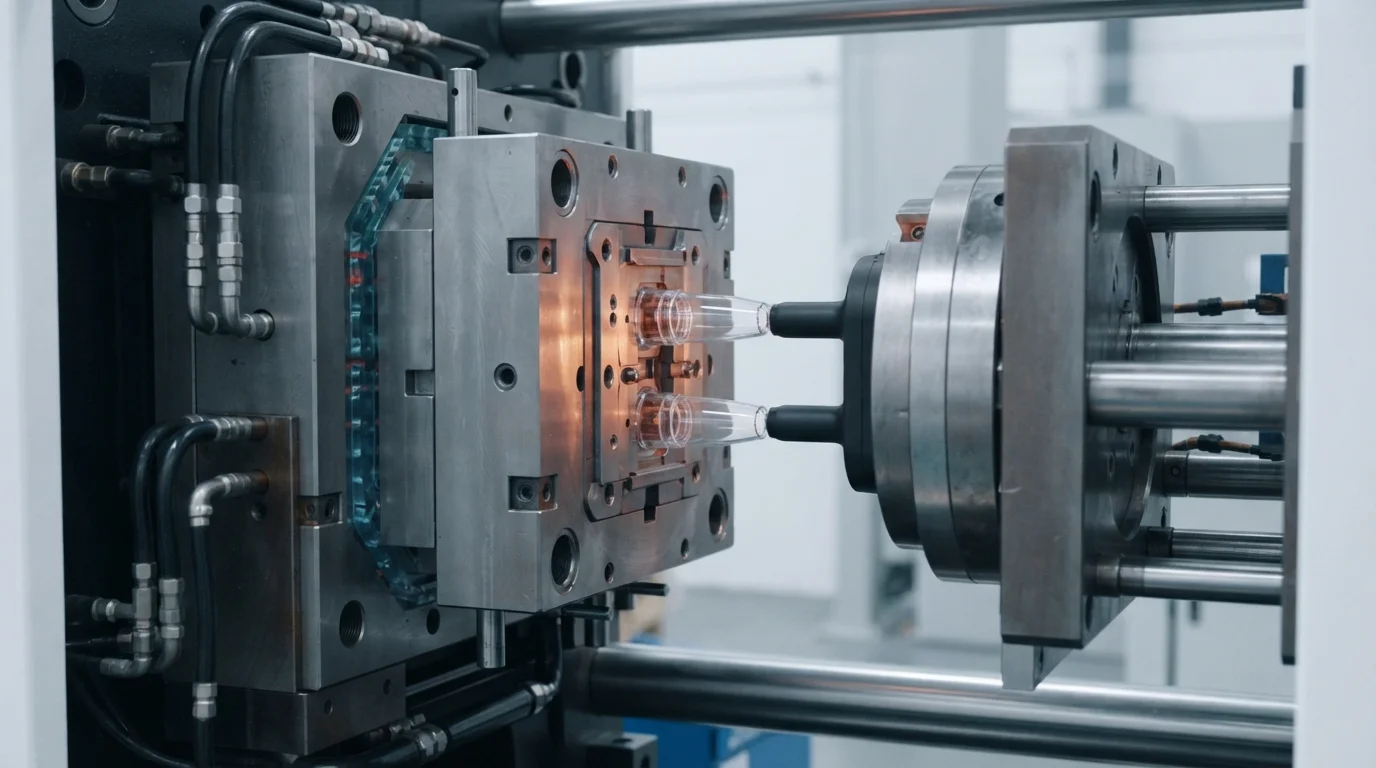
L'iniezione primaria forma il substrato strutturale, tipicamente utilizzando termoplastici rigidi come policarbonato (PC), ABS o poliammide caricata con vetro (PA66).
Una volta che il primo colpo si è raffreddato, il portastampo ruota di 180 gradi utilizzando un'unità rotativa di precisione.
L'iniezione secondaria inietta quindi un elastomero morbido come elastomero termoplastico (TPE) o poliuretano termoplastico (TPU) direttamente sul substrato caldo, formando un legame molecolare permanente.
La fabbricazione degli stampi determina direttamente la precisione di chiusura e l'incapsulamento senza bave dei componenti bicomponenti.
Il nostro stabilimento di 8.000 metri quadrati ospita un'officina utensili interna dotata di 25 set di macchine CNC a 5 assi, elettroerosione a tuffo ad alta velocità e rettificatrici di precisione.
La lavorazione interna dei nuclei degli stampi bicomponenti mantiene tolleranze di fabbricazione di ±0,01 mm, garantendo che l'acciaio di chiusura rotativo impedisca alla gomma morbida di creare bave sui bordi del substrato rigido.
La lavorazione di cavità di stampi multi-iniezione durevoli utilizza acciai temprati di alta qualità, tra cui acciaio inossidabile S136 e acciaio per utensili H13, trattati termicamente a 48-52 HRC.
Questi acciai resistenti alla corrosione sopportano cariche abrasive e degassamento acido, consentendoci di costruire stampi di Classe SPI 101 garantiti per oltre 1.000.000 di cicli di produzione.
L'implementazione dei principi di stampaggio disaccoppiato isola le fasi di riempimento, compattazione e mantenimento, raggiungendo CpK e PpK > 1,67 sui confini di tenuta critici.
Chimica di compatibilità dei polimeri e legame chimico interfacciale
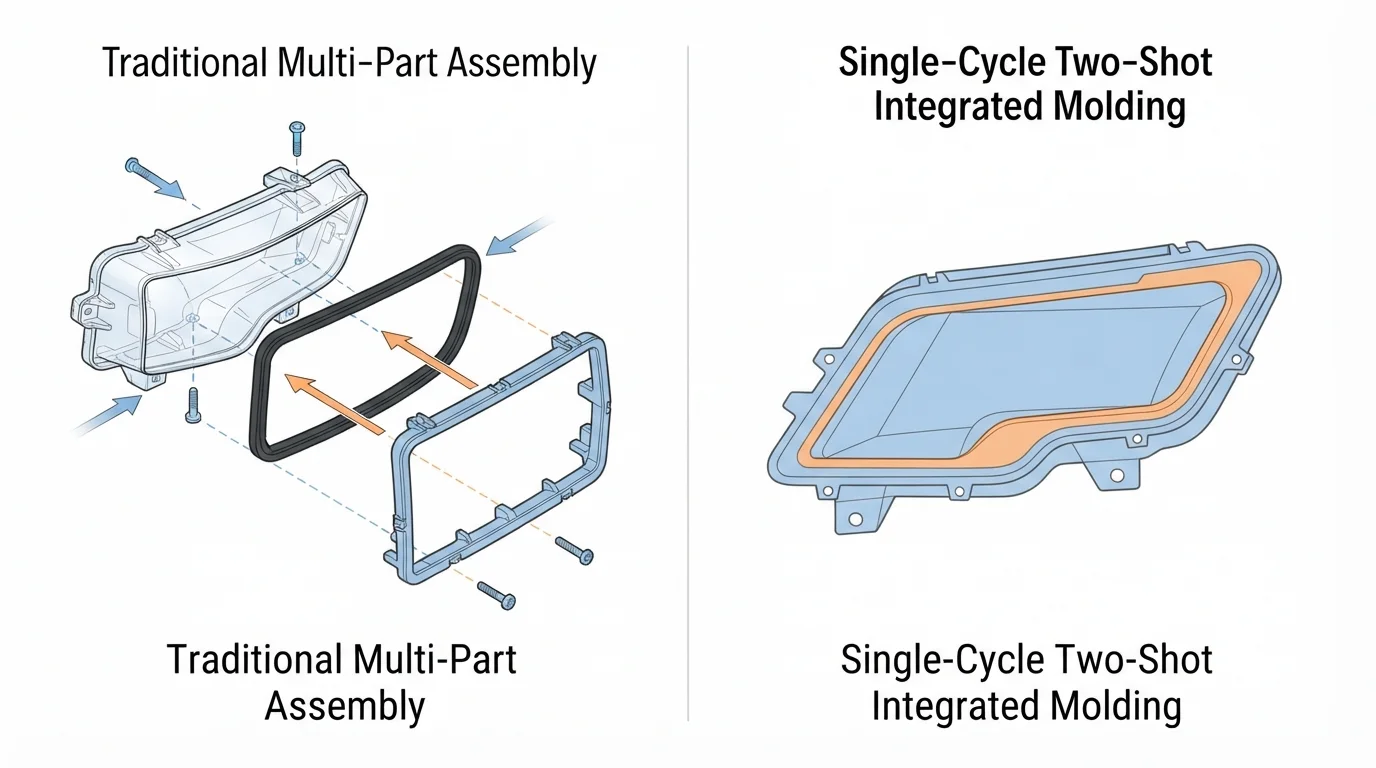
La forza di adesione tra substrato e sovrastampato determina la durabilità strutturale del componente.
Il legame chimico avviene quando famiglie di polimeri compatibili condividono parametri di solubilità e temperature di fusione simili.
Durante il secondo colpo, il TPE o TPU fuso scioglie lo strato superficiale esterno del substrato rigido, promuovendo la diffusione molecolare interfacciale e l'intreccio delle catene polimeriche.
Le coppie di materiali incompatibili, come poliolefine non caricate abbinate a resine tecniche polari, non possono formare legami chimici naturalmente.
Quando la compatibilità chimica è scarsa, i nostri progettisti di stampi incorporano interblocchi meccanici come code di rondine, sottosquadri o fori passanti meccanici.
Gli ancoraggi meccanici bloccano fisicamente il secondo materiale sul substrato, prevenendo la delaminazione interfacciale sotto sollecitazioni dinamiche di pelatura.
| Materiale del substrato rigido | Sovrastampato compatibile (TPE/TPU) | Bonding Mechanism | Engineering Recommendation |
|---|---|---|---|
| ABS / leghe PC+ABS | TPE a base SEBS / TPU | Fusione chimica eccellente | Maintain 2nd shot melt temp 10-20°C below PC/ABS Tg. |
| Policarbonato (PC) | Ester-based TPU / TPE | Strong Molecular Diffusion | Preheat mold substrate cavity to 70-90°C. |
| Polyamide 66 (PA66-GF) | TPE modificato per adesione / Santoprene | Moderate Chemical + Mechanical | Incorporate mechanical undercuts or dovetails. |
| Polipropilene (PP) | TPE olefinico / TPV | Good Non-Polar Fusion | Avoid polar elastomers; ensure clean parting lines. |
Automotive and Medical Quality Standards
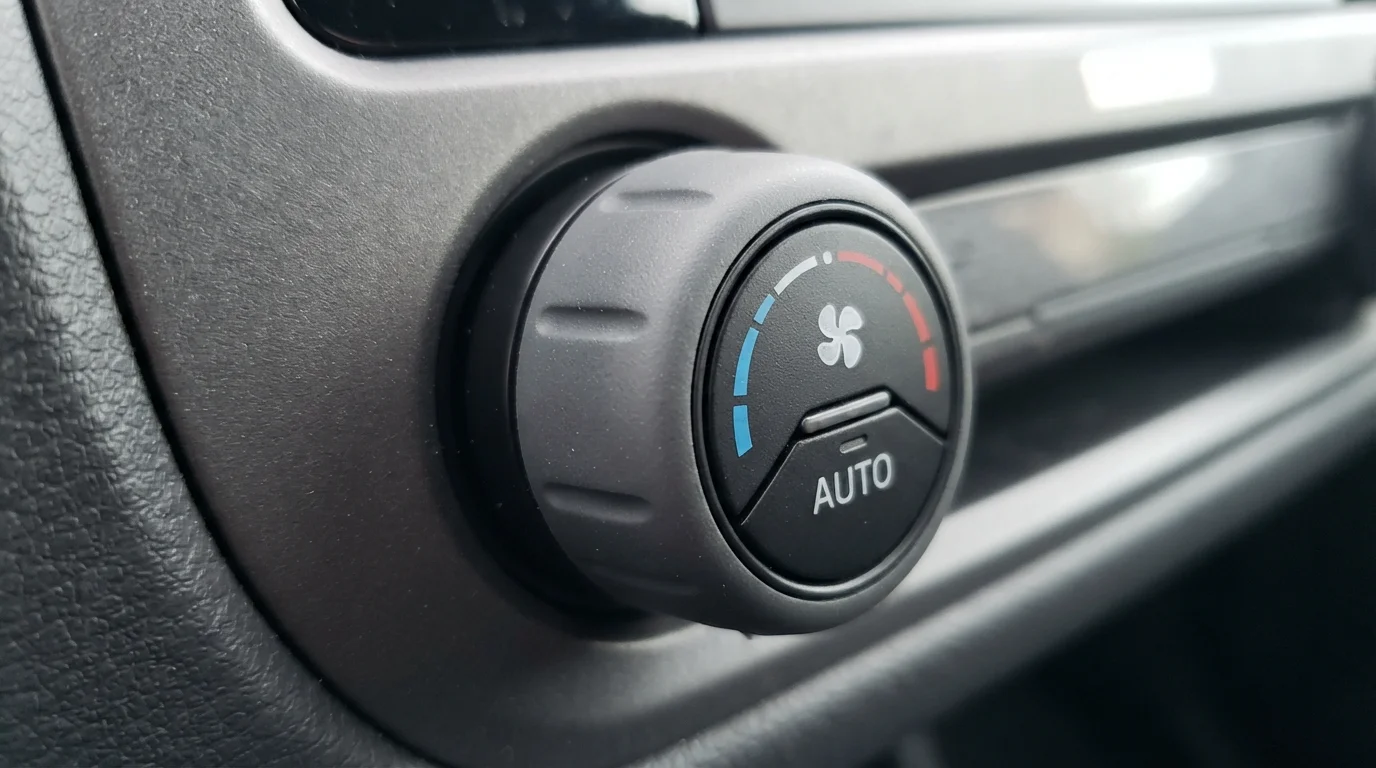
Automotive applications heavily utilize multi-material molding for interior control knobs, ergonomic door handles, and IP67 weather seals.
Quality verification protocols conform to IATF 16949 automotive standards, supplying complete PPAP Level 3 documentation packages including Failure Mode and Effects Analysis (FMEA), process control plans, and raw material Certificate of Analysis (COA) records.
Medical device manufacturers rely on two shot injection molding for surgical tool handles, fluidic diagnostic cartridges, and self-sealing septum caps.
Operating an ISO Class 8 cleanroom molding department under ISO 13485 certification protects sterile 2K components from airborne particulate contamination during molding and drop-packaging.
Metrology inspections utilize automated Zeiss CMM machines with scanning precision of ±0.003 mm, OGP optical measurement systems, and online moisture analyzers.
Every production lot undergoes complete First Article Inspection (FAI) reporting and 100% material traceability verification.
Scaling from Prototyping to High-Volume Production
Evaluating 2K molding options allows product development teams to balance upfront NRE budgets against long-term unit cost targets.
Machine clamping capacity ranges from 15T to 3000T across 35+ automated injection presses equipped with independent dual barrels and hydraulic or servo-electric rotary platens.
Rapid 2K bridge tooling delivers functional prototype samples in as fast as 7 to 10 business days.
Transitioning to series production is seamless under our single-source manufacturing model.
Supporting low-volume bridge production up to automated runs exceeding 100,000 parts per month, JUCHENG provides predictable unit costs and guaranteed mold maintenance.
Delivering a comprehensive DfM review within 24 hours of CAD file submission optimizes draft angles, shut-off geometry, and gating layouts before cutting tool steel.
Domande Frequenti (FAQ)
What causes delamination between the two materials in 2K molding?
Delamination occurs when polymer chemistries are incompatible or when the substrate cools excessively before the second shot. Injecting the second material onto a cold substrate prevents molecular diffusion across the interface. Raising substrate mold temperatures or selecting chemically matched TPE/TPU grades resolves delamination.
How does 2K molding differ from conventional overmolding?
Two shot molding completes both injections within a single machine cycle using a specialized rotary tool. Conventional overmolding requires molding the substrate on one machine, manually transferring it, and molding the overmold on a second machine. Two shot molding offers faster cycle times and superior bond strength.
What is the minimum wall thickness for 2K overmolding layers?
Minimum wall thickness for TPE or TPU overmold layers typically ranges from 1.0 mm to 1.5 mm. Thinner layers increase injection resistance and risk short shots, while excessively thick layers cause sink marks and prolonged cooling times.