
La conception moderne des produits exige de plus en plus des composants qui combinent plusieurs propriétés de matériaux, couleurs ou couches fonctionnelles au sein d'une seule structure intégrée.
La fabrication traditionnelle repose sur un moulage séparé mono-matière suivi d'un assemblage manuel secondaire, ce qui introduit des erreurs d'empilement des tolérances, des risques d'alignement et des coûts de main-d'œuvre plus élevés à long terme.
Le traitement multi-matières résout ces défis en permettant à des polymères distincts de fusionner ensemble au sein d'un seul cycle de fabrication continu.

L'exécution le moulage par injection bi-matière—souvent appelée moulage 2K ou moulage bi-injection—consiste à injecter deux thermoplastiques distincts dans un moule unifié au cours d'un seul cycle machine continu.
JUCHENG opère en tant que fabricant sous contrat intégré verticalement, traduisant des concepts produits 2K complexes en composants matériels de précision selon des systèmes de qualité certifiés.
Table des matières
Comment fonctionne le moulage par injection bi-matière et la précision de l'outillage
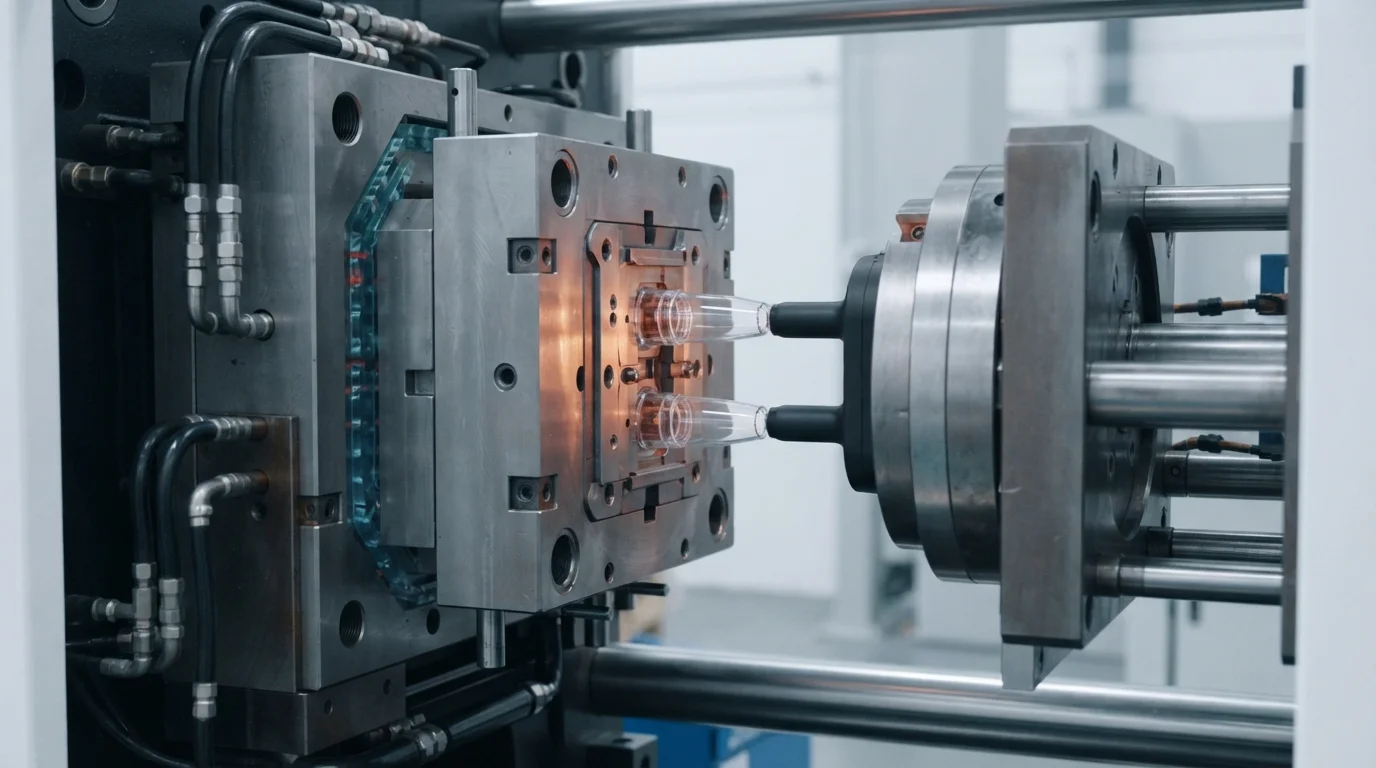
L'injection primaire forme le substrat structurel, en utilisant généralement des thermoplastiques rigides comme le polycarbonate (PC), l'ABS ou le polyamide chargé de fibres de verre (PA66).
Une fois la première injection refroidie, le plateau du moule s'indexe à 180 degrés à l'aide d'une unité rotative de précision.
L'injection secondaire injecte ensuite un élastomère souple tel qu'un élastomère thermoplastique (TPE) ou un polyuréthane thermoplastique (TPU) directement sur le substrat chaud, formant une liaison moléculaire permanente.
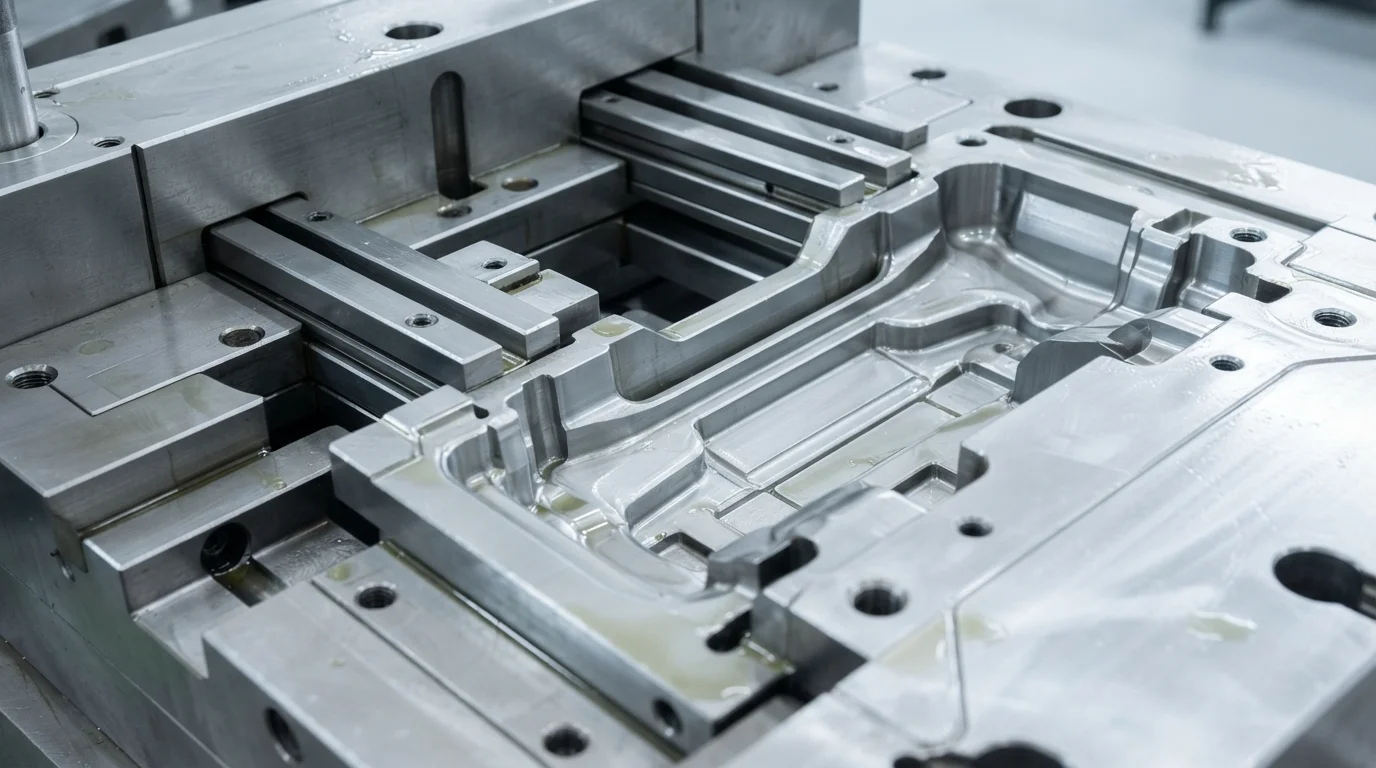
La fabrication de l'outillage détermine directement la précision d'obturation et l'encapsulation sans bavure des composants 2K.
Notre usine de 8 000 mètres carrés abrite un atelier d'outillage intégré équipé de 25 ensembles de machines CNC 5 axes, de machines d'électroérosion par enfonçage à grande vitesse et de rectifieuses de surface de précision.
L'usinage interne des noyaux de moules 2K maintient des tolérances de fabrication de ±0,01 mm, garantissant que l'acier d'obturation rotatif empêche le caoutchouc souple de déborder sur les limites du substrat rigide.
L'usinage de cavités de moules multi-injection durables utilise des aciers trempés de qualité supérieure, notamment l'acier inoxydable S136 et l'acier à outils H13, traités thermiquement à HRC 48-52.
Ces aciers résistants à la corrosion supportent les charges abrasives et les dégazages acides, ce qui nous permet de fabriquer des moules SPI classe 101 garantis pour plus de 1 000 000 de cycles de production.
La mise en œuvre des principes de moulage découplé isole les phases de remplissage, de compactage et de maintien, atteignant des CpK et PpK > 1,67 sur les limites d'étanchéité critiques.
Compatibilité des polymères et chimie de liaison chimique interfaciale
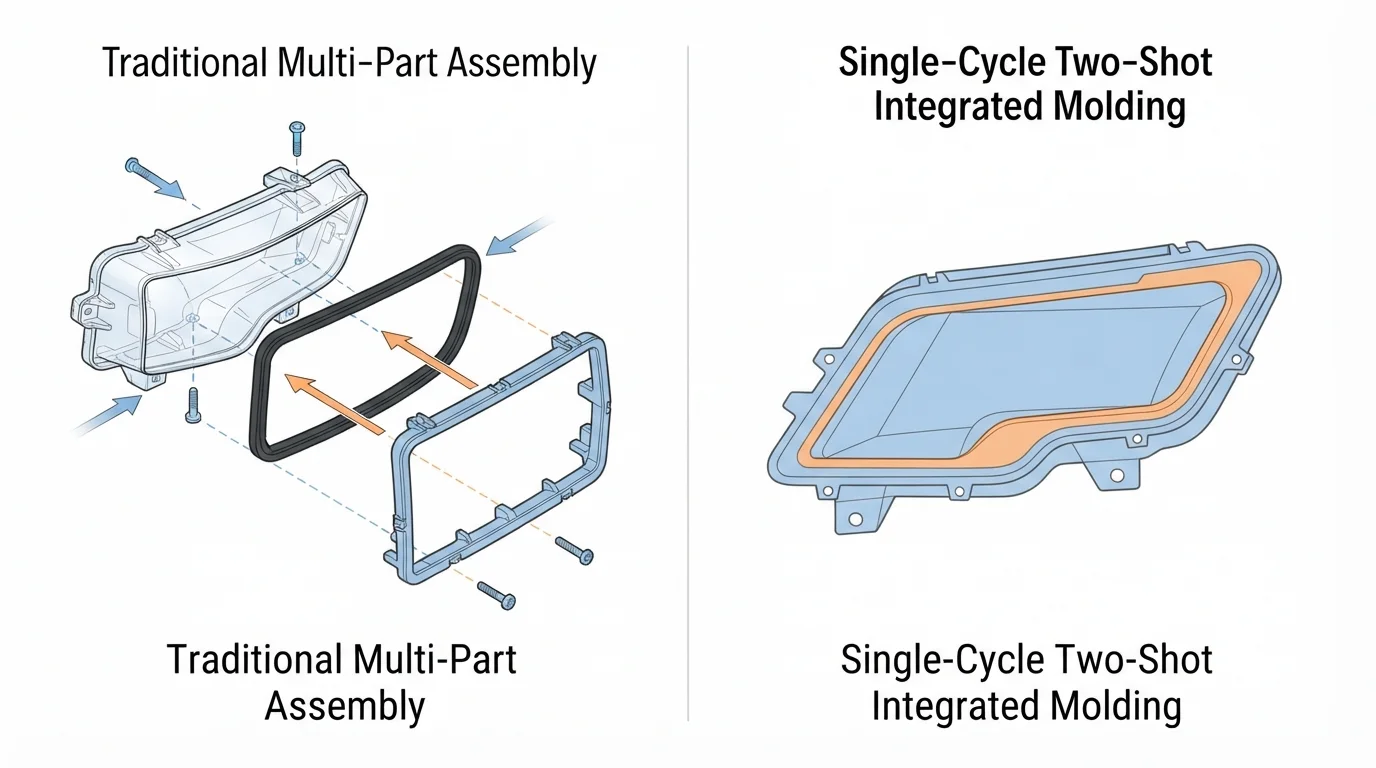
La force d'adhérence entre le substrat et la surinjection détermine la durabilité structurelle du composant.
La liaison chimique se produit lorsque des familles de polymères compatibles partagent des paramètres de solubilité et des températures de fusion similaires.
Lors de la deuxième injection, le TPE ou le TPU fondu fait fondre la couche cutanée externe du substrat rigide, favorisant la diffusion moléculaire interfaciale et l'enchevêtrement des chaînes polymères.
Les associations de matériaux incompatibles—telles que les polyoléfines non chargées associées à des résines techniques polaires—ne peuvent pas former naturellement de liaisons chimiques.
Lorsque la compatibilité chimique est médiocre, nos concepteurs d'outillage intègrent des verrouillages mécaniques tels que des queues d'aronde, des contre-dépouilles ou des trous traversants mécaniques.
Les ancrages mécaniques verrouillent physiquement le second matériau sur le substrat, empêchant la délamination interfaciale sous des contraintes de pelage dynamiques.
| Matériau du substrat rigide | Surinjection compatible (TPE/TPU) | Mécanisme de liaison | Recommandation d'ingénierie |
|---|---|---|---|
| Alliages ABS / PC+ABS | TPE à base de SEBS / TPU | Excellente fusion chimique | Maintenir la température de fusion de la 2e injection 10-20°C en dessous de la Tg du PC/ABS. |
| Polycarbonate (PC) | TPU / TPE à base d'ester | Forte diffusion moléculaire | Préchauffer la cavité du substrat du moule à 70-90°C. |
| Polyamide 66 (PA66-GF) | TPE modifié pour adhérence / Santoprène | Chimique modéré + mécanique | Intégrer des contre-dépouilles mécaniques ou des queues d'aronde. |
| Polypropylène (PP) | TPE oléfinique / TPV | Bonne fusion non polaire | Éviter les élastomères polaires ; assurer des lignes de joint propres. |
Normes de qualité automobile et médicale
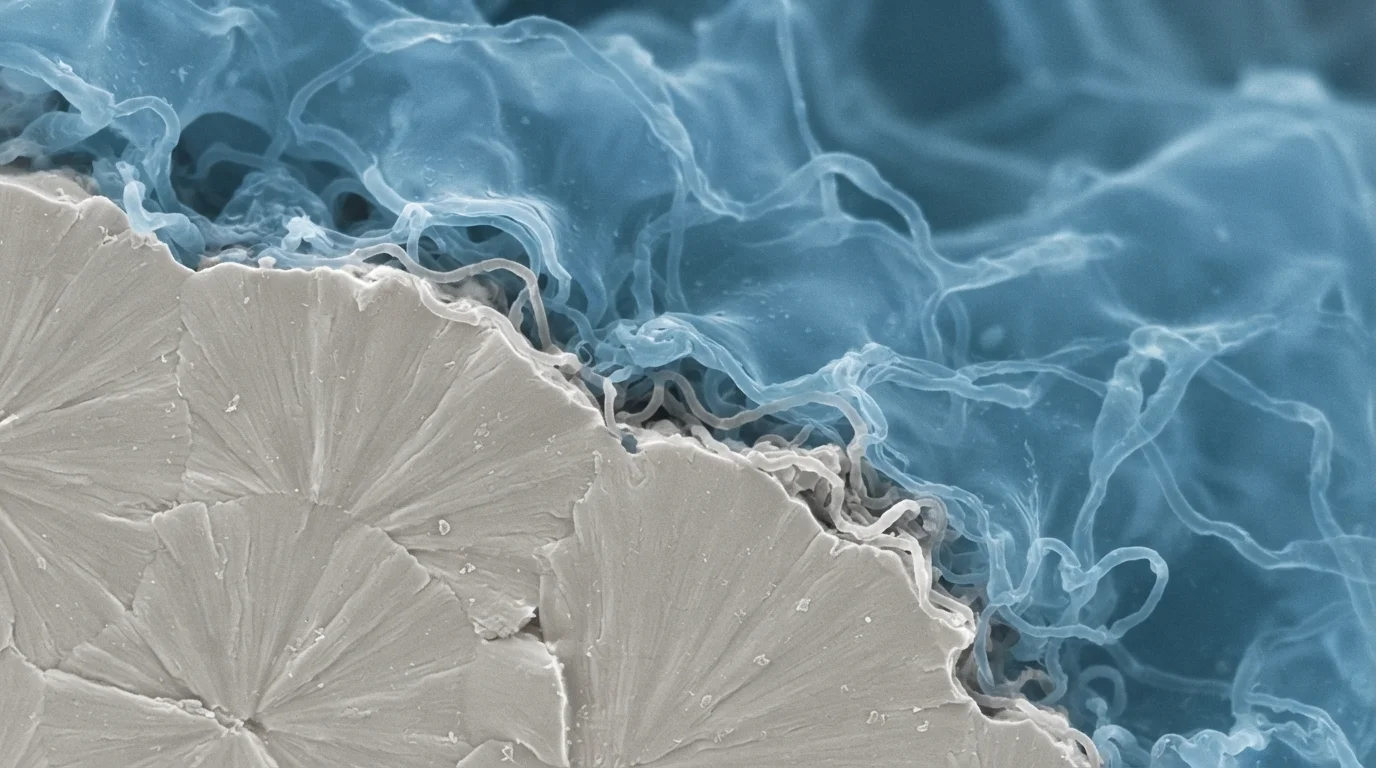
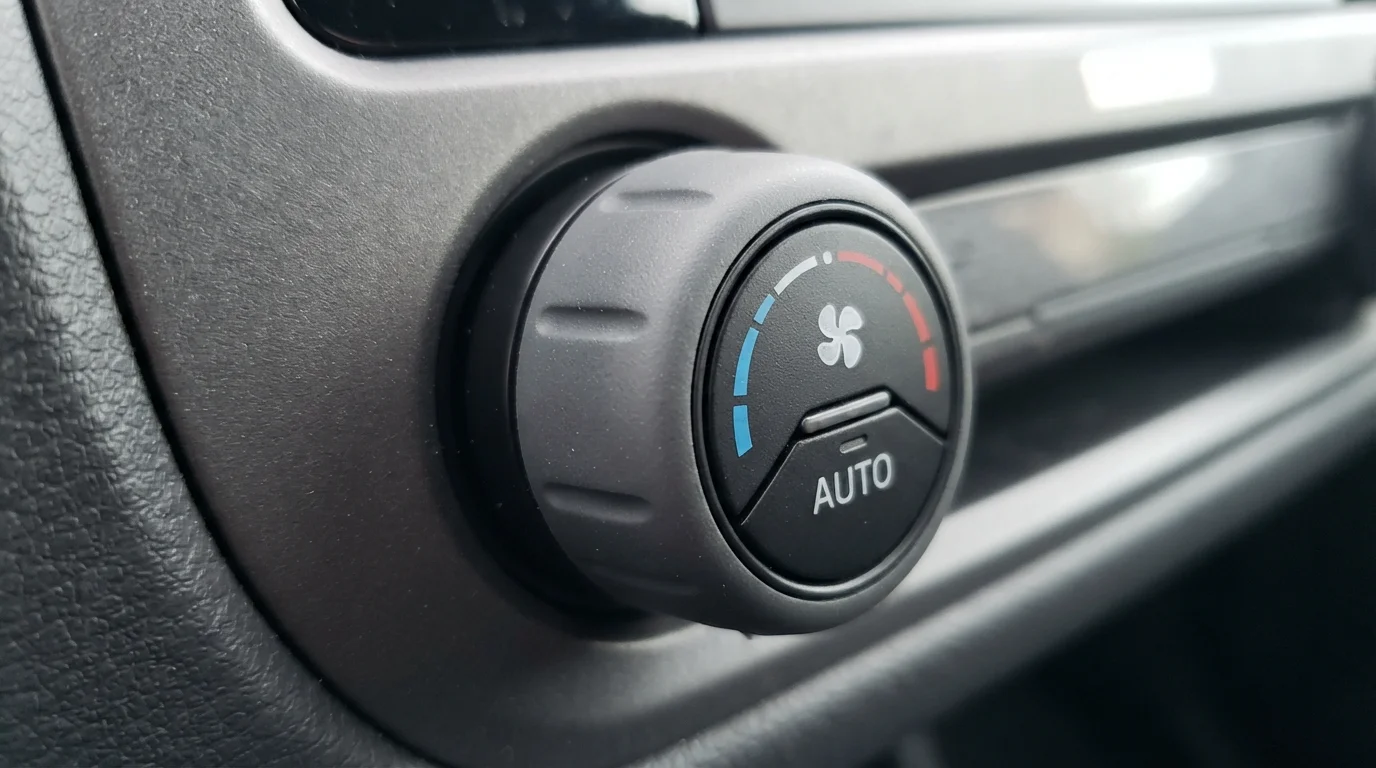
Les applications automobiles utilisent largement le moulage multi-matériaux pour les boutons de commande intérieurs, les poignées de porte ergonomiques et les joints d'étanchéité IP67.
Les protocoles de vérification de la qualité sont conformes aux normes automobiles IATF 16949, fournissant des dossiers PPAP complets de niveau 3, y compris l'analyse des modes de défaillance et de leurs effets (AMDEC), les plans de contrôle des processus et les enregistrements de certificats d'analyse (COA) des matières premières.
Les fabricants de dispositifs médicaux s'appuient sur le moulage par injection bi-injection pour les poignées d'instruments chirurgicaux, les cartouches de diagnostic fluidique et les bouchons à septum auto-obturants.
L'exploitation d'un département de moulage en salle blanche de classe ISO 8 sous certification ISO 13485 protège les composants stériles 2K de la contamination particulaire en suspension dans l'air pendant le moulage et l'emballage en vrac.
Les inspections métrologiques utilisent des machines CMM Zeiss automatisées avec une précision de balayage de ±0,003 mm, des systèmes de mesure optique OGP et des analyseurs d'humidité en ligne.
Chaque lot de production fait l'objet d'un rapport complet d'inspection de premier article (FAI) et d'une vérification de traçabilité des matériaux à 100%.
Passer du prototypage à la production à grande échelle
L'évaluation des options de moulage 2K permet aux équipes de développement de produits d'équilibrer les budgets NRE initiaux par rapport aux objectifs de coût unitaire à long terme.
La capacité de serrage des machines varie de 15T à 3000T sur plus de 35 presses à injection automatisées équipées de deux barillets indépendants et de plateaux rotatifs hydrauliques ou servo-électriques.
L'outillage de pontage 2K rapide fournit des échantillons de prototypes fonctionnels en aussi peu que 7 à 10 jours ouvrables.
La transition vers la production en série est transparente grâce à notre modèle de fabrication à source unique.
Soutenant la production de pontage à faible volume jusqu'à des cycles automatisés dépassant 100 000 pièces par mois, JUCHENG offre des coûts unitaires prévisibles et une maintenance des moules garantie.
La réalisation d'une revue complète de DfM dans les 24 heures suivant la soumission du fichier CAO optimise les angles de dépouille, la géométrie d'obturation et les dispositions d'alimentation avant la découpe de l'acier à outils.
Questions fréquemment posées (FAQ)
Qu'est-ce qui cause la délamination entre les deux matériaux dans le moulage 2K ?
La délamination se produit lorsque les chimies des polymères sont incompatibles ou lorsque le substrat refroidit excessivement avant la deuxième injection. L'injection du second matériau sur un substrat froid empêche la diffusion moléculaire à travers l'interface. L'augmentation des températures du moule du substrat ou la sélection de grades TPE/TPU chimiquement compatibles résout la délamination.
En quoi le moulage 2K diffère-t-il du surmoulage conventionnel ?
Le moulage deux injections réalise les deux injections dans un seul cycle machine à l'aide d'un outil rotatif spécialisé. Le surmoulage conventionnel nécessite de mouler le substrat sur une machine, de le transférer manuellement et de mouler le surmoulage sur une seconde machine. Le moulage deux injections offre des temps de cycle plus rapides et une résistance d'adhérence supérieure.
Quelle est l'épaisseur de paroi minimale pour les couches de surmoulage 2K ?
Minimum wall thickness for TPE or TPU overmold layers typically ranges from 1.0 mm to 1.5 mm. Thinner layers increase injection resistance and risk short shots, while excessively thick layers cause sink marks and prolonged cooling times.