
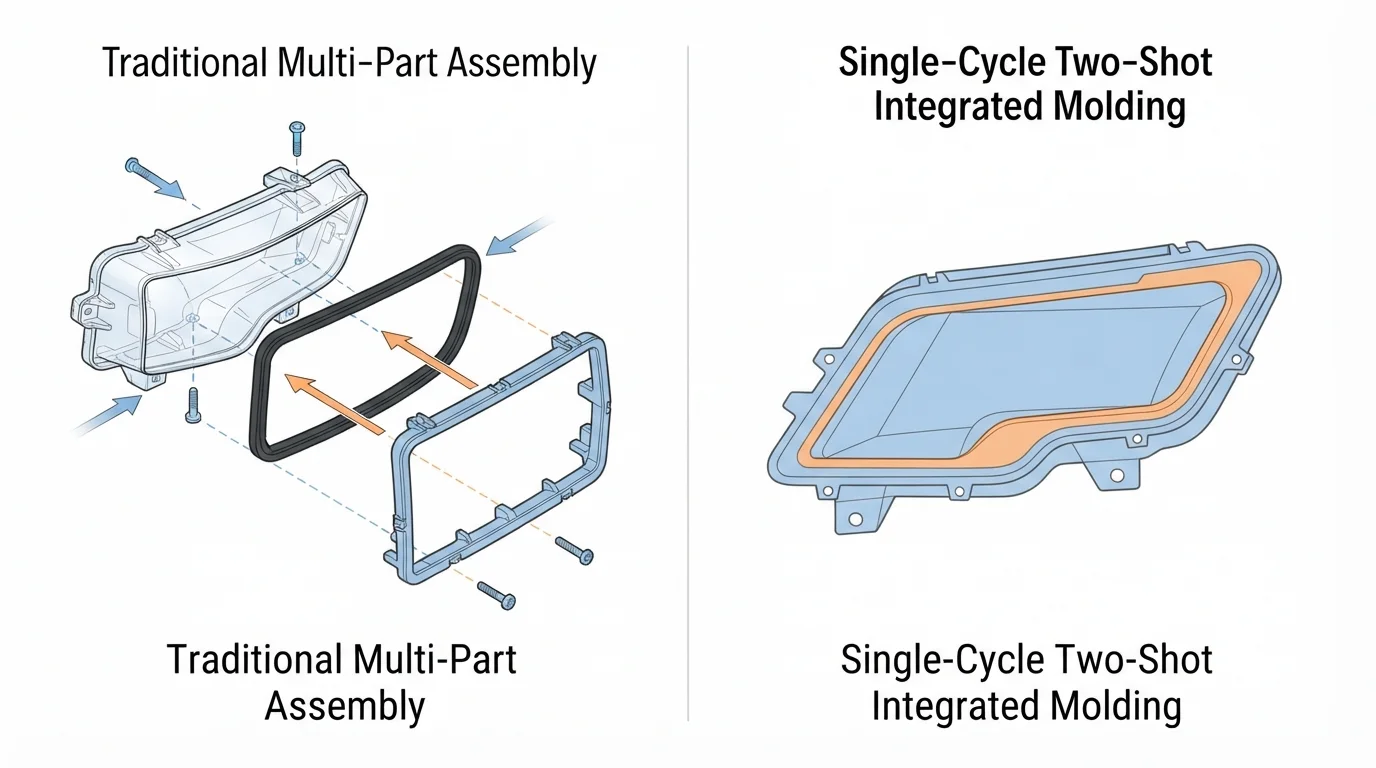
El diseño moderno de productos exige cada vez más componentes que combinen múltiples propiedades de materiales, colores o capas funcionales dentro de una única estructura integrada.
La fabricación tradicional se basa en el moldeo separado de un solo material seguido de un ensamblaje manual secundario, lo que introduce errores de acumulación de tolerancias, riesgos de alineación y mayores costos de mano de obra a largo plazo.
El procesamiento multimaterial resuelve estos desafíos al permitir que distintos polímeros se fusionen dentro de un único ciclo de fabricación continuo.

La ejecución de moldeo por inyección de dos disparos—frecuentemente llamado moldeo 2K o moldeo de doble disparo— implica inyectar dos termoplásticos distintos en un molde unificado durante un solo ciclo continuo de máquina.
JUCHENG opera como un fabricante por contrato verticalmente integrado, traduciendo conceptos complejos de productos 2K en componentes de precisión bajo sistemas de calidad certificados.
Tabla de contenido
Cómo funciona el moldeo por inyección de dos disparos y la precisión del utillaje
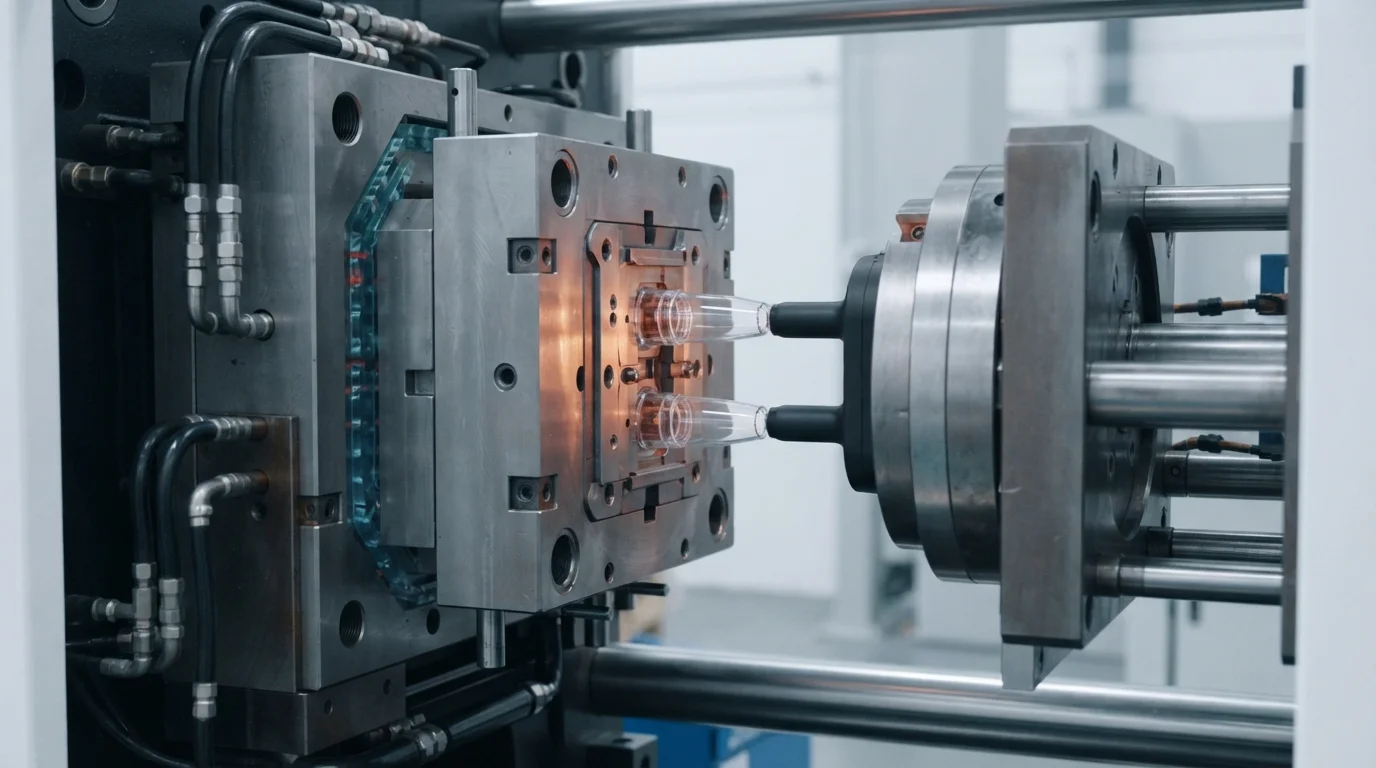
La inyección primaria forma el sustrato estructural, utilizando típicamente termoplásticos rígidos como policarbonato (PC), ABS o poliamida reforzada con fibra de vidrio (PA66).
Una vez que el primer disparo se enfría, la placa del molde indexa 180 grados mediante una unidad rotativa de precisión.
La inyección secundaria luego inyecta un elastómero blando, como elastómero termoplástico (TPE) o poliuretano termoplástico (TPU), directamente sobre el sustrato caliente, formando un enlace molecular permanente.
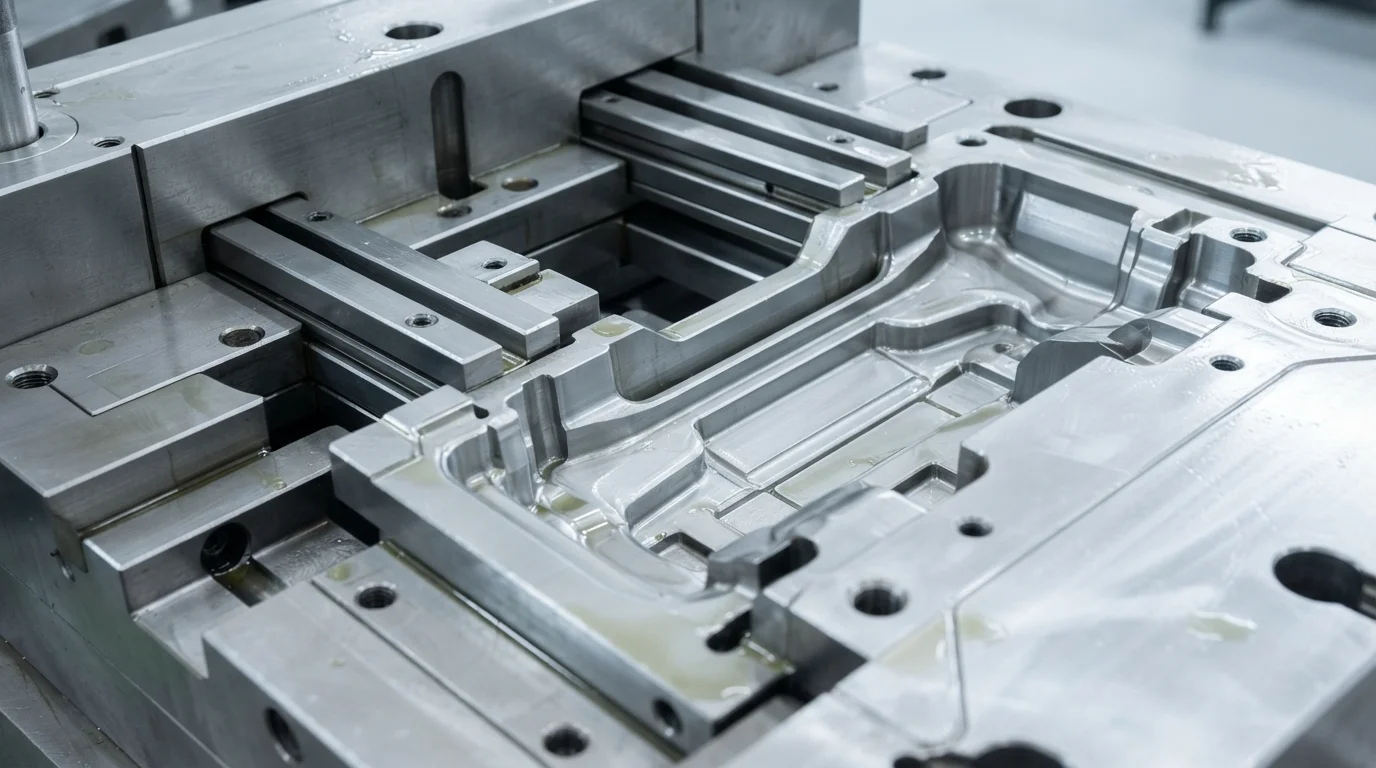
La fabricación del utillaje dicta directamente la precisión de cierre y la encapsulación sin rebabas de los componentes 2K.
Nuestra instalación de 8.000 metros cuadrados alberga un taller de utillaje interno equipado con 25 conjuntos de máquinas CNC de 5 ejes, cortadoras EDM de penetración de alta velocidad y rectificadoras de superficies de precisión.
El corte interno de núcleos de molde 2K mantiene tolerancias de fabricación de ±0,01 mm, lo que garantiza que el acero de cierre rotativo evite que el caucho blando se desborde sobre los límites del sustrato rígido.
El mecanizado de cavidades de moldes multiinyección duraderas utiliza aceros endurecidos de primera calidad, incluidos el acero inoxidable S136 y el acero para herramientas H13, tratados térmicamente a HRC 48-52.
Estos aceros resistentes a la corrosión soportan cargas abrasivas y desgasificación ácida, lo que nos permite fabricar moldes SPI Clase 101 garantizados por más de 1.000.000 de ciclos de producción.
La implementación de los principios de Moldeo Desacoplado aísla las etapas de llenado, compactación y mantenimiento, logrando CpK y PpK > 1,67 en los límites de sellado críticos.
Compatibilidad de Polímeros y Química de Unión Química Interfacial
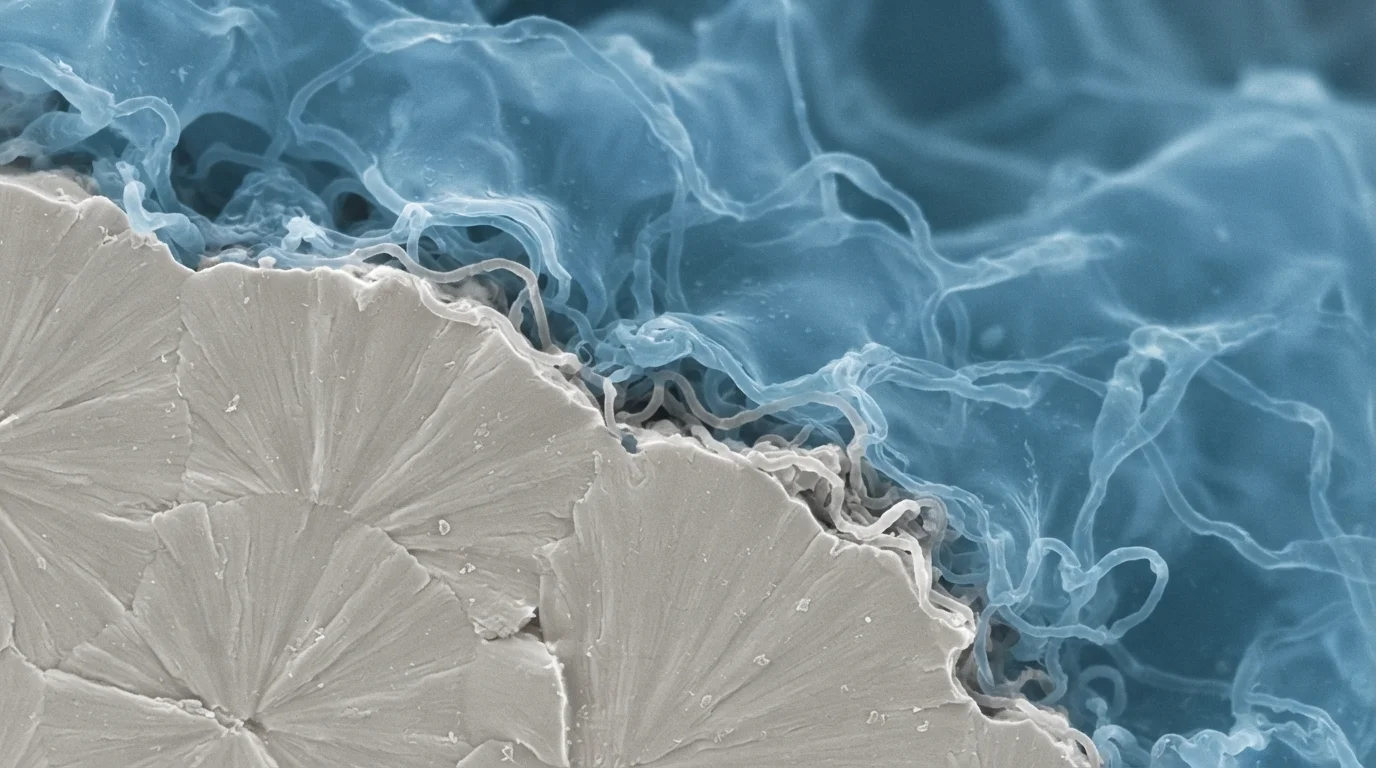
La resistencia de adhesión entre el sustrato y el sobremoldeo determina la durabilidad estructural del componente.
La unión química ocurre cuando familias de polímeros compatibles comparten parámetros de solubilidad y temperaturas de fusión similares.
Durante la segunda inyección, el TPE o TPU fundido derrite la capa de piel exterior del sustrato rígido, promoviendo la difusión molecular interfacial y el entrelazamiento de cadenas poliméricas.
Las combinaciones de materiales incompatibles —como las poliolefinas sin carga combinadas con resinas de ingeniería polares— no pueden formar uniones químicas de forma natural.
Cuando la compatibilidad química es deficiente, nuestros diseñadores de utillaje incorporan enclavamientos mecánicos como colas de milano, contrasalidas o agujeros pasantes mecánicos.
Los anclajes mecánicos bloquean físicamente el segundo material sobre el sustrato, evitando la delaminación interfacial bajo tensiones dinámicas de despegue.
| Material del Sustrato Rígido | Sobremoldeo Compatible (TPE/TPU) | Mecanismo de Unión | Recomendación de ingeniería |
|---|---|---|---|
| Aleaciones de ABS / PC+ABS | TPE a base de SEBS / TPU | Fusión química excelente | Mantener la temperatura de fusión del segundo disparo 10-20 °C por debajo de la Tg del PC/ABS. |
| Policarbonato (PC) | TPU/TPE a base de éster | Fuerte difusión molecular | Precalentar la cavidad del sustrato del molde a 70-90 °C. |
| Poliamida 66 (PA66-GF) | TPE modificado por adhesión / Santopreno | Química moderada + mecánica | Incorporar contrasalidas mecánicas o colas de milano. |
| Polipropileno (PP) | TPE olefínico / TPV | Buena fusión no polar | Evitar elastómeros polares; asegurar líneas de partición limpias. |
Estándares de calidad automotrices y médicos
Las aplicaciones automotrices utilizan en gran medida el moldeo multimaterial para perillas de control interiores, manijas de puertas ergonómicas y sellos contra la intemperie IP67.
Los protocolos de verificación de calidad cumplen con los estándares automotrices IATF 16949, suministrando paquetes de documentación completos de PPAP Nivel 3 que incluyen Análisis de Modos de Fallo y Efectos (FMEA), planes de control de procesos y registros de Certificado de Análisis (COA) de materias primas.
Los fabricantes de dispositivos médicos dependen del moldeo por inyección de dos disparos para mangos de herramientas quirúrgicas, cartuchos de diagnóstico fluídico y tapones de septo autoobturantes.
Operar un departamento de moldeo en sala limpia ISO Clase 8 bajo certificación ISO 13485 protege los componentes 2K estériles de la contaminación por partículas en suspensión durante el moldeo y el empaque en caja.
Las inspecciones metrológicas utilizan máquinas CMM Zeiss automatizadas con precisión de escaneo de ±0,003 mm, sistemas de medición óptica OGP y analizadores de humedad en línea.
Cada lote de producción se somete a un informe completo de Inspección de Primera Pieza (FAI) y a una verificación de trazabilidad de materiales del 100%.
Escalando desde la creación de prototipos hasta la producción de alto volumen
Evaluar las opciones de moldeo 2K permite a los equipos de desarrollo de productos equilibrar los presupuestos iniciales de NRE frente a los objetivos de costo unitario a largo plazo.
La capacidad de cierre de las máquinas varía de 15T a 3000T en más de 35 prensas de inyección automatizadas equipadas con barriles duales independientes y platos giratorios hidráulicos o servoeléctricos.
La herramienta puente rápida 2K entrega muestras de prototipos funcionales en tan solo 7 a 10 días hábiles.
La transición a la producción en serie es fluida bajo nuestro modelo de fabricación de fuente única.
Con soporte para producción puente de bajo volumen hasta corridas automatizadas que superan las 100,000 piezas por mes, JUCHENG ofrece costos unitarios predecibles y mantenimiento de moldes garantizado.
Entregar una revisión integral de DfM dentro de las 24 horas posteriores a la presentación del archivo CAD optimiza los ángulos de desmoldeo, la geometría de cierre y los diseños de alimentación antes de cortar el acero del molde.
Preguntas frecuentes (FAQ)
¿Qué causa la delaminación entre los dos materiales en el moldeo 2K?
La delaminación ocurre cuando las químicas de los polímeros son incompatibles o cuando el sustrato se enfría excesivamente antes del segundo disparo. Inyectar el segundo material sobre un sustrato frío impide la difusión molecular a través de la interfaz. Elevar las temperaturas del molde del sustrato o seleccionar grados de TPE/TPU químicamente compatibles resuelve la delaminación.
¿En qué se diferencia el moldeo 2K del sobremoldeo convencional?
El moldeo de dos disparos completa ambas inyecciones dentro de un solo ciclo de máquina utilizando una herramienta giratoria especializada. El sobremoldeo convencional requiere moldear el sustrato en una máquina, transferirlo manualmente y moldear el sobremolde en una segunda máquina. El moldeo de dos disparos ofrece tiempos de ciclo más rápidos y una resistencia de unión superior.
¿Cuál es el espesor de pared mínimo para las capas de sobremoldeo 2K?
El espesor de pared mínimo para las capas de sobremoldeo de TPE o TPU generalmente varía de 1.0 mm a 1.5 mm. Las capas más delgadas aumentan la resistencia a la inyección y risk de disparos cortos, mientras que las capas excesivamente gruesas causan marcas de hundimiento y tiempos de enfriamiento prolongados.