PEI-SABIC Ultem 1010
Riempire percorsi di flusso ultra-sottili e altamente complessi in avionica ad alta tensione e cassette medicali mantenendo una resistenza allo snervamento di 110 MPa richiede un super-polimero ad alto flusso ottimizzato, che SABIC Ultem 1010 offre attraverso la sua matrice di polietereimmide amorfa non rinforzata e ad alta viscosità con reologia di fusione migliorata. Con una temperatura di transizione vetrosa (Tg) elevata di 217°C e una densità di 1,27 g/cm³, questa qualità conforme alla norma aerospaziale FAR 25.853 raggiunge una classificazione V-0 a 0,4 mm. Jucheng Precision, nell'ambito dei sistemi ISO 9001 e IATF 16949, è specializzata nello stampaggio di Ultem 1010. Utilizzando utensili di raffreddamento conformi lavorati a CNC a 5 assi, gestiamo il suo ritiro isotropico (0,5%-0,7%) per fornire parti senza difetti verificate tramite CMM Zeiss.
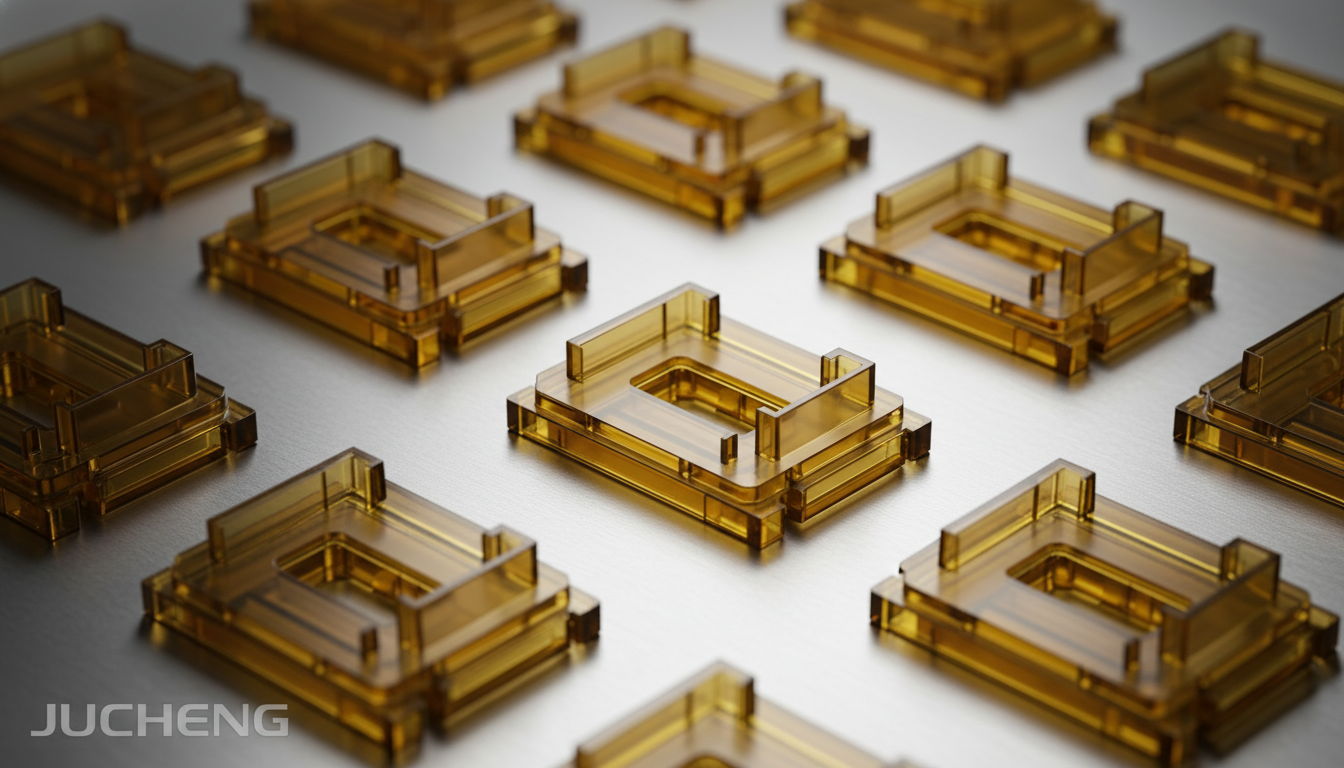
Profilo di integrità reologica e a trazione SABIC Ultem 1010
SABIC™ Ultem™ 1010 è una resina in Polieterimmide (PEI) amorfa non rinforzata, certificata per garantire un flusso migliorato, un'eccezionale resistenza chimica e rigidità meccanica ad alte temperature secondo gli standard ISO/ASTM:
| Parametro fisico e di resistenza | Valore SABIC Ultem 1010 | Vantaggio nello stampaggio e nell'uso finale |
|---|---|---|
| Indice di fluidità a caldo | MVR 13 cm³/10min (MVR 25 @ 360°C) | La migliore reologia del fuso consente un riempimento agevole della cavità in connettori a parete sottile e micro-telai elettronici a cavità multipla. |
| Duttilità strutturale | Deformazione a trazione a rottura 50 – 60% | Mostra un allungamento eccezionale e tenacità allo snervamento tra le resine PEI non rinforzate, prevenendo rotture fragili nelle bobine a scatto. |
| Ritardanza di fiamma intrinseca | UL 94 V-0 (a 0,40 mm) e conforme FAA | Soddisfa i requisiti aerospaziali FAR 25.853 di bassa tossicità dei fumi e rilascio di calore OSU, altamente certificato per gli interni di cabina commerciali. |
Configurazioni di processo a parete sottile per Ultem 1010 ad alto flusso
Grazie alle sue prestazioni di fusione ad alto flusso e alla stabilità amorfa, Ultem 1010 si lavora in modo costante all'interno di cavità di stampo strette:
| Classe di tecnologia di stampaggio | Compatibilità di processo e dettagli operativi |
|---|---|
| Connettori aeronautici a parete sottile | Eccellente. Il processo primario per Ultem 1010. Perfetto per blocchi connettori aerospaziali sub-millimetrici, clip per guide cavi e involucri di sensori di carburante. |
| Diagnostica Medica ad Alto Flusso | Eccellente. Lavoriamo all'interno delle nostre camere bianche certificate ISO Classe 7/8 per stampare cassette diagnostiche in vitro altamente complesse, pozzetti trasparenti e cuvette. |
| Terminali Elettronici Multi-Pin | Eccellente. I comportamenti di flusso stabili a basse temperature di fusione riducono il consumo energetico e abbreviano i tempi di ciclo nelle produzioni di terminali multi-cavità. |
Progetto di Stampo ad Alto Flusso per PEI-SABIC Ultem 1010
Stampare una resina amorfa a flusso migliorato come l'Ultem 1010 richiede una chiusura precisa della linea di divisione per prevenire le bave e un'essiccazione preliminare accurata per proteggere la resistenza alla trazione:
Controllo delle bave a livello di micron (precisione dell'attrezzatura)
Poiché l'Ultem 1010 ha capacità di flusso migliorate (MVR 13 cm³/10min), la resina fusa può penetrare facilmente in piccoli spazi dello stampo, causando bave sulla linea di divisione. La divisione utensili di Jucheng utilizza macchine CNC a 5 assi per ottenere micro-tolleranze, mantenendo i giochi di chiusura dello stampo strettamente entro 0,005 mm su blocchi di cavità in acciaio inossidabile premium S136.
Matrice di Temperatura dello Stampo a Olio Pressurizzato
Si utilizzano riscaldatori a olio pressurizzato per mantenere le temperature dello stampo a 140°C–180°C (284°F a 356°F). Mantenere temperature dello stampo elevate è fondamentale per ridurre al minimo le tensioni interne di stampaggio, ottimizzare la lucentezza superficiale e prevenire completamente le cricche da stress sulle linee di saldatura vicino a incastri a scatto complessi.
Protocollo Esteso di Pre-Essiccazione con Essiccante
Il PEI è altamente igroscopico. L'umidità causa splay estetico, bolle e perdita della qualità ottica trasparente. Asciughiamo la materia prima in essiccatori a tramoggia a 150°C (302°F) per 4 ore per mantenere i livelli di umidità al di sotto dello 0,02% prima dello stampaggio, proteggendo i legami tensili meccanici dinamici.
Basso Ritiro Isotropico Amorfo
Come il PEI standard, l'Ultem 1010 presenta un ritiro basso e altamente uniforme (0,50% a 0,70%). Lavoriamo circuiti di raffreddamento conformi e bilanciati direttamente nei blocchi del nucleo per accelerare la dissipazione del calore, riducendo ulteriormente i tempi di ciclo e prevenendo la deformazione termica.
Campi di Applicazione Chiave per PEI-SABIC Ultem 1010
- Interni e sistemi di cabina aeronautica: Vassoi per servizio passeggeri ad alta sicurezza, raccordi per condotti di controllo ambientale, coperture per illuminazione cabina commerciale e fascette per cablaggi avionici strutturali.
- Elettrico, Ufficio ed Elettronica: Prese di test per burn-in ad alta temperatura, morsettiere, interruttori elettrici, rocchetti per bobine per impieghi gravosi e unità di fusione per stampanti.
- Medical Diagnostics & Consumables (ISO 13485): Clear microfluidic diagnostic chips, laboratory cuvettes, sample vials, medical caps, and pharmaceutical blister containers.
Proprietà
| Densità | 1,27 g/cm³ |
| Melt Volume-Flow Rate (MVR) (340°C/5.0kg) | 13 cm³/10min |
| Melt Volume-Flow Rate (MVR) (360°C/5.0kg) | 25 cm³/10min |
| Modulo a trazione | 3.200 MPa |
| Sforzo di Trazione allo Snervamento | 110 MPa |
| Sforzo di trazione a rottura | 85.0 MPa |
| Deformazione a Rottura in Trazione | 60 % |
| Modulo a flessione | 3.300 MPa |
| Resistenza a flessione | 160 MPa |
| Resistenza all'urto Izod con intaglio (23°C) | 5.0 kJ/m² |
| Temperatura di transizione vetrosa (Tg) | 217 °C |
| Punto di Rammollimento Vicat (B/50) | 211 °C |
| Temperatura di distorsione al calore (HDT @ 1.80 MPa) | 190 °C |
| Ritiro da stampaggio lineare | 0.50 - 0.70 % |
| Flammability Rating (0.41mm) | Classe UL 94 V-0 |
| Dimensione massima del pezzo | 800 x 600 mm |
| Minimum Part Size (Micro Connector limit) | 1 x 1 mm |