
Éjection en micro-injection plastique n'est pas un détail mécanique final ; c'est le moment où une caractéristique à dimension contrôlée devient une pièce plastique non soutenue. Un composant peut se remplir correctement et pourtant se plier, se fissurer, coller, se disperser ou acquérir une marque permanente lors du démoulage. Pour les petites pièces, le concept d'éjection doit se poursuivre tout au long de la collecte et de l'emballage.
La meilleure stratégie de démoulage minimise la force, répartit le support, contrôle l'endroit où la pièce reste après l'ouverture et protège les surfaces qui régissent la fonction. Cet article suit la pièce depuis la rétention dans l'empreinte jusqu'à la collecte finale afin que le point de défaillance soit plus facile à isoler.
Parcours de la pièce
Prédire où la pièce restera à l'ouverture du moule
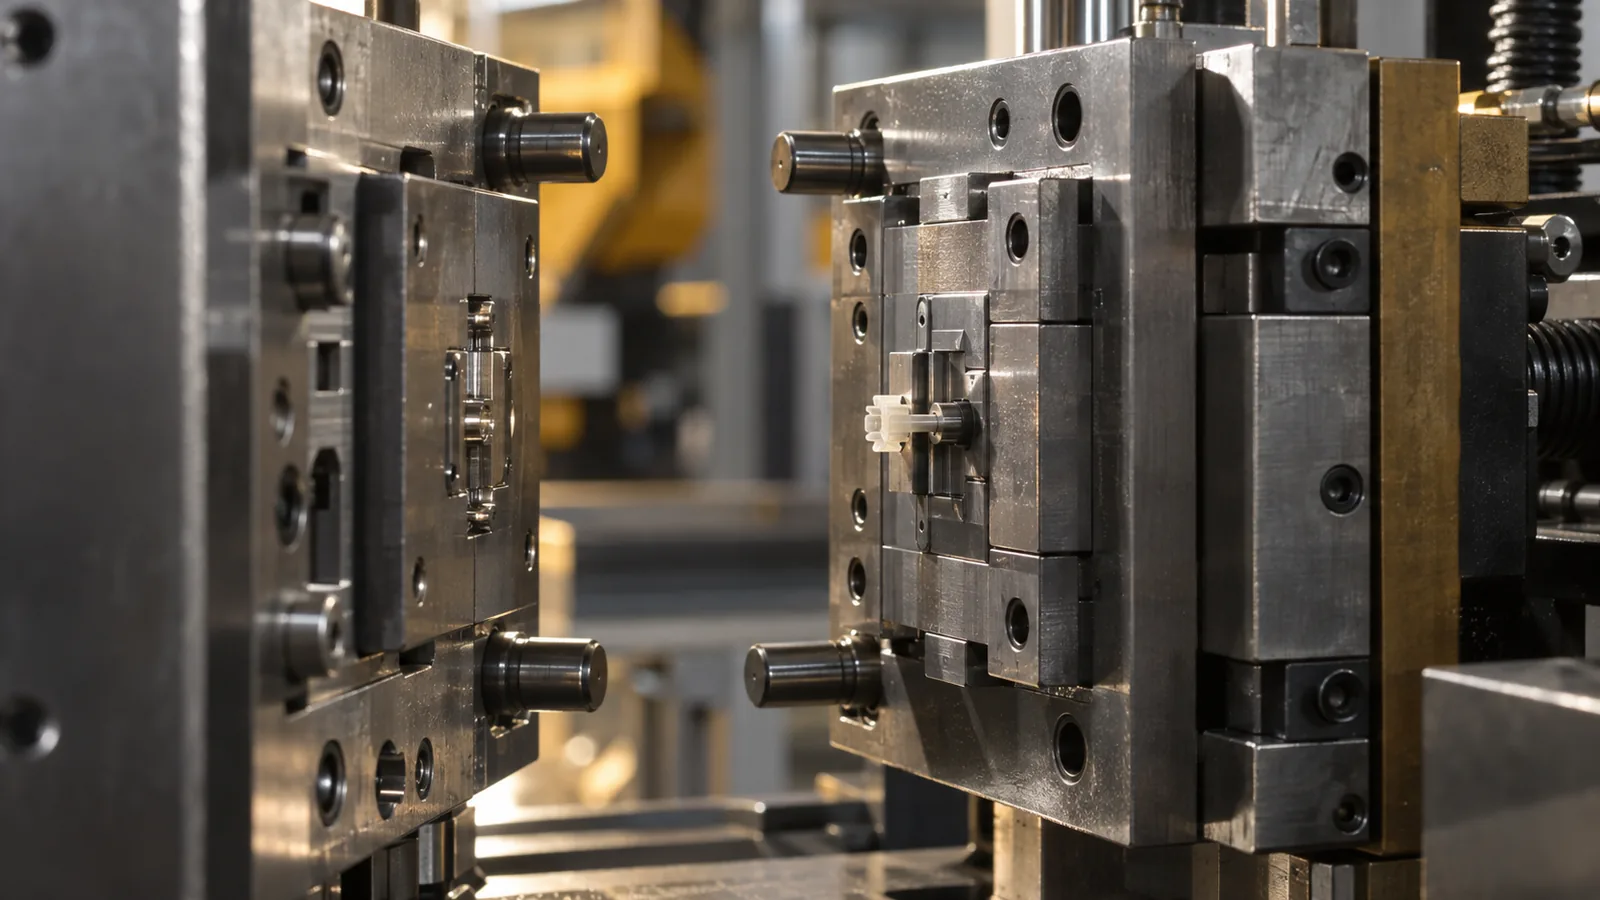
Une éjection fiable commence avant qu'aucune broche ne bouge. L'outil doit contrôler quel côté retient la pièce, avec quelle force il la maintient et si la pièce reste orientée. Le retrait sur noyau, l'état de surface, la dépouille, la texture, les contre-dépouilles, la rétention à la carotte et l'équilibre de refroidissement influencent tous le résultat.
Une pièce qui alterne entre les demi-moules ne peut pas être collectée de manière cohérente. Elle peut également entrer en collision avec l'outil ou le robot car sa position de démoulage change d'un cycle à l'autre. Lors de la revue de conception, identifiez la surface de rétention prévue et comparez-la à chaque caractéristique concurrente susceptible de saisir le polymère.
Les très petites pièces introduisent une complication supplémentaire : la carotte ou la seuil d'injection peut dominer le comportement de démoulage. Si la carotte casse de manière imprévisible ou si la pièce reste attachée à une carotte, la méthode de collecte doit tenir compte de la séparation sans endommager la caractéristique fonctionnelle.
Réduire la force de démoulage avant d'ajouter d'autres éjecteurs
L'ajout de broches peut répartir la charge, mais ne corrige pas toutes les causes du collage. Une rétention excessive peut provenir d'une dépouille insuffisante, d'une rugosité dans le sens du démoulage, d'une texture profonde, de la formation d'un vide, du retrait sur noyau, d'une contre-dépouille, d'une température de démoulage élevée ou d'une géométrie déformée.
Examinez d'abord les surfaces de contact. Une légère amélioration de la dépouille ou du sens de polissage peut réduire la force plus efficacement qu'un système d'éjection plus puissant. Ces décisions relèvent de la fabrication de moules sur mesure car la dépouille, le sens de polissage, le refroidissement et l'accès des éjecteurs se disputent le même espace dans l'outil. Le refroidissement compte aussi : une pièce démoulée trop chaude peut se déformer sous une force qu'une pièce plus froide supporterait, tandis qu'un refroidissement excessif peut augmenter le retrait autour d'un noyau.
Règle de décision : si la force d'éjection ne cesse d'augmenter pendant un essai, cessez d'augmenter la force et déterminez quelle surface ou condition de pression retient la pièce.
Adapter la méthode d'éjection à la surface capable de supporter la charge
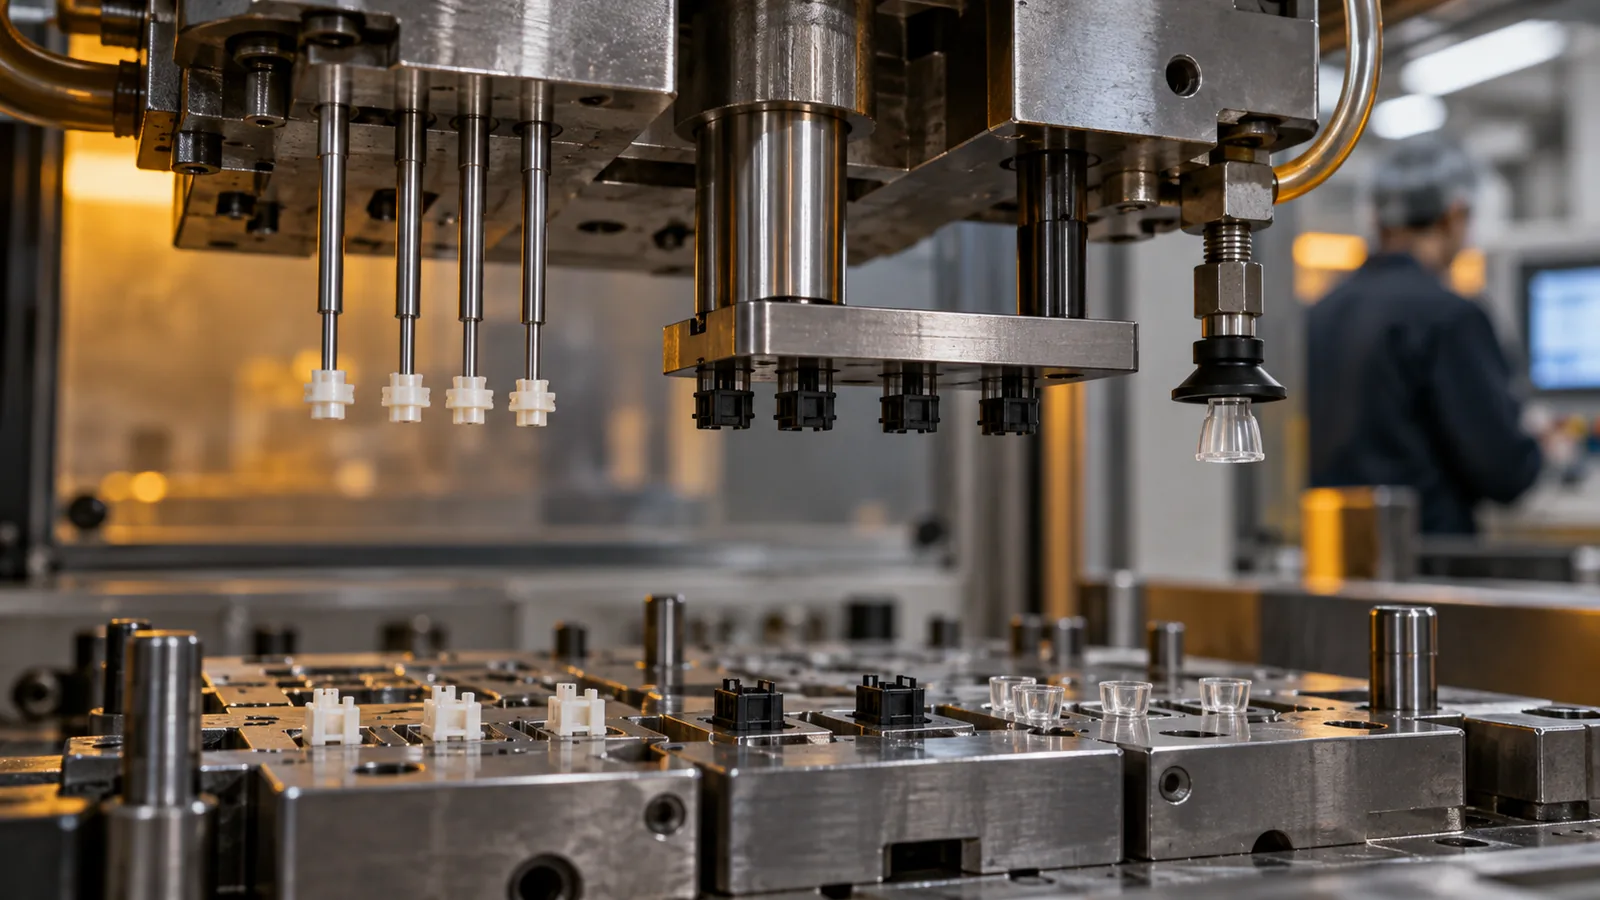
La zone de contact acceptable — et non l'espace disponible dans le moule — doit guider le choix de la méthode d'éjection. Les faces d'étanchéité fonctionnelles, les surfaces optiques, les nervures minces et les dents de pignons miniatures sont de mauvais emplacements pour une force concentrée.
| Méthode | Condition utile | Risque principal |
|---|---|---|
| Petites broches éjectrices | Plots non fonctionnels définis avec un support adéquat | Marquage, flexion ou rupture de broche |
| Éjection par manchon | Éléments ronds nécessitant un support réparti | Concentricité et ligne de repère |
| Plaque dévêtisseuse | Support périmétrique ou sur grande surface | Géométrie de séparation et alignement des plaques |
| Assistance par air | Libération sous vide ou surfaces délicates étendues | Direction de pièce non contrôlée |
| Préhension par vide ou robotisée | Transfert contrôlé dans un plateau ou un nid | Régularité de préhension et contact de surface |
Les stratégies hybrides sont courantes. L'éjection mécanique peut séparer la pièce de l'empreinte, tandis que la préhension par vide contrôle l'orientation immédiatement après. La séquence et le synchronisme importent autant que le matériel individuel.
L'électricité statique peut transformer l'éjection en échec de collecte
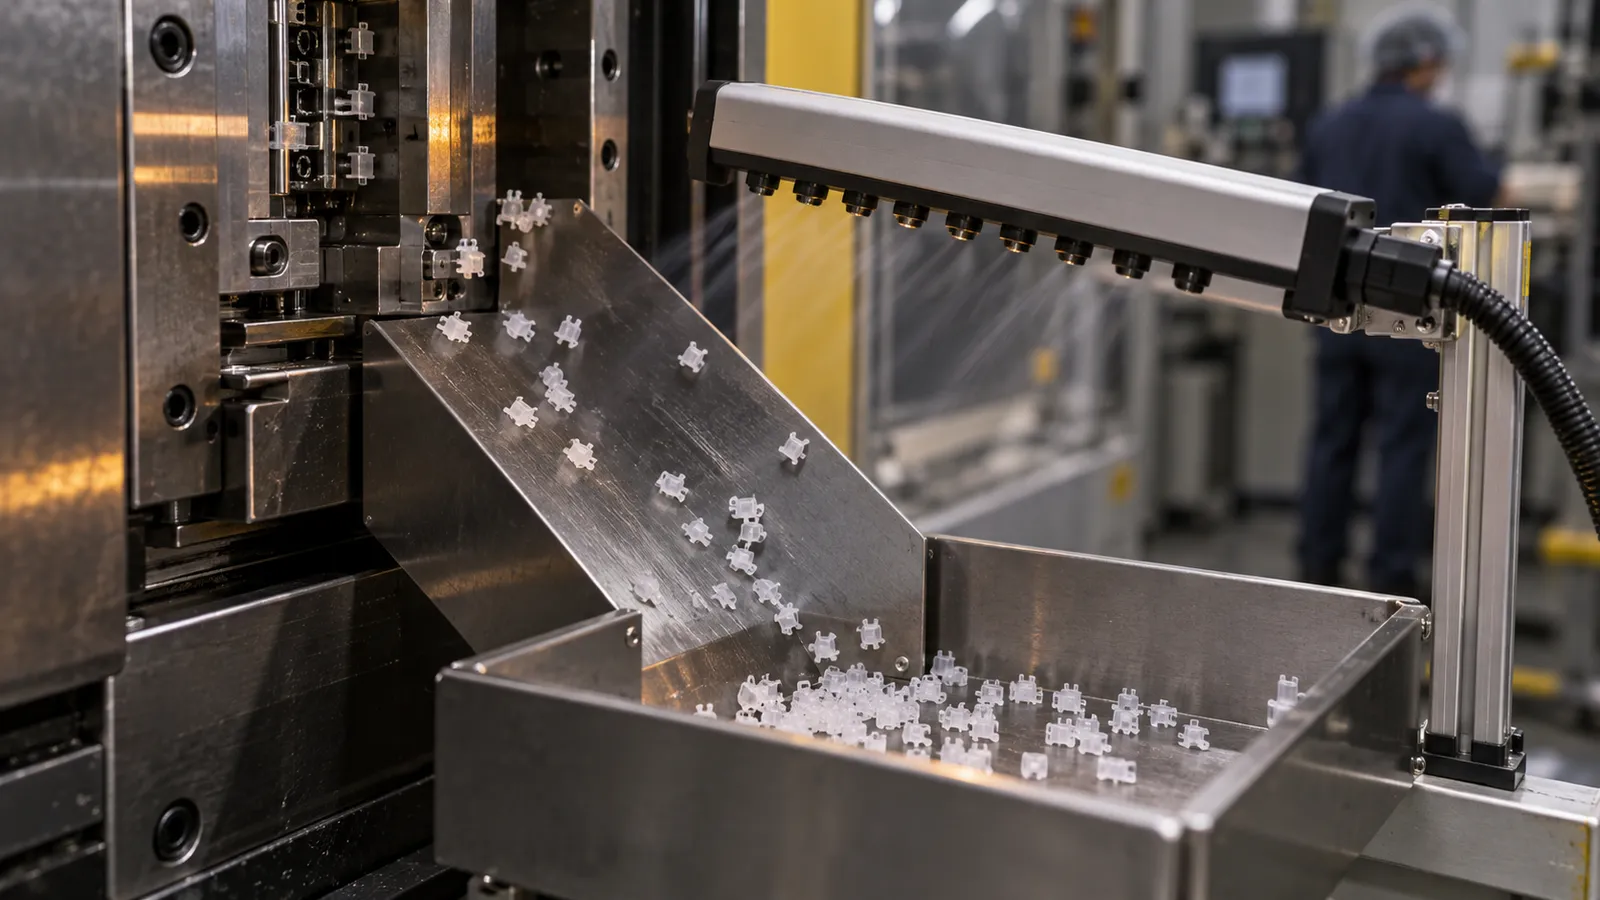
Une micropièce peut quitter l'empreinte et malgré tout ne pas arriver dans le plateau de collecte. L'attraction statique peut la retenir sur le noyau, l'attirer vers une surface voisine ou faire coller plusieurs pièces ensemble. Un mouvement d'air qui semble inoffensif pour des composants plus grands peut disperser des pièces légères.
La collecte doit être conçue comme un trajet fermé. La position d'éjection, l'approche de préhension, l'emplacement des capteurs, la vitesse de transfert, la géométrie du plateau, la mise à la terre, l'ionisation et le matériau d'emballage influencent tous le fait que chaque pièce soit comptabilisée. Si la pièce doit conserver son orientation pour l'inspection ou l'assemblage, une collecte par chute aléatoire est rarement suffisante.
Pour les applications sensibles, l'emballage doit également empêcher l'abrasion et le transfert de particules. Un plateau à alvéoles comptées ou un nid défini peut mieux soutenir la traçabilité qu'un bac commun, surtout lorsque les pièces sont difficiles à séparer visuellement. Cela est particulièrement pertinent lorsqu'un moulage par injection en salle blanche itinéraire est sélectionné pour contrôler l'exposition aux particules par la collecte et l'emballage.
Utilisez le schéma d'endommagement pour identifier son moment d'apparition
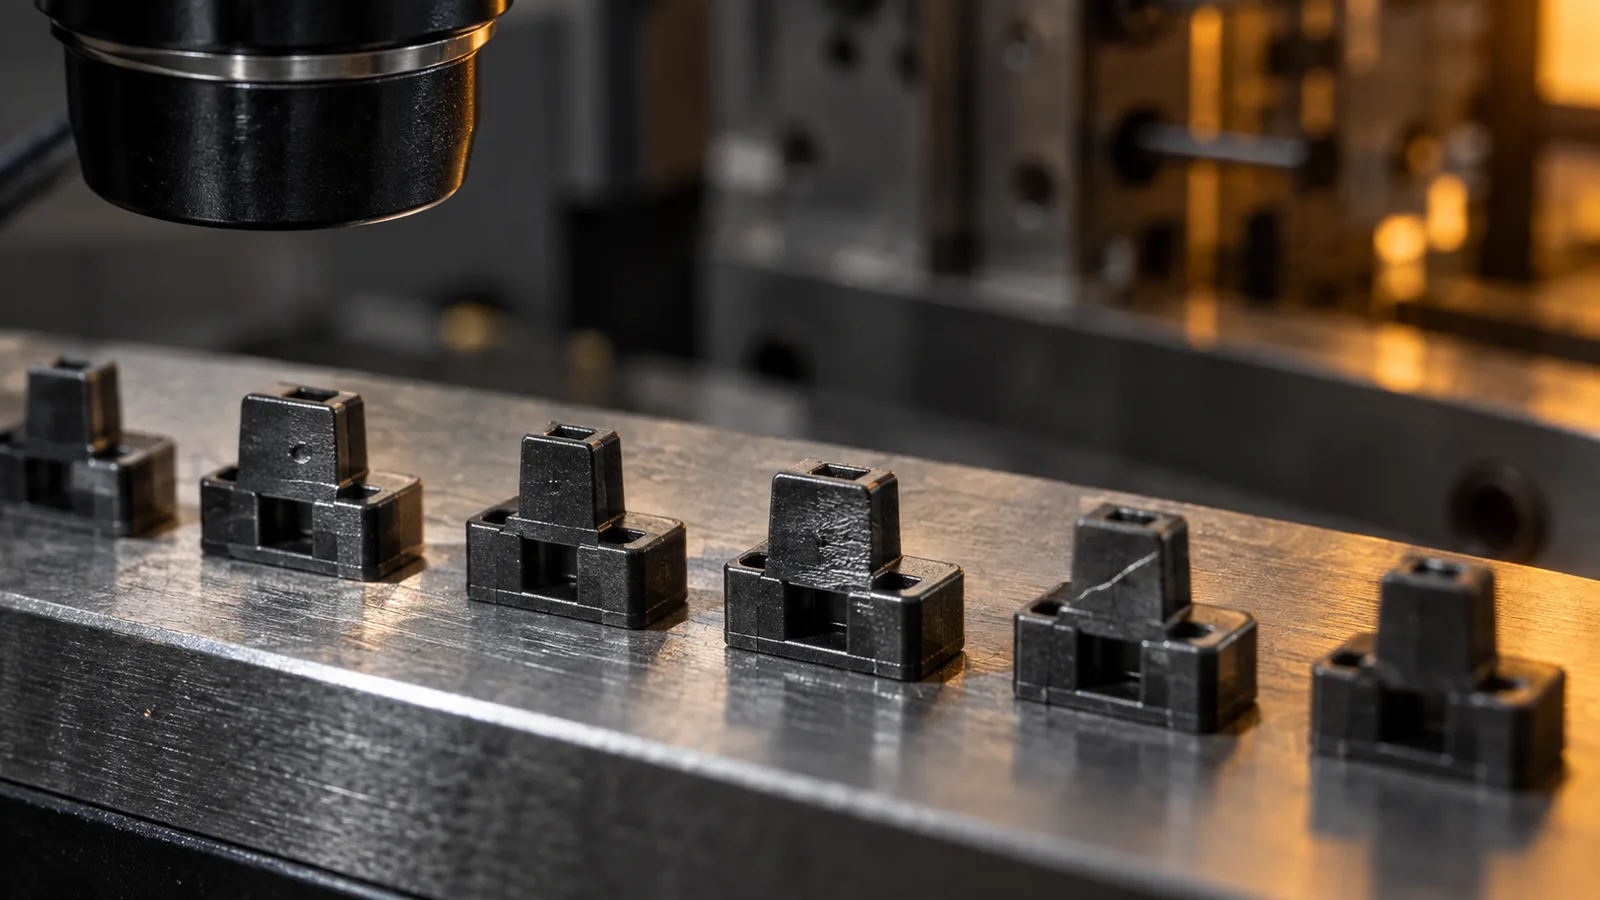
Les dommages de démoulage doivent être distingués de la déformation de moulage. Une même caractéristique courbée peut résulter d'un refroidissement inégal, d'une rétention sur le noyau, de la force d'éjection, du contact du robot ou de la compression de l'emballage. Les preuves temporelles aident à cerner la cause.
- Dommage à un emplacement d'éjecteur : inspectez la zone de contact, le moment, l'alignement des broches et la température locale.
- La pièce reste sur le noyau : examinez la dépouille, l'état de surface, le retrait, l'éventage derrière la pièce et la température de démoulage.
- Pièces manquantes aléatoires : étudiez l'électricité statique, le mouvement d'air, la détection de préhension et l'enceinte de collecte.
- Rayures après démoulage : comparez les pinces du robot, les goulottes, les plateaux et le contact pièce à pièce.
- Changements de forme après plusieurs minutes : envisagez les contraintes résiduelles, l'équilibre de refroidissement et un stockage non supporté.
Une vidéo à haute vitesse ou un cycle manuel par étapes peut révéler le moment où la pièce change d'orientation ou entre en contact avec une autre surface. Les dimensions moulées doivent être vérifiées avant et après la manipulation lorsque le point d'endommagement est incertain.
Validate the Complete Release Sequence
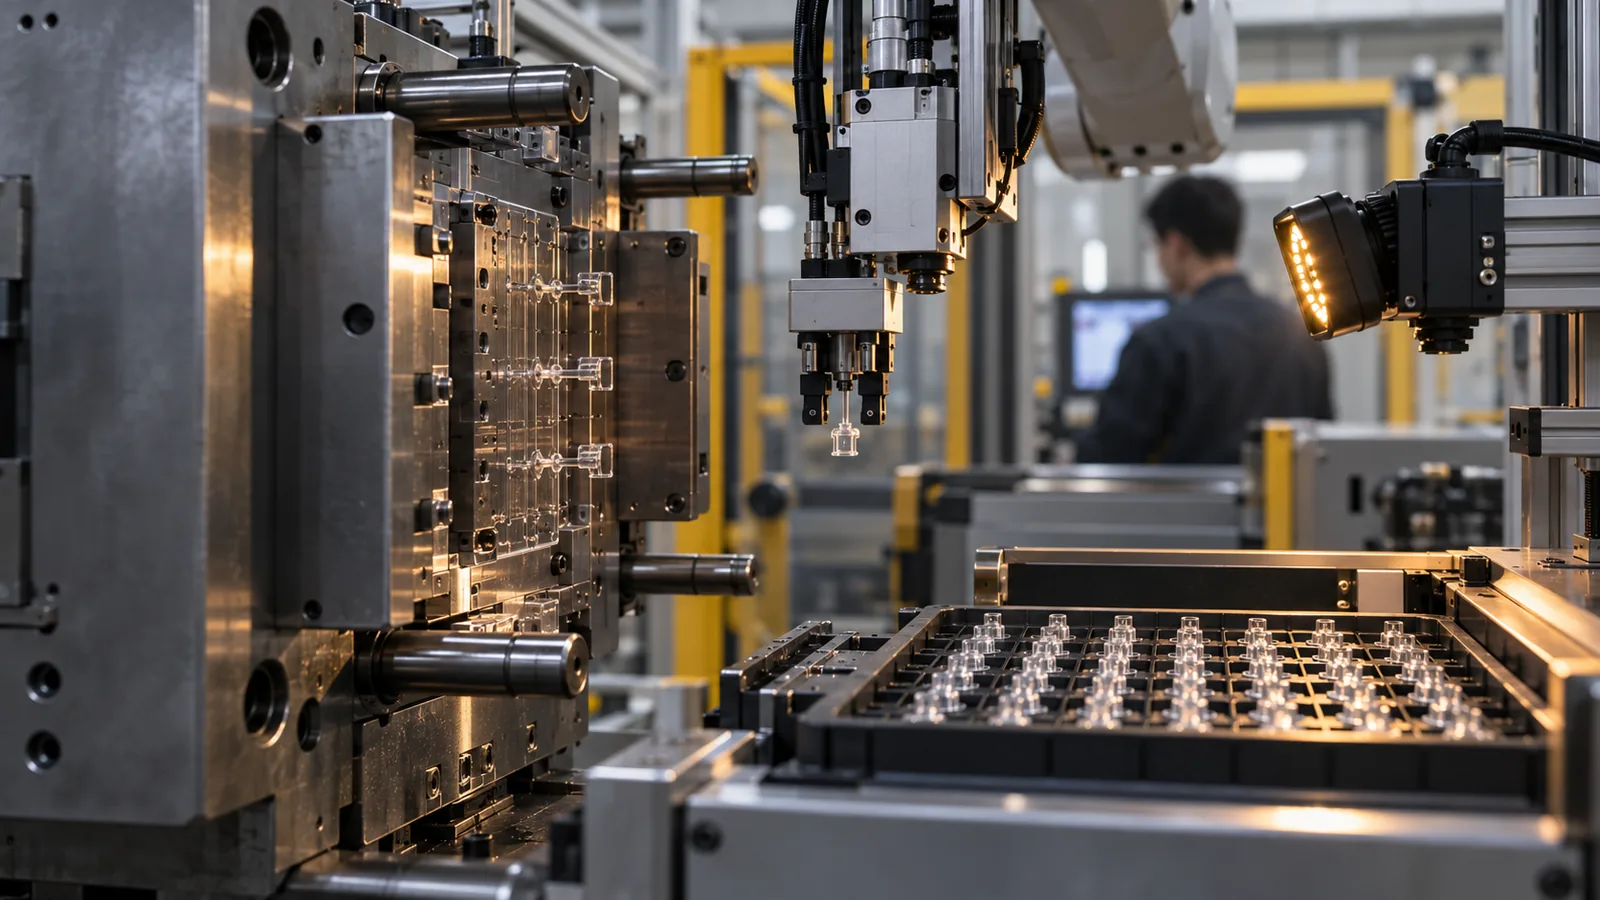
Validation should cover more than a successful mold opening. The goal is repeated release, controlled transfer, accurate counting, and undamaged packaging under normal variation.
- Confirm the intended mold half retains the part every cycle.
- Record release force or a repeatable proxy where practical.
- Inspect ejector marks and functional features under appropriate magnification.
- Challenge normal variation in cooling and mold temperature.
- Verify pickup, presence detection, and rejection logic.
- Run enough cycles to observe static and deposit buildup.
- Measure parts after the actual packaging and conditioning interval.
L' Micro-moulage par injection workflow should connect tool release with automated handling and dimensional verification. The site’s contrôle qualité process can then keep cavity, release damage, measurement, and packaging evidence traceable. Treating ejection as part of that system reduces the risk of approving a cavity that cannot support production.
Questions fréquemment posées
Why do micro parts stick even when draft is present?
Draft may be offset by core shrinkage, roughness, texture, vacuum, local undercuts, or a warm release condition. The full contact surface and cooling state should be examined.
Are ejector marks acceptable on micro parts?
Only when their location and depth do not interfere with function, assembly, sealing, appearance, or measurement. The acceptable witness area should be identified on the drawing.
Can compressed air replace ejector pins?
Air can assist release in suitable geometries, but it may not provide enough controlled force or direction by itself. It must also be evaluated for cleanliness and part scattering.
Why should parts be measured after packaging?
Handling and storage can bend delicate features or allow residual stress to relax. Measuring only immediately after molding may miss the condition received by the customer.
What information helps design an ejection system?
Provide functional surfaces, cosmetic limits, allowable witness zones, material, expected temperature, part orientation needs, inspection method, and packaging requirements.