
Moule d'injection en aluminium / Outillage en aluminium
Accélérer la mise sur le marché et réduire drastiquement les coûts initiaux d'outillage sans sacrifier la qualité des pièces de qualité production nécessite un outillage en aluminium haute performance. La fabrication de moules d'injection en aluminium utilise des alliages d'aluminium aéronautiques 7075-T6 ou QC-10 pour produire des prototypes fonctionnels et des pièces de production en faible volume en aussi peu que 10 jours ouvrables. L'aluminium offre quatre fois la conductivité thermique de l'acier, permettant une extraction de chaleur plus rapide et réduisant les temps de cycle d'injection jusqu'à 30%. Chez Jucheng Precision, notre équipe d'ingénierie expérimentée est spécialisée dans les moules en aluminium fraisés par CNC 5 axes, livrant des pièces prototypes à tolérance serrée vérifiées par inspection Zeiss CMM.
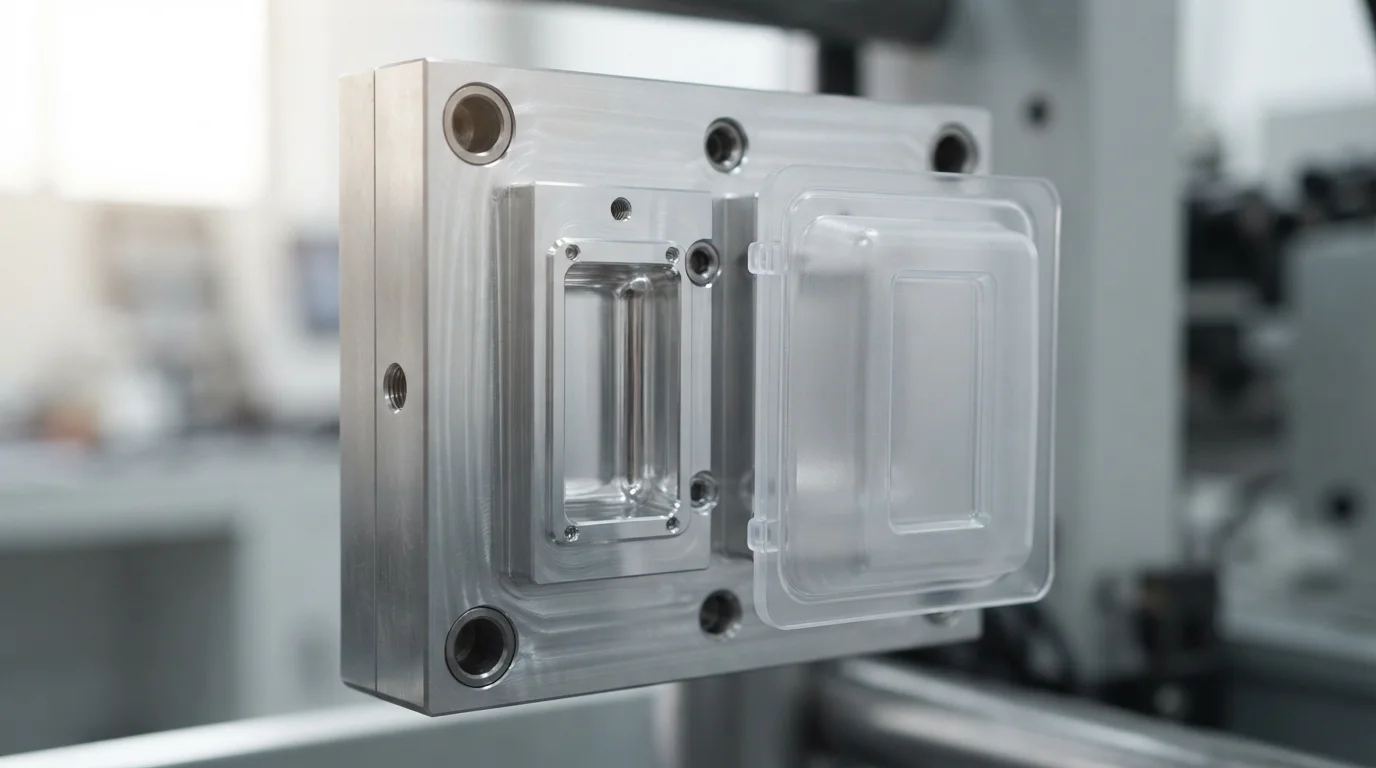
Haute vitesse Moule d'injection en aluminium / Outillage en aluminium solutions conçues pour la validation rapide de produits et la production relais en faible volume. En utilisant des alliages d'aluminium aéronautiques 7075-T6 ou QC-10, nos moules en aluminium livrent des pièces plastiques de qualité production en aussi peu que 10 jours ouvrables tout en réduisant les coûts initiaux d'outillage jusqu'à 50%.
Matrice des nuances d'alliage d'aluminium et des performances d'outillage
Nous usinons des alliages d'aluminium à haute résistance pour équilibrer les vitesses de fraisage CNC rapides avec la durée de vie des moules et l'efficacité du refroidissement thermique :
| Alliage d'outillage en aluminium | Dureté Brinell (HB) | Conductivité thermique | Durée de vie garantie en nombre de cycles |
|---|---|---|---|
| Aluminium QC-10 / 7075-T6 | 150 – 160 HB | 130 – 160 W/(m·K) (refroidissement 4x plus rapide que l'acier) | 10 000 à 100 000+ cycles |
| Aluminium 6061-T6 | 95 – 105 HB | 160 – 170 W/(m·K) | 1 000 à 10 000 pièces (prototype) |
| Comparaison avec l'acier P20 | 300 HB (30 HRC) | 29 – 34 W/(m·K) | 250 000+ pièces |
Processus d'outillage en aluminium et compatibilité des résines
Les moules en aluminium traitent une large gamme de thermoplastiques de qualité production, fournissant une validation physique réelle des échantillons :
| Catégorie de processus | Résines recommandées | Avantage pour le prototypage et la production pilote |
|---|---|---|
| Moule d'injection prototype Outillage | ABS, Polycarbonate (PC), Polypropylène (PP) | Délai rapide de 10 jours pour 100 à 1 000 pièces fonctionnelles. Permet un ré-usinage CNC facile si des modifications CAO sont nécessaires. |
| Moulage par injection à faible volume Séries de transition | Polyamide (PA/Nylon), Élastomère thermoplastique (TPE) | Répond à la demande du marché pilote (1 000 à 10 000+ pièces) avec un faible capital initial pour l'outillage, pendant que les moules en acier pour la production de masse sont en cours de fabrication. |
Plan de fabrication de moules en aluminium et de refroidissement rapide
L'exécution d'un outillage de précision en aluminium nécessite un contrôle technique approfondi de l'usinage CNC à grande vitesse et de la dilatation thermique :
1. Fraisage CNC 5 axes rapide (50% de délai plus court)
Les alliages d'aluminium présentent des indices d'usinabilité de 100%, ce qui permet à nos centres CNC 5 axes de fraiser les inserts de noyau et de cavité à des vitesses d'avance ultra-élevées. Cela élimine les longs calendriers de brûlage d'électrodes EDM et réduit les délais de fabrication des moules à seulement 10 jours ouvrables.
2. Conductivité thermique élevée (refroidissement 4 fois plus rapide que l'acier)
Avec une conductivité thermique de 130 à 160 W/(m·K), l'aluminium dissipe la chaleur quatre fois plus vite que l'acier à outils. Cela raccourcit considérablement la phase de refroidissement du cycle de moulage, réduisant les temps de fonctionnement de la presse de 20% à 30%.
3. Intégration du châssis Master Unit Die (MUD)
Pour optimiser la rentabilité pendant Fabrication de moules sur mesure, les inserts de noyau en aluminium sont conçus pour s'adapter directement aux châssis maîtres MUD standardisés. Cela évite de construire des bases de moules en acier autonomes pour les pièces prototypes à faible volume.
4. Options d'éjection et de finition de surface
Les cavités en aluminium supportent des finitions polies au papier jusqu'à SPI B-1, ainsi que des textures légères Mold-Tech. Des angles de dépouille généreux (minimum 1,5° à 2°) et des plaques d'éjection guidées empêchent le frottement des parois du moule lors du démoulage automatique des pièces.
Domaines d'application clés pour l'outillage d'injection en aluminium
- Prototypes médicaux et de soins de santé (ISO 13485) : Pièces d'essai d'outils chirurgicaux fonctionnels, prototypes de cassettes de diagnostic et séries pilotes de boîtiers d'inhalateurs.
- Pré-série automobile (IATF 16949) : Caches de capteurs fonctionnels sous le capot, vérification de garnitures de tableau de bord et échantillons de conduits de climatisation.
- Lancements de produits de consommation : Boîtiers d'appareils domestiques intelligents, prototypes de boîtiers d'outils électriques et tests pilotes d'emballages cosmétiques.
Propriétés des matériaux
| Densité (aluminium 7075-T6) | 2,81 g/cm³ |
| Dureté (QC-10 / 7075-T6) | 150 - 160 HB (Brinell) |
| Limite d'élasticité en traction (7075-T6) | 500 - 540 MPa |
| Résistance à la traction ultime | 570 MPa |
| Conductivité thermique (23°C) | 130 - 160 W/(m·K) |
| Coefficient de dilatation thermique | 23 10⁻⁶/K |
| Indice d'usinabilité (par rapport à l'acier) | 100 % |
| Capacité de polissage de surface SPI | SPI B-1 (polissage papier) - |
| Durée de vie prévisible des outils | 10 000 - 100 000 cycles |
| Compensation du retrait linéaire au moulage | 0.40 - 2.50 % |
| Taille maximale de pièce | 1000 x 800 mm |
| Tolérance d'usinage minimale | +/- 0,01 mm |