
La fabrication de matériel de précision repose fortement sur la fabrication d'outillages de haute intégrité.
La transition de concepts de produits personnalisés, des dessins techniques 2D à la production en volume, nécessite une conception méticuleuse des cavités et un fraisage CNC à grande vitesse.
La fourniture de services spécialisés de fabrication de moules sur mesure nécessite l'usinage interne des noyaux de moule et des châssis maîtres afin d'éliminer les retards de la chaîne d'approvisionnement tierce.
Opérer en tant que fabricant sous contrat intégré garantit un contrôle qualité complet, de la coupe initiale de l'acier à outil à l'injection de composants en masse.
L'outillage sous contrat se concentre exclusivement sur des structures de moules conçues sur mesure à 100%, évitant l'outillage de catalogue standard.
Le fonctionnement d'une salle d'outillage interne verticalement intégrée au département de moulage permet aux ingénieurs d'outillage et aux techniciens de traitement de collaborer de manière transparente.
Qu'il s'agisse de construire un outillage rapide en aluminium pour la validation de prototypes ou de fabriquer des moules de production en acier inoxydable trempé, les équipes d'ingénierie doivent garantir une géométrie de pièce exacte et une fiabilité à long terme de l'outil.
Table des matières
25 centres d'usinage CNC à 5 axes et tolérance d'outillage de ±0,01 mm
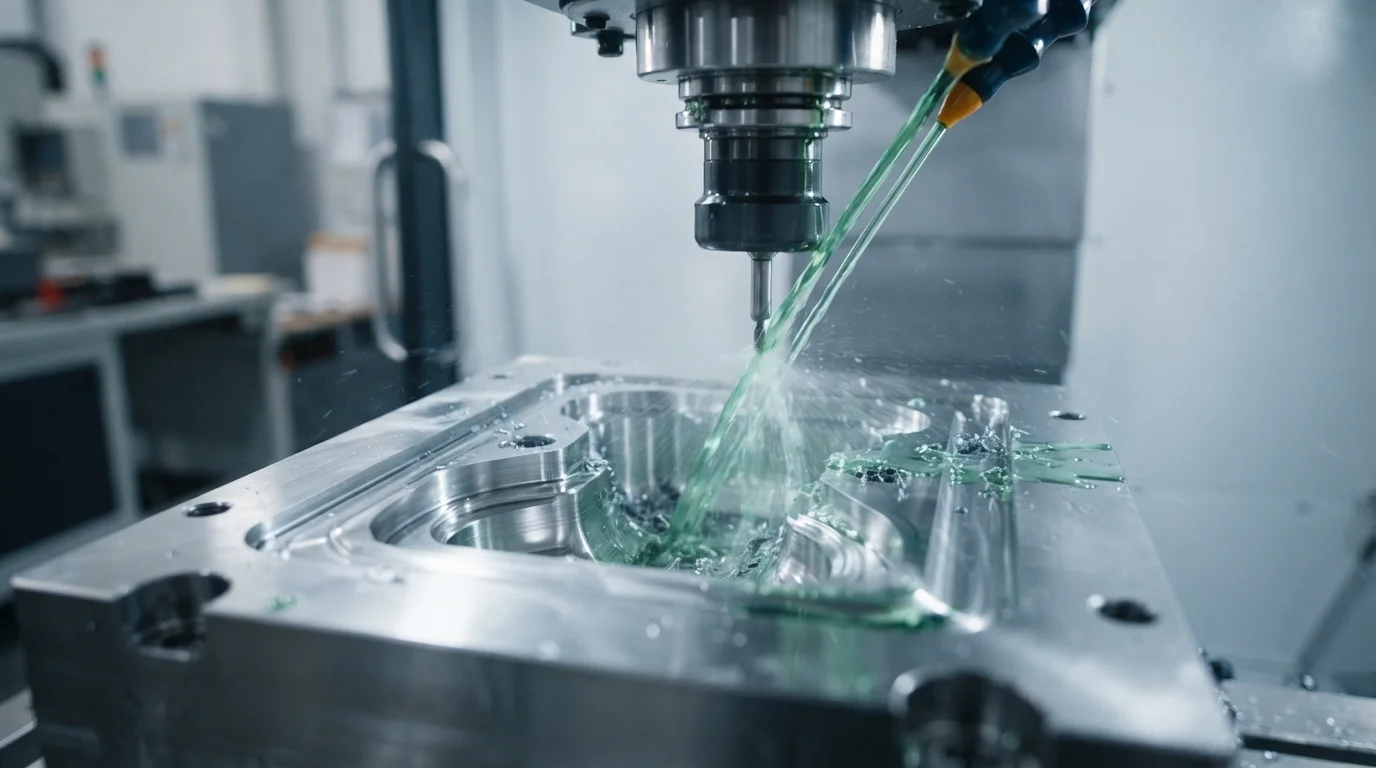
La précision de l'outillage est soutenue par 25 ensembles de machines CNC à 5 axes, des électroérosions à enfonçage rapide et des unités d'électroérosion à fil.
Le fraisage CNC à 5 axes permet de découper des contours 3D complexes, des poches profondes et des nervures internes complexes en un seul montage.
L'élimination de multiples serrages de pièces minimise les erreurs de positionnement cumulatives, maintenant des tolérances de fabrication de moules de ±0,01 mm et une répétabilité des pièces de ±0.02 mm.
L'équipement de l'atelier d'outillage avec des fraises à grande vitesse tournant à 20 000 tr/min offre des finitions de surface impeccables directement à la sortie de la machine.
L'usinage de précision s'étend à la fabrication automatisée d'électrodes pour la découpe de noyaux par électroérosion, permettant des coins internes nets et des nervures à rayon serré.
Le maintien d'une stabilité thermique stricte dans les ateliers d'usinage à climat contrôlé prévient les erreurs de dilatation thermique lors des longues opérations de fraisage.
La fabrication de moules sur mesure en interne élimine les risques de la chaîne d'approvisionnement tiers et préserve une totale confidentialité de la propriété intellectuelle.
Le contrôle de chaque étape du cycle de vie de l'outillage permet aux ingénieurs d'effectuer des modifications ou une maintenance immédiates, garantissant des calendriers de production ininterrompus.
Outils en acier trempé de classe SPI 101 (S136 et H13)
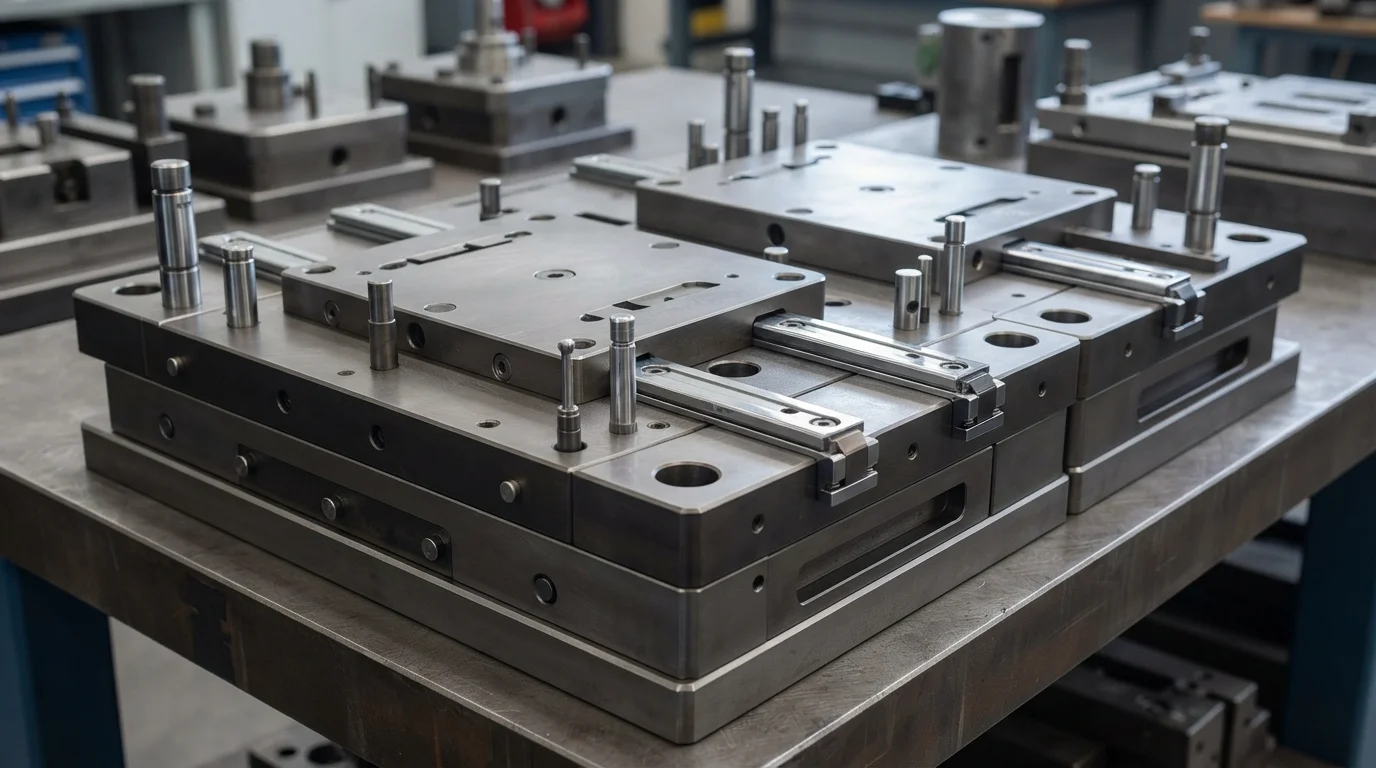
Le choix du bon acier à outils détermine la longévité du moule, l'efficacité de refroidissement et la résistance au dégazage corrosif des plastiques.
Spécification d'aciers trempés premium tels que Acier inoxydable S136 et des de l'acier à outils H13, traités thermiquement à HRC 48-52, fournit des bases de moule à haute résistance.
L'acier S136 à haute teneur en chrome offre une résistance supérieure à la corrosion contre les gaz ignifuges libérés par les polymères techniques comme le PEEK, l'Ultem et le PPS.
Construction Moules de classe SPI 101 garantit une durée de vie de production dépassant 1 000 000 de cycles de moulage.
L'outillage de classe 101 intègre des plaques d'éjection guidées trempées, des ensembles de coulisseaux résistants à l'usure et des noyaux revêtus.
Les conceptions en acier à fermeture de précision empêchent la formation de bavures plastiques le long des lignes de joint ou des joints de coulisseaux, préservant l'esthétique des pièces.
Les réseaux de refroidissement intégrés sont conçus à l'aide d'une modélisation thermique avancée pour assurer une extraction de chaleur uniforme sur toutes les surfaces de cavité.
Un placement approprié des canaux d'eau prévient les points chauds du noyau, réduisant les temps de cycle et éliminant le gauchissement après moulage dans les grands composants structurels.
Examen DfM et simulation Moldflow sous 24 heures
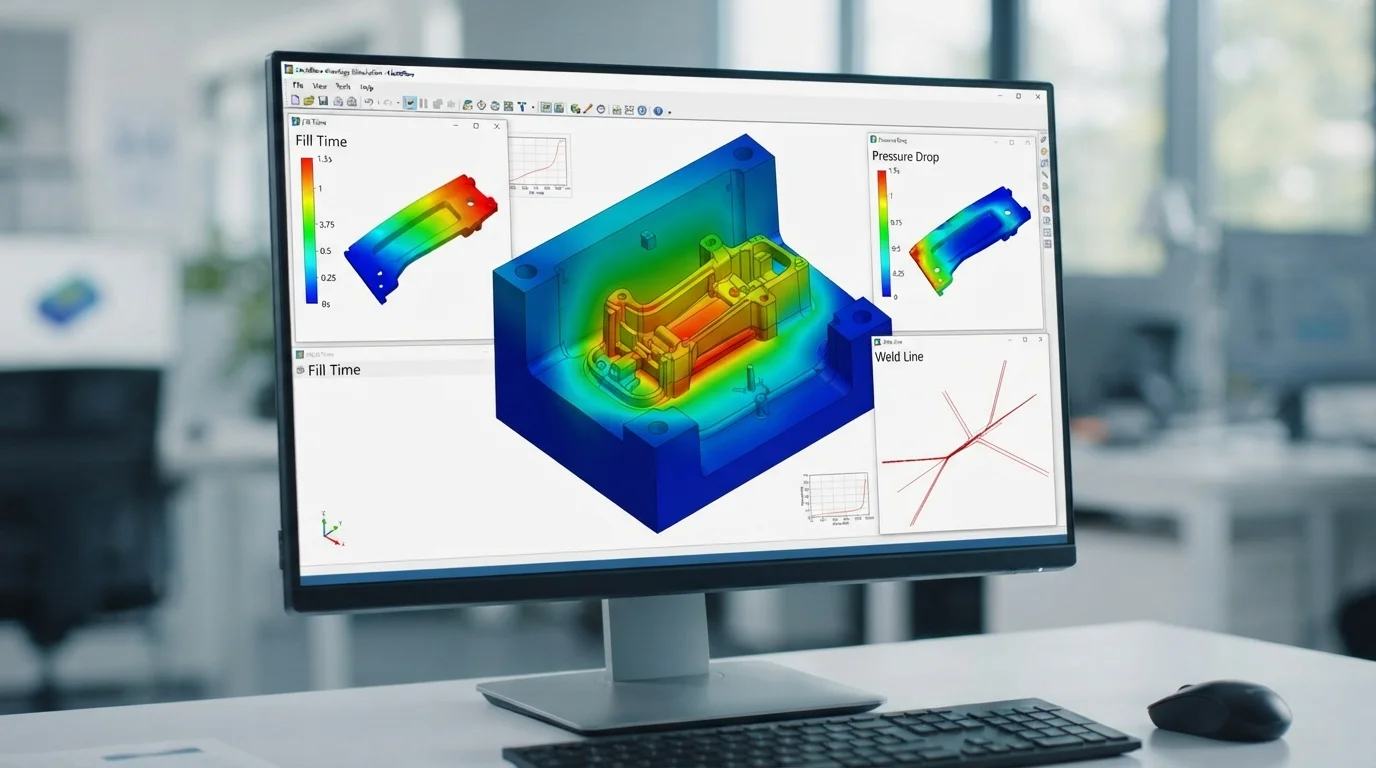
Les examens d'ingénierie commencent par un rapport complet de conception pour la fabricabilité (DfM) livré sous 24 heures après la soumission du fichier CAO.
Les équipes techniques analysent l'uniformité de l'épaisseur des parois, les angles de dépouille, les emplacements des points d'injection et les positions des lignes de joint.
L'identification précoce des risques de fabrication potentiels évite des modifications coûteuses de l'acier après le début de la fabrication de l'outillage.
Avancé Moldflow simulation software models polymer rheology, packing pressures, and thermal cooling behavior inside the cavity.
Simulating the melt front progression highlights potential air traps, sink marks, and weld line formations.
Adjusting gate locations based on simulation data ensures optimal fiber orientation in reinforced polymers, maximizing part tensile strength.
Collaborating directly with customer engineering teams establishes clear critical-to-quality (CTQ) dimensions and inspection protocols before cutting metal.
This proactive engineering approach streamlines validation, ensuring smooth transition into series molding.
Rapid Bridge Tooling vs. Production Tooling
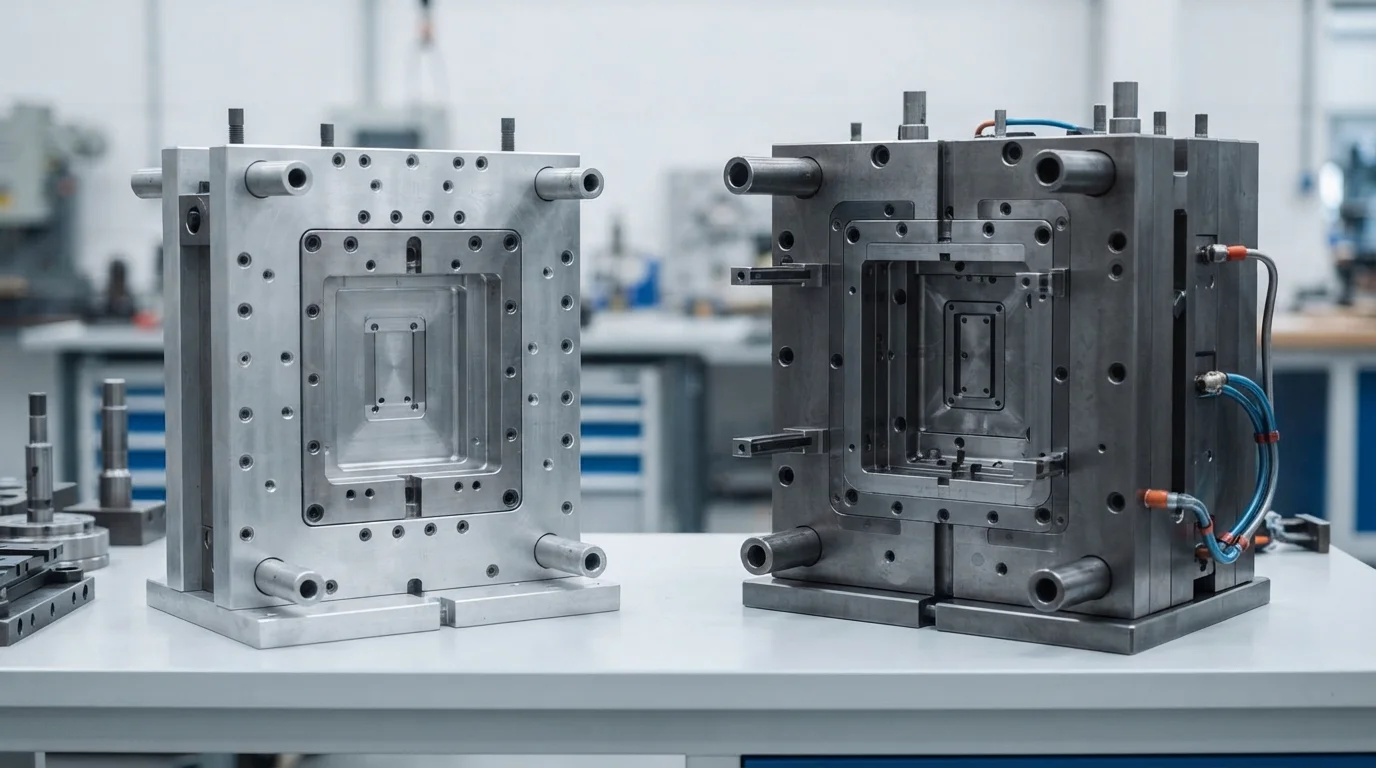
Comparing tooling options allows product development teams to balance upfront NRE budgets against overall project timelines.
Rapid bridge tooling utilizes high-strength Al7075 aluminum or pre-hardened P20 soft steel to cut mold cores rapidly.
Delivering functional T1 prototype samples takes as fast as 7 to 10 business days, helping clients validate mechanical fit and perform field testing.
Production tooling utilizes fully hardened S136 or H13 tool steels designed for continuous high-volume output across 35+ automated injection presses ranging from 15T to 3000T.
While rapid tooling is economical for 1,000 to 10,000 units, production tooling offers the lowest unit cost for massive production runs exceeding 100,000 parts.
Executing professional custom mold making guarantees seamless transition from early prototyping to full-scale mass production.
Quality management systems certified to IATF 16949 et des ISO 13485 ensure complete document traceability and First Article Inspection (FAI) verification on every order.
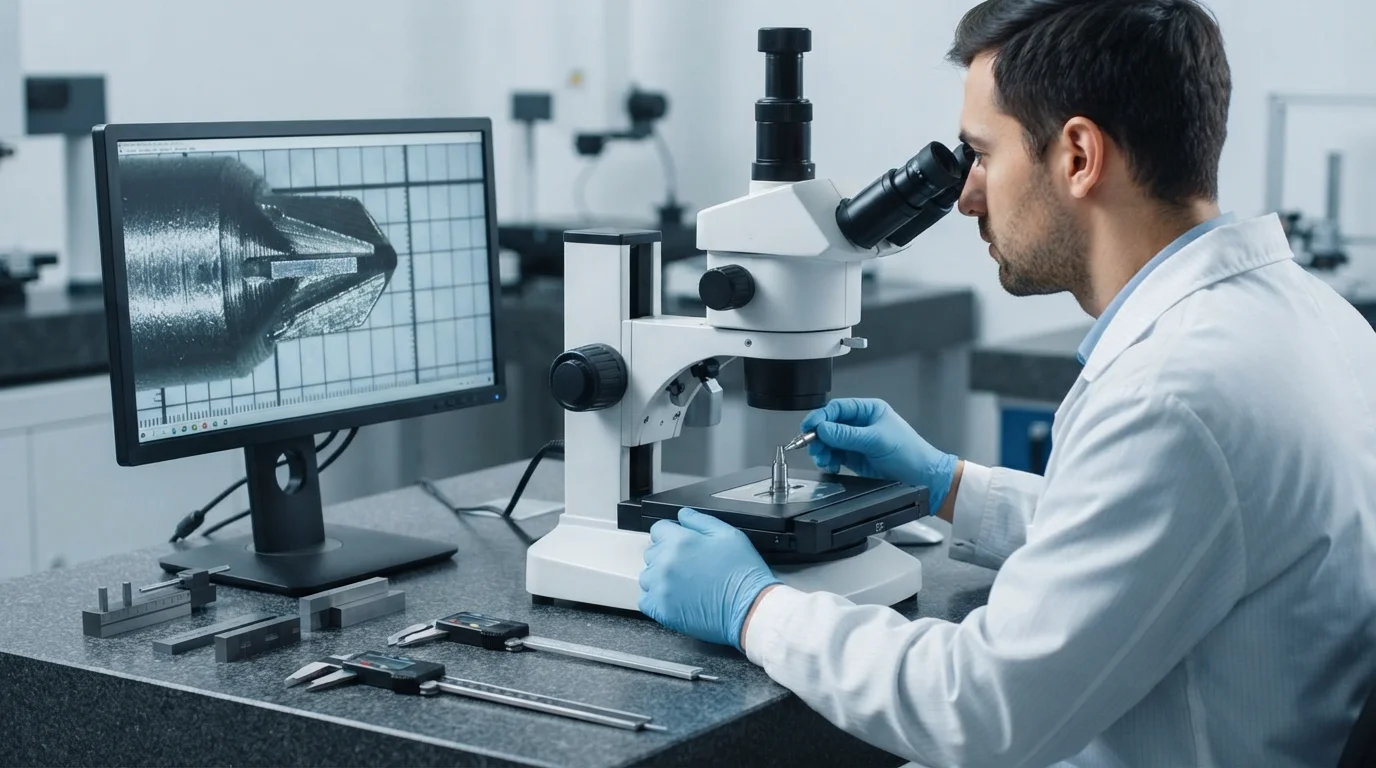
Every custom mold making project must be verified with Zeiss CMM metrology before entering high-volume molding.
Questions fréquemment posées (FAQ)
What is the difference between S136 and H13 tool steel?
S136 is a high-chrome stainless steel offering superior corrosion resistance and SPI A-1 mirror polishability, ideal for medical and optical parts. H13 is an ultra-tough hot-work tool steel providing exceptional impact resistance for structural and high-heat engineering parts.
How quickly can engineers receive a DfM analysis for 3D CAD files?
Engineers receive detailed DfM reviews within 24 hours of CAD file submission. Reports analyze draft angles, wall thicknesses, gate locations, and parting line feasibility.
What is included in an SPI Class 101 mold guarantee?
Class 101 mold guarantees cover complete tool maintenance, core replacement, and mechanical repair for over 1,000,000 production cycles. Molds feature hardened steel cores, guided ejection, and anti-corrosive treatments.