
TPV-ExxonMobil Santoprene 101-55
Remplacer le caoutchouc EPDM vulcanisé dans des environnements d'étanchéité automobiles et industriels exigeants sans les limites de traitement des thermodurcissables nécessite un élastomère spécialisé, que le Santoprene 101-55 d'ExxonMobil (maintenant Celanese) fournit grâce à ses phases de caoutchouc EPDM réticulées chimiquement dispersées dans une matrice continue de polypropylène. Avec une densité de 0,97 g/cm³ et une dureté de 55 Shore A, ce vulcanisat thermoplastique (TPV) offre une excellente résistance à la compression, à l'ozone et une flexibilité à basse température jusqu'à -60 °C. Jucheng Precision, opérant selon les normes strictes ISO 9001 et IATF 16949, se spécialise dans le moulage par injection de précision du Santoprene 101-55. En utilisant des cavités d'outillage S136 usinées par CNC 5 axes en interne, nous optimisons la géométrie des points d'injection pour atténuer les lignes d'écoulement induites par le cisaillement, fournissant des joints dynamiques vérifiés par CMM Zeiss.
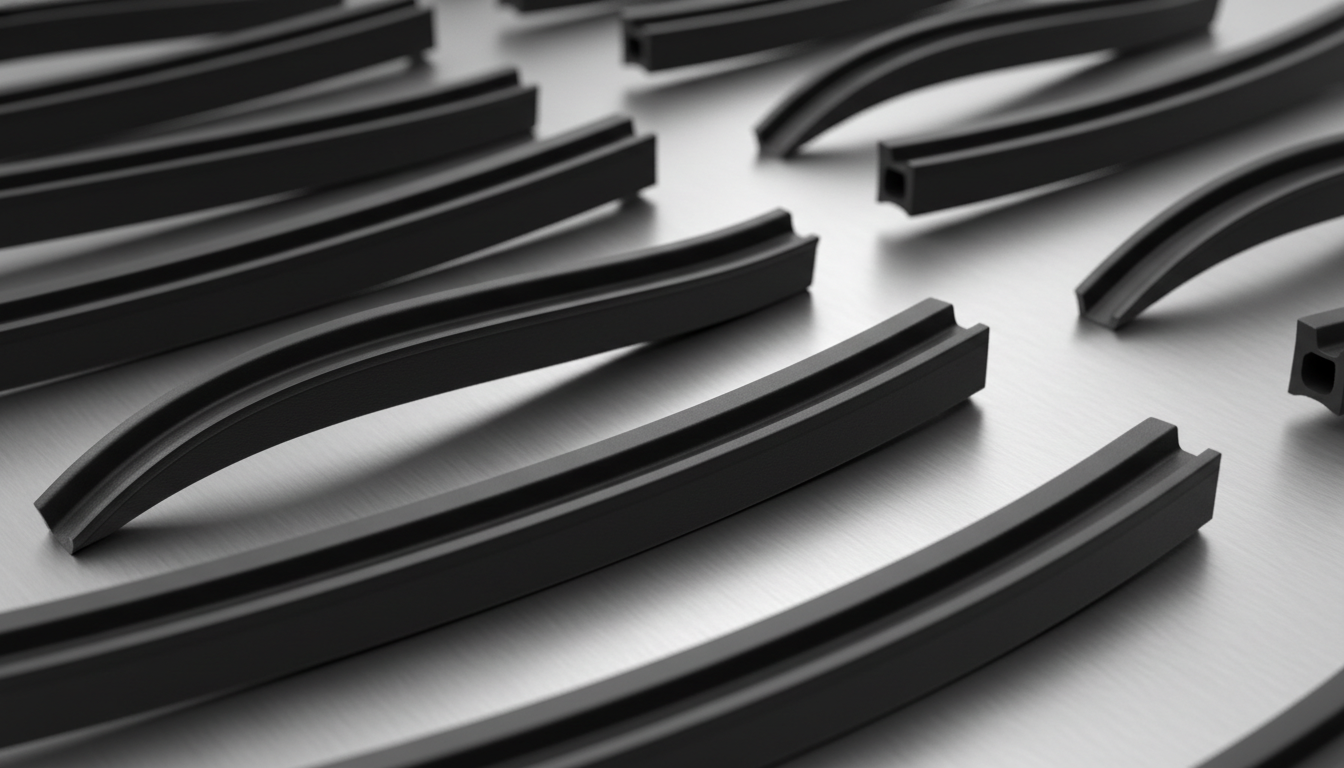
Résilience chimique et mécanique du Santoprene 101-55
Le Santoprene™ 101-55 est un composé de caoutchouc thermoplastique vulcanisé (TPV) entièrement vulcanisé, de couleur noire, conçu par ExxonMobil (désormais Celanese), pour offrir des performances d'étanchéité exceptionnelles de type caoutchouc selon des normes ASTM strictes :
| Paramètre structurel/physique | Valeur de spécification ASTM testée | Avantage d'étanchéité dynamique |
|---|---|---|
| Dureté Shore | 55 Shore A (ISO 868) | Offre une flexibilité de caoutchouc vulcanisé et une sensation tactile douce, garantissant une conformité d'étanchéité absolue et une absorption d'énergie dynamique. |
| Déformation rémanente à la compression | Déformation rémanente à la compression 38 % (à 125 °C, 70 h) | Offre une récupération élastique exceptionnelle sous compression thermique à long terme, garantissant zéro fuite dans les raccords de moteur à haute température. |
| Fragilité à basse température | Température de fragilité -60 °C | Maintient une ténacité mécanique et une flexibilité élastique exceptionnelles dans des environnements de gel extrême, évitant les fissures fragiles. |
Configurations de processus pour conditions météorologiques sévères pour le Santoprene 101-55
Grâce à sa matrice élastomère à haute ténacité et à sa stabilité sans halogène, le Santoprene 101-55 se traite de manière fiable selon des profils de moulage avancés :
| Classe de technologie de moulage | Compatibilité des processus et détails opérationnels |
|---|---|
| Joints d'étanchéité automobiles | Excellent. Entièrement optimisé pour les joints de fenêtre automobiles, les coulisseaux de vitres, les joints de prise d'air moteur et les soufflets d'étanchéité à basse température. |
| Soufflets de protection robustes | Excellent. Une résistance élevée à la déchirure et une durée de vie en fatigue dynamique sont parfaites pour le moulage de soufflets de crémaillère de direction, de soufflets de joint homocinétique et de joints de dilatation. |
| Surmoulage et co-injection | Excellent. Co-injecte avec des substrats rigides en polypropylène (PP) dans des configurations 2K, garantissant une ligne de soudure chimique permanente sans pelage. |
Analyse de moulage : Guide d'outillage et de retrait volumétrique pour Santoprene 101-55
Le moulage d'un vulcanisat thermoplastique fortement rhéofluidifiant comme le Santoprene 101-55 nécessite une planification précise des points d'injection pour gérer un retrait élevé et prévenir les lignes d'écoulement :
Conception de porte rhéofluidifiante (anti-ligne d'écoulement)
Les TPV sont non newtoniens ; la viscosité du fondu chute considérablement sous des taux de cisaillement élevés. La division outillage de Jucheng utilise des machines CNC 5 axes pour usiner des canaux d'injection généreux et des canaux larges (minimum 60 % de l'épaisseur de la pièce). Cela réduit le cisaillement à la porte et prévient les défauts visibles de lignes d'écoulement et de marbrures sur les surfaces mates.
Gestion du retrait anisotrope élevé
Le Santoprene 101-55 présente un retrait élevé et anisotrope (généralement de 1,5 % à 2,5 %). Nous utilisons la simulation Moldflow lors de notre revue DFM gratuite pour équilibrer les emplacements des points d'injection, alignant uniformément les particules de caoutchouc EPDM pour prévenir le gauchissement des composants et les dimensions hors tolérance.
Matrice de température de moule (contrôle du refroidissement)
Nous maintenons les températures de moule à 20 °C–50 °C (68 °F à 122 °F) à l'aide de refroidisseurs à eau sous pression. Garder les outils froids est essentiel pour figer rapidement la phase EPDM souple, permettant une éjection automatique sans gauchissement. Les températures du fondu sont contrôlées à 180 °C–220 °C (356 °F–428 °F).
Séchage par déshydratant et évacuation des composés volatils
Nous séchons la résine brute dans des sécheurs à trémie déshydratante à 80 °C (176 °F) pendant 3 heures. Cela élimine les marbrures de surface et prévient les micro-vides sur les lignes de soudure, en maintenant l'humidité interne strictement en dessous de 0,08 %. Des fentes de ventilation précises (profondeur de 0,015 mm) sont découpées le long des lignes de joint pour évacuer les gaz pendant les cycles à haute température de fusion.
Domaines d'application clés pour le TPV-ExxonMobil Santoprene 101-55
- Automobile sous le capot et joints (IATF 16949) : Conduits d'air moteur haute pression, profilés de joint d'essuie-glace, rails de guidage de vitres, soufflets de crémaillère et soufflets de suspension.
- Plomberie industrielle et systèmes de fluides : Joints de vanne de mélange d'eau potable, diaphragmes de pompe chimique dynamiques, joints d'eau flexibles, et joints de tuyau haute pression.
- Diagnostic médical et contact alimentaire (conforme ISO 13485) : Joints d'étanchéité de raccords de tube de pompe péristaltique de qualité médicale approuvés par la FDA, bouchons de récipients cosmétiques et joints de porte de stérilisateur hospitalier.
Propriétés
| Densité | 0,97 g/cm³ |
| Dureté (Shore A, 15 s) | 55 - |
| Résistance à la traction (ultime, rupture) | 4.4 MPa |
| Allongement à la rupture en traction | 380 % |
| Résistance au déchirement | 16 kN/m |
| Déformation rémanente après compression (125°C, 70h) | 38 % |
| Déformation rémanente après compression (70 °C, 24 h) | 27 % |
| Déformation rémanente après compression (23°C, 168h) | 22 % |
| Indice d'inflammabilité | UL 94 HB Classe |
| Température de séchage | 80 °C |
| Durée de séchage | 3 h |
| Température du cylindre arrière / milieu / avant | 180 / 200 / 220 °C |
| Plage de température du moule | 20 - 50 °C |
| Fragilité à basse température | -60.0 °C |
| Retrait au moulage linéaire | 1.5 - 2.5 % |
| Taille maximale de pièce | 800 x 600 mm |
| Taille minimale de pièce | 1 x 1 mm |