
Elegir plastic rivets vs screws is not just a fastener decision. It determines whether a molded housing can be reopened, what features must be designed into the part, how assembly access is arranged, and which failure mode needs inspection. A screw is usually the more serviceable option; a rivet is a better fit when a permanent, low-profile joint and one-sided access matter. The right choice still depends on load, resin, geometry, and the cost of a failed joint.
Use this guide to compare the two methods at the molded-part interface—not as universal strength rankings. For broader joining choices, see the site’s plastic part assembly processes.
En este artículo:
- What each fastener does to the molded part
- Service access changes the decision
- Design checks before the drawing is frozen
- How to validate the joint
- Preguntas frecuentes
What each fastener does to the molded part
A screw creates a clamped connection through a threaded engagement. In a plastic housing, that engagement may be formed by a thread-forming screw entering a molded pilot hole, a machine screw engaging a metal insert, or a screw passing through one component into a separate nut. Each option puts different demands on the boss, thread, and assembly torque. A screw connection can be opened for service, but repeated removal may wear the plastic thread or reduce clamp retention unless the joint was designed for reuse.
A rivet forms a mechanical lock by deforming or expanding a shank so that material captures the joined layers. It can be quick to install and can work where the reverse side is difficult to reach, depending on the rivet style and assembly setup. The trade-off is that disassembly is usually destructive or requires drilling/cutting, and the part must tolerate the setting force without cracking, crushing, or distorting.
Neither label guarantees a stronger joint. Compare the actual load direction, bearing area, edge distance, vibration, temperature, and resin behavior. A screw may loosen or strip; a rivet may pull through, shear, or damage a thin wall during setting. The governing failure mode matters more than a generic fastener ranking.
Service access changes the decision
If a technician or end user must replace a battery, board, filter, or other component, a screw often makes the service path clearer. The design must still account for access to the driver, screw retention, torque limits, and the number of expected opening cycles. If the enclosure uses a molded boss, avoid treating it as a solid column: excessive local thickness can create sink or warpage, while a weak root can crack under tightening. Ribs and gussets may help, but their placement should be checked against wall thickness and cosmetic requirements.
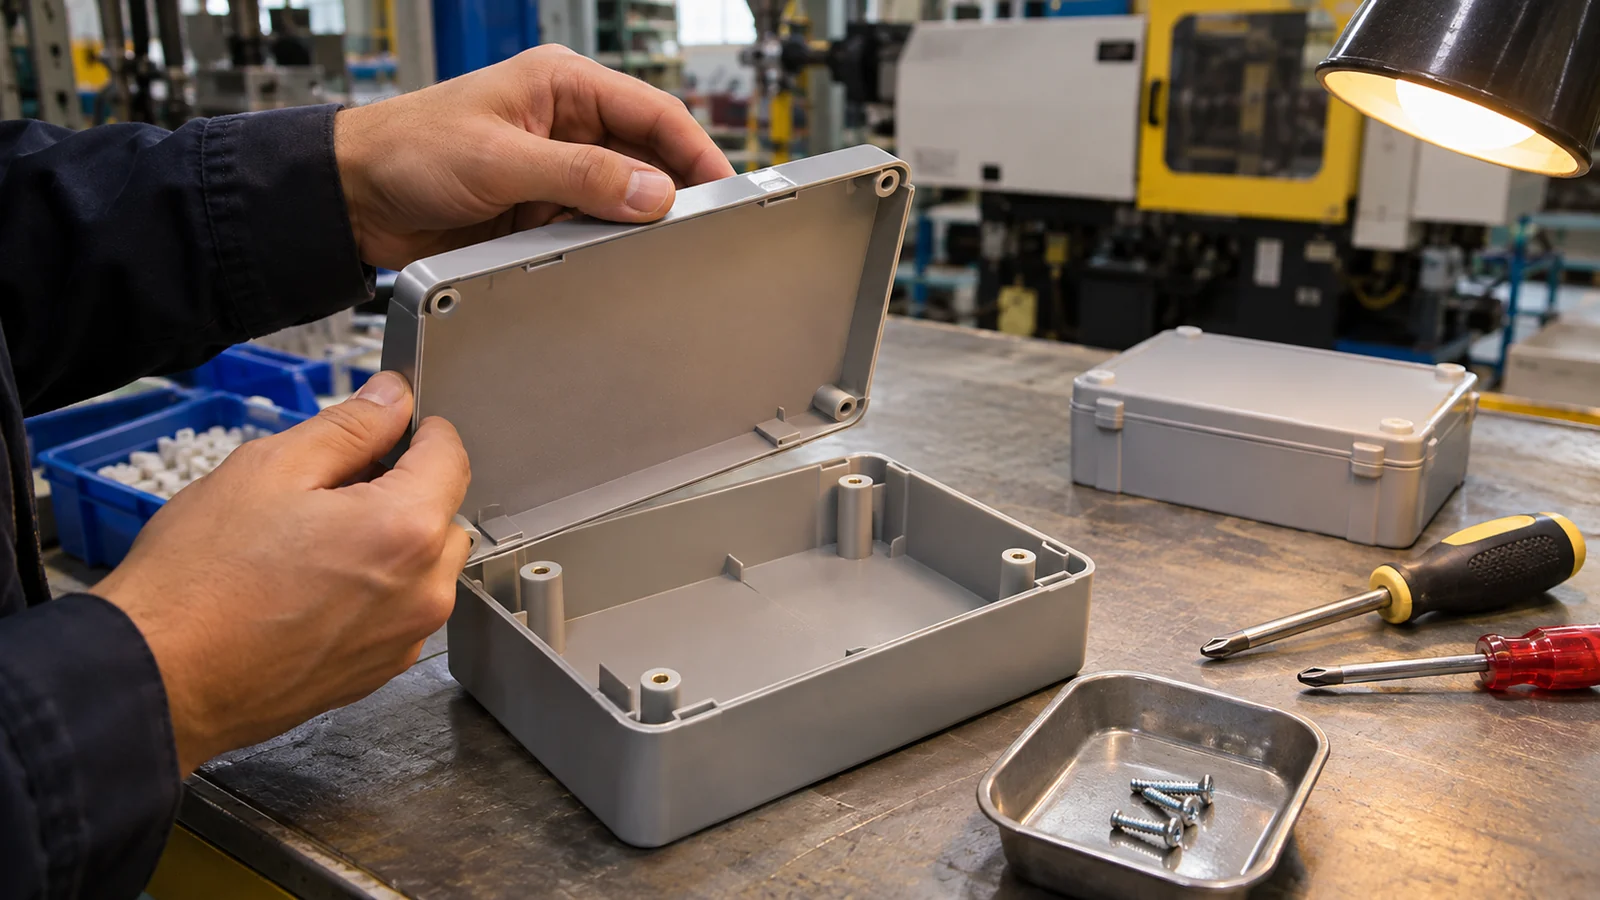 A rivet can make sense for a joint intended to stay closed during normal use, particularly when the assembly has limited access from one side or the fastener must sit close to the surface. Confirm that the mating stack is consistent and that the rivet head will not interfere with adjacent parts. For assemblies that may need repair, plan how a rivet will be removed and whether the surrounding molded feature can survive replacement.
When the parts themselves are molded with fastening features, compare assembly needs early with conjunto de tornillo y remachado opciones. Estas páginas de proceso describen la ruta disponible; el plano de la pieza y el plan de calificación determinan si se ajusta a un producto en particular.
Design checks before the drawing is frozen
- Defina el trabajo de la unión. Indique si soporta cargas de tracción, cortante, apriete, vibración, sellado o alineación, e identifique qué dirección es crítica.
- Verifique la geometría local. Revise la pared del jefe, el radio de la raíz, la distancia al borde, el tamaño del orificio, las nervaduras cercanas y el riesgo de hundimiento en la superficie cosmética opuesta.
- Confirme el acceso para el ensamblaje. Un tornillo requiere acceso para el destornillador y un método de apriete controlado; un remache necesita espacio para la herramienta de colocación y holgura para su cabeza conformada.
- Empareje el sujetador con la resina y la pila. La rigidez de la resina, la fluencia, la humedad, la temperatura, los rellenos y el espesor de la pieza pueden alterar la retención. No transfiera un límite de par o de arranque de otra grado o geometría.
- Establezca las expectativas de servicio. Documente si la unión es de un solo uso, cuántos ciclos de servicio se esperan y si se permite hardware de reemplazo.
Estas verificaciones deben reflejarse en el modelo 3D, las notas del plano y la especificación de ensamblaje. Si se considera un inserto metálico en lugar de una rosca directa en el plástico, manténgalo como una ruta de diseño separada: el moldeo con inserto o la inserción posterior al moldeo cambian los requisitos de utillaje y ensamblaje y no deben tratarse como un sustituto del remache.
How to validate the joint
Construya ensamblajes representativos usando resina, sujetadores y geometría moldeada con intención de producción. Registre la herramienta de ensamblaje, las condiciones de par o de colocación, el lote de piezas y cualquier daño visible. Luego pruebe la propiedad que el producto realmente necesita: arranque, cortante, retención del apriete, durabilidad a la vibración, apertura repetida o exposición ambiental. Un único resultado de carga máxima puede no responder si la unión sigue siendo utilizable o si el jefe de plástico se agrieta después del ciclado.
Inspeccione las superficies de falla, así como el valor medido. Un jefe desprendido, una pared fracturada, un remache deformado y un tornillo flojo apuntan a diferentes acciones de diseño. Si la falla ocurre en la pieza moldeada, cambiar solo el ajuste de ensamblaje puede trasladar el daño a otro lugar sin resolver la geometría. Establezca límites de aceptación antes de la prueba para que un resultado límite no se juzgue solo por su apariencia.
Para el paquete de planos, especifique el tipo y tamaño del sujetador, la geometría del orificio o del agujero piloto, el lado accesible, los límites cosméticos, las condiciones de ensamblaje y la prueba de verificación requerida. Esto hace que los comentarios del proveedor sean más útiles y evita que “seguro” signifique cosas distintas para los equipos de diseño, producción y calidad.
Preguntas frecuentes
¿Los remaches siempre son más económicos que los tornillos?
No automáticamente. El precio del sujetador es solo una parte de la comparación. El utillaje para la pieza moldeada, el tiempo de instalación, el acceso, la inspección, el servicio y el costo de reemplazo pueden cambiar el costo total del ensamblaje.
¿Se puede volver a abrir una carcasa de plástico después de remacharla?
Por lo general, el remache debe retirarse de forma destructiva, y la unión puede necesitar herrajes nuevos para el reensamblaje. Si se requiere acceso rutinario, evalúe un tornillo u otro diseño reparable antes de fijar definitivamente la carcasa.
¿Qué se debe probar en un jefe para tornillo?
Pruebe la función de retención o de sujeción pertinente en las condiciones de ensamblaje y servicio previstas. Según la aplicación, esto puede incluir el par de instalación, el desgarre de la rosca, el arranque, la vibración, la exposición a temperatura o la apertura repetida. Utilice el grado de resina real y la geometría moldeada.