
Un panel de carrocería de AGV no es solo una cubierta: puede proteger el cableado, proporcionar acceso para mantenimiento, portar etiquetas o sensores y recibir contactos ocasionales de carros o utillajes. El moldeo por inyección de paneles de carrocería de AGV merece evaluarse cuando la geometría de la pieza, el volumen previsto y los requisitos estéticos justifican un utillaje dedicado. No es automáticamente la mejor opción para toda carcasa grande; el tamaño del panel, la rigidez, la exposición a impactos y cómo se ensambla el vehículo deberían determinar la arquitectura.
Defina la función del panel antes de elegir su proceso
Empiece por separar las funciones estructurales de las funciones de cerramiento. Una piel que oculta componentes internos a menudo puede usar nervios, retornos y sujetadores discretos para lograr rigidez sin soportar las cargas principales del vehículo. Un panel que soporta un sensor, un parachoques, una sujeción de batería o un punto de elevación tiene una función distinta y necesita que su trayectoria de carga se defina antes de diseñar el molde.
Mapee las interfaces que el panel debe preservar: referencias del chasis, holguras de puertas, campos de visión de sensores, espacio libre de ruedas, acceso a conectores y cualquier superficie que toquen los operarios. Esto evita un error común: optimizar la superficie exterior visible mientras se dejan los jefes o clips ocultos demasiado flexibles para mantener la alineación a lo largo de mantenimientos repetidos.
Para el contexto de fabricación más amplio, la descripción general del moldeo por inyección para robótica del sitio identifica el área de aplicación; la decisión específica de la pieza sigue dependiendo de la disposición del vehículo y de las condiciones de operación.
Por qué los paneles grandes y poco profundos son difíciles de mantener rectos
Los paneles grandes combinan trayectorias de flujo largas con paredes amplias y relativamente delgadas. Si la disposición de paredes, nervios y jefes está desequilibrada, el enfriamiento y la contracción diferenciales pueden sacar la pieza de su plano. Un panel puede parecer aceptable sobre un banco de trabajo pero balancearse en el chasis, abrir una junta o desplazar un sensor después de apretar los sujetadores.
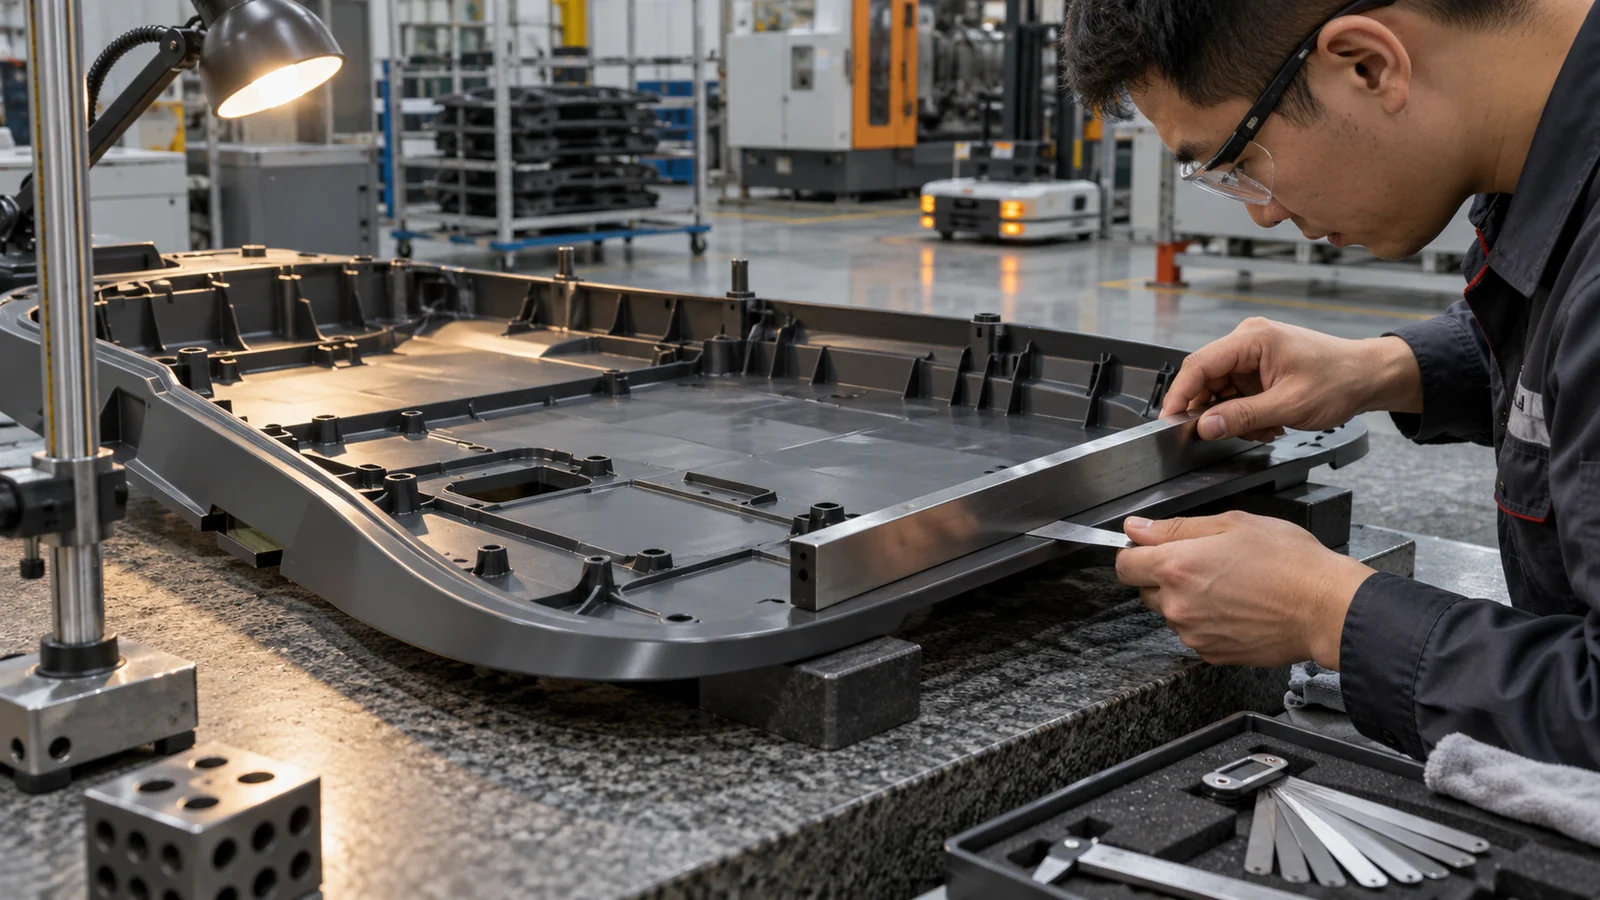
No trate el espesor nominal de pared como el único control. La altura y el espesor de los nervios, las transiciones alrededor de los jefes, la ubicación de la entrada, la dirección del flujo del material, la disposición del enfriamiento y el orden en que se restringe el panel afectan todos el resultado. Los nervios gruesos añadidos tarde pueden crear rechupes o cambios locales de rigidez; un jefe grueso unido abruptamente a una piel delgada puede convertirse en una fuente de tensión y distorsión.
- Mantenga los nervios y retornos con un propósito: úselos para soportar vanos y zonas de sujetadores, no para engrosar todo el panel.
- Use transiciones graduales alrededor de los jefes y las almohadillas de montaje.
- Revise las ubicaciones probables de líneas de soldadura frente a las raíces de los clips, las torres de tornillos y las zonas de impacto.
- Compruebe si la pieza puede expulsarse y manipularse sin forzarla a quedar plana mientras está caliente.
Para un panel cosmético ancho, el molde y la pieza deben revisarse juntos mediante el diseño y la planificación de procesos de moldeo por inyección de plástico. El análisis de flujo puede ayudar a comparar alternativas, pero una simulación no sustituye la medición de piezas moldeadas y del vehículo ensamblado.
Elija el material en función del impacto, la limpieza y la temperatura
La selección del material comienza con la peor condición de servicio creíble, no con una etiqueta genérica de “plástico de grado robótico”. Enumere los impactos esperados, los agentes de limpieza de pisos, la exposición a la luz solar, el calor de los motores cercanos, la vibración y el contacto con aceites o lubricantes. Luego identifique lo que no debe ocurrir: agrietamiento en un clip, ablandamiento cerca de una unidad de accionamiento, decoloración, pérdida de rigidez o blanqueamiento por tensión tras una colisión menor.
Diferentes familias de resinas pueden intercambiar rendimiento al impacto, rigidez, apariencia superficial, resistencia química y comportamiento de procesamiento. Un grado con carga puede aumentar la rigidez pero puede cambiar el flujo, la contracción, la textura superficial y el comportamiento en las líneas de soldadura. Un material que se comporta bien en una probeta plana aún puede fallar en una esquina afilada o en un encaje a presión muy solicitado. Compare grados específicos usando datos del proveedor y pruebas de piezas moldeadas; no infiera el rendimiento de la pieza terminada a partir de una familia de resinas por sí sola.
Si el panel incluye zonas de contacto blandas o un perímetro flexible, puede ser posible una función sobremoldeada separada, pero eso añade decisiones de interfaz y utillaje. Mantenga esa elección separada del material del panel principal hasta que la carga esperada, el método de fijación y la vida útil estén claros.
Diseñe el montaje y el acceso de servicio como un solo sistema
Los paneles de AGV a menudo se retiran para el mantenimiento de la batería, el cableado, los sensores o la transmisión. La elección de los sujetadores debe reflejar el número de ciclos de servicio previstos y el acceso del técnico, no solo el coste del montaje inicial. Los encajes a presión sometidos a flexión repetida necesitan espacio para deflectarse y una geometría que evite concentrar la tensión en la raíz. Los jefes roscados necesitan un soporte que no se marque en la superficie visible ni deforme el panel al apretarlos.
También hay que tener en cuenta la acumulación de tolerancias entre la carcasa moldeada, el chasis, el parachoques y los soportes de los sensores. Si el datum de un sensor se apoya en una cubierta flexible, esta puede moverse cuando el vehículo vibra o cuando se retira y se vuelve a instalar un panel de servicio. Coloque la ubicación de precisión sobre una estructura de datum estable; deje que los paneles estéticos cierren la holgura sin verse obligados a corregir el bastidor.
- Identifique los datums del vehículo y los componentes que deben permanecer alineados.
- Separe las características de localización de la retención estética siempre que sea posible.
- Compruebe el acceso de las herramientas, el alcance de los conectores y la trayectoria de extracción del panel.
- Pruebe los sujetadores y los clips tras ciclos realistas de extracción y reinstalación.
Valide el vehículo ensamblado, no solo el panel suelto
Una inspección de primera pieza puede confirmar las dimensiones, pero la aceptación del panel también depende del ajuste y la función. Compruebe la pieza en el chasis previsto utilizando los sujetadores reales y la secuencia de apriete. Registre las holguras, el enrasado, los ruidos por vibración, la posición de los sensores y si el panel se puede retirar sin dañar los clips o los mazos de cables.
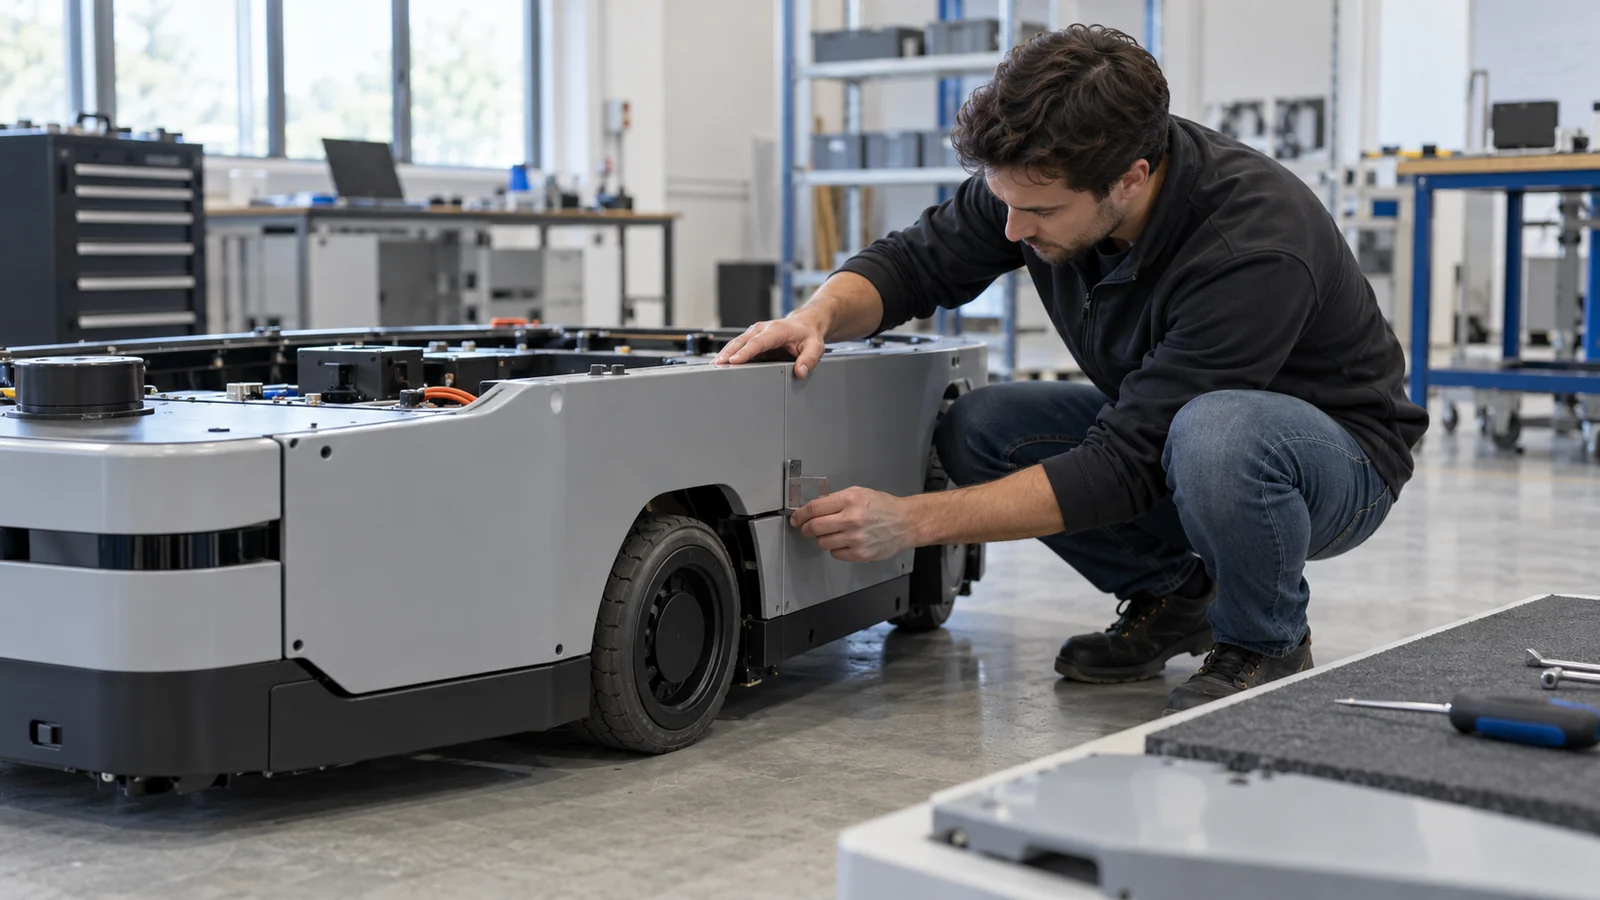
Para la validación en producción, tome muestras de más de una cavidad y de más de una tirada de moldeo cuando corresponda. Incluya las condiciones ambientales y de manipulación que sean relevantes para la aplicación. Si el panel está expuesto a impactos repetidos, cambios de temperatura o productos químicos de limpieza, pruebe la interfaz ensamblada tras el acondicionamiento en lugar de basarse únicamente en una revisión visual a temperatura ambiente.
| Qué verificar | Por qué es importante | Evidencia útil |
|---|---|---|
| Planitud y ajuste | Evita el balanceo, las holguras y el montaje forzado | Mediciones basadas en datums sobre el vehículo |
| Durabilidad de clips y jefes | El acceso de servicio puede cargar las características repetidamente | Comprobaciones de extracción/reinstalación y par de apriete |
| Interfaz del sensor | El movimiento del panel puede afectar la alineación o el campo de visión | Verificación de posición antes y después de la vibración o el mantenimiento |
| Aspecto superficial | Las grandes superficies visibles revelan variaciones de flujo y enfriamiento | Iluminación definida y criterios de aceptación |
Qué incluir en una RFQ
Envíe el modelo 3D y el plano, las cantidades anuales objetivo y de lanzamiento, las restricciones de material o rendimiento, las zonas cosméticas, las interfaces de montaje y cualquier requisito de ensamblaje o mantenimiento. Marque las superficies que controlan la alineación del sensor o la holgura con el vehículo. Si la pieza sustituye a un panel existente, incluya el modo de fallo actual y fotografías de la condición instalada.
Esa información permite que una revisión de utillaje y moldeo distinga una carcasa cosmética de un componente estructural, identifique los riesgos probables de alabeo y proponga un plan de validación antes de comprometer el acero. La pregunta útil no es simplemente si se puede moldear un panel grande; es si la geometría moldeada puede encajar repetidamente en el vehículo sin crear problemas de mantenimiento, alineación o apariencia.
Preguntas que hacen los compradores
¿Se puede moldear una gran cubierta de AGV como una sola pieza?
A veces. La decisión depende de la capacidad de la máquina y del molde, la longitud de flujo, la rigidez de la pieza, la manipulación y cómo se ensambla la carcasa. Dividir el diseño puede reducir la distorsión o simplificar el mantenimiento, mientras que un panel de una sola pieza puede reducir las uniones y el número de piezas. Evalúe ambas arquitecturas frente al vehículo real.
¿Deben moldearse los soportes de los sensores en la cubierta exterior?
Solo cuando la cubierta proporciona un datum suficientemente estable para las necesidades de alineación del sensor. Si el panel se flexiona durante la fijación, la vibración o el mantenimiento, utilice una estructura de montaje más rígida y mantenga la piel cosmética separada de la ubicación de precisión.
¿Garantiza una resina con carga un panel más rígido?
No. El refuerzo puede aumentar la rigidez en una calidad específica, pero la orientación de las fibras, la geometría, las líneas de soldadura y la variación del moldeo afectan a la pieza acabada. Valide el panel moldeado y su ensamblaje en lugar de confiar en una designación genérica de material.