
La selección de polímeros de ingeniería adecuados para el encapsulado multimaterial determina directamente si un componente soporta cargas mecánicas dinámicas, choque térmico y exposición química. Las discusiones comunitarias en foros de ingeniería destacan con frecuencia los riesgos de delaminación al combinar sustratos rígidos incompatibles con sobremoldes elastoméricos blandos. La adhesión interfacial depende de la selección de pares de polímeros químicamente compatibles que permitan la interdifusión de cadenas moleculares durante el procesamiento secundario. Esta guía técnica revisa las matrices de compatibilidad de resinas, las ventanas de temperatura de fusión del procesamiento, la verificación de la tarjeta amarilla de materiales y los criterios de selección de aplicaciones.
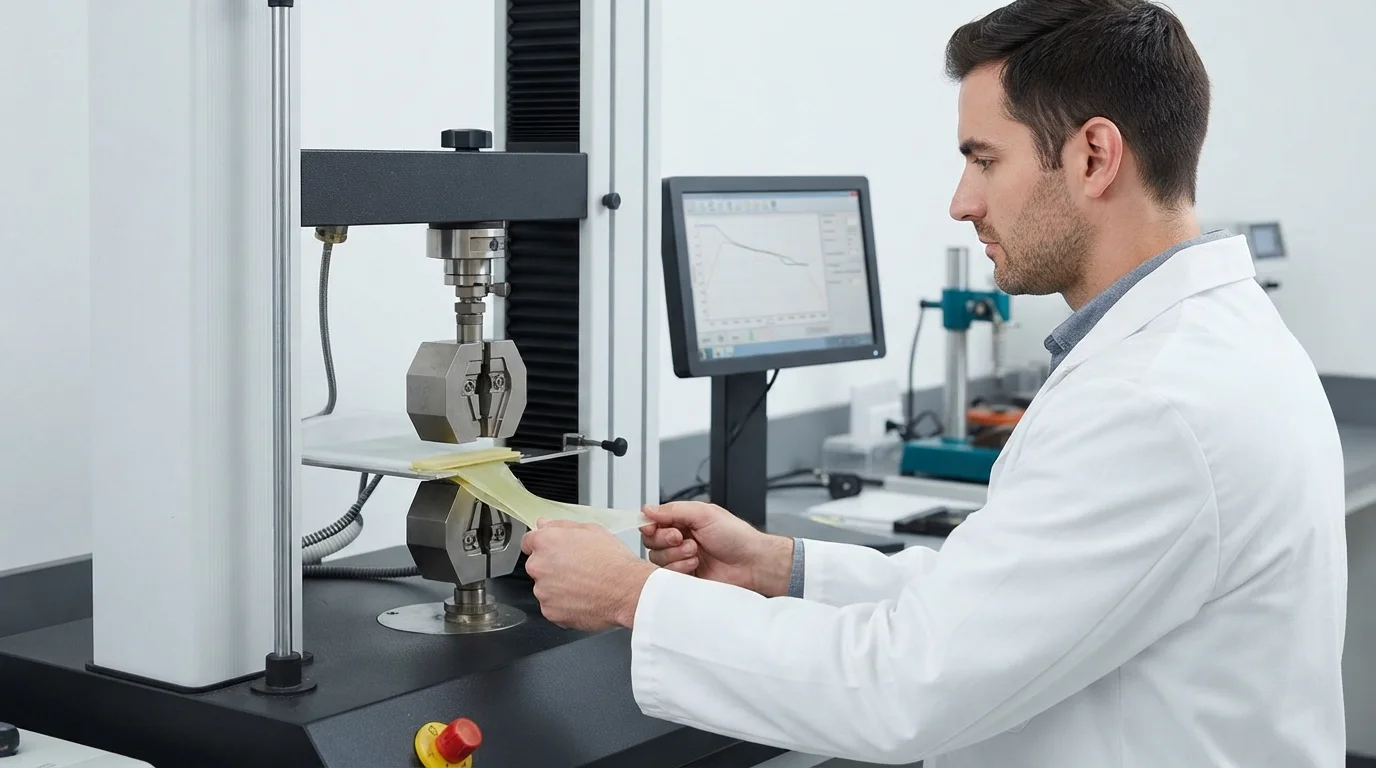
Matriz de compatibilidad de polímeros: sustratos rígidos vs. elastómeros flexibles
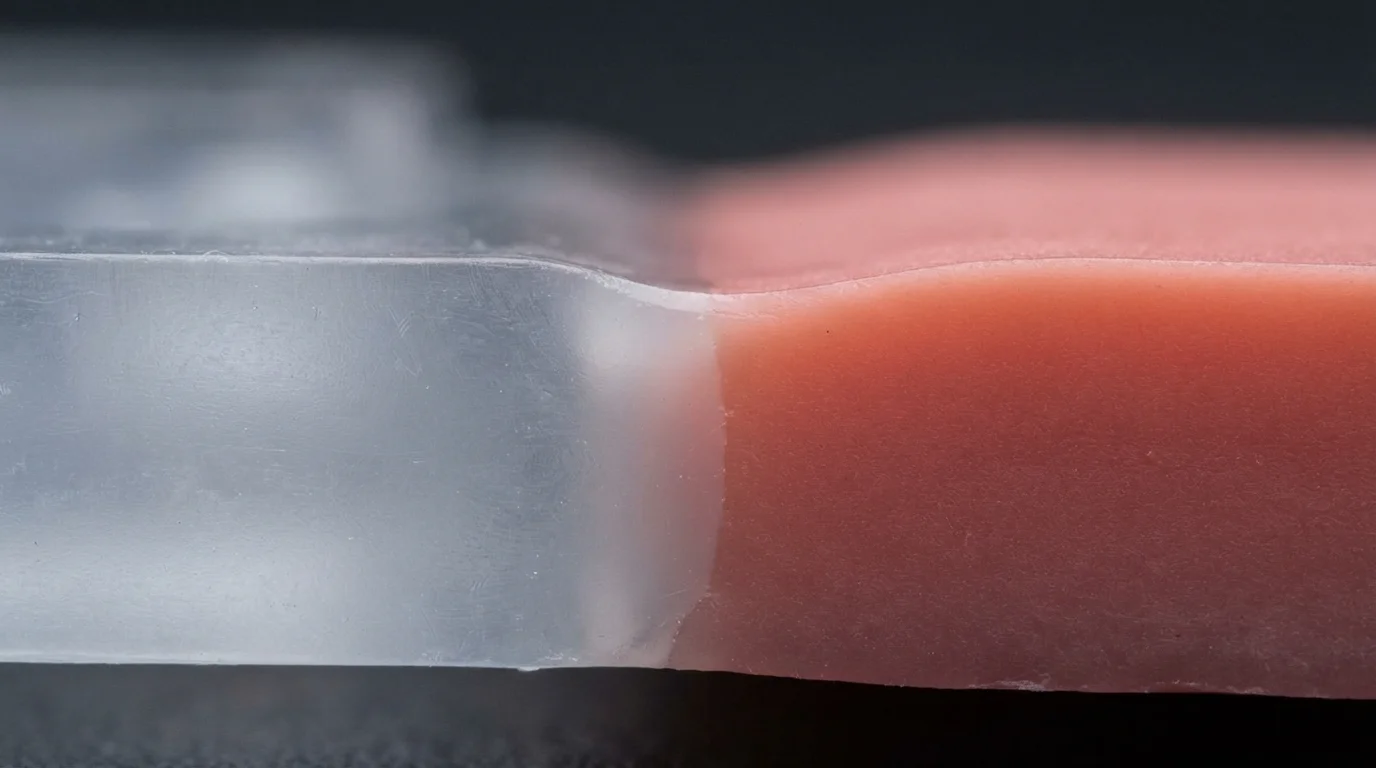
Comprender la física de los polímeros comienza con la evaluación de la afinidad química entre los marcos estructurales rígidos y las capas de sobremoldeo flexibles. Especificar materiales de sobremoldeo compatibles asegura que los elastómeros fundidos fundan una capa límite microscópica en el sustrato, creando una soldadura molecular cohesiva. Las bases de sustrato rígido generalmente consisten en termoplásticos de ingeniería como ABS, policarbonato (PC), con relleno de vidrio PA66, o PBT. Las capas de sobremoldeo elastoméricas utilizan compuestos modificados que incluyen TPE, TPU, y TPV para proporcionar perfiles de dureza Shore personalizados y agarres ergonómicos.
Las revisiones de la comunidad entre evaluadores de plásticos enfatizan que la alineación de polaridad entre los dos polímeros gobierna la fuerza de unión. Los elastómeros no polares como el TPE a base de SEBS se unen naturalmente con sustratos no polares como el polipropileno, mientras que las resinas polares como el nailon requieren grados de TPE modificados con adhesivos. La Tabla 1 a continuación describe las clasificaciones de compatibilidad de polímeros para combinaciones comunes de materiales de sobremoldeo:
| Resina de sustrato rígido | Grado de elastómero de sobremoldeo | Fuerza de unión interfacial | Mecanismo de Adhesión | Consejo de procesamiento recomendado |
|---|---|---|---|---|
| ABS (Polylac PA-757) | TPE a base de SEBS / TPU | Fusión química excelente | Difusión de cadena molecular | Mantener la temperatura de fusión del segundo disparo 10-20°C por debajo de la Tg del ABS |
| Policarbonato (Lexan 141R) | TPU a base de éster (Desmopan) | Unión sobresaliente de alta resistencia | Interdifusión química | Precalentar la cavidad del molde del sustrato a 70°C – 90°C |
| Poliamida 66 (Zytel 70G33L) | TPE modificado por adhesión / Santopreno | Unión moderada a fuerte | Químico + Mecánico | Incorporar colas de milano de bloqueo mecánico de 90 grados |
| Polipropileno (PP-HP500N) | TPE olefínico / TPV | Fusión no polar excelente | Co-cristalización | Evitar aditivos polares; asegurar superficies de cierre de molde limpias |
Afinidad química y coincidencia de temperatura de fusión
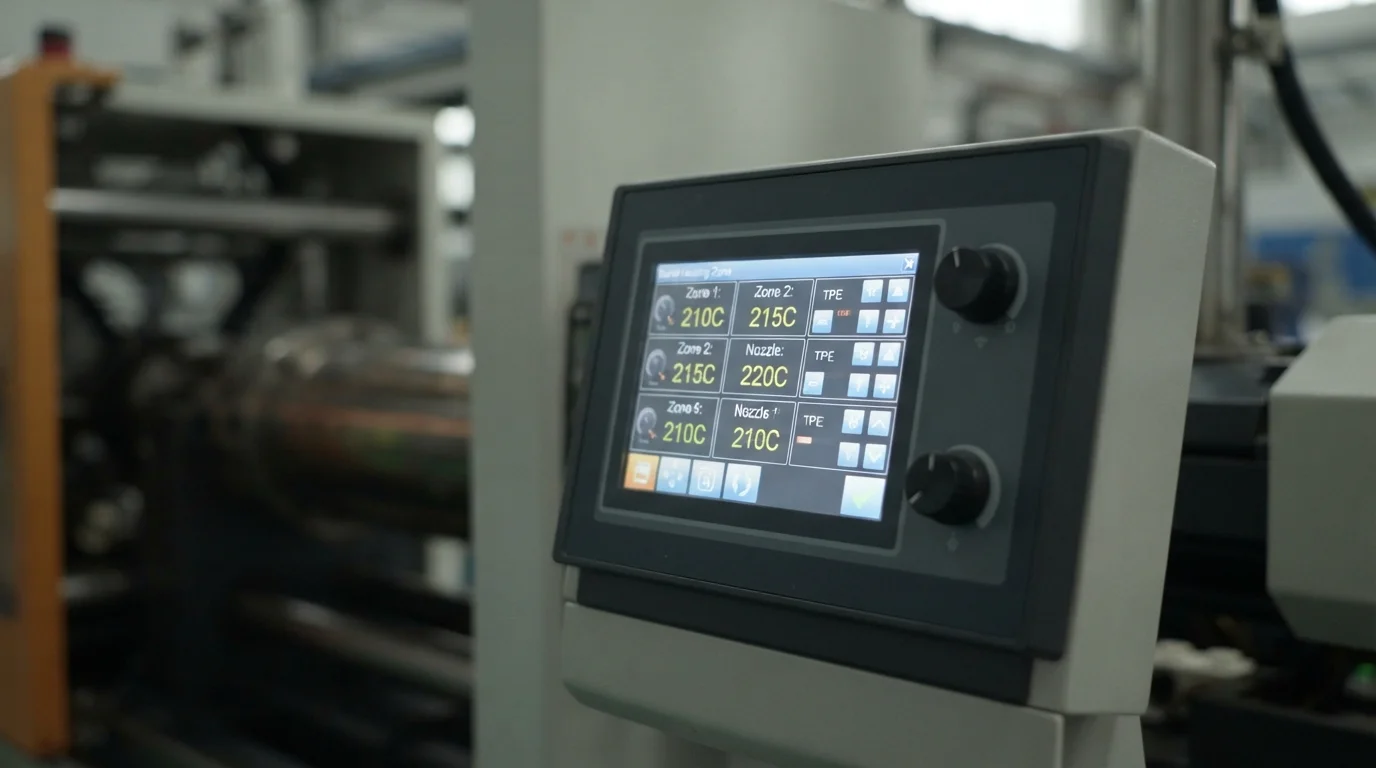
La dinámica térmica durante la inyección secundaria controla la profundidad de los entrelazamientos de cadenas interfaciales. Las temperaturas de fusión del segundo disparo deben entrar en la cavidad lo suficientemente calientes para ablandar la piel del sustrato rígido sin causar deformación de la pared. Inyectar TPU sobre un sustrato de PC o PC/ABS produce alta resistencia al pelado porque ambos polímeros contienen grupos funcionales polares que se interdiffunden rápidamente. Mantener temperaturas adecuadas de pared de molde previene el enfriamiento prematuro, permitiendo que las moléculas del polímero tengan tiempo suficiente para entrelazarse antes de enfriarse.
Cuando la afinidad química entre las resinas seleccionadas es baja, los diseñadores de moldes incorporan características de retención mecánica. Los socavados mecánicos, ranuras de cola de milano y agujeros pasantes fijan físicamente la capa elastomérica al marco del sustrato. Combinar la adhesión química con el anclaje mecánico garantiza que las juntas y agarres suaves resistan el desprendimiento de bordes bajo esfuerzo cortante cíclico durante el uso diario.
Las reglas de procesamiento para maximizar la adhesión en sobremoldeo incluyen:
- Precalentamiento de la cavidad del sustrato—Warming rigid substrate tool cavities to 70°C to 90°C promotes interfacial chain mobility.
- Melt temperature alignment—Setting second-shot melt temperatures near the upper limit of the elastomer processing window maximizes skin softening.
- Mechanical undercut incorporation—Machining perimeter dovetails and mechanical through-holes prevents edge peeling under dynamic shear.
- High-speed injection velocity—Injecting soft resin rapidly delivers thermal energy to the boundary layer before premature quenching occurs.
Biblioteca de más de 200 resinas de producción y verificación de la Tarjeta Amarilla de materiales
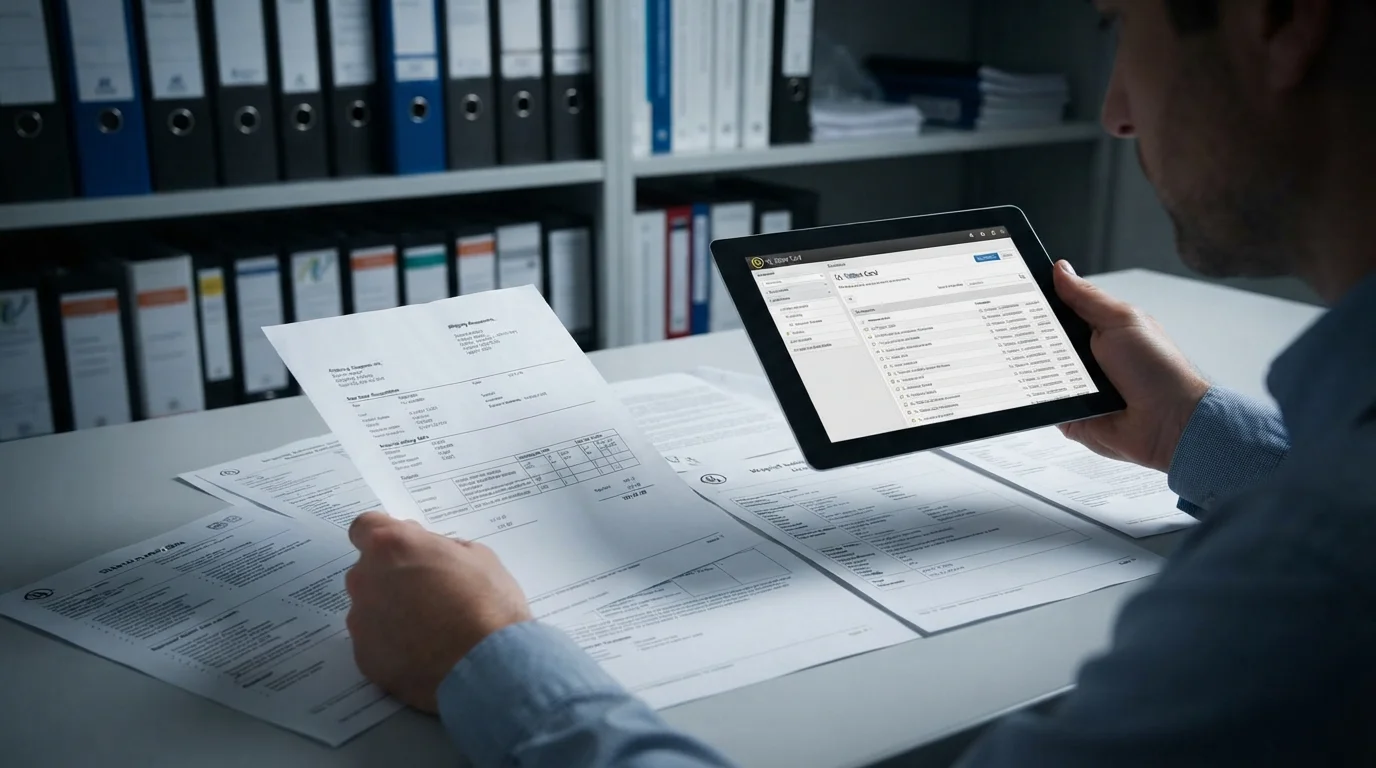
Executing reliable custom sobremoldeo por inyección requires sourcing certified raw materials with full lot traceability. Verifying resin shipments against Underwriters Laboratories (UL) Yellow Card records confirms that flammability ratings like UL94 V-0 remain valid after multi-shot processing. Sourcing certified material lots backed by official Certificate of Analysis (COA) documents ensures zero batch-to-batch performance variations in high-reliability components.
Clinical healthcare applications process medical-grade thermoplastics meeting rígidos crea ensamblajes sin costuras ni grietas. La eliminación de costuras previene la entrada de fluidos y la acumulación de carga biológica durante ciclos repetidos de esterilización en autoclave con vapor a 134°C. Operar bajo la certificación ISO 13485 dentro de una sala limpia Clase 8 ISO garantiza que los componentes moldeados cumplan con las estrictas directivas de biocompatibilidad y USP Clase VI biocompatibility criteria. Biocompatible TPE and TPU formulations resist repeated autoclave steam sterilization, chemical disinfectant wipes, and skin oil exposure without degrading. Maintaining complete raw material documentation protects medical device OEMs from regulatory non-compliance during clinical audits.
Key Application Scenarios for Overmolded Polymers
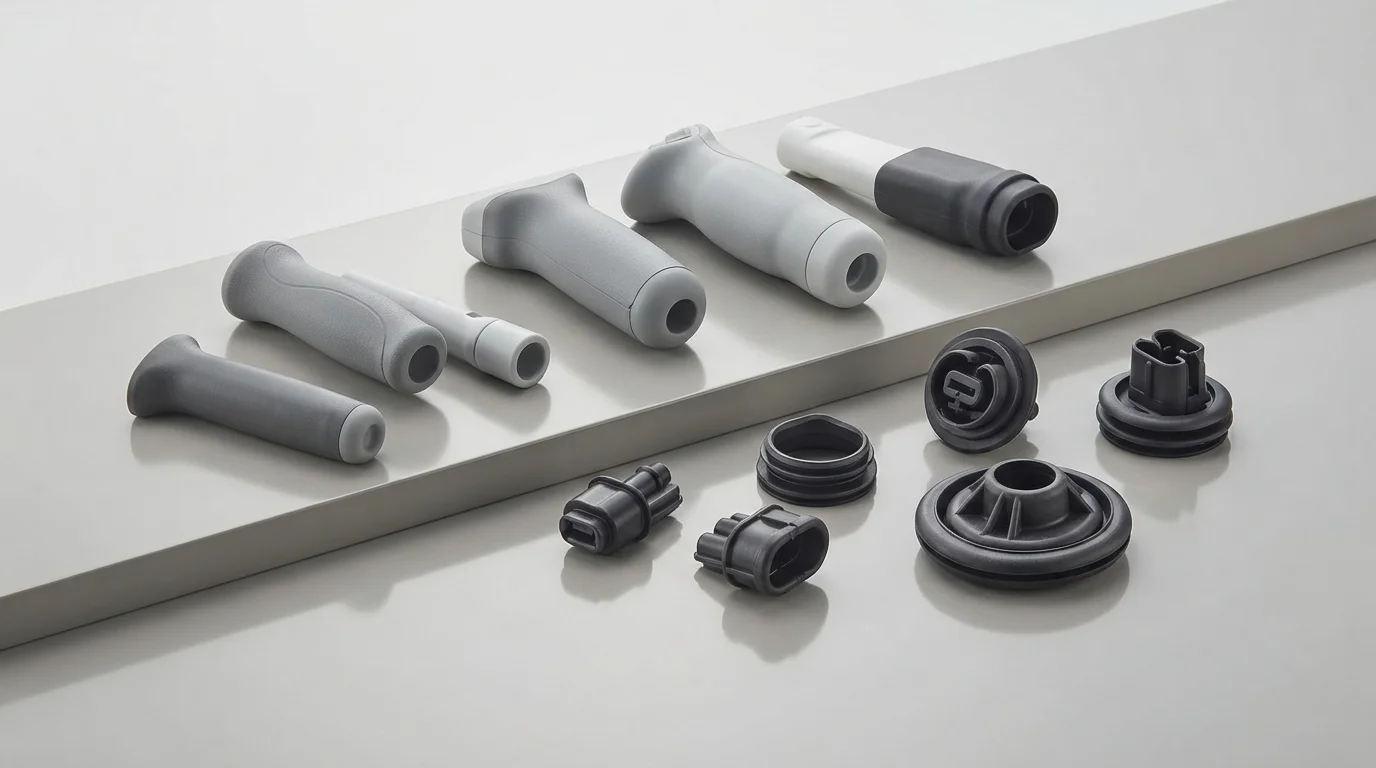
Industrial, healthcare, and automotive programs specify multi-material polymer combinations across a wide spectrum of functional applications. Automotive interior cockpits utilize TPU overmolded onto PC/ABS door handles, climate control knobs, and dashboard bezels to deliver premium soft-touch aesthetics and vibration dampening. Medical device engineers specify USP Class VI TPE overmolded onto rigid PC surgical tool handles to provide slip-resistant, sterilizable grips for operating room personnel.
Electronic device enclosures incorporate Santoprene TPV or TPE seals overmolded onto structural housings, creating IP67 waterproof barriers for outdoor diagnostic monitors. Eliminating manual gasket insertion cuts assembly labor while ensuring consistent environmental sealing under dynamic drop impacts.
Target industry overmolding solutions include:
- Medical surgical instruments—USP Class VI TPE overmolded over rigid polycarbonate for ergonomic, sterilizable grips.
- Automotive interior controls—Desmopan TPU overmolded over PC/ABS for scratch-resistant soft-touch handles and knobs.
- Industrial electronic housings—Santoprene TPV overmolded over glass-filled nylon for IP67 waterproof sealing and impact protection.
Why Choose JUCHENG for Custom Overmolding
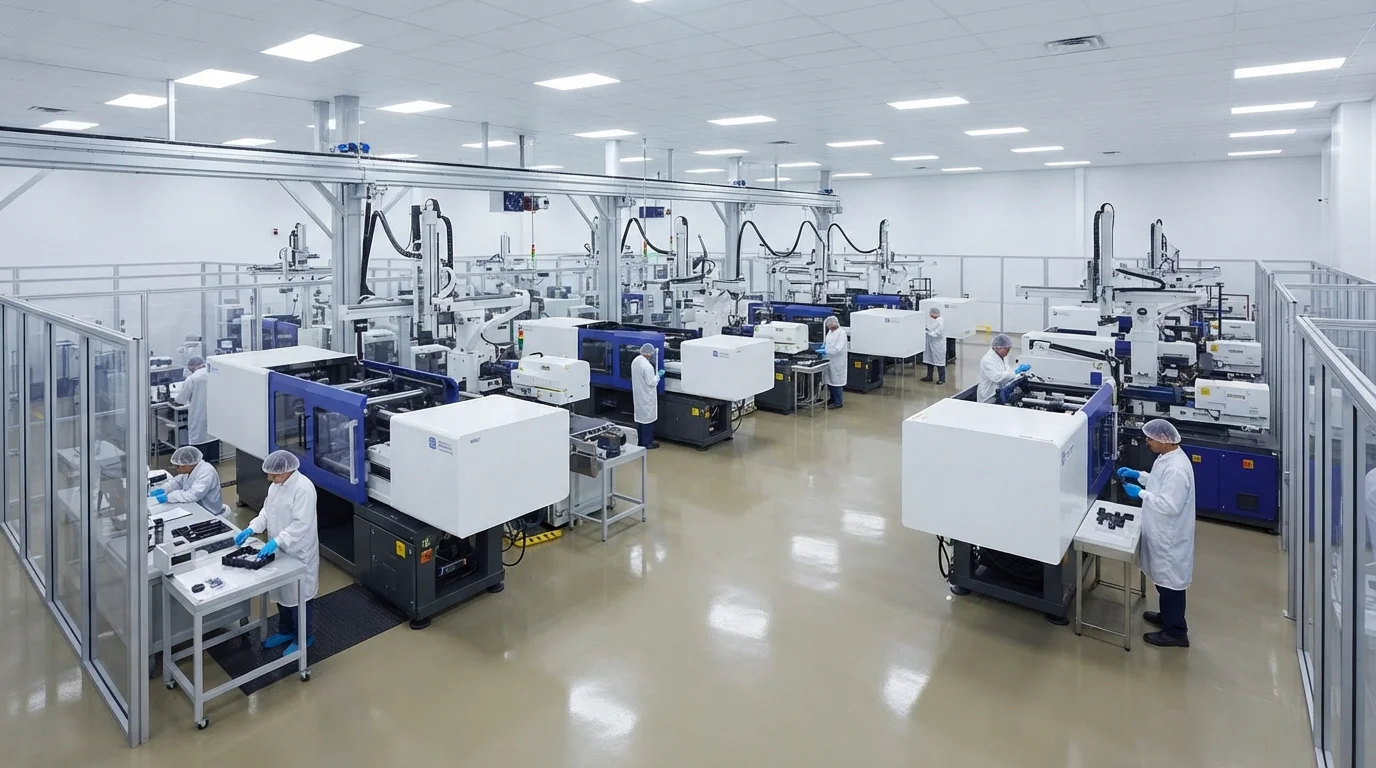
Partnering with JUCHENG for multi-material encapsulation projects provides access to an extensive production floor equipped with 35+ automated injection presses ranging from 15T to 3000T clamping force. Operating an in-house tool room with 25 sets of 5-axis CNC machines permits precise machining of shut-off steel lands, ensuring flash-free elastomeric boundaries down to sub-millimeter tolerances. Our engineering team delivers a free 24-hour DfM review for every CAD submission, analyzing substrate wall thickness, draft angles, and shut-off feasibility before cutting steel.
Quality management systems certified to IATF 16949 and ISO 13485 back every multi-shot production run, offering full PPAP Level 3 documentation for automotive programs. Operating an ISO Class 8 cleanroom molding department protects medical components from particulate contamination during molding and drop-packaging. Automated Zeiss CMM scanning with ±0.003 mm precision verifies critical sealing geometries, delivering zero-defect quality across prototype and high-volume series manufacturing.
Preguntas frecuentes (FAQ)
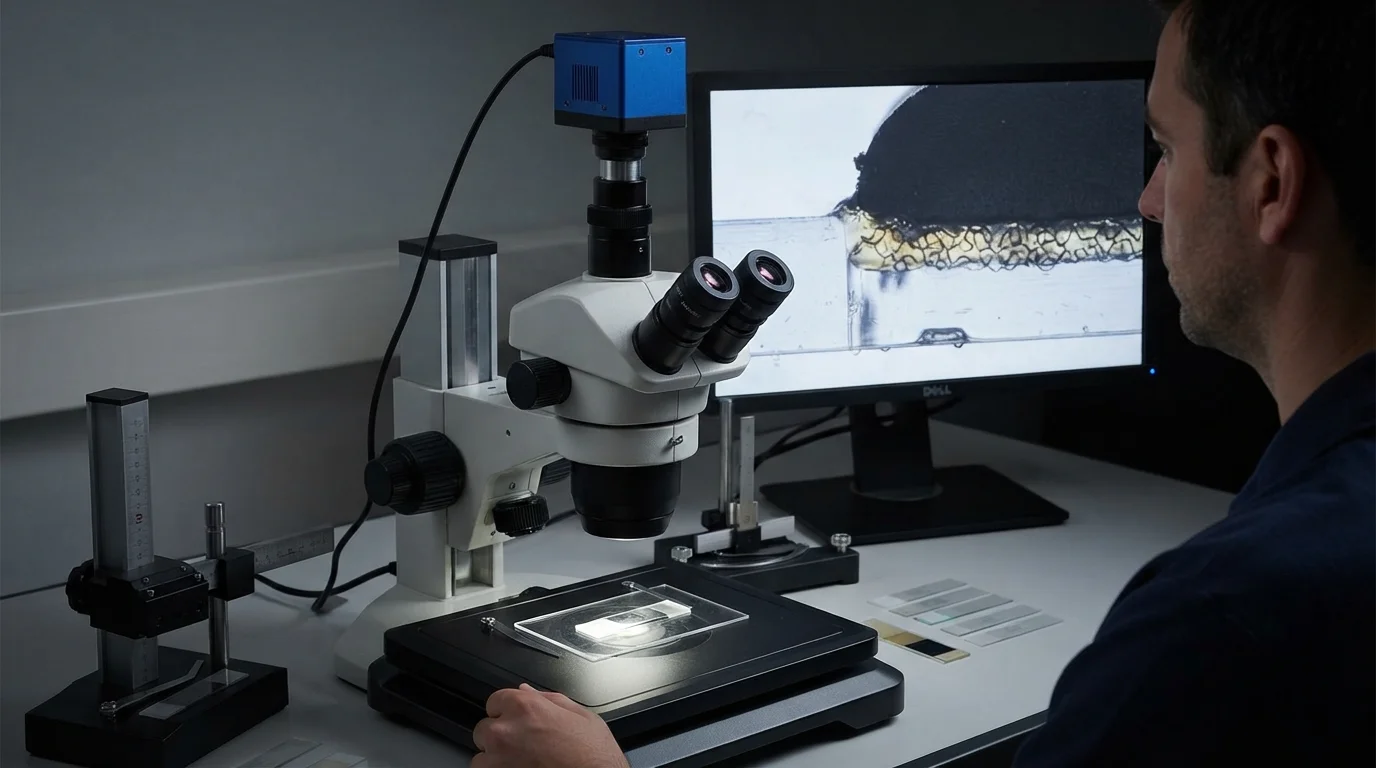
Why do some TPE materials peel off rigid plastic substrates after molding?
Peeling or delamination occurs when the selected TPE grade is chemically incompatible with the rigid substrate or when mold temperatures are too low during secondary injection. Cold substrate surfaces prevent molecular chain interdiffusion. Raising mold temperatures to 70°C-90°C and incorporating mechanical undercut grooves prevents edge peeling.
What is the difference between TPE, TPU, and TPV for overmolding applications?
TPE offers low cost and a wide Shore hardness range, making it ideal for consumer soft-touch grips. TPU provides superior abrasion resistance and high tensile strength, perfect for rugged automotive handles. TPV (like Santoprene) delivers exceptional heat deflection and chemical resistance, making it the preferred choice for IP67 weather-resistant seals.
How does preheating the rigid substrate improve overmolding bond strength?
Preheating the rigid plastic substrate to 70°C-90°C slows the initial cooling rate of the incoming second-shot melt. Keeping the boundary skin warm permits polymer chains from both materials to interdiffuse deeply, creating a strong cohesive chemical bond rather than a weak mechanical boundary.
Can glass-filled Nylon (PA66-GF) be overmolded with soft TPE?
Standard unfilled TPE does not bond chemically to polar glass-filled Nylon. Overmolding PA66-GF requires specifying adhesion-modified TPE grades formulated with polar functional groups or incorporating 90-degree mechanical locking dovetails in the substrate CAD design.
How do tooling shut-off lands prevent TPE flash during secondary injection?
Las superficies de cierre de acero son caras de sellado de acero rectificadas con precisión que se sujetan firmemente contra el perímetro del sustrato rígido durante la segunda inyección. Mantener tolerancias de ajuste del acero de cierre más estrictas que 0.01 mm evita que el fundido elastomérico blando de baja viscosidad se derrame sobre las superficies cosméticas del sustrato.
Why is UL Yellow Card material verification important for overmolded electronics?
UL Yellow Card verification confirms that both the rigid substrate and elastomeric overmold meet certified flammability and electrical isolation parameters certified by Underwriters Laboratories. Verifying yellow card documentation ensures that multi-material electronic enclosures satisfy UL94 V-0 safety compliance.