
El encapsulado de ensamblajes electrónicos frágiles, placas de circuito impreso (PCB) y microsensores delicados requiere técnicas de empaquetado especializadas que eviten daños por aplastamiento mecánico. El moldeo termoplástico tradicional a alta presión ejerce una fuerza hidráulica extrema que rompe las uniones de alambre de oro y aplasta componentes delicados de montaje superficial. El encapsulado con resina epoxi líquida de dos componentes proporciona un encapsulado suave, pero los largos tiempos de curado que se extienden durante horas restringen severamente el rendimiento de fabricación diario. Esta guía técnica revisa el procesamiento de hot melt sin solventes, la mecánica de sujeción de baja tensión y los estándares de sellado ambiental.
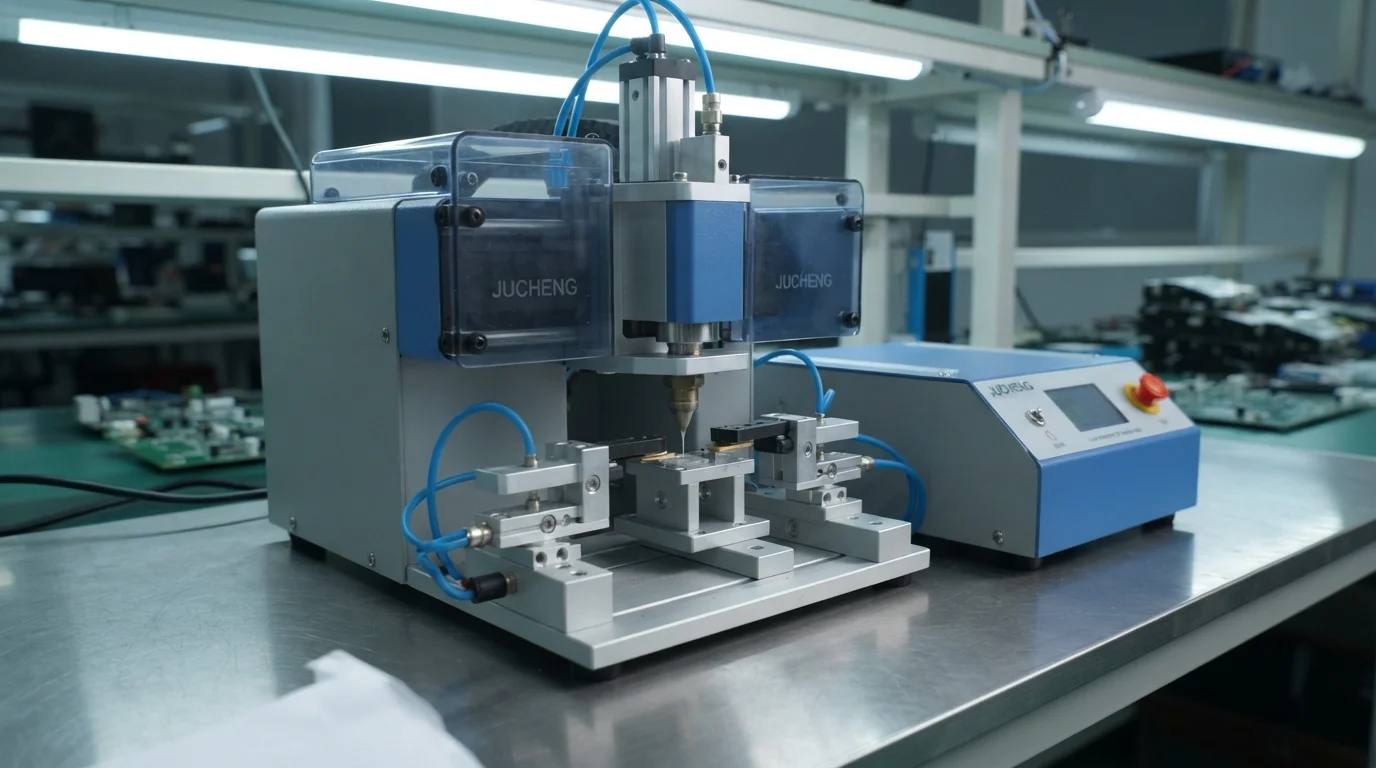
Tabla de contenido
Encapsulado de hot melt de poliamida para placas PCB, sensores y arneses
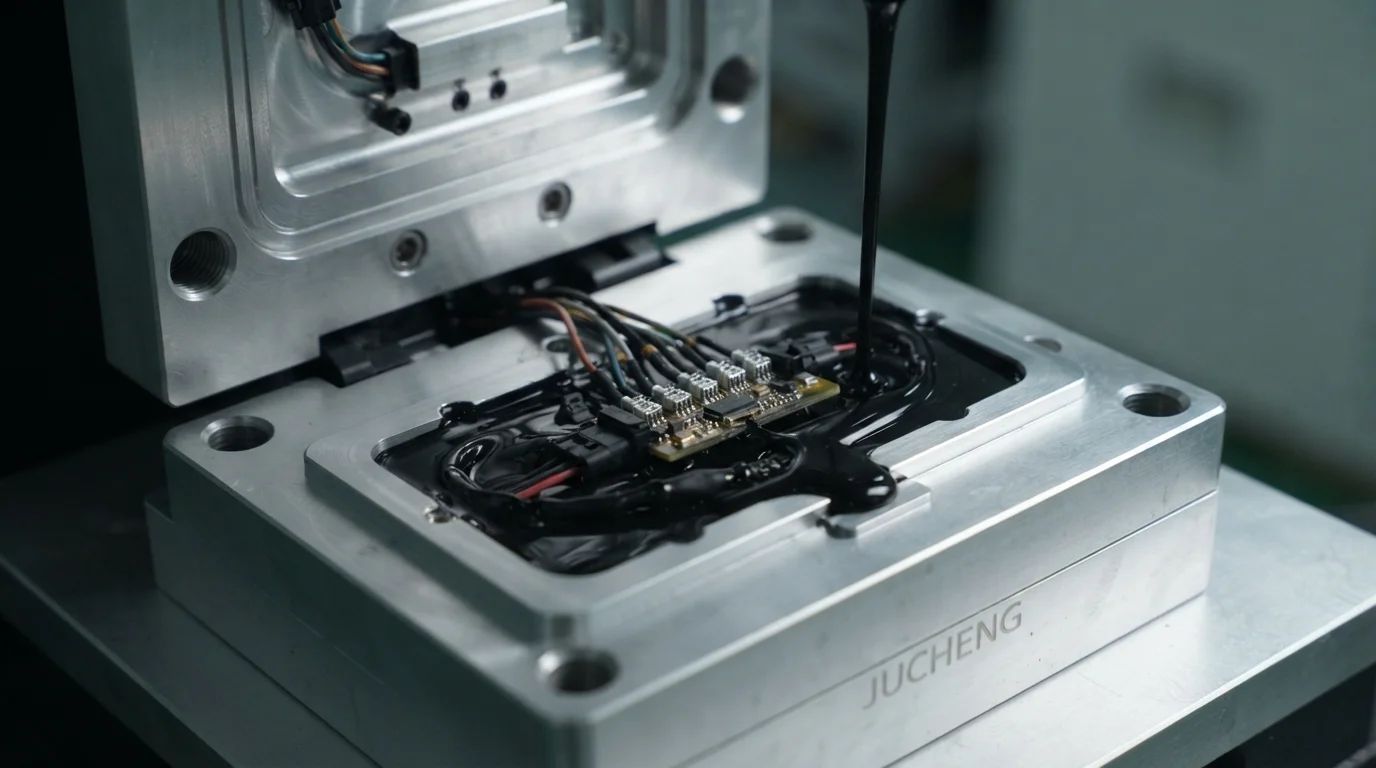
La ejecución de un moldeo a baja presión suave utiliza resinas de poliamida hot melt (PA) de baja viscosidad para encapsular electrónica sensible de forma segura. Las presiones de inyección de 1.5 a 3.0 MPa—aproximadamente el 10% de la presión de moldeo por inyección estándar—previenen daños físicos a las uniones de soldadura frágiles. Las temperaturas de procesamiento entre 190°C y 230°C funden rápidamente los gránulos de poliamida a base de ácido dimérico sin transferir calor dañino a los circuitos subyacentes. Las poliamidas diméricas de un solo componente fluyen libremente en geometrías de carcasa complejas, formando una cubierta dieléctrica sin costuras. La solidificación en 15 a 45 segundos acelera las velocidades de ensamblaje en comparación con las técnicas de encapsulado líquido.
Los pasos del proceso de encapsulado a baja presión incluyen:
- Entrega de fundido a baja presión—El bombeo de resina hot melt de baja viscosidad a 1.5 a 3.0 MPa previene el aplastamiento mecánico de los componentes de montaje superficial.
- Disipación térmica del molde de aluminio—El uso de herramientas de aluminio livianas enfría rápidamente la masa fundida de poliamida, minimizando el tiempo de exposición térmica.
- Encapsulado directo de la carcasa—La inyección de resina directamente sobre los circuitos impresos expuestos elimina la necesidad de carcasas de plástico exteriores separadas.
- Solidificación física rápida—Enfriar la poliamida fundida en menos de 30 segundos permite el manejo posterior inmediato y las pruebas eléctricas.
Protección de electrónica frágil contra presión, humedad y vibración
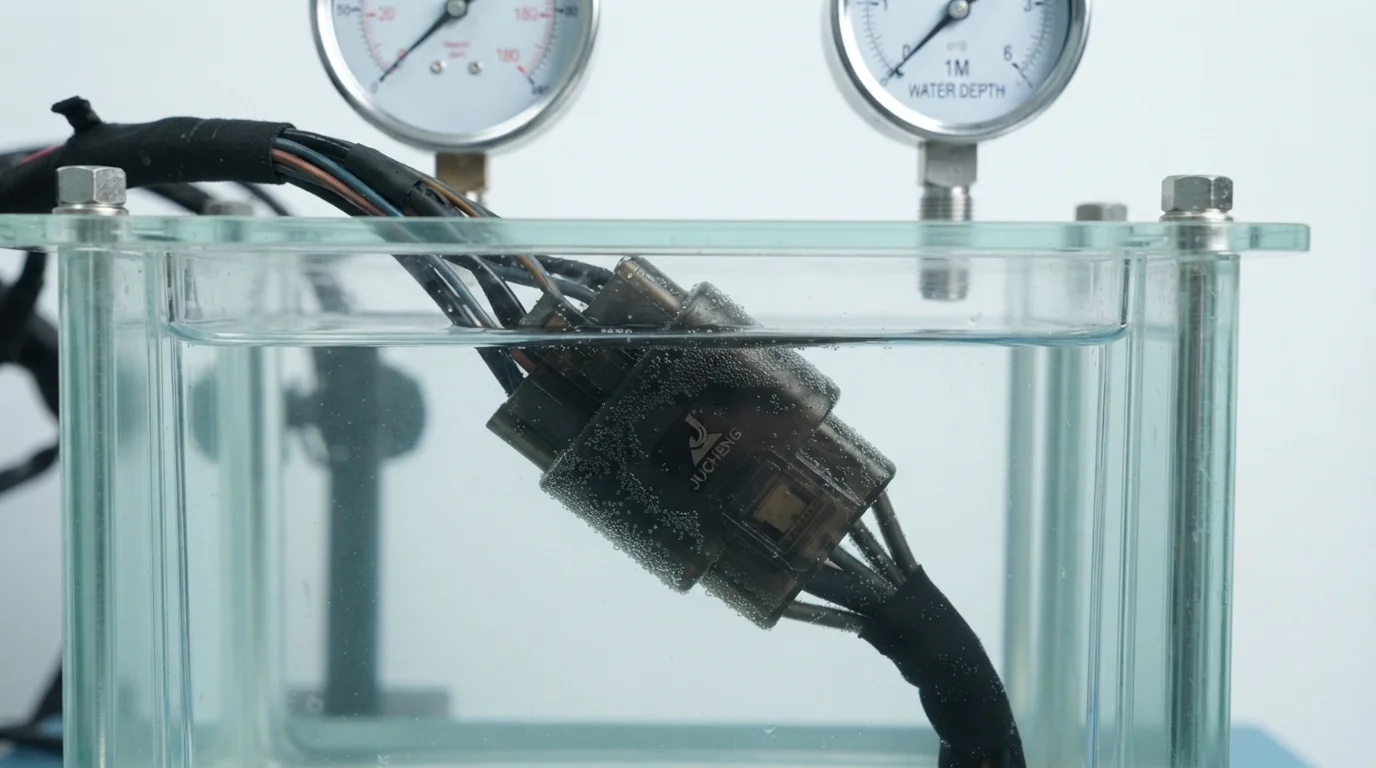
El rendimiento de sellado ambiental alcanza estrictas clasificaciones de impermeabilidad IP67 e IP68 en entornos exigentes bajo el capó de automóviles e industriales. Las poliamidas a base de dímeros se adhieren naturalmente a sustratos electrónicos, cubiertas de cables flexibles y pines de conectores hechos de policarbonato (PC) o PVC. La formación de un enlace químico continuo evita que la humedad, la niebla salina y los fluidos automotrices penetren en circuitos electrónicos sensibles. Las propiedades elásticas inherentes a los materiales termofusibles absorben la vibración mecánica de la carretera y previenen la fatiga por flexión a lo largo de las zonas de alivio de tensión del cable. El uso de moldeo de baja presión para sensores electrónicos protege los componentes internos sensibles contra el choque térmico y el impacto mecánico.
Sobremoldeo impermeable IP67 con baja tensión térmica
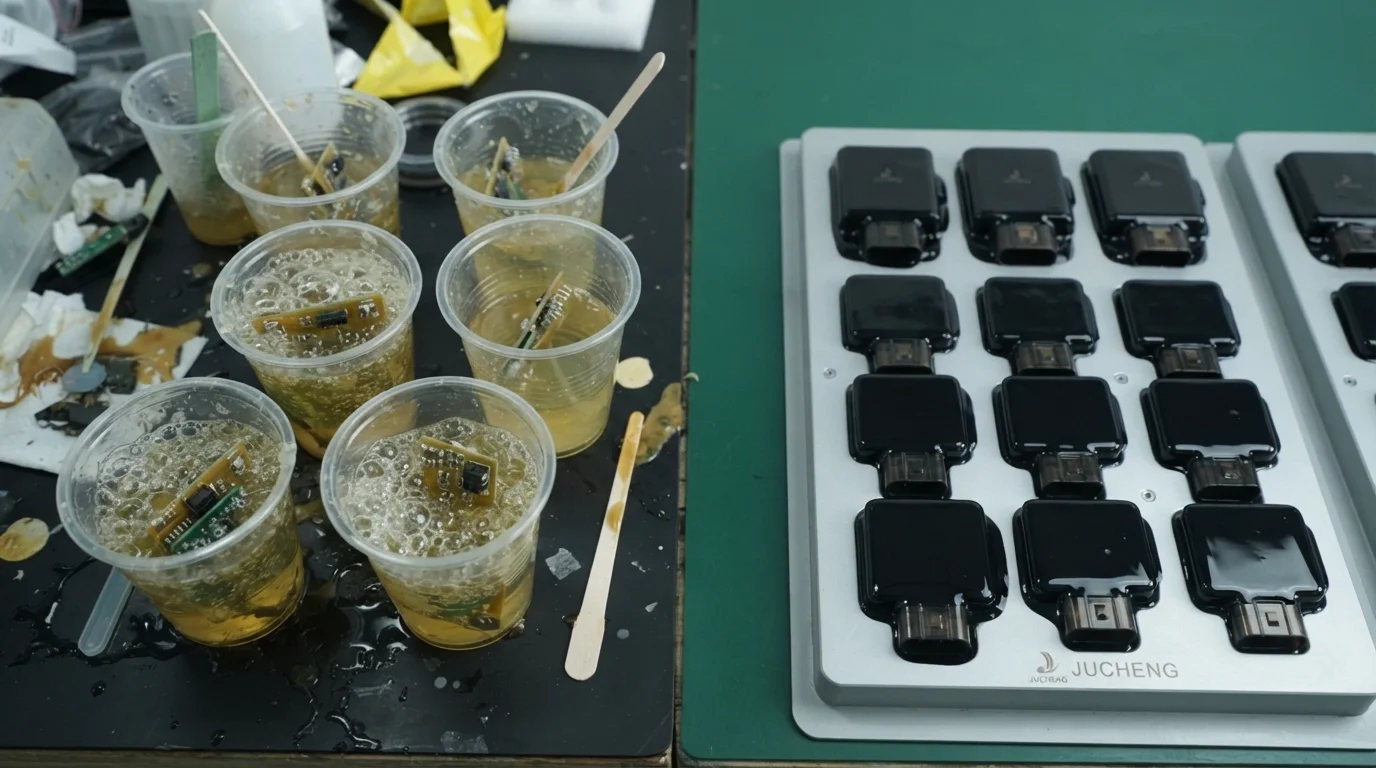
Comparación del sobremoldeo impermeable IP67 utilizando termofusible de baja presión frente al encapsulado con epoxi de dos componentes revela importantes ventajas de producción. El encapsulado líquido requiere bastidores de curado de múltiples estaciones, boquillas mezcladoras costosas y procedimientos de manejo de químicos tóxicos que complican las operaciones en salas limpias. Las poliamidas termofusibles son termoplásticos no tóxicos y sin solventes que se funden y enfrían mediante cambios de estado puramente físicos. El tiempo de curado cero elimina los cuellos de botella de inventario, mientras que las máquinas de baja fuerza de sujeción reducen drásticamente los costos de equipos y herramientas. Los ingenieros que especifican moldeo de baja presión para el encapsulado de sensores logran protección impermeable con tensión térmica mínima.
| Tecnología de empaque | Presión de inyección (MPa) | Tiempo de ciclo de procesamiento | Clasificación de sellado ambiental | Riesgo de daño en la unión por hilo |
|---|---|---|---|---|
| Moldeo a baja presión (PA hot melt) | 1,5 – 3,0 MPa | 15 – 45 segundos | Impermeable IP67 / IP68 | Riesgo cero (suministro de fundido suave) |
| Encapsulado tradicional con epoxi líquido | 0,1 – 0,5 MPa (gravedad/baja) | 2 – 24 horas (curado químico) | Resistente al agua IP67 | Riesgo bajo (exposición química prolongada) |
| Inyección estándar de alta presión | 50 – 150 MPa | 30 – 60 segundos | IP65 – IP67 | Riesgo alto (cizallamiento de cables hidráulicos) |
Preguntas frecuentes (FAQ)
¿Por qué el moldeo a baja presión no daña las delicadas uniones de hilo de oro en las PCB?
El moldeo a baja presión opera con presiones de inyección entre 1,5 y 3,0 MPa, muy inferiores a las presiones de inyección estándar que superan los 80 MPa. La suave presión del fluido permite que la poliamida fundida fluya sin problemas sobre las uniones soldadas expuestas y las uniones de hilo de oro sin aplicar fuerza de cizallamiento mecánica. La baja masa térmica de la fina capa de plástico también se enfría rápidamente, evitando la degradación térmica de los componentes electrónicos subyacentes.
¿Cuál es la diferencia entre la encapsulación de poliamida termofusible y el encapsulado tradicional?
El encapsulado tradicional vierte epoxi o poliuretano líquido de dos componentes en una carcasa exterior de plástico premoldeada, lo que requiere varias horas de curado químico. El moldeo a baja presión inyecta poliamida termofusible sin disolventes directamente sobre los componentes electrónicos, actuando como carcasa y sellado a la vez. El enfriamiento físico se completa en 30 segundos, eliminando los costes de la carcasa exterior y acelerando el rendimiento de fabricación.
¿Pueden los sensores moldeados a baja presión superar el ensayo de inmersión en agua IP67?
Las resinas de poliamida termofusible forman fuertes uniones adhesivas con el aislamiento de PVC de los cables, los sustratos de PCB y las carcasas de conectores de plástico. La creación de un sellado molecular continuo a lo largo de los puntos de entrada de los cables impide la entrada de humedad y polvo bajo inmersión en agua a 1 metro. La adhesión del material resiste ciclos severos de choque térmico entre -40 °C y 125 °C sin deslaminarse.