
Los paquetes de baterías de vehículos eléctricos (EV) exigen una gestión térmica robusta, aislamiento eléctrico y estructuras resistentes a impactos.
La transición de carcasas metálicas pesadas a plásticos de ingeniería de alta resistencia representa una evolución importante en el diseño de paquetes automotrices.
Esta guía técnica detalla la ingeniería de moldes, las consideraciones de diseño para fabricación (DfM) y las tecnologías avanzadas de procesamiento de polímeros esenciales para producir carcasas fiables.
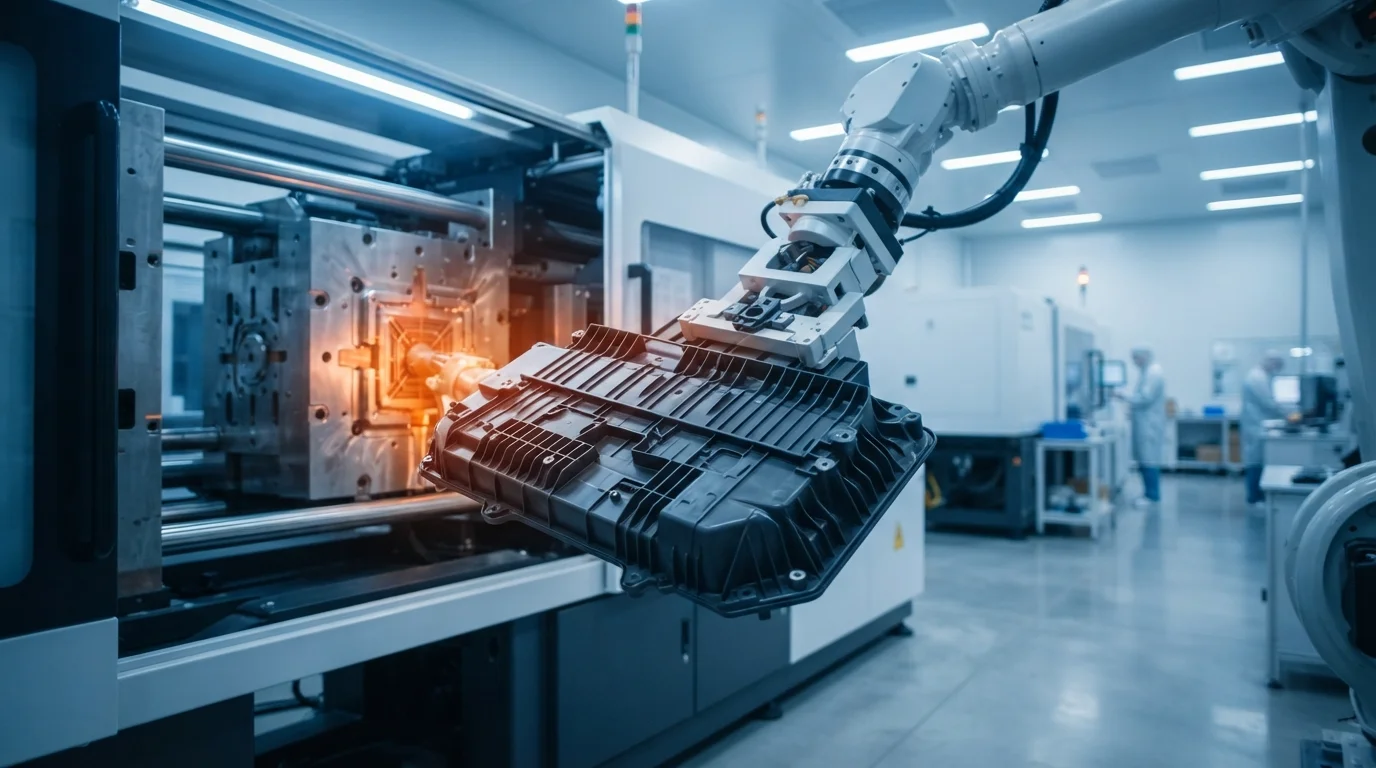
JUCHENG Injection Molding opera como una instalación de fabricación por contrato de alta gama y trabajos personalizados, especializada en moldes personalizados y moldeo de precisión de plástico.
No vendemos cajas de batería estándar o prefabricadas; cada componente se diseña a partir de modelos CAD 3D proporcionados por el cliente para cumplir con especificaciones de rendimiento estrictas.
Ya sea en la fase de prototipo o en la transición a producción de alto volumen con múltiples cavidades, nuestras instalaciones ofrecen soporte de fabricación a medida respaldado por las certificaciones IATF 16949 e ISO 13485.
Tabla de contenido
- 1. Por qué el moldeo por inyección personalizado es crítico para las carcasas de baterías de vehículos eléctricos
- 2. Materiales y estándares de retardancia de llama (UL94 V-0)
- 3. Capacidades avanzadas de herramientas para geometrías complejas de baterías
- 4. Análisis DfM y servicios llave en mano completos
- 5. Preguntas frecuentes (FAQ)
Por qué el moldeo por inyección personalizado es crítico para las carcasas de baterías de vehículos eléctricos
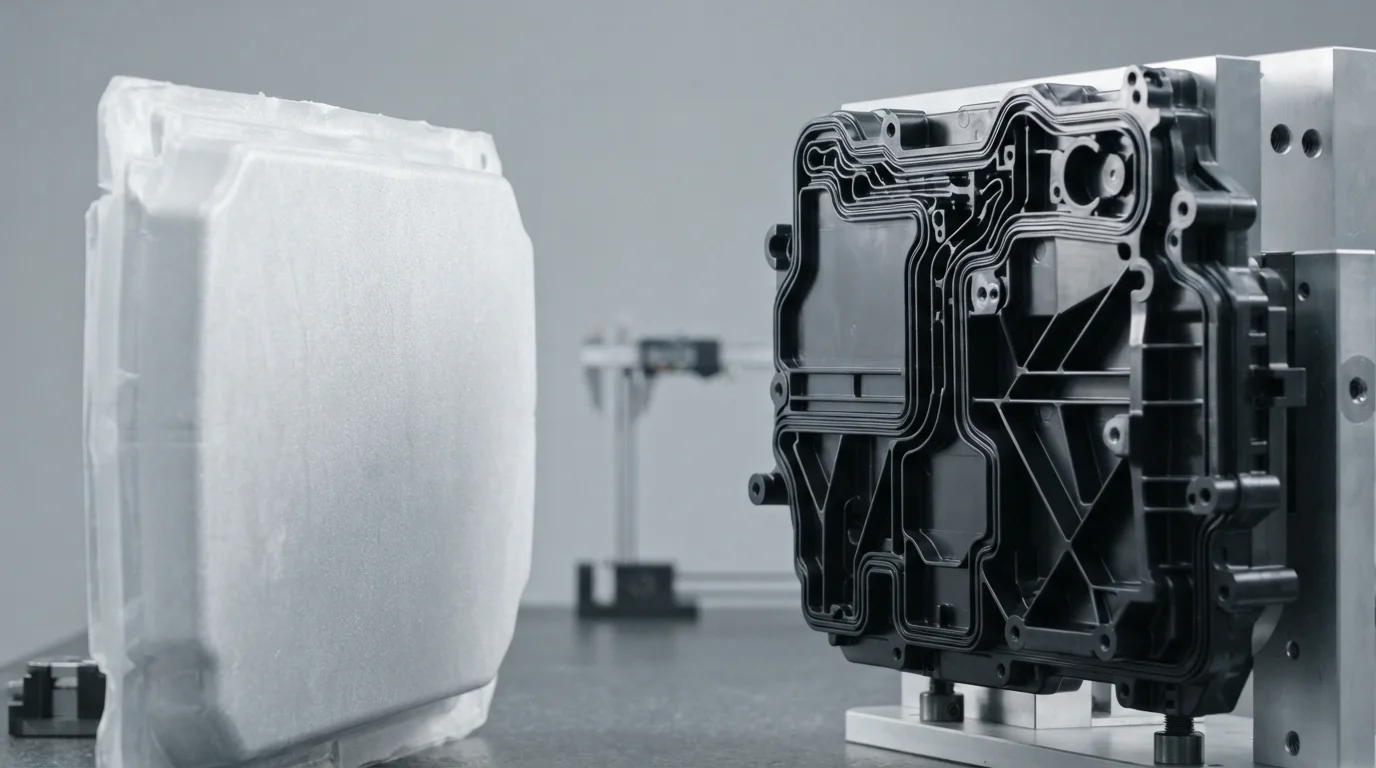
La ingeniería robusta carcasas de batería de plástico personalizadas para vehículos eléctricos requiere una comprensión de la integración estructural y un control de tolerancias estricto.
Las carcasas metálicas tradicionales son pesadas y requieren revestimientos de aislamiento secundarios para prevenir cortocircuitos.
Al utilizar polímeros de alto rendimiento, los ingenieros pueden moldear geometrías complejas, características internas y soportes funcionales directamente en una sola pieza unificada.
Consolidar componentes de esta manera reduce los costos de lista de materiales, elimina pasos de ensamblaje secundarios y reduce el peso crítico del chasis del vehículo.
La integración de componentes internos es crucial para proteger las celdas individuales de iones de litio de la propagación del descontrol térmico.
La integración perfecta de soportes de celdas de batería de vehículos eléctricos directamente dentro de las paredes estructurales de la carcasa principal previene el desgaste por vibración en los terminales de las celdas.
Además, la incorporación de separadores de batería de vehículos eléctricos delgados y de alta aislamiento previene que el descontrol térmico salte entre módulos de celdas de bolsa o prismáticas.
Tales configuraciones optimizan la utilización del espacio dentro del paquete de baterías, permitiendo una mayor densidad de energía mientras se mantiene la integridad estructural durante impactos mecánicos.
En comparación con métodos de procesamiento alternativos como el estampado de chapa metálica o el termoformado, el moldeo por inyección proporciona una repetibilidad y precisión dimensional superiores.
El moldeo por inyección de alta presión fuerza el plástico fundido en cavidades mecanizadas con precisión, produciendo piezas con variaciones de ángulo de salida nulas y estructuras moleculares altamente consolidadas.
Esto es especialmente crucial para moldear canales de sellado elastoméricos y uniones perimetrales de lengüeta y ranura que evitan que la humedad y el polvo penetren en el módulo de batería.
Asociarse con un especialista en fabricación con experiencia garantiza que sus piezas personalizadas cumplan con los rigurosos estándares de seguridad automotriz.
Materiales y Normas de Retardancia de Llama (UL94 V-0)
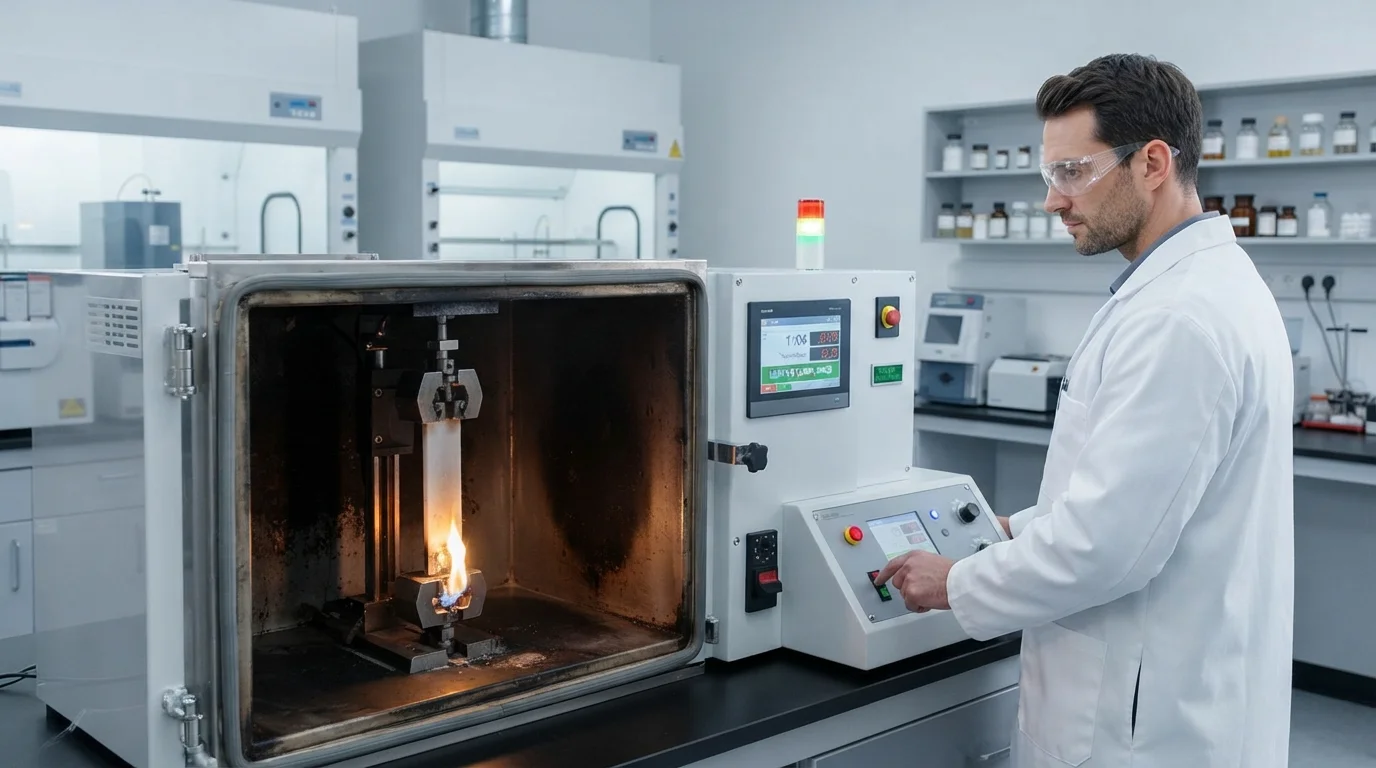
Desarrollando especializados carcasas de batería de plástico personalizadas para vehículos eléctricos depende de termoplásticos de alto rendimiento.
Los ingenieros deben equilibrar la resistencia al impacto, la resistencia química a los electrolitos de batería, la temperatura de deflexión térmica y la resistencia a la fluencia a largo plazo.
En consecuencia, utilizando moldeo por inyección Bayblend FR3010 para módulos de batería de vehículos eléctricos asegura un rendimiento de impacto superior hasta -30°C mientras logra una clasificación de inflamabilidad UL94 V-0 a un espesor de 1,5 mm.
Esta mezcla amorfa de policarbonato y acrilonitrilo butadieno estireno proporciona características de contracción predecibles, facilitando la producción de cubiertas planas y sin deformación.
Los requisitos de rendimiento del material central para los recintos de baterías de alto voltaje incluyen:
- Estabilidad térmica—Los plásticos de ingeniería deben mantener la integridad estructural bajo temperaturas de operación continuas que superen los 100°C.
- Retardancia a la llama—Lograr una clasificación estricta UL94 V-0 previene la propagación del fuego y autoextingue las piezas de plástico en segundos.
- Rigidez dieléctrica—Una alta resistividad volumétrica previene el arco eléctrico entre las celdas de la batería y el chasis exterior.
- Resistencia al impacto—Las propiedades físicas robustas protegen la delicada matriz de celdas de litio de la perforación por escombros durante la conducción dinámica.
Similarly, manufacturing carcasas de baterías de PC ABS ignífugo ensures structural rigidity while providing reliable electrical insulation.
When high mechanical rigidity is required to withstand extreme drop tests, glass-fiber reinforced polymers represent the optimal choice.
For instance, choosing marcos de batería Lexan 940A moldeados por inyección offers exceptional flame retardancy coupled with the dimensional stability required for interlocking prismatic cell matrices.
This polycarbonate resin maintains its physical properties under constant thermal loads, preventing cell migration during rapid charging and discharging cycles.
Safety compliance remains non-negotiable for all high-voltage automotive components.
Therefore, specifying Moldeo por inyección de portaceldas de plástico ignífugo UL94 V-0 guarantees that the polymer will self-extinguish within 10 seconds of a flame application, preventing catastrophic thermal fire propagation.
Structural trays also demand extreme load-bearing capabilities.
Indeed, handling fabricación de bandejas de batería de poliamida reforzada con fibra de vidrio presents challenges with warpage due to the differential shrinkage between the transverse and parallel glass fiber orientations.
Our mold design team overcomes this by optimizing gate locations and using balanced hot runner systems to distribute fiber alignment evenly across the mold cavity.
| Grado de Material | Tipo de polímero | Tensile Strength (MPa) | HDT @ 1.82 MPa (°C) | Clasificación de inflamabilidad |
|---|---|---|---|---|
| Bayblend FR3010 | PC + ABS Blend | 60 | 110 | UL94 V-0 |
| Lexan 940A | Policarbonato (PC) | 65 | 125 | UL94 V-0 |
| PA66-GF30 (FR) | Polyamide 66 + 30% GF | 150 | 240 | UL94 V-0 |
| TPV (70A-40D) | Vulcanizado Termoplástico | 8 – 15 | N/A (Elastomeric) | UL94 HB / V-0 |
Advanced Tooling Capabilities for Complex Battery Geometry
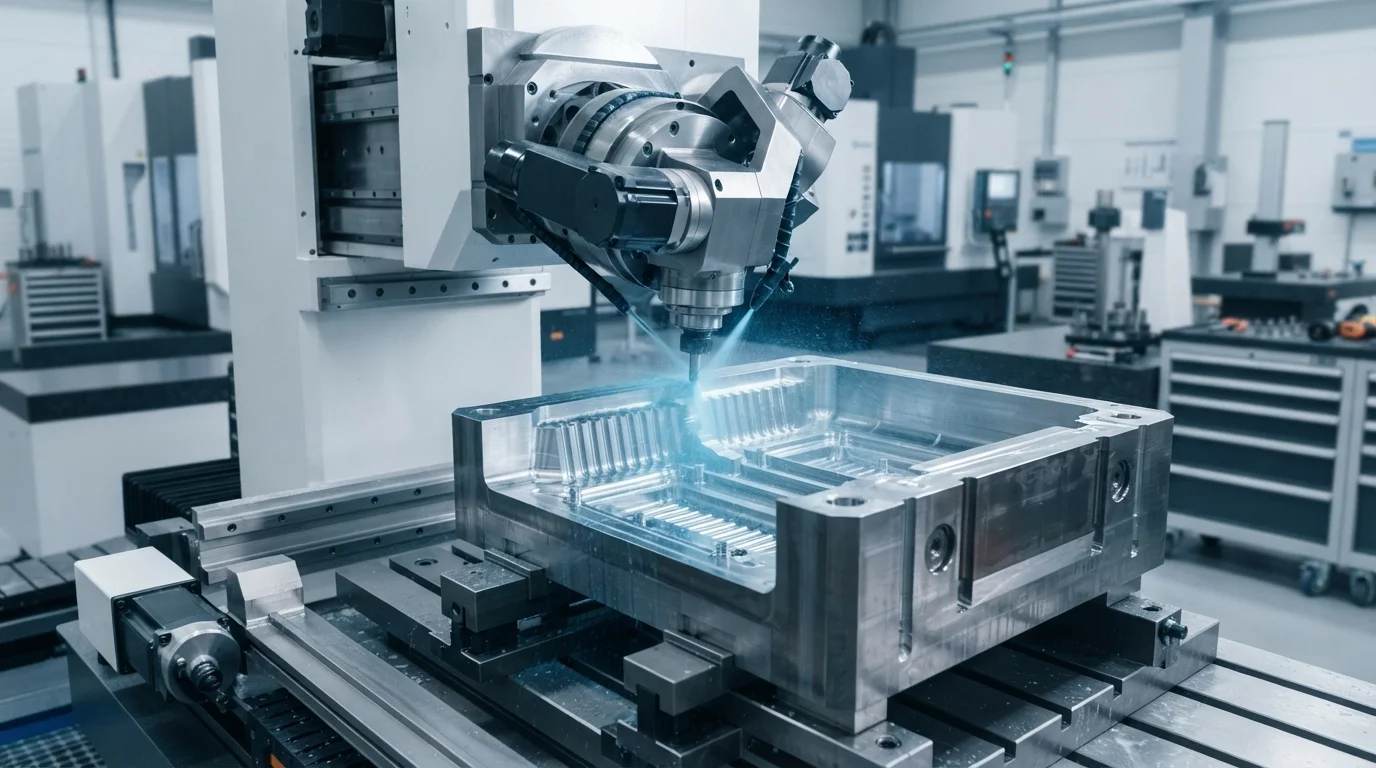
Mold design directly influences the long-term quality, flatness, and structural reliability of custom components.
Our dual-certified facility leverages 25+ in-house 5-axis CNC machines to cut precise mold cores out of hardened H13 or S136 tool steel.
Hardened steels are mandatory for handling highly corrosive, flame-retardant additives and abrasive glass fibers without suffering pitting or rapid dimensional erosion.
During the molding process, optimized conformal cooling channels integrated into the mold steel reduce cycle times by up to 30%, ensuring even heat dissipation and preventing post-mold warpage.
One prominent technique involves overmolding high-voltage conductive elements directly inside the structural shell.
Specifically, employing moldeo por inserción de barras colectoras en cubiertas de baterías de VE minimizes assembly errors and prevents environmental moisture from leaking into critical high-voltage contact areas.
This requires incredibly tight tooling shut-off tolerances to prevent plastic flash from flowing onto the active contact surfaces of copper or aluminum busbars.
Our precise tooling designs utilize spring-loaded core pins and real-time cavity pressure sensors to prevent crushing the metal inserts during mold clamp-up.
Moisture and dust ingress must be prevented to avoid short-circuiting expensive lithium cell modules.
Thus, performing juntas de batería de TPV (vulcanizado termoplástico) personalizadas garantiza que nuestros carcasas de batería de plástico personalizadas para vehículos eléctricos achieve dynamic sealing profiles directly integrated onto the rigid PC/ABS cover.
Achieving this dual-material integration is possible through advanced multi-shot injection molding or custom overmolding processes, completely eliminating the labor-intensive hand-application of adhesive foam strips.
Such multi-material integrations remain a hallmark of automotive-grade manufacturing, providing robust protection against IP67 and IP69K moisture standards.
DfM Analysis & Complete Turnkey Services
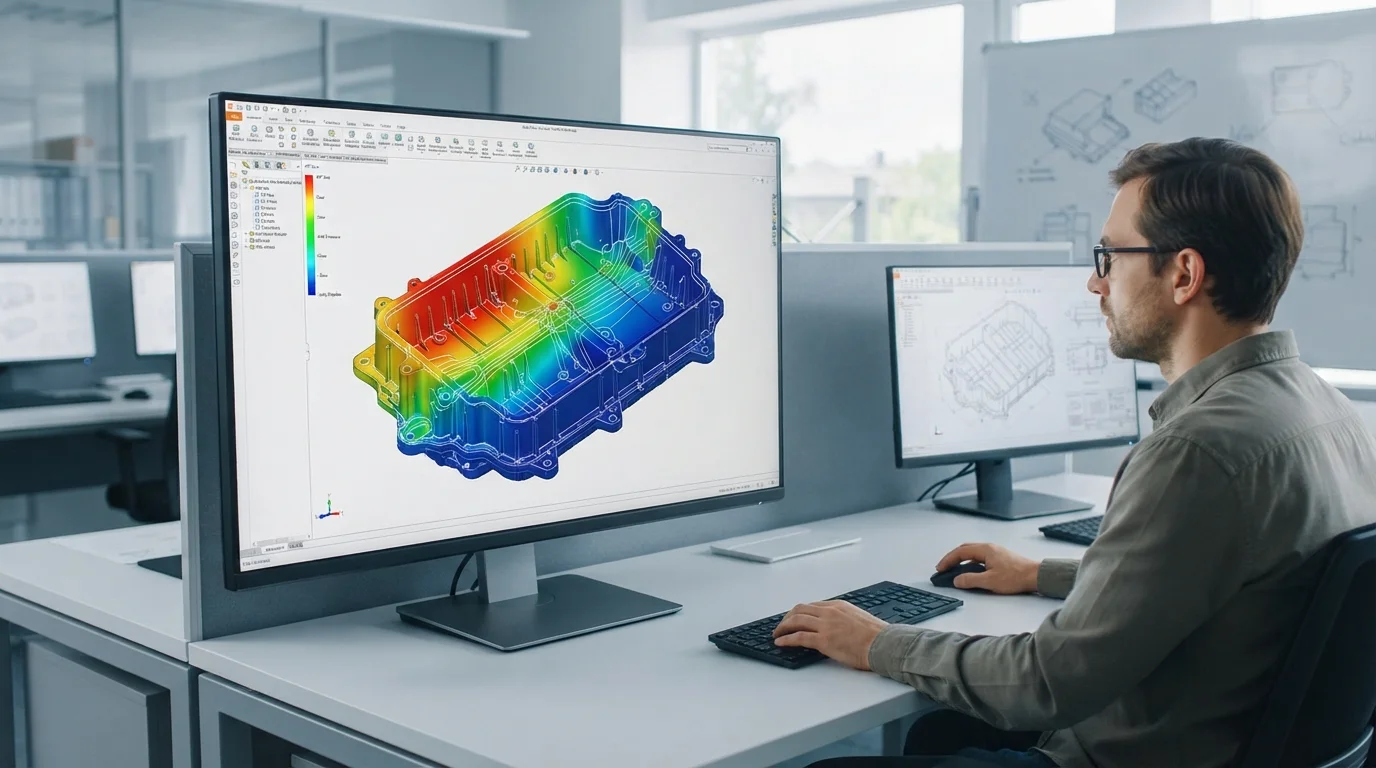
Optimizing structural geometries for carcasas de batería de plástico personalizadas para vehículos eléctricos prevents defects and lowers production costs.
Draft angles of at least 1.5 to 2 degrees must be incorporated on all vertical ribs and side walls to permit clean ejection without part distortion.
Wall thickness must remain as uniform as possible, ideally ranging from 2.5mm to 3.5mm, to prevent differential shrinkage and sink marks.
Flow simulation analysis prevents problematic knit lines, especially around the molded insert zones where molten plastic splits and recombines around cold metal busbars.
Our end-to-end custom tooling and manufacturing workflow typically follows this path:
- Design evaluation (DfM)—Providing a detailed manufacturability review, assessing draft angles, gate locations, and predicting potential knit lines within 24 hours.
- Tooling fabrication—Milling high-precision mold cavities from hardened H13/S136 steel using our in-house 5-axis high-speed CNC machining centers.
- Trial molding (T0/T1)—Conducting trial runs to optimize injection pressure, melt temperature, and holding times, yielding initial physical samples for dimensional checks.
- Quality verification—Utilizing Zeiss coordinate measuring machines to scan critical part geometries and cell pocket concentricity, compiling precise dimensional reports.
- Final production—Executing low-to-high volume injection molding runs backed by IATF 16949-certified quality control and complete lot traceability.
For design validation, relying on low volume rapid tooling for EV battery prototypes accelerates validation times while limiting initial non-recurring engineering tooling expenses.
Our facility builds rapid mold structures utilizing P20 or Alumec 89 aluminum cores, permitting functional molded prototypes of carcasas de batería de plástico personalizadas para vehículos eléctricos to be delivered in as fast as 10 to 12 business days.
This bridge-to-production strategy allows automotive engineering teams to perform real-world environmental stress screening, drop testing, and vibration analysis before investing in mass-production, multi-cavity hardened steel tools.
Our team manages the entire project from initial design optimization to post-mold assembly under one roof.
Our in-house 5-axis CNC machining, ultrasonic plastic welding, thermal heat staking, and coordinate measuring machine inspections complete our comprehensive turnkey operations.
Every production lot is fully traceable, and our quality control engineers verify critical-to-quality dimensions on every shipment.
We sign non-disclosure agreements early in the design cycle, safeguarding proprietary intellectual property and ensuring confidential product launches.
Preguntas frecuentes (FAQ)
How do you manage warpage in large, glass-filled battery trays?
Shrinkage management involves balancing the fiber orientation in glass-filled polyamide materials.
Glass fibers tend to align with the melt flow, causing the material to shrink less along the flow direction than across it.
We use advanced mold-flow software to simulate gate placement, frequently utilizing valve-gated hot runner systems to control the flow front and balance orientation, minimizing structural warpage.
What is the typical mold lifespan for flame-retardant plastics?
Mold lifespans vary depending on the tooling steel and polymer additives.
Flame-retardant agents release corrosive gasses at high temperatures, which degrade soft steels.
By using premium hardened S136 or H13 stainless steels with specialized anti-corrosive coatings, our molds consistently achieve over 500,000 cycles, maintaining tight dimensional tolerances over high-volume production runs.
Can you mold copper or aluminum busbars directly into battery covers?
Insert molding requires precise clamping pressure and strict shut-off tolerances to prevent plastic flash.
Our robotic insert systems place busbars with sub-millimeter precision.
We design custom sealing lands on the mold steel that firmly grip the metallic inserts, ensuring a leak-proof seal and preventing any flash onto the connection terminals.