
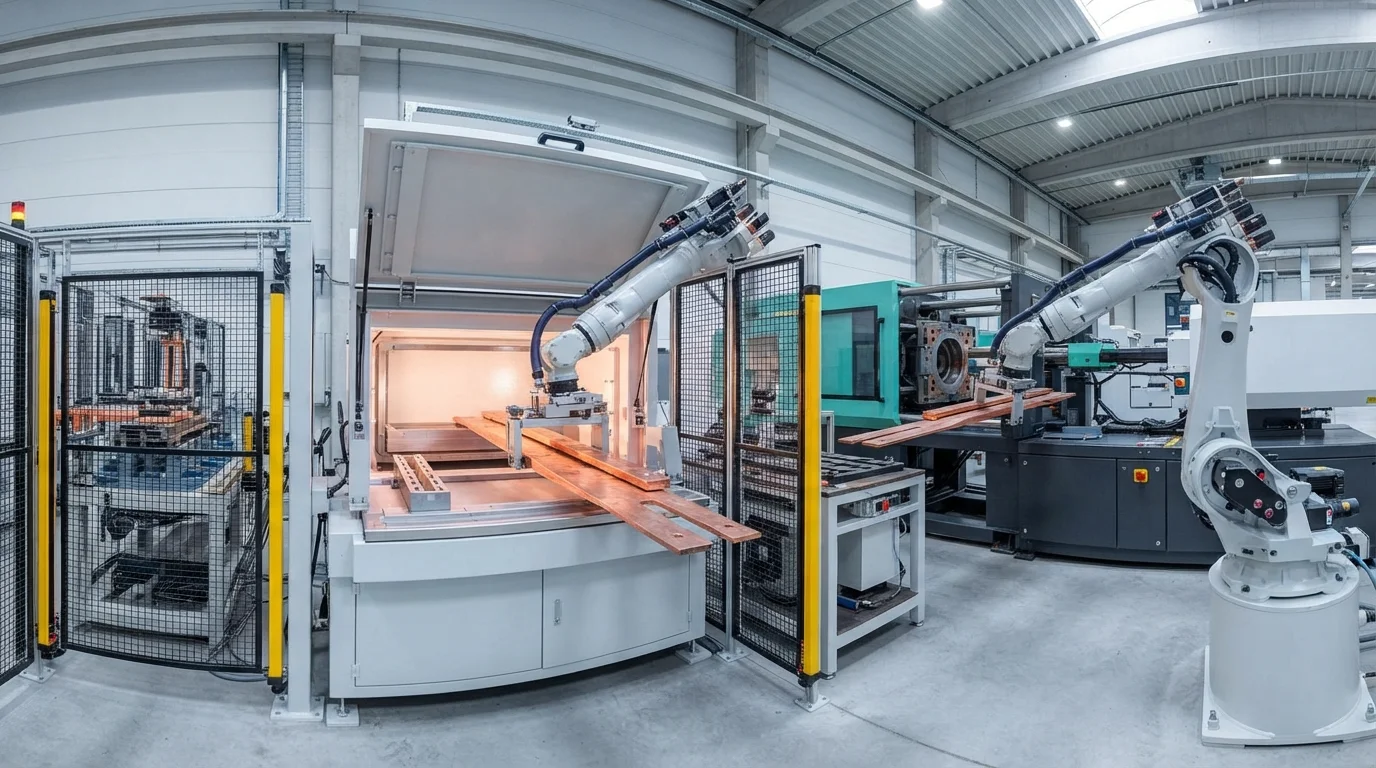
Die Hochspannungsverteilung in Batteriesystemen von Elektrofahrzeugen (EV) erfordert robuste, isolierte Pfade, um modulare Zellstapel sicher zu verbinden. Herkömmliche Kabelbäume sind sperrig, arbeitsintensiv in der Montage und neigen unter starken Vibrationen zu Verlegungsfehlern. Die direkte Integration leitfähiger Kupfer- oder Aluminiumleiter in strukturelle Kunststoffgehäuseelemente löst diese Probleme und maximiert gleichzeitig die Raumeffizienz. Dieser technische Leitfaden behandelt die Werkzeugkonfigurationen, Materialauswahlkriterien und Qualitätsvalidierungsprozesse, die für das Metall-Kunststoff-Umspritzen unerlässlich sind.
Inhaltsverzeichnis
Lösung von Wärmeausdehnungsunterschieden beim Metall-Kunststoff-Umspritzen
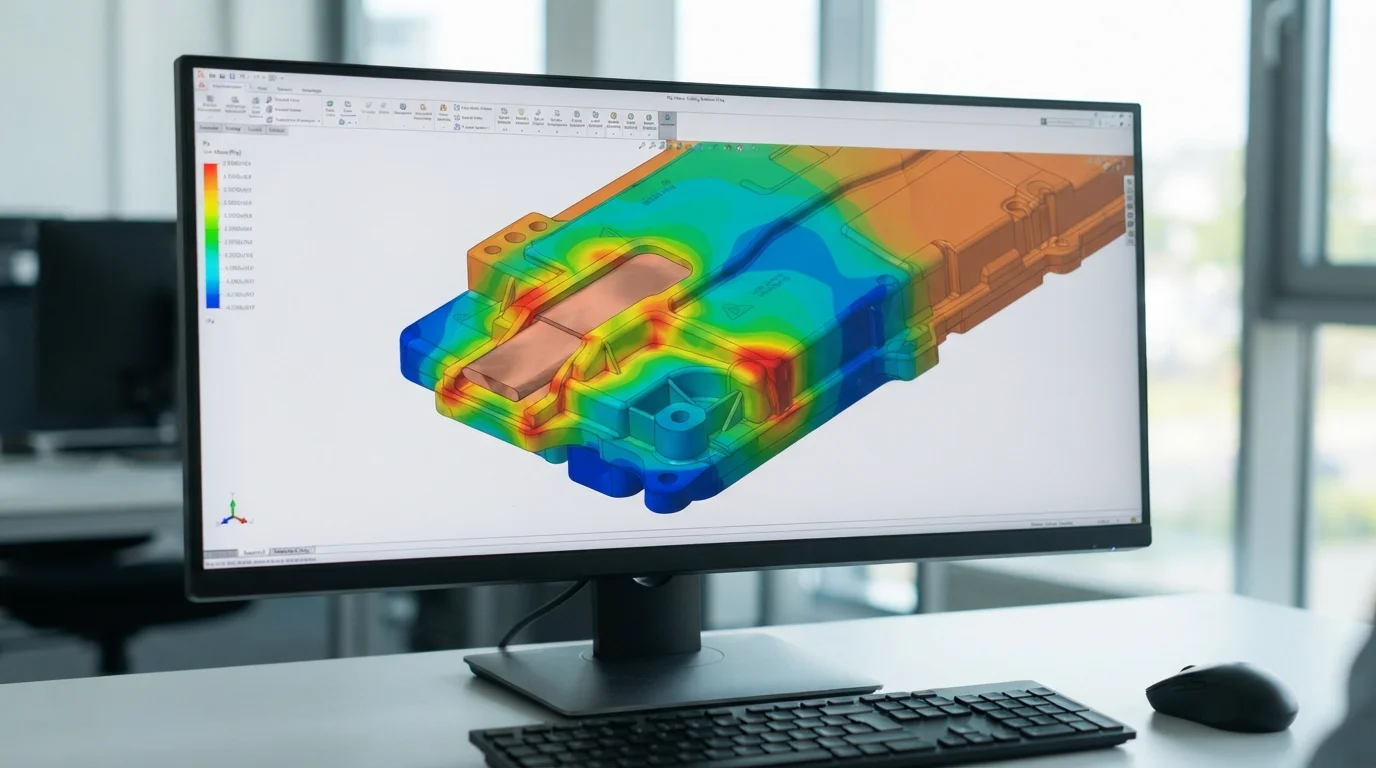
Die direkte Integration von Kupfer- oder Aluminium-Busbars in die Kunststoffstruktur vereinfacht die Montage, und die Durchführung von Insert Molding von Busbars in EV-Batterieabdeckungen bietet eine robuste Isolationsschicht, die Kurzschlüsse verhindert. Das Verschmelzen von starrem Metall und geschmolzenem Thermoplast führt jedoch aufgrund des großen Unterschieds ihrer Wärmeausdehnungskoeffizienten (CTE) zu erheblichen physikalischen Spannungen. Kupfer dehnt sich mit etwa 16,5 ppm/K aus, während typische technische Harze mit deutlich höheren Raten schrumpfen und sich ausdehnen. Während der Abkühlphase des Spritzzyklus verursacht diese thermische Diskrepanz lokale Eigenspannungen im Polymer, die möglicherweise zu Mikrorissen um den Metalleinsatz führen.
Um diese mechanische Spannung zu neutralisieren, implementieren unsere Werkzeugbauingenieure einen strukturierten Ansatz:
- Vorwärmen von Metalleinsätzen—Das Erwärmen der Kupferanschlüsse auf 100 °C vor dem Einlegen in den Formkern reduziert den lokalen thermischen Schock während der Polymerinjektion.
- Optimierung des Nachdruckhaltedrucks—Die Anwendung mehrstufiger Druckhalteprofile verhindert, dass sich Packungsspannungen in der Nähe der Metall-Kunststoff-Grenzen konzentrieren.
- Auswahl von Harzen mit hoher Dehnung—Die Verwendung von schlagzähmodifizierten Polyamiden oder kundenspezifischen PBT-Blends erhöht die physikalische Belastbarkeit um scharfe Metallecken.
- Integration abgerundeter Inserts-Ecken—Das Abrunden der Kanten der metallischen Stromschienen verhindert, dass physikalische Spannungsspitzen den umgebenden Kunststoff abscheren.
Die Vermeidung von Hochspannungs-Luftstreckenfehlern bei der Ausführung Durchführung von Insert Molding von Busbars in EV-Batterieabdeckungen hängt von diesen kritischen Vorbereitungsschritten ab. Unsere Werkzeugbauabteilung schleift jede metallische Absperrfläche individuell, um eine luftdichte Umhüllung zu gewährleisten. Eine ordnungsgemäße Vorbereitung garantiert, dass Teile umfangreiche thermische Schockzyklustests im Automobilbereich ohne physikalische Degradation überstehen.
Gewährleistung der Einhaltung von Hochspannungs-Kriechstrecken und Luftstrecken
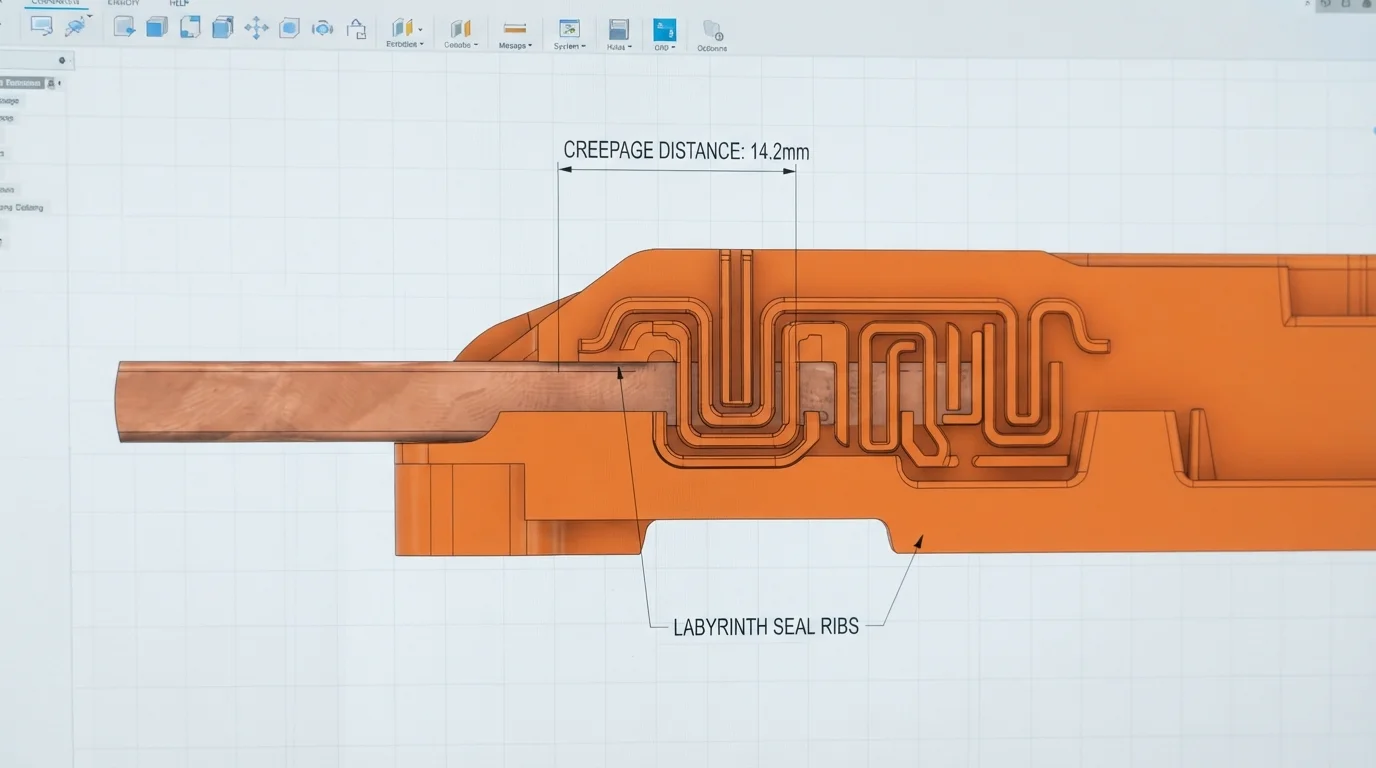
Die Gewährleistung einer strengen Hochspannungssicherheitskonformität ist obligatorisch, da Automobilplattformen von 400V- auf 800V-Architekturen umsteigen. Die Konstruktion direkter Kunststoff-Metall-Grenzflächen erfordert die strikte Einhaltung internationaler elektrischer Isolationsnormen wie IEC 60664-1. Feuchtigkeit, Salzsprühnebel und atmosphärische Partikelablagerungen können leitfähige Kriechpfade entlang der Grenze zwischen Kunststoff und Metall erzeugen. Um Kriechstromausfälle zu bekämpfen, integrieren Werkzeugkonstrukteure erhöhte Labyrinthrippen entlang des Umfangs der exponierten Metallkontakte.
Diese erhabenen Polymerbarrieren verlängern künstlich die physikalische Kriechstrecke, ohne die Gesamtfläche der Batteriepackabdeckung zu vergrößern. Die Kontrolle des differentiellen Schrumpfens der Polymermatrix während Durchführung von Insert Molding von Busbars in EV-Batterieabdeckungen verhindert die Bildung von Mikrospalten entlang dieser Labyrinthgrenzen. Selbst ein 0,05 mm großer Spalt kann Feuchtigkeit sammeln und so Hochspannungsleckagen oder katastrophale dielektrische Durchschläge ermöglichen. Wir verwenden Mehrpunkt-Spritzgussanschnitte, um die Kavitätsfüllung auszugleichen und eine dichte physikalische Abdichtung über jeden Quadratmillimeter des Metallsubstrats zu gewährleisten.
Letztendlich ist unsere nachgewiesene Fähigkeit zur Durchführung von Insert Molding von Busbars in EV-Batterieabdeckungen eine Schlüsselkompetenz für die Herstellung fortschrittlicher kundenspezifischen Kunststoff-Batteriegehäuse für E-Fahrzeuge. Diese strukturelle Konsolidierung reduziert Gewicht und vereinfacht gleichzeitig automatisierte Endmontagelinien für Batteriepacks. Die Integration isolierter Stromschienen direkt in Ihre Gehäusekomponenten eliminiert lose Drähte und erhöht die Montagezuverlässigkeit für anspruchsvolle Schwerlastplattformen.
Häufig gestellte Fragen (FAQ)
Wie verhindern Sie, dass sich Kunststoffgrat auf aktiven Stromschienen-Kontaktflächen bildet?
Die Verhinderung von Kunststoffgrat erfordert die Einhaltung von Werkzeug-Absperrtoleranzen unter 0,015 mm. Unsere Werkzeugkonstrukteure verwenden federbelastete schwimmende Einsätze im Formkern, um Schwankungen in der Dicke des Kupferblechs auszugleichen. Dieses dynamische Druckklemmen gewährleistet eine dichte Abdichtung gegen die aktiven Anschlussklemmen während des Hochdruck-Spritzgießens.
Welche Isolierharze eignen sich am besten für die Umhüllung von 800V-Stromschienen?
Polyamid 66 mit 30 % Glasfaser (PA66-GF30) oder Polybutylenterephthalat (PBT) sind die primären technischen Optionen. Diese Polymere bieten außergewöhnliche Vergleichszahl für Kriechwegbildung (CTI) von über 600 V und bieten gleichzeitig die mechanische Steifigkeit, die erforderlich ist, um dynamischen Vibrationsbelastungen standzuhalten.
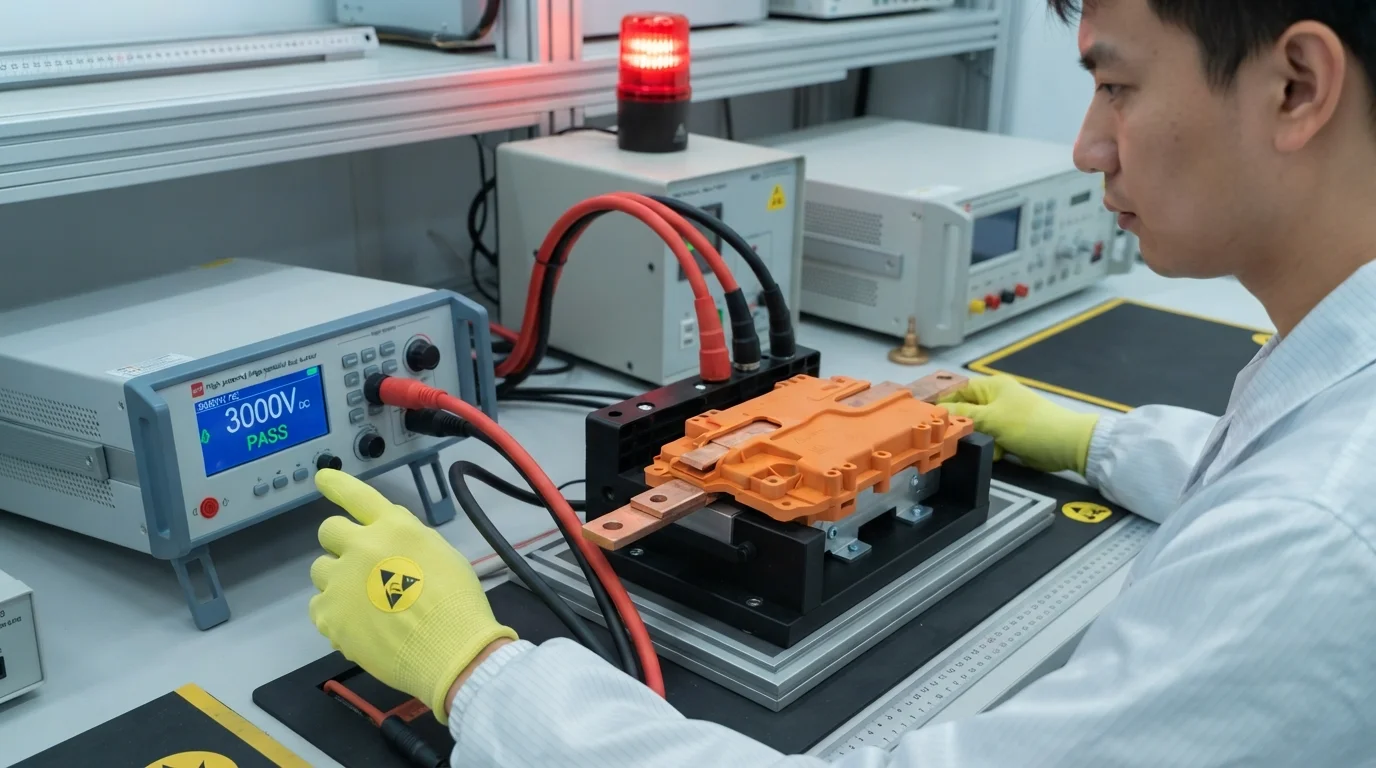
Wie testen Sie die Dichtheitsintegrität von umspritzten Stromschienen?
Quality verification utilizes high-pressure bubble leak testing and high-potential (Hi-Pot) electrical isolation testing. Applying 3,000V DC across the encapsulated copper confirms zero dielectric insulation leakage under simulation conditions.