
LSR-Overmolding für Roboterdichtungen kann eine integrierte Dichtfunktion erzeugen, wenn das starre Substrat, die Flüssigsilikonkautschuk-Sorte und die Dichtungsgeometrie als eine Schnittstelle ausgelegt werden. Das Wort “overmolded” allein begründet keine Dichtleistung. Dichtungsverpressung, Ebenheit der Gegenfläche, Substratbewegung, Haftung oder mechanische Rückhaltung sowie Montageschäden beeinflussen alle das Ergebnis. Definieren Sie zuerst, was ferngehalten werden muss, wo sich das Gelenk bewegt und wie die fertige Baugruppe geprüft wird.
Definieren Sie die Aufgabe der Dichtung, bevor Sie LSR auswählen
Beginnen Sie mit der Beschreibung der Exposition und der Folge von Eindringen. Soll die Dichtung Staub, Spritzwasser, Reinigungsflüssigkeit, Öl oder ein anderes spezifiziertes Medium ausschließen? Bleibt das Gelenk nach der Montage statisch, oder rotiert bzw. biegt es sich? Diese Bedingungen verändern, wie die Dichtung abgestützt und wie sie geprüft werden sollte.
Trennen Sie die Dichtfunktion von benachbarten Merkmalen. Eine angeformte Lippe kann gegen eine Abdeckung abdichten, während ein Befestigungselement die Klemmkraft trägt und ein Positionierelement die Lage steuert. Wenn sich die Abdeckung verschieben oder durchbiegen kann, kann die Dichtung ihre Verpressung verlieren, selbst wenn das LSR selbst intakt ist. Dokumentieren Sie die Gegenstückgeometrie, die Schließreihenfolge und jeden zulässigen Spalt oder jede zulässige Bewegung, bevor Sie das Material oder die Raupeform wählen.
Dies ist ein Thema auf Komponentenebene innerhalb von Robotik-Spritzguss. Die übergeordnete Branchenseite hilft bei der Einordnung der Anwendung; die Dichtungsauslegung benötigt dennoch ihre eigenen Anforderungen an Exposition, Schnittstelle und Verifikation.
Prüfen Sie Substrat- und Haftungsannahmen
LSR haftet nicht auf jedem starren Kunststoff oder Metall auf dieselbe Weise. Die Haftung hängt von der spezifischen Substratsorte, dem Oberflächenzustand, der LSR-Formulierung, dem Prozess sowie einer etwaigen Oberflächenbehandlung oder Grundierung ab. Wenn die Dichtung auf chemischer Haftung beruht, um an Ort und Stelle zu bleiben, verifizieren Sie genau dieses Materialpaar mit dem Materiallieferanten und einem repräsentativen Formteil.
Wo die Haftfestigkeit unsicher ist oder nicht die primäre Rückhaltemethode darstellt, ziehen Sie eine mechanische Fixierung in Betracht. Eine Nut, ein Loch, eine umgreifende Kante oder eine andere rückhaltende Geometrie kann die Dichtung in Position halten, doch jedes Merkmal beeinflusst Werkzeugbau, Füllung und Entformung. Stellen Sie sicher, dass ein Rückhaltemerkmal keinen dünnen LSR-Querschnitt erzeugt, der bei der Montage reißt oder Verunreinigungen an der Schnittstelle einschließt.
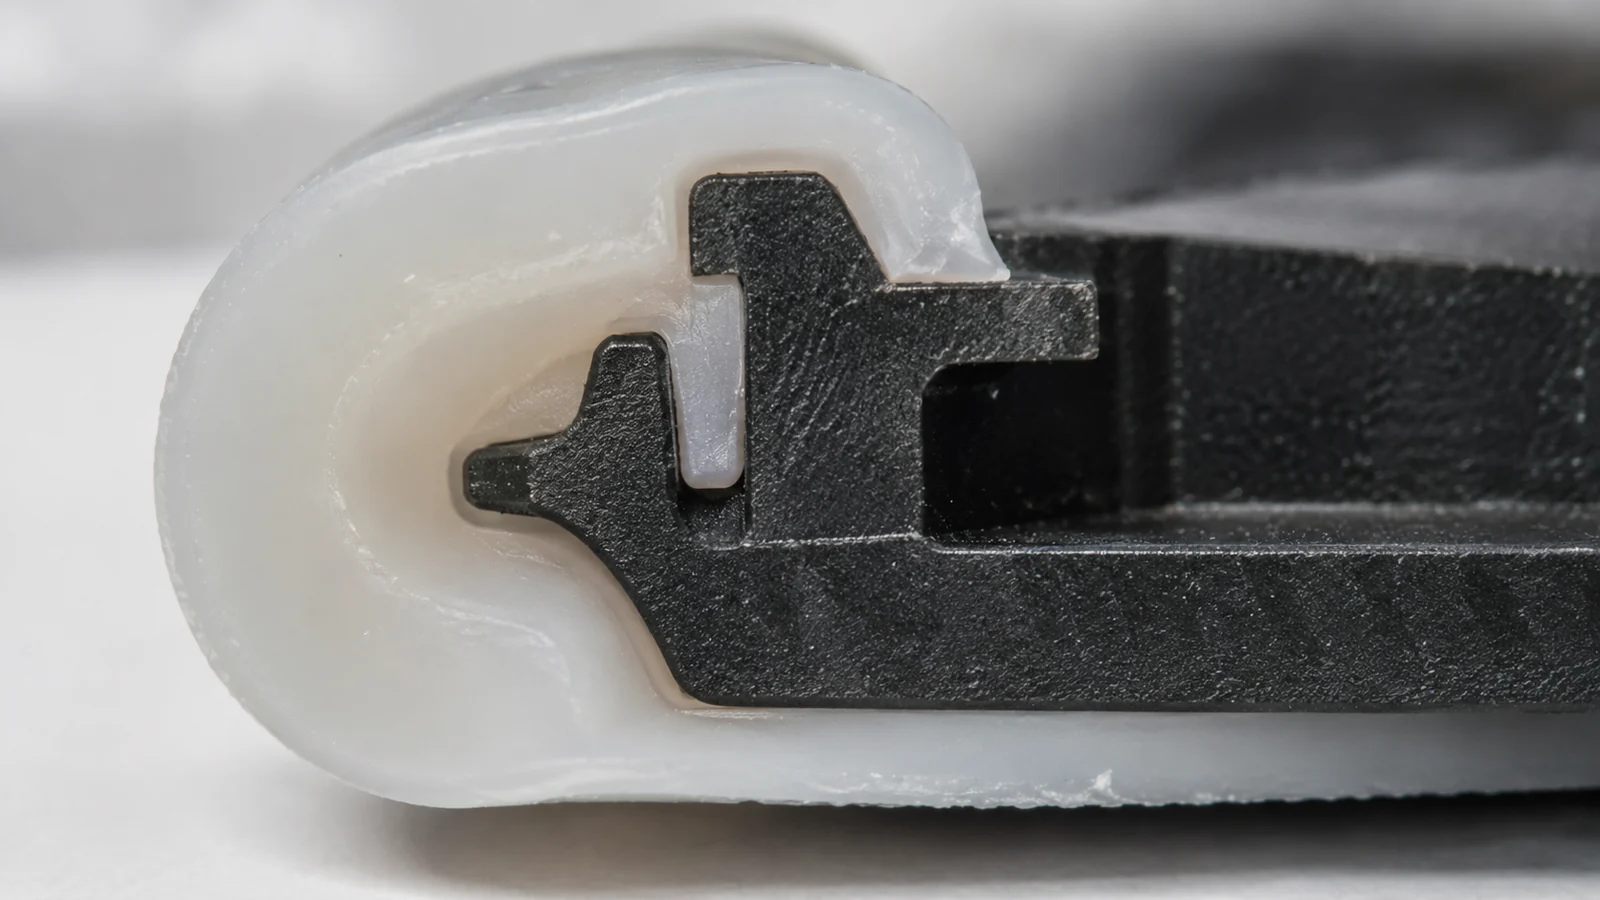
Prüfen Sie die aktuelle Flüssigsilikonkautschuk-Formgebung Prozessoptionen mit dem starren Substrat und den Endanwendungsbedingungen. Gehen Sie nicht davon aus, dass eine LSR-Sorte, eine Oberflächenbehandlung oder ein Bonding-Ergebnis für jedes Gehäuse gilt.
Gestalten Sie Verpressung und Gegenfläche
Eine Dichtung benötigt eine kontrollierte Pressung gegen eine definierte Gegenfläche. Zu wenig Kompression kann einen Leckagepfad hinterlassen; übermäßige Kompression kann den Deckel verformen, die Montagekraft erhöhen oder die Dichtung mit der Zeit beschädigen. Der zulässige Bereich hängt von der spezifischen LSR-Sorte, dem Dichtungsquerschnitt, der Nutgeometrie, den Montagetoleranzen und der Exposition ab; holen Sie daher sortenspezifische Konstruktionshinweise ein, statt einen universellen Prozentwert zu wählen.
Gestalten Sie die Gegenfläche prüfbar. Eine Trennebene, ein Angussrest, ein Einfallstelle, ein Grat oder ein Kratzer über den Dichtpfad können zu einem Leckkanal werden. Halten Sie den Dichtpfad von unnötigen Unterbrechungen frei und legen Sie die für die Funktion erforderliche Ebenheit oder Oberflächenbeschaffenheit fest. Wenn das Robotergelenk einen Servicezugang benötigt, muss die Dichtung auch die geplante Demontage- und Wiedermontagesequenz tolerieren.
Berücksichtigen Sie Eckenradien und Übergänge, an denen die Dichtung die Richtung ändert. Scharfe Kurven, abrupte Dickenänderungen oder schmale Lippen können das Füllen erschweren und die Beschädigung während der Montage erhöhen. Verwenden Sie eine Konstruktion, die das Elastomer durchgehend stützt und verhindert, dass es beim Schließen des Deckels rollt oder eingeklemmt wird.
Schützen Sie die Dichtung während Formgebung und Montage
Das LSR-Spritzgießen beruht auf einem kontrollierten Formhohlraum und Materialfluss. Die Platzierung der Trennebene, die Entlüftung, Abschaltdetails und die Angussposition beeinflussen Grat und die Qualität der Dichtkante. Grat an einer nicht funktionalen Kante kann ein kosmetisches Problem sein; Grat am Dichtpfad kann verhindern, dass sich die Gegenflächen wie vorgesehen schließen.
Planen Sie, wie das starre Substrat während des LSR-Schusses positioniert und gestützt wird. Wenn es sich verschiebt, kann die Dichtung in Höhe oder Position ungleichmäßig werden. Die Montagevorrichtung sollte außerdem verhindern, dass eine scharfe Kante oder ein Befestigungselement das Elastomer beim Schließen schneidet. Schützen Sie die geformte Dichtung während Handhabung und Verpackung, damit auf die erste Prüfung keine Beschädigung vor der Montage folgt.
Definieren Sie visuelle Kriterien für den Dichtpfad und dimensionelle Kriterien für die Merkmale, die die Kompression steuern. Die Prüfung sollte harmlose optische Abweichungen von einem Lunker, Riss, einer unvollständigen Füllung oder einem Grat unterscheiden, der den funktionalen Pfad kreuzt.
Validieren Sie die montierte Baugruppe
Materialdaten und ein Coupon-Bonding-Test sind nützliche Eingaben, doch die endgültige Entscheidung liegt bei der montierten Verbindung. Testen Sie den vorgesehenen Deckel, die Befestigungselemente, die Kompression, die Kabeleinführungen und die Bewegung. Wählen Sie einen Leckage- oder Eindringtest, der der tatsächlichen Exposition und Abnahmeanforderung entspricht; leiten Sie keine Schutzart aus dem Vorhandensein einer LSR-Raupe ab.
- Bestätigen Sie die Schnittstelle: prüfen Sie Dichtungsdurchgängigkeit, Position, Grat und Zustand der Gegenfläche.
- Messen Sie den Verschluss: verifizieren Sie den montierten Spalt oder die Kompression an den kritischen Stellen.
- Testen Sie die relevante Exposition: verwenden Sie die spezifizierte Staub-, Flüssigkeits-, Reinigungsmittel- oder Temperaturbedingung.
- Bewegen Sie das Gelenk zyklisch: Bewegung, Vibration, thermische Veränderung oder Servicezyklen einbeziehen, falls relevant.
- Nach dem Test prüfen: auf Druckverformungsrest, Rollen, Reißen, Hafttrennung und Anzeichen von Eindringen achten.
Wenn die Dichtung vor der Bewegung besteht, danach jedoch versagt, Fugenverformung und Befestigungsrückhalt sowie das LSR prüfen. Wenn sie eine statische Exposition besteht, nach dem Service jedoch versagt, Handhabung bei der Montage und Dichtungserholung nach der Demontage prüfen.
| Versagensnachweis | Mögliche Ursache an der Schnittstelle | Nächste Prüfung |
|---|---|---|
| Leck entlang einer Kante | Ungleichmäßige Kompression, Deckelwölbung oder lokaler Oberflächendefekt | Montierten Spalt vermessen und die Dichtfläche prüfen |
| Dichtung nach der Montage verschoben | Unzureichende Fixierung oder Montagewiderstand | Nut, Rückhaltegeometrie und Schließweg überprüfen |
| Ablösung am Substrat | Nicht verifiziertes Materialpaar oder Oberflächenzustand | Werkstoffverträglichkeit bestätigen und repräsentative Teile testen |
FAQ
Macht eine LSR-Umspritzung ein Robotergelenk automatisch wasserdicht?
Nein. Ein LSR-Merkmal allein begründet keine Schutzart. Das montierte Gelenk, die Dichtflächen, die Verpressung, die Kabeleinführungen und die spezifizierte Prüfung müssen alle bewertet werden.
Haftet LSR auf jedem technischen Kunststoff?
Nein. Die Haftung hängt von den genauen Typen, dem Oberflächenzustand und dem Prozess ab. Bestätigen Sie die Materialpaarung anhand von Lieferantendaten und Tests an repräsentativen Formteilen.
Welche Informationen werden für die Prüfung einer LSR-Dichtung benötigt?
Geben Sie den Typ des starren Substrats, die Montage-CAD, den Dichtungsverlauf, die Dichtfläche, die Exposition, die Bewegung, den Demontagebedarf sowie die Abnahmeprüfung oder den Leckagegrenzwert an, den das Produkt erfüllen muss.