
Spannungsdoppelbrechung ist ein Hinweis darauf, dass ein transparentes Polymer optisch nicht mehr in jeder Richtung gleich wirkt. Sie kann durch Fließorientierung, ungleichmäßige Packung, ungleichmäßige Kühlung, erzwungene Ausstoßung oder Montagelast entstehen. Das farbige Muster zwischen gekreuzten Polarisatoren ist nützlich, aber es identifiziert die Ursache nicht von selbst. Die Diagnose hängt davon ab, wann das Muster auftritt, wo es mit der Strömung übereinstimmt und wie es sich nach dem Formen verändert.
Lesen Sie das Muster zeitlich: Vergleichen Sie das Teil unmittelbar nach dem Formen, nach der Konditionierung, nach Temperversuchen und nach der Montage. Veränderungen zwischen diesen Zuständen trennen eingefrorene Fließorientierung von thermischer und mechanischer Belastung.
In diesem Artikel:
- Verstehen Sie, was die Farben bedeuten
- Ordnen Sie das Muster der Prozesshistorie zu
- Trennen Sie Formgebungs- von Montagespannung
- Reduzieren Sie die richtige Quelle
- Schreiben Sie eine nutzbare Abnahmemethode
- Häufig gestellte Fragen
Was die polarisierten Farben tatsächlich zeigen
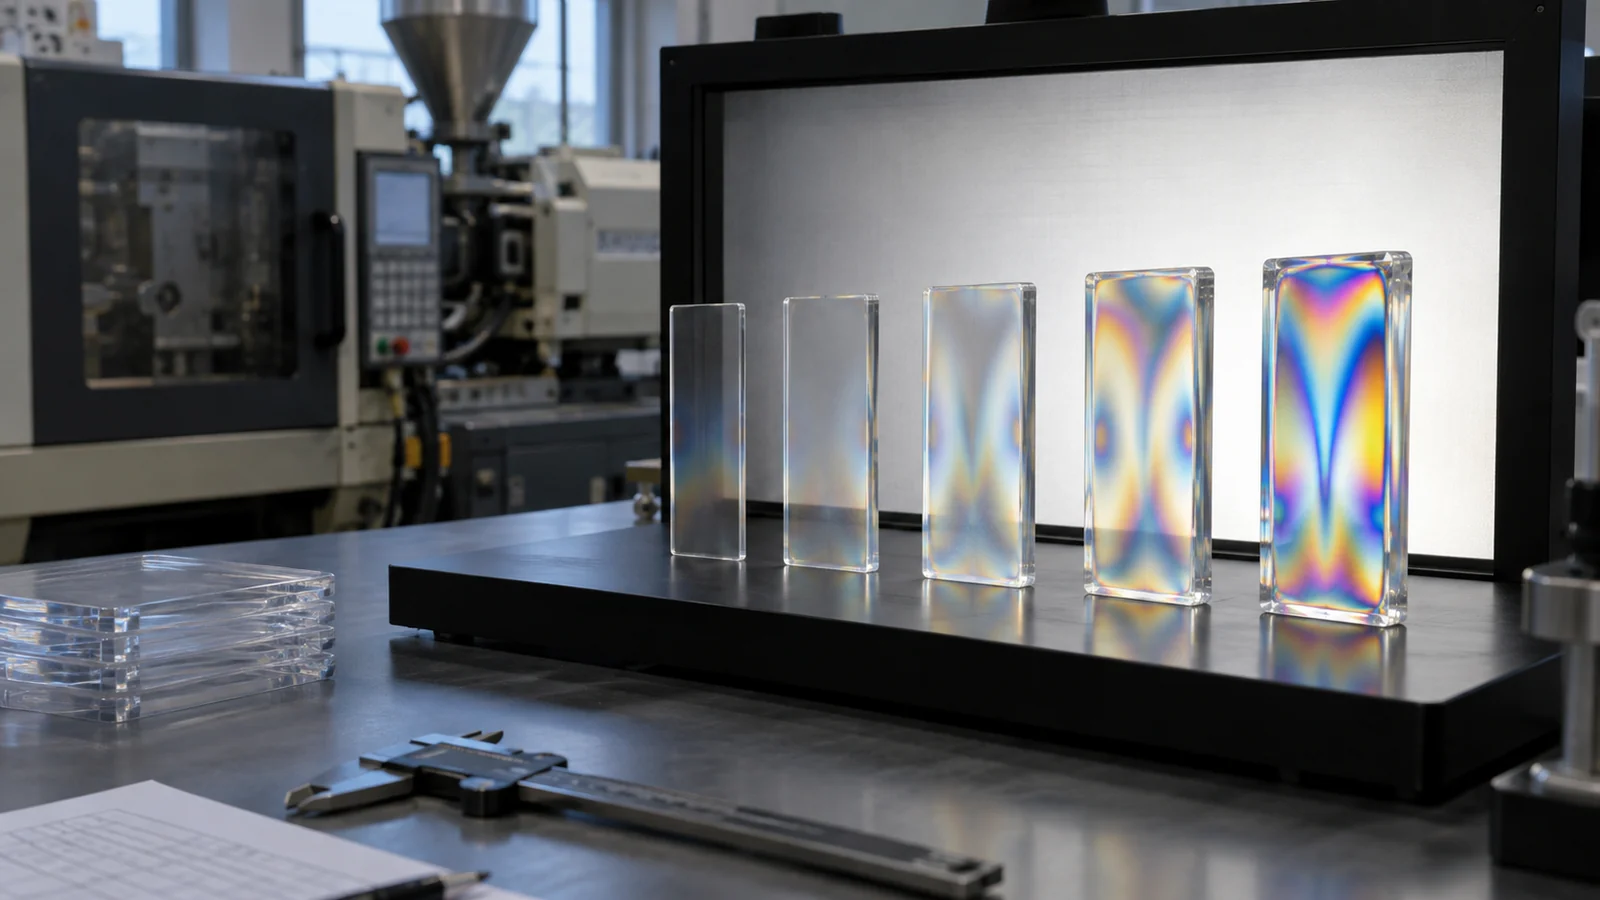
In einem spannungsfreien isotropen Material sieht Licht im Wesentlichen das gleiche Brechungsverhalten in verschiedenen Richtungen. Orientierung und Spannung erzeugen Richtungsunterschiede. Zwischen gekreuzten Polarisatoren erscheinen diese Unterschiede als Helligkeit und Farbe, die mit optischer Verzögerung, Teiledicke und Wellenlänge zusammenhängen.
Deshalb kann eine helle Farbe nicht ohne eine definierte Methode und Materialbeziehung in einen universellen Spannungswert umgerechnet werden. Ein dickerer Bereich kann bei ähnlichem Spannungszustand ein stärkeres Muster zeigen als ein dünner Bereich. Verwenden Sie die Polariskopie, um gleiche Geometrien unter gleichen Bedingungen zu vergleichen.
Ordnen Sie das Muster wieder Strömung und Kühlung zu
Ein konzentriertes Muster in der Nähe des Angusses kann auf hohe Scherung oder starke Packung hinweisen. Bänder, die der Fließrichtung folgen, können eingefrorene Orientierung widerspiegeln. Eine Linie, an der Fließfronten aufeinandertreffen, weist auf die Bindenahtgeschichte hin. Randmuster können von schneller Randschichtkühlung, Überpackung oder Einschränkung gegen die Kavität stammen.
Vergleichen Sie Kurzschüsse mit dem fertigen Teil, damit das Muster eine Füllhistorie hat. Trennen Sie Kavitäten und erfassen Sie Schmelzetemperatur, Werkzeugtemperatur, Füllprofil, Umschaltposition, Nachdruck und Kühlzeit. Ohne diese Aufzeichnungen ist ein Polarisatorbild ein Foto eines Symptoms und keine technische Regelgröße.
Formgebungsspannungen und Montagespannungen können ähnlich aussehen
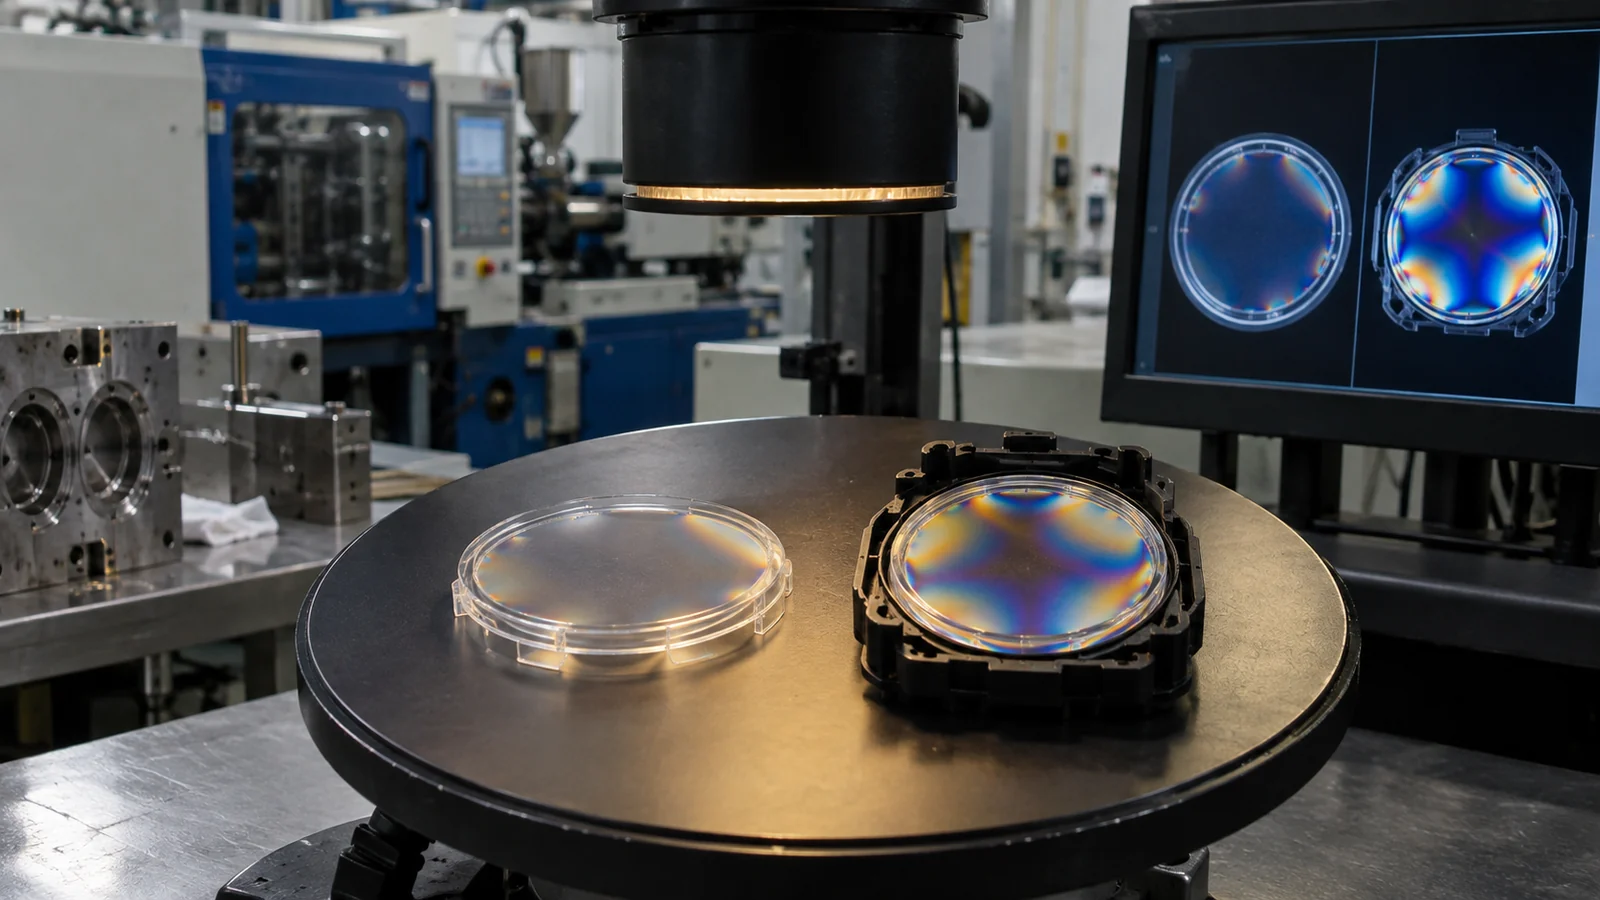
Prüfen Sie zuerst das lose Teil und wiederholen Sie die Prüfung nach dem Anbringen von Clips, Schrauben, der Aushärtung von Klebstoff oder dem Presssitz. Tritt ein neues Muster in der Nähe eines Rückhaltepunkts auf, belastet die Montage das optische Element. Ein eingegossenes Muster, das über verschiedene Baugruppen hinweg an derselben Stelle bleibt, deutet auf Anguss, Nachdruck, Kühlung oder Auswerfen hin.
Die Zeit spielt eine Rolle. Ein warmes Teil kann sich nach dem Auswerfen entspannen oder verziehen. Hygroskopische Polymere können während der Konditionierung ebenfalls ihre Abmessungen und ihren Spannungszustand ändern. Legen Sie ein festes Intervall und eine feste Umgebung fest, bevor Sie Proben vergleichen.
Die Ursache reduzieren statt die Farbe zu verbergen
Wenn die Anguss-Scherung dominiert, vergleichen Sie einen weniger restriktiven Eintritt oder ein Füllprofil, das unnötige Beschleunigung vermeidet. Wenn die Überfüllung dominiert, bestätigen Sie das Erstarren des Angusses und reduzieren Sie den Druck nach der volumetrischen Füllung. Wenn die Kühlung asymmetrisch ist, korrigieren Sie den Wasserfluss, den Kontakt der Einsätze oder die Stahltemperatur. Wenn das Auswerfen das Teil verbiegt, verbessern Sie die Entformungsschräge und verteilen Sie die Auswerfkraft.
Das Tempern kann einige Eigenspannungen reduzieren, kostet aber Zeit und kann die Abmessungen verändern. Es sollte nicht zu einem routinemäßigen Ersatz für ein instabiles Werkzeug oder Verfahren werden. Innerhalb Optisches und klares Spritzgießen, ist die bevorzugte Kontrolle ein stabiles Verfahren, das die Verzögerung unterhalb der funktionalen Grenze des Produkts hält, bevor eine Nachbehandlung erfolgt.
Eine Spannungsspezifikation erfordert eine Prüfkonfiguration
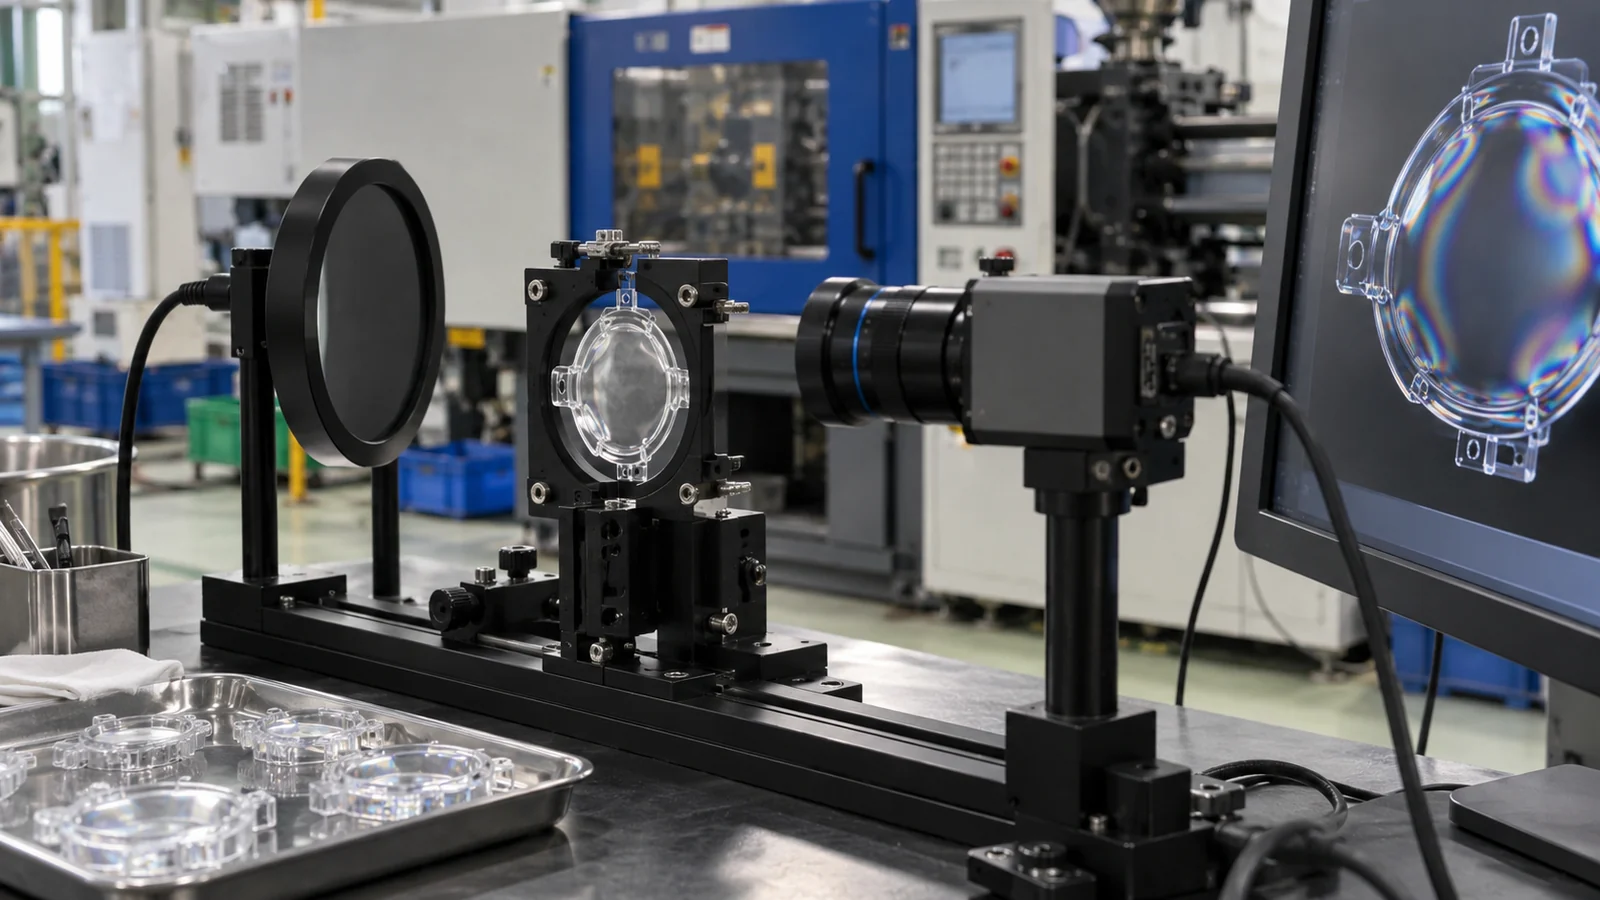
Geben Sie die Polarisatoranordnung, die Wellenlänge oder Lichtquelle, die Teileorientierung, die Betrachtungsrichtung, den Hintergrund, die Kameraeinstellungen, die Konditionierung und die Prüfzone an. Definieren Sie, ob die Abnahme ein Referenzbild, die Ordnung der Interferenzstreifen, einen Verzögerungswert oder die optische Leistung auf Produktebene verwendet.
Verknüpfen Sie das Kriterium mit der Funktion. Eine dekorative klare Abdeckung kann Muster akzeptieren, die ein polarisiertes Display, einen Sensor oder ein Bildgebungssystem stören würden. Dasselbe geformte Aussehen erzeugt nicht dasselbe Produktrisiko.
Korrelieren Sie die Prüfung mit der Produktleistung
Testen Sie während der Qualifizierung Teile mit geringer, mittlerer und hoher Reaktion auf polarisiertes Licht in der tatsächlichen optischen Baugruppe. Diese Korrelation zeigt, ob die Prüfgrenze das Produkt schützt oder lediglich ansprechende Bilder erzeugt. Bewahren Sie Grenzmuster unter kontrollierter Lagerung auf und wiederholen Sie die Korrelation nach Änderungen an Material oder Werkzeug.
Wenn Sie eine Formgebungsüberprüfung anfordern, liefern Sie die Harztype, die Dickenkarte, die Angusslage, die Polarisatorkonfiguration, das Montagedrehmoment oder die Übermaße und das optische Symptom. Ein einzelnes farbenfrohes Foto ohne diesen Kontext unterscheidet selten die Fließorientierung von späterer mechanischer Spannung.
Nutzen Sie Prozessänderungen als kontrollierte Experimente
Wenn Sie eine Korrektur testen, ändern Sie jeweils nur einen Mechanismus und vergleichen Sie dieselbe Kavität. Eine langsamere Füllung, ein wärmeres Werkzeug und ein geringerer Nachdruck, die zusammen angewendet werden, können das Bild verbessern, zeigen aber nicht, welche Kontrolle entscheidend ist. Die Bestätigung einzelner Faktoren schafft eine Einstellung, die überwacht und später wiederhergestellt werden kann.
Prüfen Sie nach der Verbesserung des Spannungsmusters auf Zielkonflikte. Eine geringere Packung kann das Einfallen oder die Maßabweichung erhöhen; eine längere Kühlung kann die Entformung verbessern, aber die Kosten erhöhen; eine höhere Temperatur kann die Abformung verbessern, während das Verweilrisiko steigt. Der akzeptierte Prozess muss optische, dimensionale und produktionstechnische Anforderungen gemeinsam erfüllen.
Häufig gestellte Fragen
Bedeutet Doppelbrechung, dass das Teil reißen wird?
Nicht unbedingt. Sie zeigt optische Anisotropie, die mit Orientierung oder Spannung zusammenhängt. Das Rissrisiko hängt auch von Material, Spannungsgröße, Kerben, Chemikalien, Temperatur und Zeit ab.
Kann eine niedrigere Einspritzgeschwindigkeit sie beseitigen?
Manchmal, aber eine langsamere Füllung kann eine kältere Fließfront und andere Defekte erzeugen. Bewerten Sie die Geschwindigkeit zusammen mit Schmelze- und Werkzeugtemperatur, Angussgestaltung und Druckübertragung.
Warum ändert sich das Muster nach der Montage?
Clips, Schrauben, Übermaß, Klebstoffschrumpfung oder Gehäuseverzug können neue Spannung aufbringen. Prüfen Sie sowohl den losen als auch den montierten Zustand.