
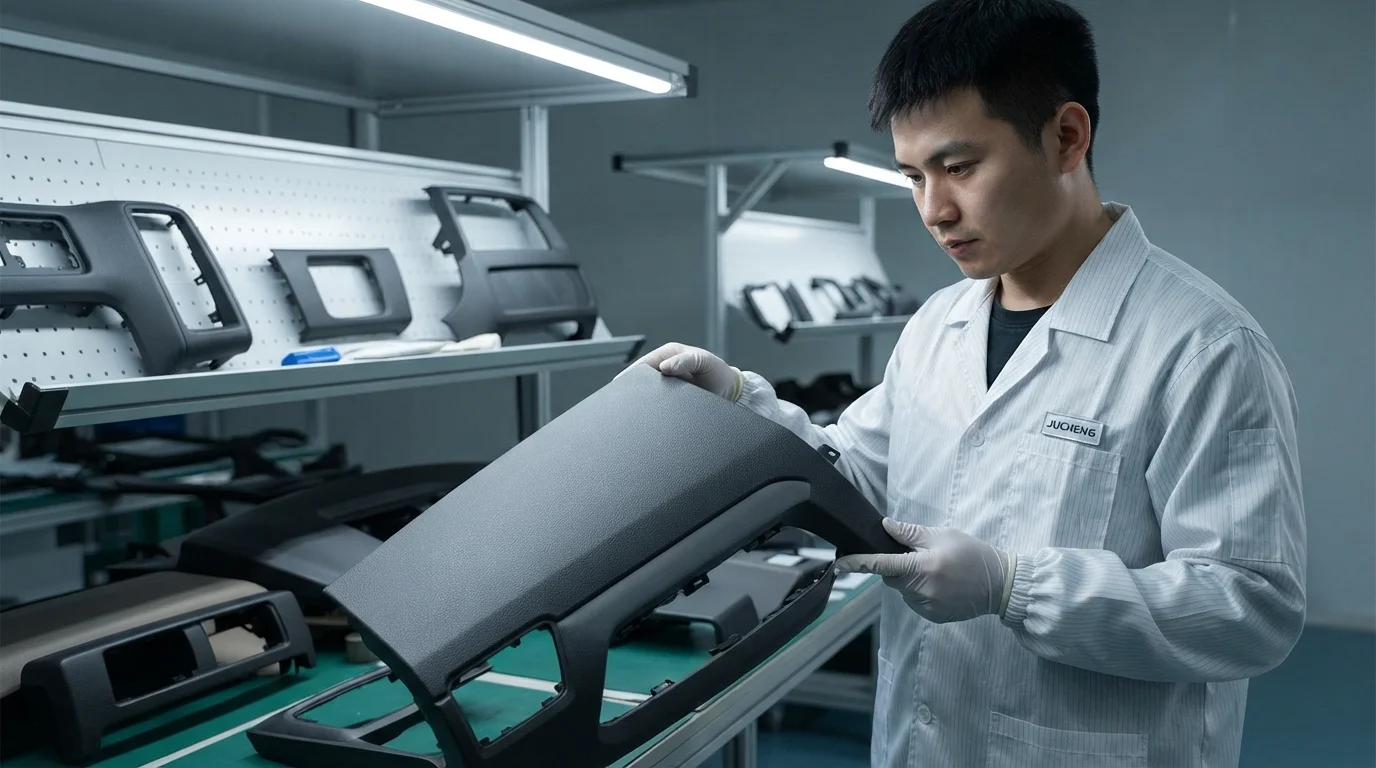
Die Verbesserung von Ästhetik, haptischer Ergonomie und elektromagnetischer Leistung von Kunststoff-Hardware erfordert umfassende Nachbearbeitung und Oberflächenbehandlung der Kavität. Standardmäßig roh gespritzte Kunststoffteile weisen häufig Fließlinien, Trennfugen oder Auswerfermarkierungen auf, die die visuelle Qualität beeinträchtigen. Die Anwendung spezieller Formtexturen, Diamantspiegelpolitur, leitfähiger Beschichtungen oder mehrfarbiger Tamponbedruckung verwandelt rohe Polymerteile in marktreife Einzelhandelskomponenten. Dieser technische Leitfaden behandelt SPI-Polierstandards, VDI-Texturierung, sekundäre Druckverfahren und EMI-/RFI-Abschirmtechnologien.
Inhaltsverzeichnis
SPI-Formpolitur (A-1-Spiegelfinish) und VDI-/Mold-Tech-Texturierung
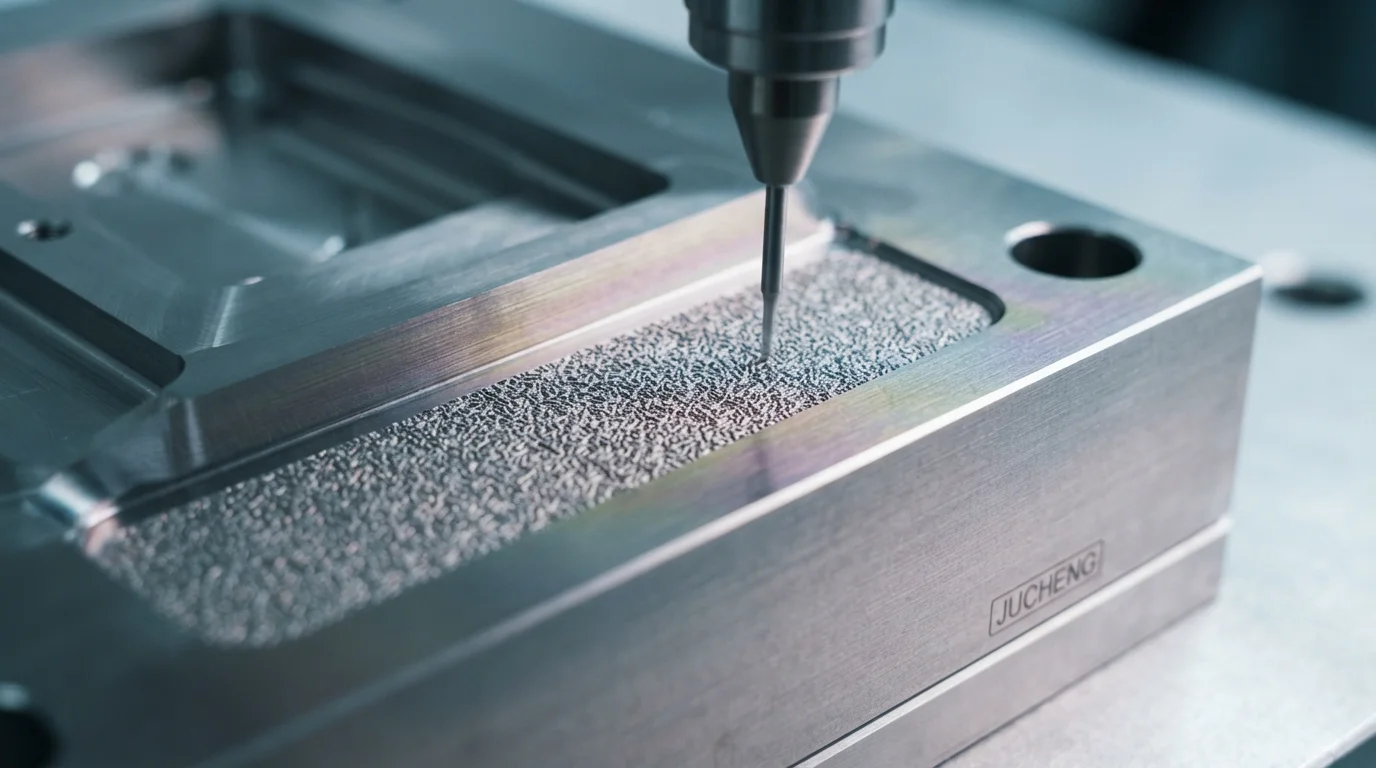
Spezifikation professioneller Oberflächenveredelung beim Spritzgießen beginnt bei der Werkzeugherstellung der Formkavität. Die Vorbereitung der Kavitätsoberfläche folgt den internationalen Polierstandards der Society of the Plastics Industry (SPI). Das Erreichen eines SPI-A-1-Spiegelfinishs erfordert progressives Handpolieren mit Diamantpasten auf gehärtetem S136-Edelstahl, eliminiert Mikrokratzer für optische Linsen und hochglänzende Polycarbonat (PC) Abdeckungen. Die Anwendung von VDI-3400-Texturierung oder Mold-Tech-Chemischätzen verleiht kontrollierte matte, Leder- oder geometrische Texturen direkt auf den Kavitätsflächen der Form. Chemische Texturierung maskiert Fließlinien und Einfallstellen-Schatten und verbessert gleichzeitig den taktilen Griff bei Gehäusen der Unterhaltungselektronik.
Standards für die Oberflächenbearbeitung von Formkavitäten umfassen:
- SPI A-1 Diamantpolitur—Das Läppen von gehärtetem Stahl mit 3-Mikron-Diamantpaste erzeugt eine hochglänzende optische Spiegelfläche.
- VDI-3400-Funkenerosions-Texturierung—Die elektrische Entladungsbearbeitung erzeugt kontrollierte matte Mikrostrukturen von VDI 12 bis VDI 36.
- Mold-Tech-Chemischätzen—Säureätzen erzeugt komplexe Leder-, Holzmaserungs- oder geometrische Muster direkt auf dem Kavitätsstahl.
- Entformungsschrägen-Kompensation—Eine Erhöhung der vertikalen Entformungsschräge um 1° pro 0,025 mm Texturtiefe gewährleistet eine saubere Teileentformung ohne Kratzer.
Sekundäroperationen: Tampondruck, Siebdruck, Lasergravur und Lackierung
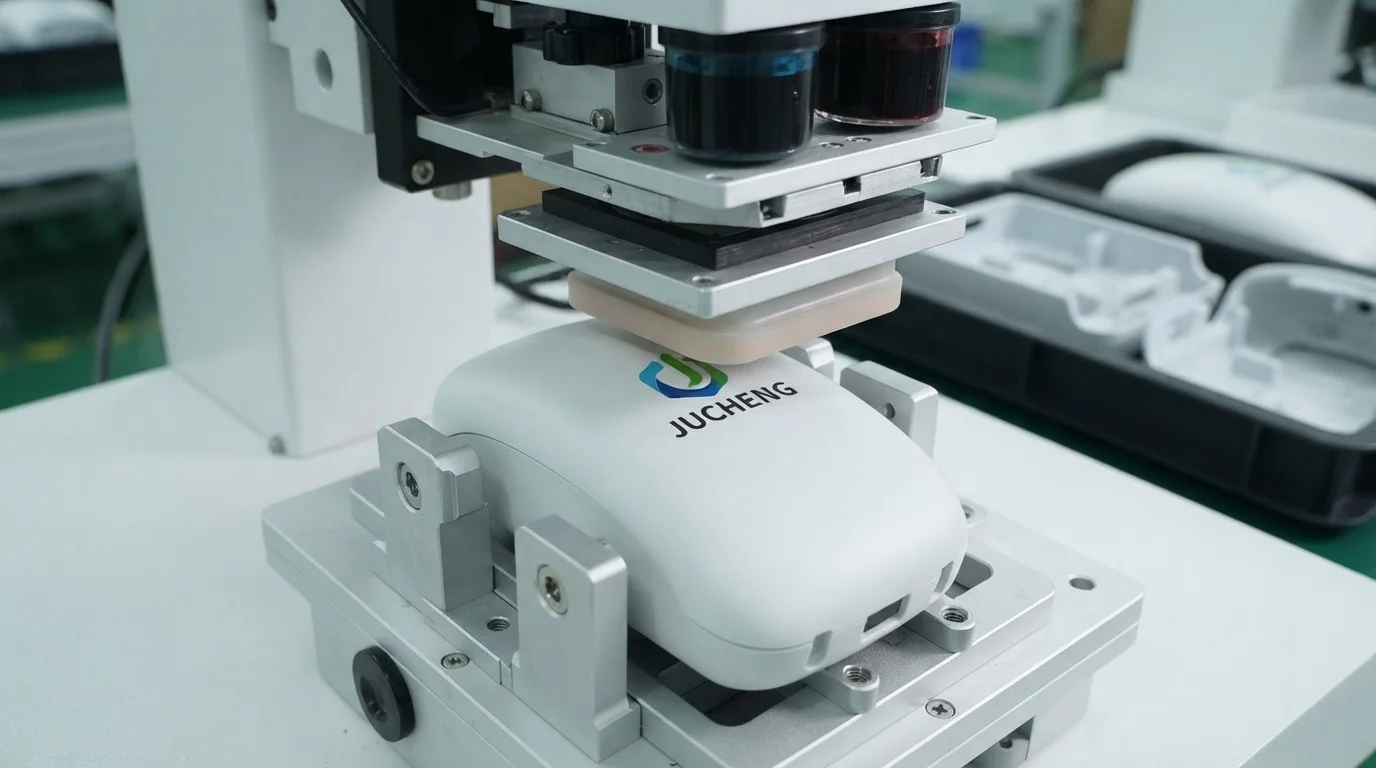
Sekundäre Nachbearbeitungsschritte fügen Formteilen funktionale Symbole, Markenlogos und Schutzbeschichtungen hinzu. ABS oder PC/ABS Mehrfarbiger Tampondruck überträgt Silikonpad-Tinte nahtlos auf komplexe dreidimensionale Kurven und strukturierte Oberflächen. Lasergravur brennt oberflächliche Lackschichten auf hinterleuchteten Tasten ab und erzeugt präzise, lichtdurchlässige Symbole. Automatisiertes Flüssiglackieren und UV-Hartbeschichtungen verbessern die Kratzfestigkeit und Chemikalienbeständigkeit von Automobil-Innenverkleidungen.
Leitfähige EMI/RFI-Abschirmbeschichtungen für elektronische Gehäuse
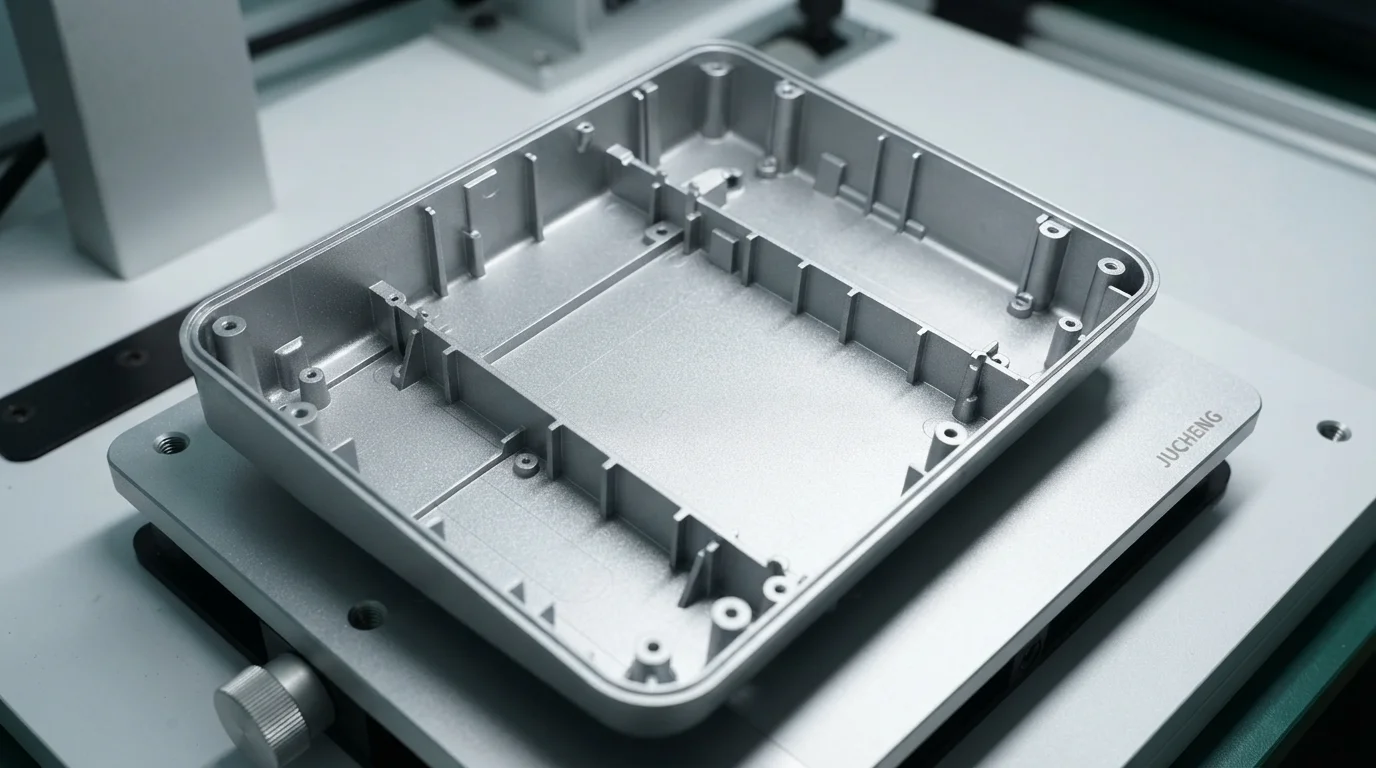
Elektronische Gehäuse, die empfindliche Leiterplatten beherbergen, benötigen Schutz vor elektromagnetischen Störungen. Das Aufbringen leitfähiger EMI/RFI-Abschirmbeschichtungen im Inneren von Kunststoffgehäusen verhindert, dass Streu-Radiofrequenzsignale die interne Elektronik stören. Spezialisiertes Spritzlackieren verwendet Nickel-, Kupfer- oder Silber-Leitlackformulierungen, um eine durchgehende Erdungsbarriere zu bilden. Das Erreichen eines niedrigen Oberflächenwiderstands unter 0,1 Ω/□ erfüllt die globalen FCC- und CE-Anforderungen an die elektromagnetische Verträglichkeit für medizinische und Luft- und Raumfahrtgeräte.
| Oberflächenveredelungsmethode | Rauheit / Dicke | Kompatibles Substrat | Primärer ästhetischer / funktionaler Nutzen |
|---|---|---|---|
| SPI A-1 Diamantpolitur | Ra < 0,012 μm | PC, PMMA, optische Harze | Hochglanztransparenz für optische Linsen und Lichtleiter |
| VDI 24 Funkentextur | Ra = 1,6 μm | ABS, PC/ABS, PP, PA66 | Matte taktile Oberfläche, die Einfallstellen und Kratzer verdeckt |
| Leitfähige Nickelbeschichtung | 25 – 50 μm Trockenfilm | ABS, PC/ABS, PBT | EMI/RFI-Abschirmung (< 0,1 Ω/□) für Elektronikgehäuse |
Häufig gestellte Fragen (FAQs)
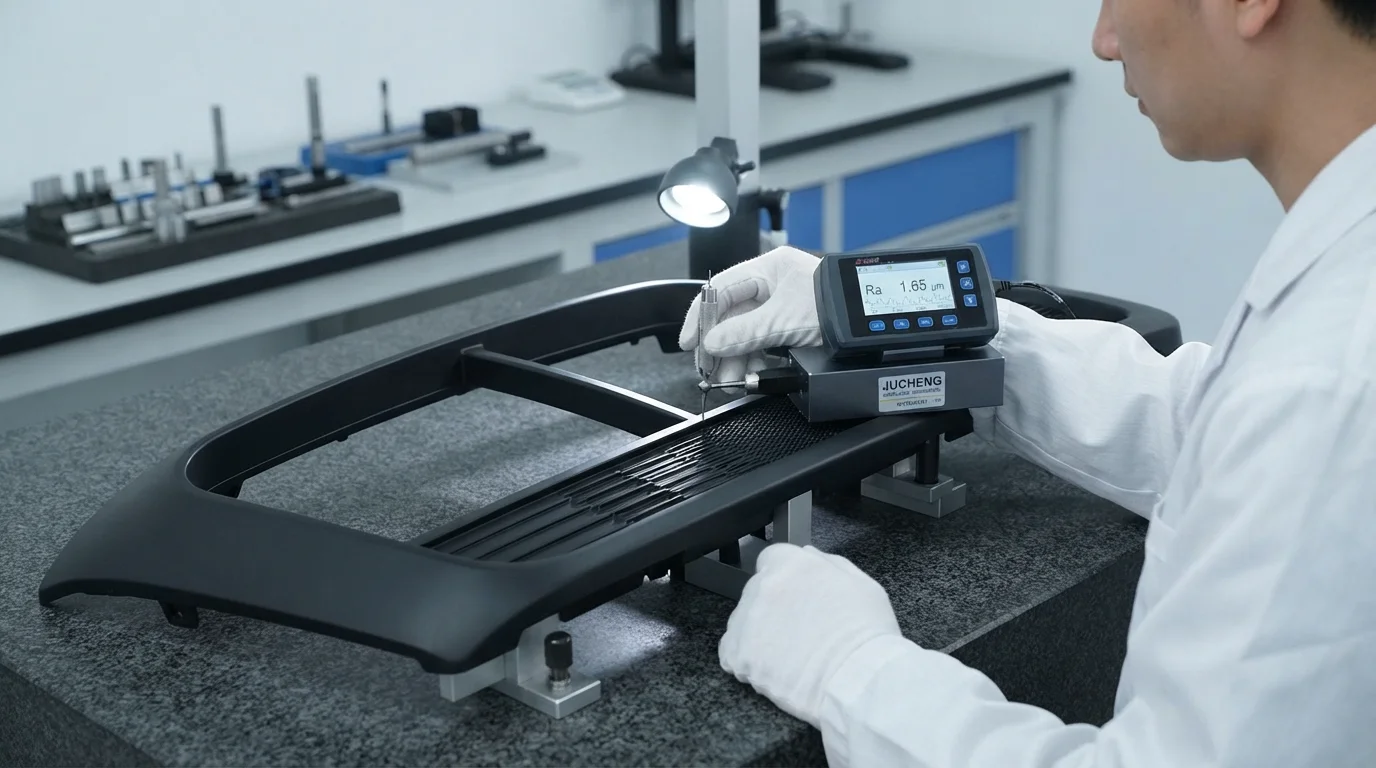
Was ist der Unterschied zwischen den Oberflächengüten SPI A-1 und VDI 24?
SPI A-1 steht für eine optische Diamantspiegelpolitur mit einer glatten Oberflächenrauheit Ra unter 0,012 Mikrometern, ideal für transparente Linsen. VDI 24 ist eine matte Funkenerosionstextur, die durch elektrische Entladungsbearbeitung erzeugt wird und einen mittleren taktilen Griff bietet, der kosmetische Einfallstellen und Kratzdefekte auf opaken Gehäusen maskiert.
Warum erfordern texturierte Formnester größere Entformungsschrägen als polierte Nester?
Texturierte Kavitätswände weisen mikroskopische Spitzen und Täler auf, die das schrumpfende Plastik während des Abkühlens mechanisch greifen. Unzureichende Entformungsschrägen führen dazu, dass die Plastikhaut beim Auswerfen über den texturierten Stahl schleift, was unschöne Kratzspuren verursacht. Das Hinzufügen von 1° Entformungsschräge pro 0,025 mm Texturtiefe gewährleistet ein glattes Lösen, ohne das Muster zu beschädigen.
Wie bieten leitfähige Sprühbeschichtungen EMI-Abschirmung in Kunststoffgehäusen?
Leitfähige Sprühbeschichtungen enthalten mikroskopische Nickel-, Kupfer- oder Silberflocken, die in einem flüssigen Bindemittel suspendiert sind. Wenn sie auf die Innenflächen eines Kunststoffgehäuses gesprüht werden, bilden die Metallpartikel ein durchgehendes leitfähiges Gitter. Diese metallische Schicht reflektiert und absorbiert elektromagnetische Strahlung und verhindert, dass hochfrequentes Rauschen empfindliche elektronische Komponenten stört.