
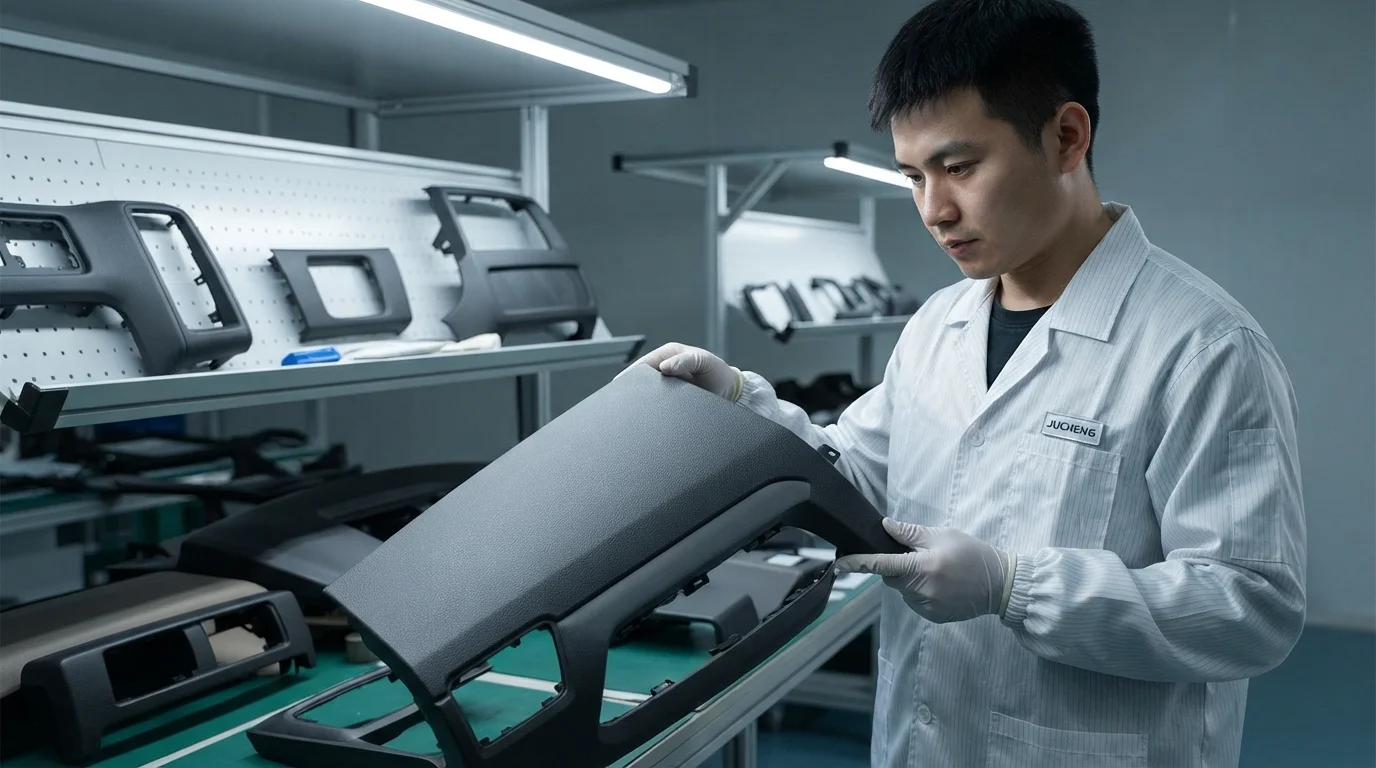
Elevare l'estetica dell'hardware in plastica, l'ergonomia tattile e le prestazioni elettromagnetiche richiede una decorazione post-stampaggio completa e il condizionamento della superficie della cavità. Le parti in plastica stampate grezze standard presentano frequentemente linee di flusso, giunzioni della linea di separazione o segni degli estrattori che compromettono la qualità visiva. L'applicazione di texture specializzate per stampi, lucidature a specchio con diamante, rivestimenti conduttivi o tampografia multicolore trasforma le parti in polimero grezzo in componenti pronti per il mercato retail. Questa guida tecnica esamina gli standard di lucidatura SPI, la texturizzazione VDI, i metodi di stampa secondaria e le tecnologie di schermatura EMI/RFI.
Sommario
Lucidatura dello stampo SPI (finitura a specchio A-1) e texturizzazione VDI / Mold-Tech
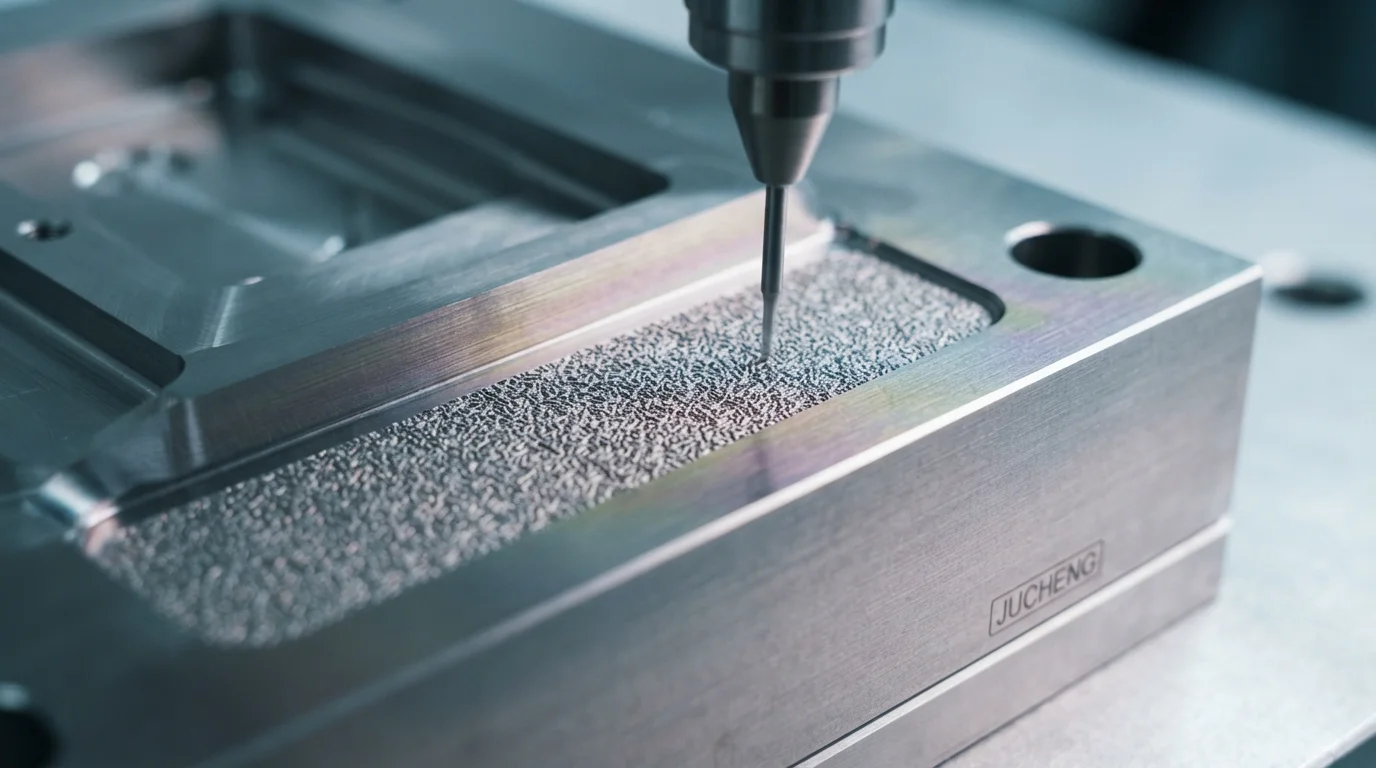
Specificare una finitura superficiale professionale per lo stampaggio a iniezione inizia durante la costruzione della cavità dello stampo. La preparazione della superficie della cavità segue gli standard internazionali di lucidatura della Society of the Plastics Industry (SPI). Ottenere una finitura a specchio SPI A-1 richiede una lucidatura manuale progressiva utilizzando composti in pasta di diamante su acciaio temprato acciaio inossidabile S136, eliminando i micro-graffi per lenti ottiche e coperchi ad alto lucido policarbonato (PC) covers. Applicare texturizzazione VDI 3400 o incisione chimica Mold-Tech impartisce texture controllate opache, effetto pelle o geometriche direttamente sulle superfici della cavità dello stampo. La texturizzazione chimica maschera le linee di flusso e le ombre dei segni di ritiro, migliorando al contempo la presa tattile sugli alloggiamenti dell'elettronica di consumo.
Gli standard di finitura superficiale della cavità dello stampo includono:
- Lucidatura diamantata SPI A-1—La lappatura dell'acciaio temprato con pasta diamantata da 3 micron crea una superficie a specchio ottico ad alta lucentezza.
- Texturizzazione mediante elettroerosione VDI 3400—La lavorazione per elettroerosione produce micro-texture opache controllate che vanno da VDI 12 a VDI 36.
- incisione chimica Mold-Tech—La incisione acida crea motivi complessi effetto pelle, venature del legno o geometrici direttamente sull'acciaio della cavità.
- Compensazione dell'angolo di sformo—Aumentare lo sformo verticale di 1° per ogni 0,025 mm di profondità della texture garantisce un'estrazione pulita del pezzo senza graffi.
Operazioni secondarie: tampografia, serigrafia, incisione laser e verniciatura
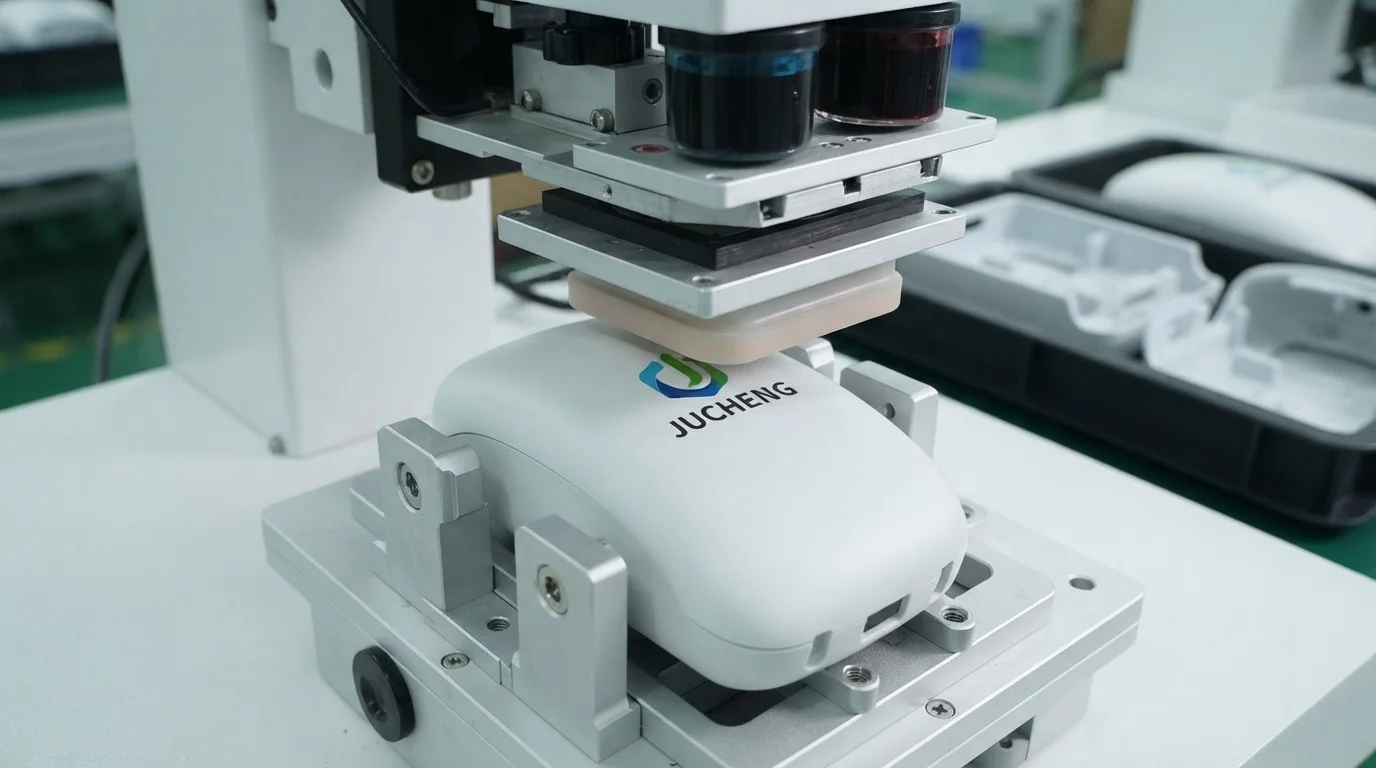
Le operazioni secondarie post-stampaggio aggiungono simboli funzionali, loghi di branding e rivestimenti protettivi ai pezzi ABS o PC/ABS stampati. Utilizzando la tampografia multicolore si trasferiscono in modo impeccabile inchiostri per tamponi in silicone su curve tridimensionali complesse e superfici texturizzate. L'incisione laser brucia via i sottili strati di vernice superficiale sui pulsanti retroilluminati, creando simboli precisi che trasmettono luce. L'applicazione automatizzata di verniciatura a spruzzo liquida e di rivestimenti UV duri migliora la resistenza ai graffi e l'immunità chimica sulle finiture degli interni automobilistici.
Rivestimenti conduttivi per schermatura EMI/RFI per alloggiamenti elettronici
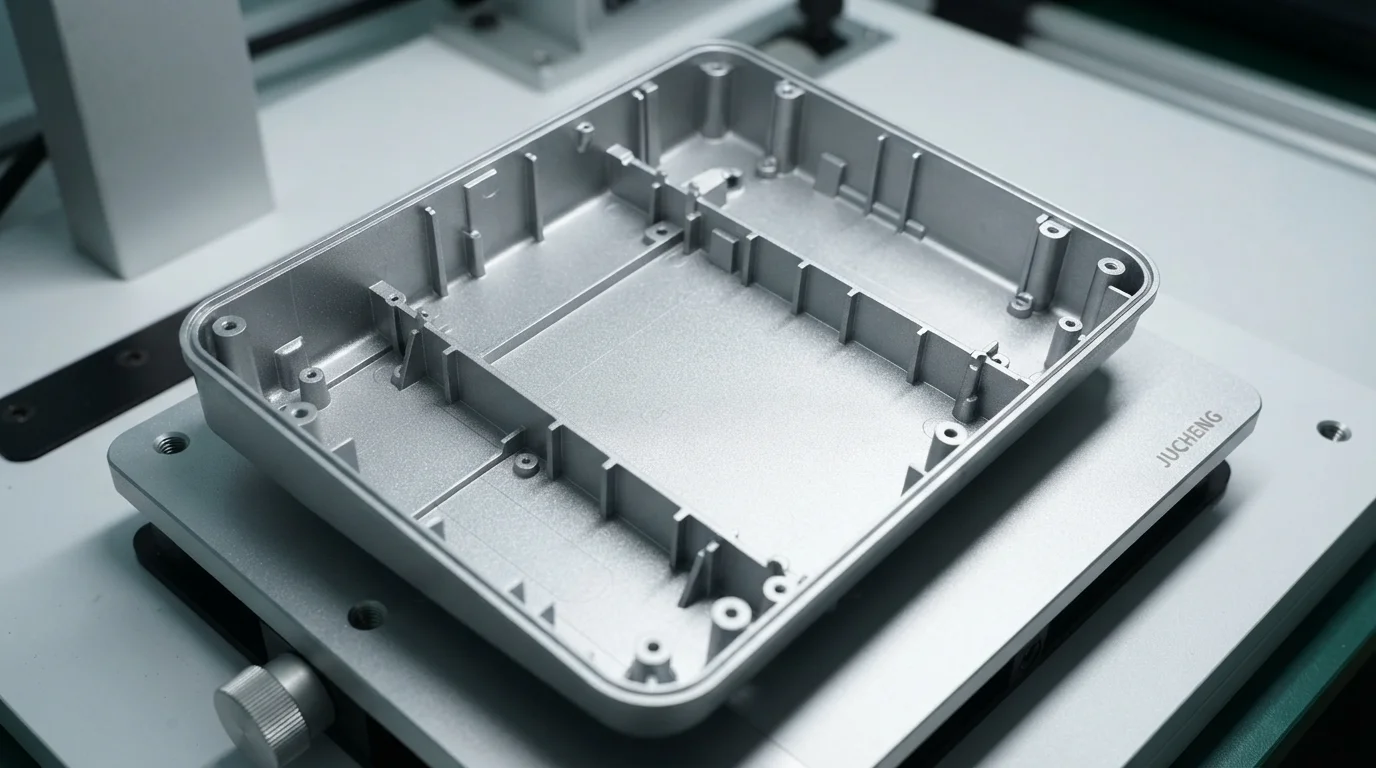
Gli involucri elettronici che contengono schede a circuiti sensibili richiedono protezione contro le interferenze elettromagnetiche. L'applicazione di rivestimenti conduttivi rivestimenti schermanti EMI/RFI all'interno degli alloggiamenti in plastica impedisce ai segnali a radiofrequenza dispersi di interferire con l'elettronica interna. La verniciatura a spruzzo specializzata utilizza formulazioni di vernice conduttiva a base di nichel, rame o argento per formare una barriera di messa a terra continua. Il raggiungimento di una bassa resistenza superficiale inferiore a 0,1 Ω/sq soddisfa le normative globali FCC e CE sulla compatibilità elettromagnetica per dispositivi medicali e aerospaziali.
| Metodo di finitura superficiale | Rugosità / Spessore | Substrato compatibile | Vantaggio estetico / funzionale principale |
|---|---|---|---|
| Lucidata a diamante SPI A-1 | Ra < 0,012 μm | PC, PMMA, resine ottiche | Trasparenza ad alta lucentezza per lenti ottiche e guide di luce |
| Texture a scintilla VDI 24 | Ra = 1,6 μm | ABS, PC/ABS, PP, PA66 | Finitura tattile opaca che maschera ritiri e graffi |
| Rivestimento conduttivo in nichel | Film secco da 25 – 50 μm | ABS, PC/ABS, PBT | Schermatura EMI/RFI (< 0,1 Ω/sq) per alloggiamenti elettronici |
Domande Frequenti (FAQ)
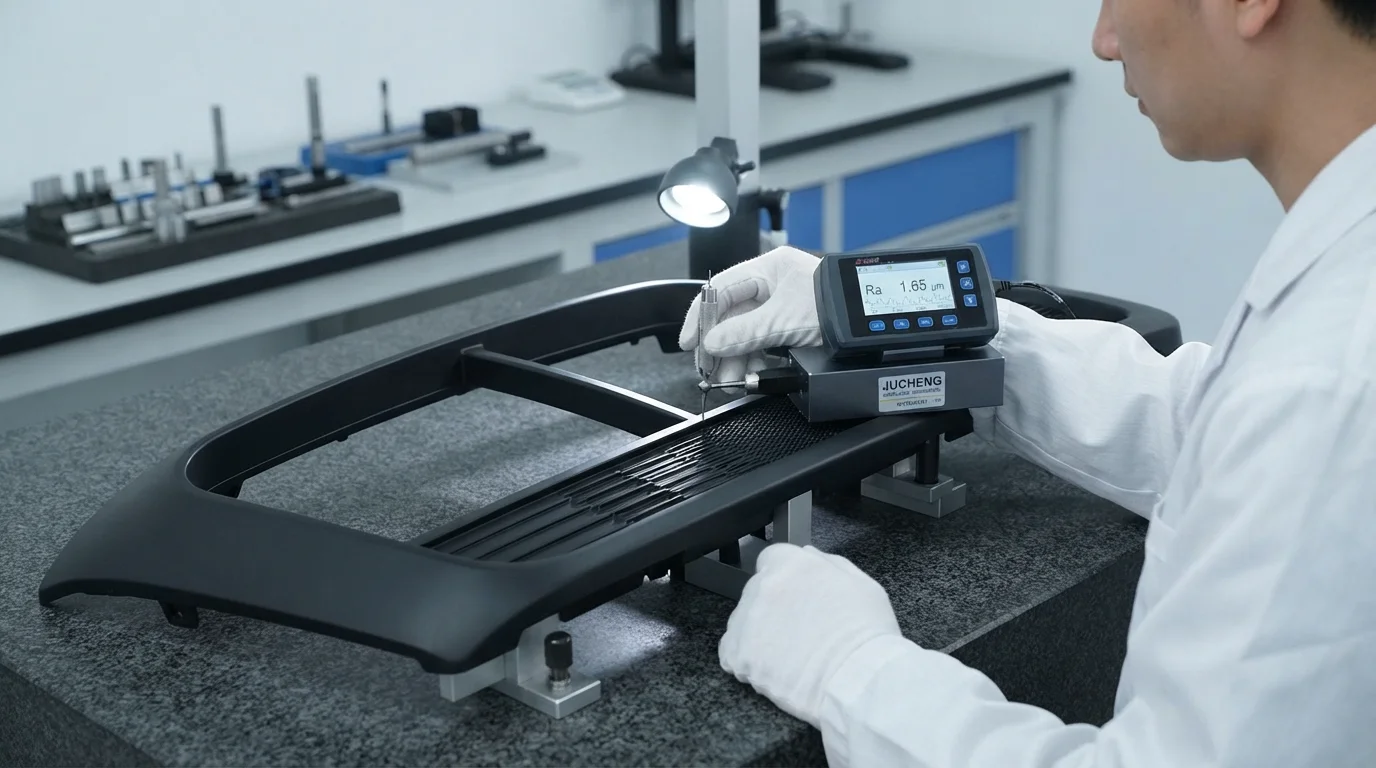
Qual è la differenza tra le finiture superficiali SPI A-1 e VDI 24?
SPI A-1 rappresenta una finitura a specchio diamantata ottica lucidata fino a una rugosità superficiale Ra inferiore a 0,012 micron, ideale per lenti trasparenti. VDI 24 è una texture opaca ottenuta per elettroerosione, che offre una presa tattile media e maschera i segni di ritiro cosmetici e i difetti da graffio sugli alloggiamenti opachi.
Perché le cavità dello stampo texturizzate richiedono angoli di sformo maggiori rispetto alle cavità lucidate?
Le pareti delle cavità texturizzate presentano picchi e valli microscopici che trattengono meccanicamente la plastica in ritiro durante il raffreddamento. Angoli di sformo insufficienti causano il trascinamento della pelle plastica contro l'acciaio texturizzato durante l'estrazione, creando antiestetici segni di sfregamento. Aggiungere 1° di sformo per ogni 0,025 mm di profondità della texture garantisce un distacco fluido senza danneggiare il motivo.
Come forniscono la schermatura EMI i rivestimenti spray conduttivi negli alloggiamenti in plastica?
I rivestimenti spray conduttivi contengono scaglie microscopiche di nichel, rame o argento sospese in un legante liquido. Quando vengono spruzzati sulle superfici interne di un alloggiamento in plastica, le particelle metalliche formano una griglia conduttiva continua. Questo strato metallico riflette e assorbe le radiazioni elettromagnetiche, impedendo ai disturbi ad alta frequenza di interferire con i delicati componenti elettronici.