
Die Integration von vorgeformten Metallkomponenten direkt in geformte Kunststoffstrukturen bietet überlegene mechanische Festigkeit und räumliche Konsolidierung. Traditionelle Techniken zur Montage nach dem Formen wie Wärmestaken oder Ultraschalleinsetzen führen oft zu inkonsistentem Ausziehwiderstand und lokaler Spannungskonzentration. Die Spezifikation von professionellem Umspritzen kapselt metallische Kontakte, Gewindebolzen und elektronische Stifte direkt während des primären Spritzzyklus ein. JUCHENG betreibt automatisierte Fertigungszellen und produziert hochzuverlässige umspritzte Hardware streng nach den technischen Zeichnungen des Kunden.
Inhaltsverzeichnis
Umspritzen von Gewindemessingeinsätzen, Kupferstromschienen und elektronischen Stiften
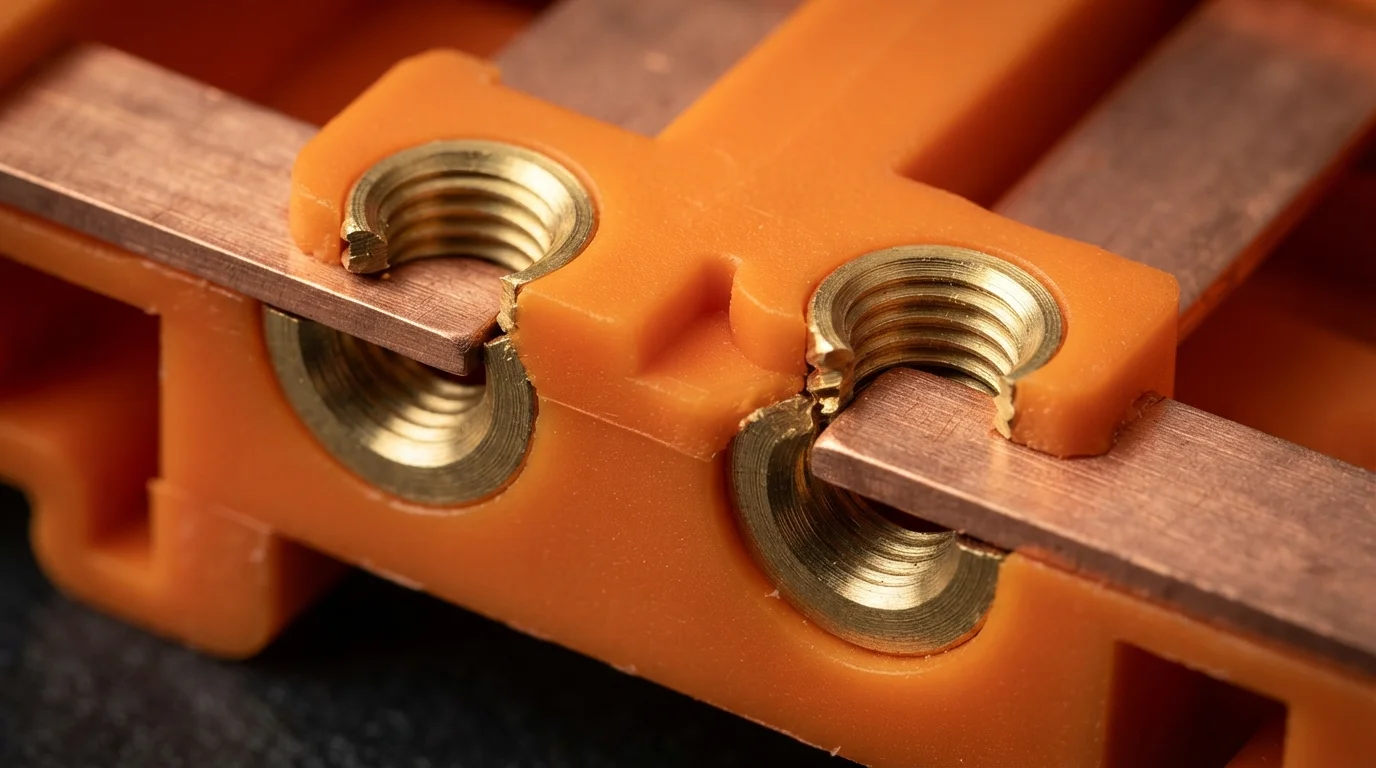
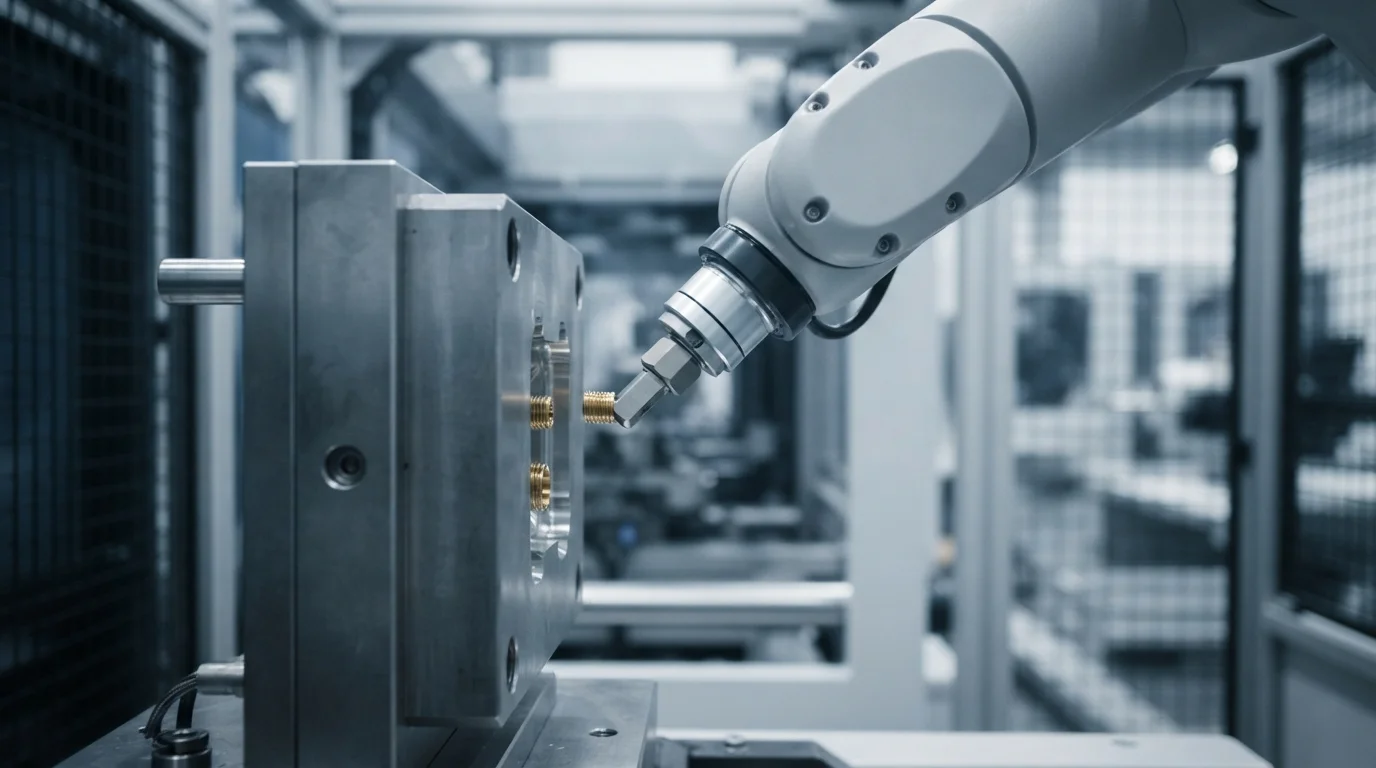
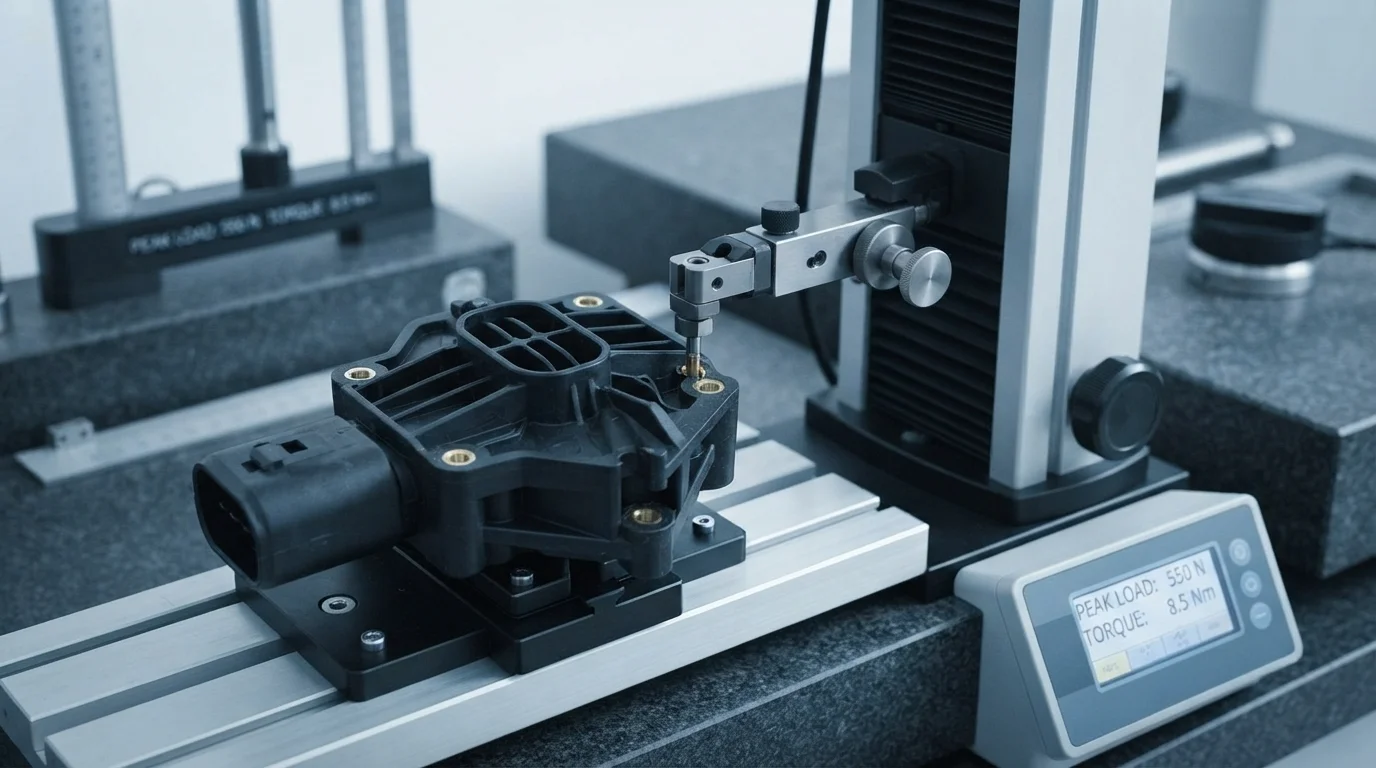
Das Umspritzen von metallischen Elementen wie Messinggewindeeinsätzen, Kupferstromschienen, und gestanzten elektronischen Anschlüssen direkt in Kunststoff bietet erhebliche Leistungsvorteile. Geschmolzenes Harz fließt vollständig um gerändelte Metallprofile und erzeugt beim Abkühlen eine dauerhafte mechanische Verriegelung. Das Umspritzen in der Form ergibt eine wesentlich höhere Ausziehkraft und Drehmomentfestigkeit im Vergleich zum sekundären Wärmestaken. Die Eliminierung manueller sekundärer Installationsschritte reduziert die Montagearbeit und gewährleistet gleichzeitig eine exakte Positionierung der Einsätze. Automatisierte Roboter-Ladearme platzieren Metalleinsätze mit submillimeter Präzision in die Kernkavitäten vor jedem Spritzzyklus.
Präzisionsstandards für die Umspritzung von Einsätzen umfassen:
- Automatisierte Einsatzplatzierung—Der Einsatz von Roboter-Endeffektor-Werkzeugen gewährleistet präzise, wiederholbare Positionierung im Formkern.
- Rändelprofil-Verzahnung—Das Fließen von geschmolzenem Harz in aggressive Metallverzahnungen maximiert den Drehmomentwiderstand.
- Vorwärmen von Metalleinsätzen—Das Erwärmen von Metallkontakten auf 100°C vor dem Formen reduziert lokalen thermischen Schock während der Polymerinjektion.
- Gratfreie Absperrdichtung—Präzisionsstahl-Absperrflächen, die unter dynamischem Druck geklemmt werden, verhindern Kunststoffaustritt auf aktive Kontaktanschlüsse.
Kontrolle der CTE-Diskrepanz & Vermeidung von thermischen Spannungsrissen
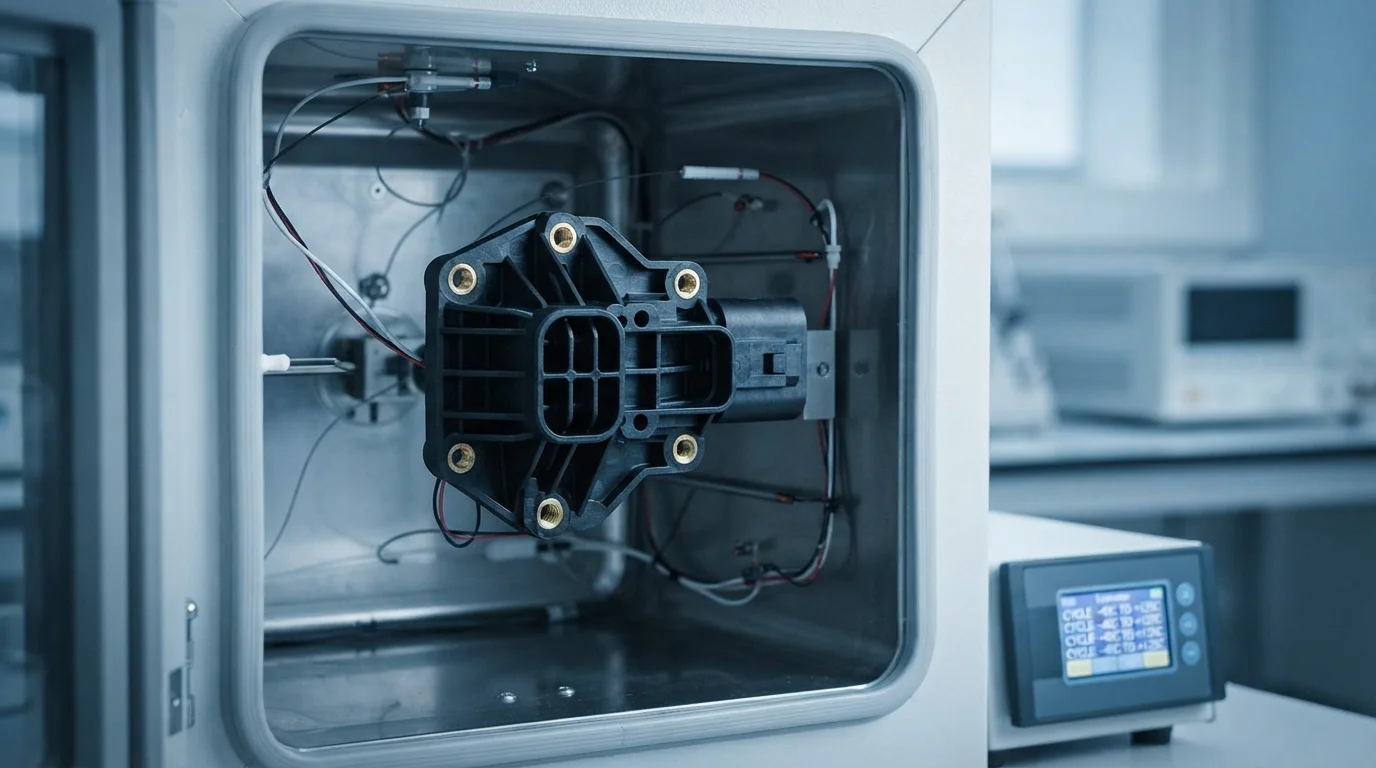
Die Verwaltung der CTE-Diskrepanz zwischen starren Metallen und umgebenden Polymeren stellt die primäre technische Herausforderung bei der Umspritzung von Einsätzen dar. Kupfer und Messing dehnen sich mit 16,5 bis 18,5 ppm/K aus, während technische Kunststoffe deutlich höhere thermische Ausdehnungsraten aufweisen. Während thermischer Schockzyklen induziert diese Ausdehnungsdifferenz lokale Zugspannungen in der Polymerwand. Die Auswahl von hochelastischen Harzen wie PA66, PBT, oder PC/ABS verhindert die Bildung von Mikrorissen um scharfe Metallecken. Das Vorwärmen von Metalleinsätzen vor dem Spritzgießen reduziert anfängliche Temperaturgradienten und fördert eine spannungsfreie Polymerverfestigung.
| Material des Metalleinsatzes | Metall-CTE (ppm/K) | Empfohlenes Polymerharz | Polymer-CTE (ppm/K) | Strategie zur Spannungsminderung |
|---|---|---|---|---|
| Messing (C36000) | 18.5 | PC/ABS-Legierung (Bayblend) | 60 – 75 | Messing-Einsätze auf 100°C vorwärmen; scharfe Kanten abrunden |
| Kupfer (C11000) | 16.5 | PA66-GF30 (Zytel) | 25 – 35 | Glasfaser-Verstärkung gleicht den CTE des Polymers an Kupfer an |
| Edelstahl (304) | 17.3 | PBT-GF30 (Valox) | 30 – 40 | Formtemperatur von 85°C für Spannungsrelaxation aufrechterhalten |
Hochspannungs-Kriechstromisolierung für EV- und Luftfahrtkabel
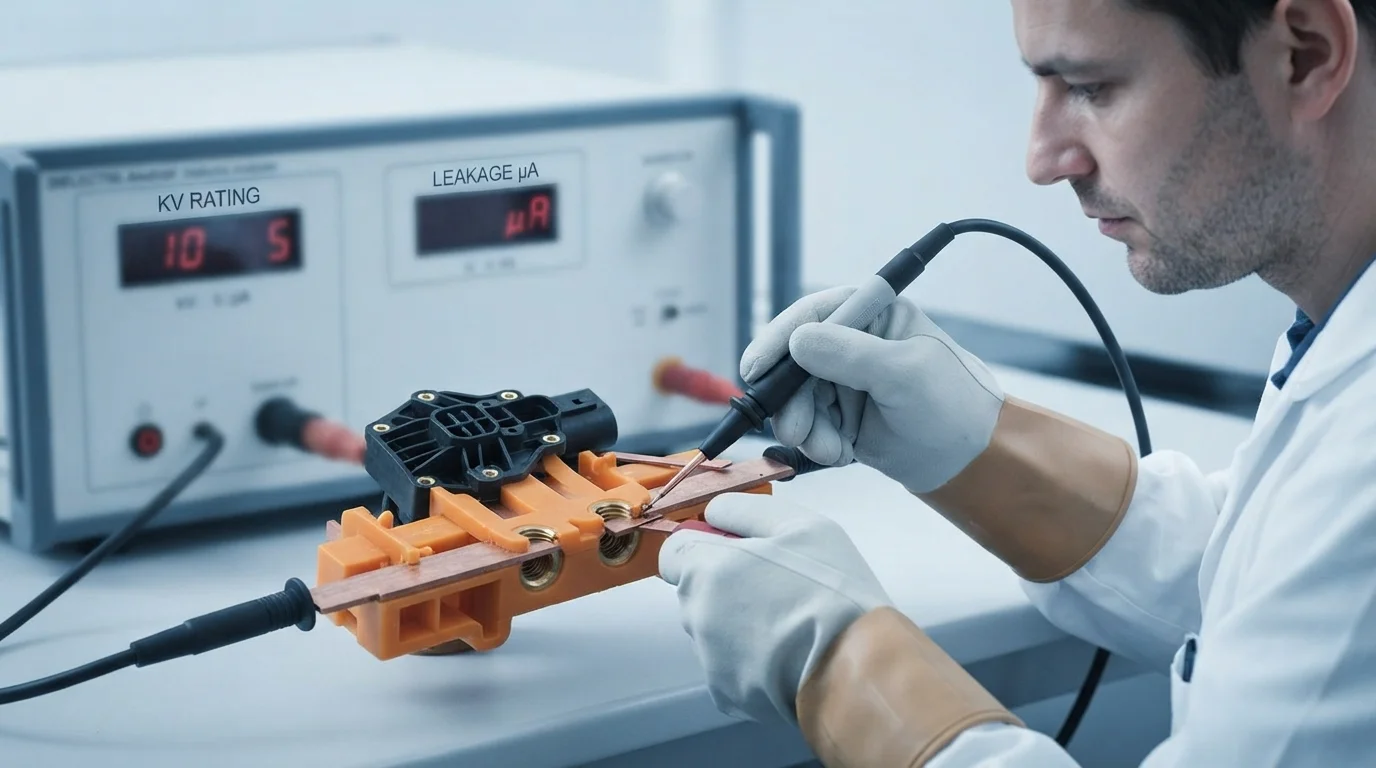
Hochspannungs-Elektroplattformen in Elektrofahrzeugen und Flugzeugen erfordern eine zuverlässige dielektrische Verkapselung entlang von Metallkontakten. Die Konstruktion isolierter Sammelschienenverbinder erfordert die strikte Einhaltung internationaler Isolationsnormen wie IEC 60664-1. Erhöhte Labyrinthrippen, die direkt entlang der Metall-Kunststoff-Grenze geformt werden, verlängern die physikalischen Kriech- und Luftstrecken. Hermetische Dichtungsflächen verhindern das Eindringen von Feuchtigkeit, Salzsprühnebel und atmosphärischen Partikeln, die leitfähige Kriechpfade bilden könnten. Die Verwendung von Harzen mit hohem CTI stellt sicher, dass die verkapselten Sammelschienen bei kontinuierlichen 800V-Betriebslasten vollständig elektrisch isoliert bleiben.
Häufig gestellte Fragen (FAQs)
Warum bietet das Umspritzen eine höhere Drehmomentfestigkeit als das Ultraschall-Heißverstemmen?
Beim Umspritzen wird geschmolzener Kunststoff unter hohem Einspritzdruck tief in Rändelungen und Hinterschneidungen gepresst. Der abkühlende Kunststoff schrumpft direkt um die Metallgeometrie und erzeugt so eine nahtlose mechanische Verriegelung. Sekundäres Heißverstemmen schmilzt lediglich lokale Wandoberflächen und hinterlässt innere Mikrospalte, die die Drehmomentfestigkeit verringern.
Wie verhindern Sie Mikrorisse um Messingeinsätze während Temperaturwechseln?
Zur Vermeidung von Thermospannungsrissen müssen die Dehnungseigenschaften des Harzes angepasst und die Metalleinsätze vor dem Spritzgießen vorgewärmt werden. Das Vorwärmen der Einsätze auf 100°C verringert den Temperaturgradienten während des Formens, sodass das Harz gleichmäßig um den Metallkern abkühlen kann.
Welche Materialien eignen sich am besten zum Verkapseln von Hochspannungs-Kupfersammelschienen?
Glasfaserverstärktes Polyamid 66 (PA66-GF30) und Polybutylenterephthalat (PBT) werden für die Verkapselung von Hochspannungs-Sammelschienen bevorzugt. Diese Harze kombinieren hohe mechanische Steifigkeit, ausgezeichnete Wärmeformbeständigkeit und Vergleichszahl der Kriechwegbildung (CTI) von über 600V.