PEI-SABIC Ultem 1010
Das Füllen von ultradünnen, hochkomplexen Fließwegen in Hochspannungs-Avionik und medizinischen Kassetten bei gleichzeitiger Aufrechterhaltung einer Streckgrenze von 110 MPa erfordert ein optimiertes hochfließfähiges Superpolymer, das SABICs Ultem 1010 durch seine unverstärkte, hochviskose amorphe Polyetherimid-Matrix mit verbesserter Schmelzrheologie liefert. Mit einer erhöhten Glasübergangstemperatur (Tg) von 217°C und einer Dichte von 1,27 g/cm³ erreicht diese luftfahrtkonforme Sorte gemäß FAR 25.853 eine V-0-Brennrate bei 0,4 mm. Jucheng Precision, im Rahmen von ISO 9001 und IATF 16949, ist auf das Formen von Ultem 1010 spezialisiert. Mit 5-Achs-CNC-gefertigten konformen Kühlungswerkzeugen steuern wir seine isotrope Schrumpfung (0,5%-0,7%), um nullfehlerhafte Teile zu liefern, die durch Zeiss-KMM verifiziert werden.
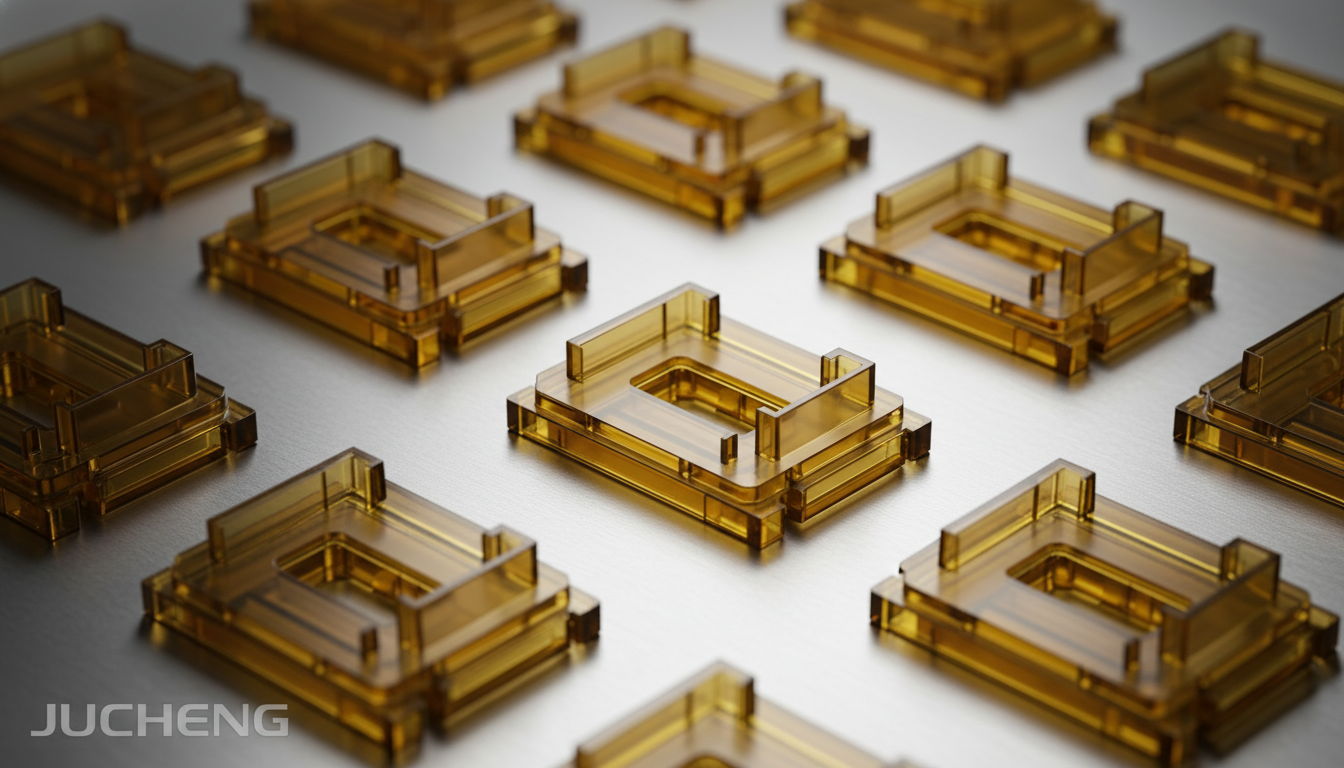
SABIC Ultem 1010 Rheologisches & Zugfestigkeitsprofil
SABIC™ Ultem™ 1010 ist ein unverstärktes amorphes Polyetherimid (PEI)-Harz, das zertifiziert ist, um verbesserten Fluss, außergewöhnliche chemische Beständigkeit und hochfeste mechanische Steifigkeit unter ISO/ASTM-Normen zu bieten:
| Physikalischer und Festigkeitsparameter | SABIC Ultem 1010 Wert | Formteil- & Endanwendungsvorteil |
|---|---|---|
| Schmelzflussrate | MVR 13 cm³/10min (MVR 25 @ 360°C) | Verbesserte Schmelzrheologie ermöglicht müheloses Füllen der Kavität bei dünnwandigen Steckverbindern und mehrkavitäten elektronischen Mikrorahmen. |
| Strukturelle Duktilität | Zugdehnung bei Bruch 50 – 60% | Zeigt außergewöhnliche Dehnung und Streckzähigkeit unter unverstärkten PEI-Harzen, verhindert Sprödbruch bei Schnappverbindungs-Spulen. |
| Inhärente Flammwidrigkeit | UL 94 V-0 (bei 0,40 mm) & FAA-konform | Erfüllt die Anforderungen der Luftfahrt FAR 25.853 für geringe Rauchentwicklung und OSU-Wärmefreisetzung, hochzertifiziert für kommerzielle Kabineninnenräume. |
Dünnwandige Prozesskonfigurationen für hochfließendes Ultem 1010
Mit seiner hochfließenden Schmelzleistung und amorphen Stabilität verarbeitet Ultem 1010 konsistent in engen Formkavitäten:
| Spritzgusstechnologie-Klasse | Prozesskompatibilität & Betriebliche Details |
|---|---|
| Dünnwandige Luftfahrtsteckverbinder | Ausgezeichnet. Der primäre Prozess für Ultem 1010. Perfekt für submillimeter Luftfahrt-Steckverbinderblöcke, Kabelführungsklemmen und Kraftstoffsensorgehäuse. |
| Hochfließende medizinische Diagnostik | Ausgezeichnet. Wir spritzen in unseren zertifizierten Reinräumen der Klasse ISO 7/8 hochkomplexe In-vitro-Diagnosekassetten, klare Wells und Küvetten. |
| Mehrpolige elektronische Anschlussklemmen | Ausgezeichnet. Stabile Fließeigenschaften bei niedrigen Schmelztemperaturen reduzieren den Energieverbrauch und verkürzen die Zykluszeiten bei Mehrfachkavitäten-Anschlussklemmen. |
PEI-SABIC Ultem 1010 High-Flow Formdesign-Blaupause
Das Spritzgießen eines verbessert fließfähigen, amorphen Harzes wie Ultem 1010 erfordert eine enge Passung der Trennfuge, um Gratbildung zu verhindern, sowie gründliches Vortrocknen, um die Zugfestigkeit zu schützen:
Mikrometer-Flash-Kontrolle (Werkzeugpräzision)
Da Ultem 1010 verbesserte Fließeigenschaften aufweist (MVR 13 cm³/10min), kann geschmolzenes Harz leicht in kleine Formspalte eindringen und Trennfugengrat verursachen. Die Werkzeugbauabteilung von Jucheng verwendet 5-Achs-CNC-Maschinen, um Mikrotoleranzen zu erreichen und die Trennfugenspiele streng innerhalb von 0,005 mm an hochwertigen S136-Edelstahl-Formkavitätsblöcken zu halten.
Drucköl-Formtemperatur-Matrix
Druckbeaufschlagte Ölheizungen werden verwendet, um die Formtemperaturen bei 140 °C–180 °C (284 °F bis 356 °F) zu halten. Die Aufrechterhaltung hoher Formtemperaturen ist entscheidend, um eingefrorene Spannungen zu minimieren, den Oberflächenglanz zu optimieren und Spannungsrisse an Schnappverbindungen vollständig zu verhindern.
Erweitertes Trockenmittel-Vortrocknungsprotokoll
PEI ist stark hygroskopisch. Feuchtigkeit verursacht kosmetische Fließlinien, Blasen und Verlust der transparenten optischen Qualität. Wir trocknen das Rohmaterial in Trockenmitteltrocknern bei 150°C (302°F) für 4 Stunden, um den Feuchtigkeitsgehalt vor dem Formen unter 0,02% zu halten und so die dynamischen mechanischen Zugverbindungen zu schützen.
Niedriger amorpher isotroper Schrumpf
Wie Standard-PEI zeigt Ultem 1010 eine geringe und hochgleichmäßige Schrumpfung (0,50 % bis 0,70 %). Wir bearbeiten ausgewogene, konforme Kühlkanäle direkt in die Kernblöcke, um die Wärmeableitung zu beschleunigen, die Zykluszeiten weiter zu reduzieren und thermischen Verzug zu verhindern.
Wichtige Anwendungsbereiche für PEI-SABIC Ultem 1010
- Flugzeugkabinen-Innenräume & -Systeme: Hochsichere Passagier-Serviertabletts, Formstücke für Umweltkontrollkanäle, Beleuchtungsabdeckungen für Verkehrsflugzeugkabinen und strukturelle Kabelbaumklemmen für die Avionik.
- Elektrik, Büro & Elektronik: Hochtemperatur-Burn-in-Testsockel, Reihenklemmen, elektrische Schalter, schwere Spulenkörper und Drucker-Fixiereinheiten.
- Medizindiagnostik & Verbrauchsmaterialien (ISO 13485): Klare mikrofluidische Diagnose-Chips, Labor-Küvetten, Probenfläschchen, medizinische Verschlüsse und pharmazeutische Blisterbehälter.
Eigenschaften
| Dichte | 1,27 g/cm³ |
| Melt Volume-Flow Rate (MVR) (340°C/5.0kg) | 13 cm³/10min |
| Melt Volume-Flow Rate (MVR) (360°C/5.0kg) | 25 cm³/10min |
| Zugmodul | 3.200 MPa |
| Zugspannung an der Streckgrenze | 110 MPa |
| Zugspannung bei Bruch | 85.0 MPa |
| Bruchdehnung | 60 % |
| Biegemodul | 3.300 MPa |
| Biegefestigkeit | 160 MPa |
| Izod-Kerbschlagzähigkeit (23°C) | 5,0 kJ/m² |
| Glasübergangstemperatur (Tg) | 217 °C |
| Vicat-Erweichungspunkt (B/50) | 211 °C |
| Wärmeformbeständigkeitstemperatur (HDT @ 1,80 MPa) | 190 °C |
| Linearer Formschwund | 0.50 - 0.70 % |
| Flammability Rating (0.41mm) | UL 94 V-0 Klasse |
| Maximale Bauteilgröße | 800 x 600 mm |
| Minimum Part Size (Micro Connector limit) | 1 x 1 mm |