
Trang Ép phun Cao su Silicone Lỏng (LSR) quy trình thường được mô tả như một quá trình ép phun hai thành phần đơn giản. Trên thực tế, các chi tiết nhất quán phụ thuộc vào cách vật liệu, khuôn, nhiệt độ và thời gian được kiểm soát như một hệ thống. Một thay đổi nhỏ trước khoang khuôn có thể trở thành thay đổi lớn về ba via, trạng thái lưu hóa hoặc hành vi kích thước sau khi tháo khuôn.
Hướng dẫn này đi theo quy trình ép phun LSR theo thứ tự mà đội ngũ kỹ thuật thường phải đưa ra quyết định: xác nhận vật liệu, định lượng và trộn các thành phần, điền đầy khoang kín, lưu hóa chi tiết, sau đó kiểm tra và nghiệm thu. Mục tiêu không phải là cung cấp một công thức phổ quát. Các cấp LSR, hình học chi tiết, thép khuôn và yêu cầu xác nhận đều ảnh hưởng đến cửa sổ cuối cùng.
Bắt đầu với cửa sổ quy trình, không phải một cài đặt duy nhất
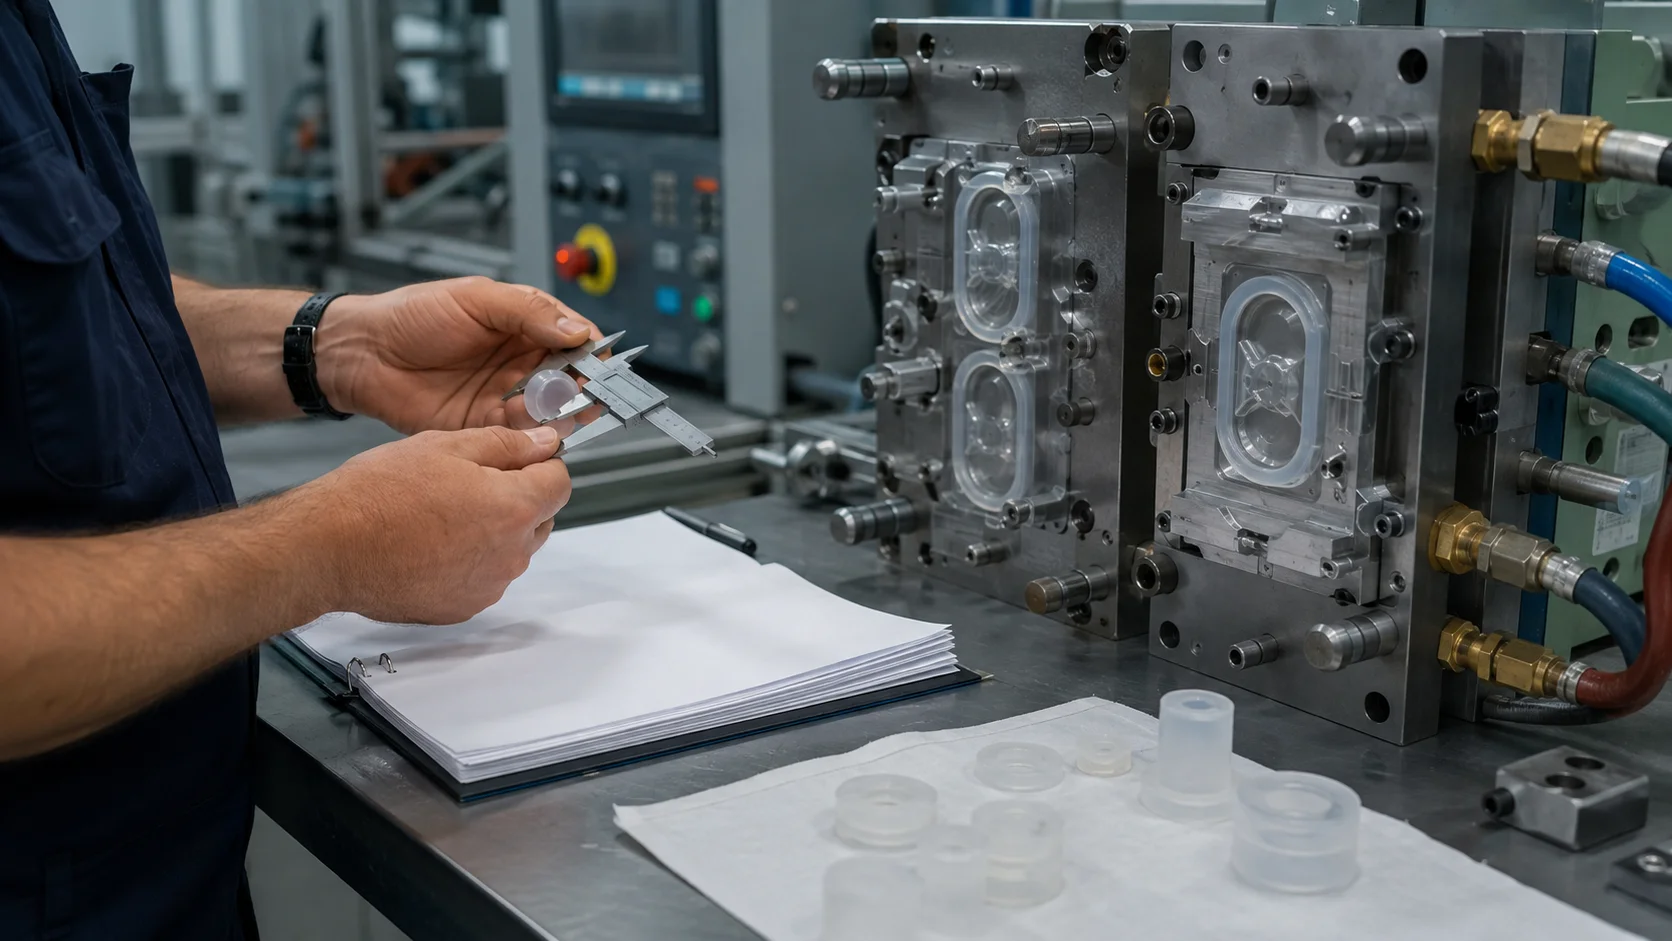
Trước khi thử nghiệm dụng cụ, hãy xác định những đầu ra nào phải duy trì ổn định. Đối với một chi tiết làm kín, hành vi nén và ba via có thể quan trọng hơn ngoại quan. Đối với một màng mỏng linh hoạt, độ hoàn thiện điền đầy và khả năng chống rách có thể dẫn dắt cuộc thảo luận. Đối với một chi tiết y tế hoặc tiếp xúc chất lỏng, khả năng truy xuất nguồn gốc, độ sạch và tài liệu vật liệu phải được đưa vào ngay từ đầu.
| Khu vực kiểm soát | Những gì cần xác định sớm |
|---|---|
| Vật liệu | Cấp, độ cứng, hệ lưu hóa, màu sắc, hạn sử dụng và khả năng truy xuất lô |
| Chế tạo khuôn | Đường phân khuôn, lỗ thoát khí, kênh dẫn nguội, cổng phun, giữ chèn và chiến lược đẩy sản phẩm |
| Quy trình | Tỷ lệ định lượng, biên dạng điền đầy, nhiệt độ khuôn, thời gian lưu hóa và trình tự tháo khuôn |
| Nghiệm thu | Kích thước tới hạn, giới hạn ngoại quan, kiểm tra chức năng và tần suất lấy mẫu |
1. Kiểm tra điều kiện và nhận diện hai thành phần
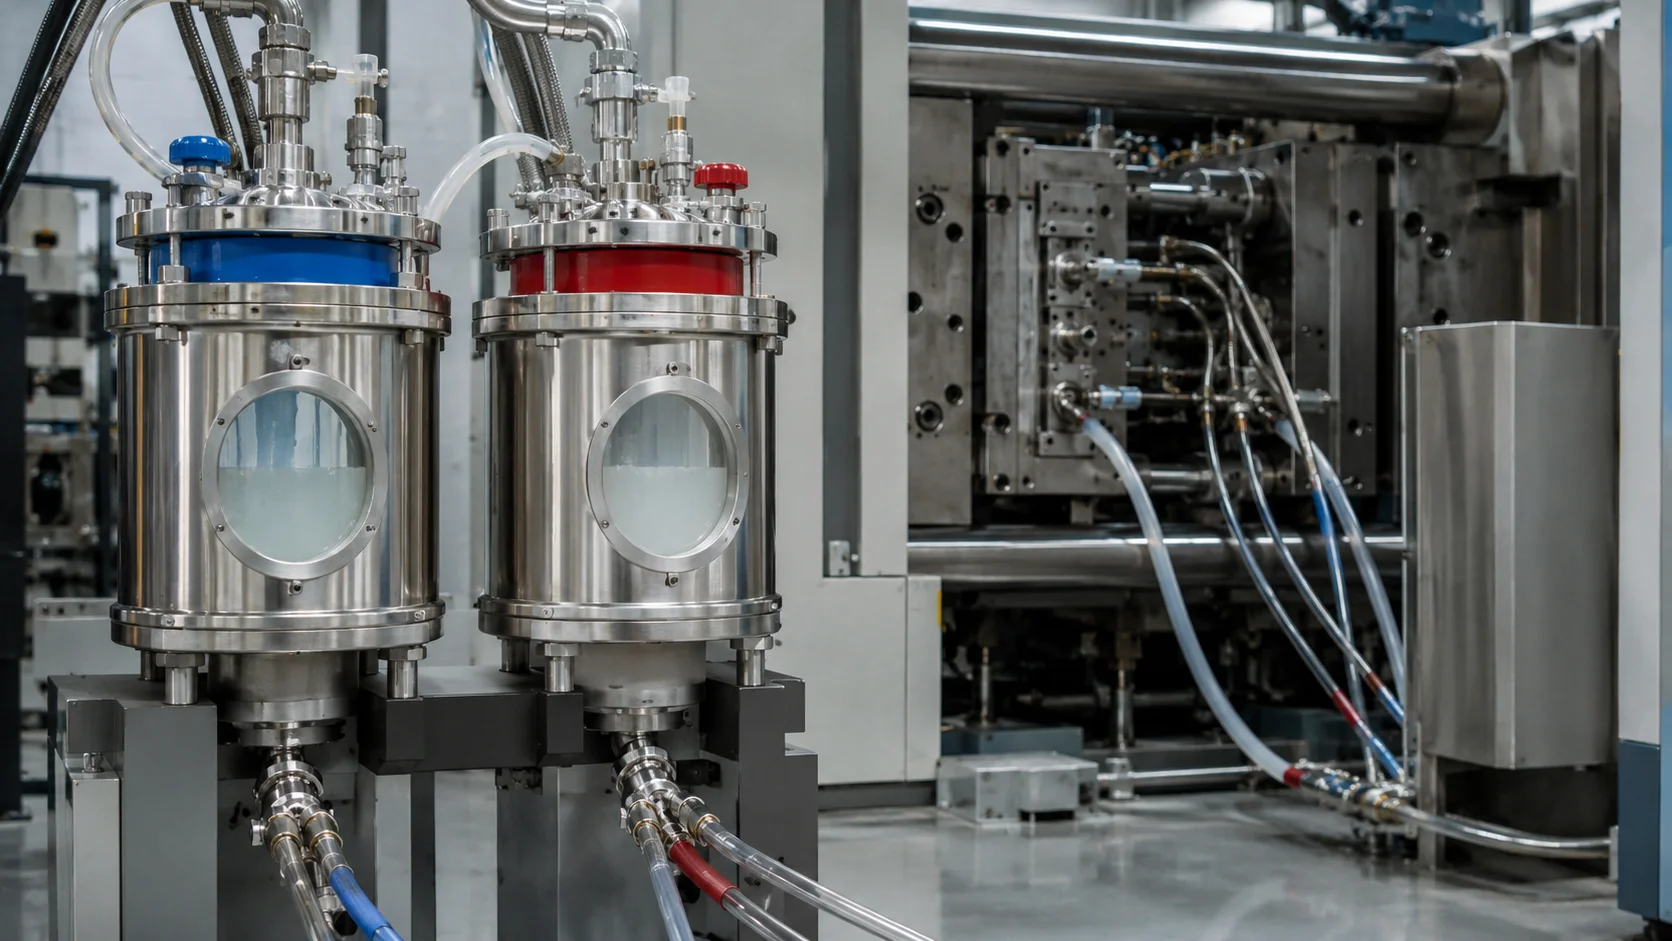
Hầu hết các hệ thống LSR cấp phép phun được cung cấp dưới dạng các thành phần riêng biệt được định lượng và trộn ngay trước khi phun. Việc giữ các thành phần tách biệt giúp ngăn phản ứng sớm. Do đó, kiểm soát đầu tiên không phải là khuôn; mà là việc xử lý vật liệu. Các thùng chứa phải được nhận diện theo cấp, lô, hệ màu và thời hạn hoặc thời gian sử dụng khuyến nghị. Việc thay đổi vật liệu phải được coi là một thay đổi có kiểm soát, không phải là việc nạp lại thông thường.
Nhóm cũng nên xác nhận liệu cấp được chọn có yêu cầu hậu lưu hóa hay không, liệu nó có được thiết kế để liên kết với nền hay không, và liệu tài liệu của nó có phù hợp với mục đích sử dụng cuối hay không. Không được thay thế bằng một loại silicone trông tương tự mà không xem xét độ cứng, hóa học lưu hóa, hàm lượng sắc tố, hàm lượng chất bay hơi và khả năng tương thích. Những khác biệt này có thể làm thay đổi dòng chảy, độ bám dính, độ biến dạng nén và hành vi tách khuôn.
2. Định lượng, trộn và giữ đường dẫn dòng chảy ổn định
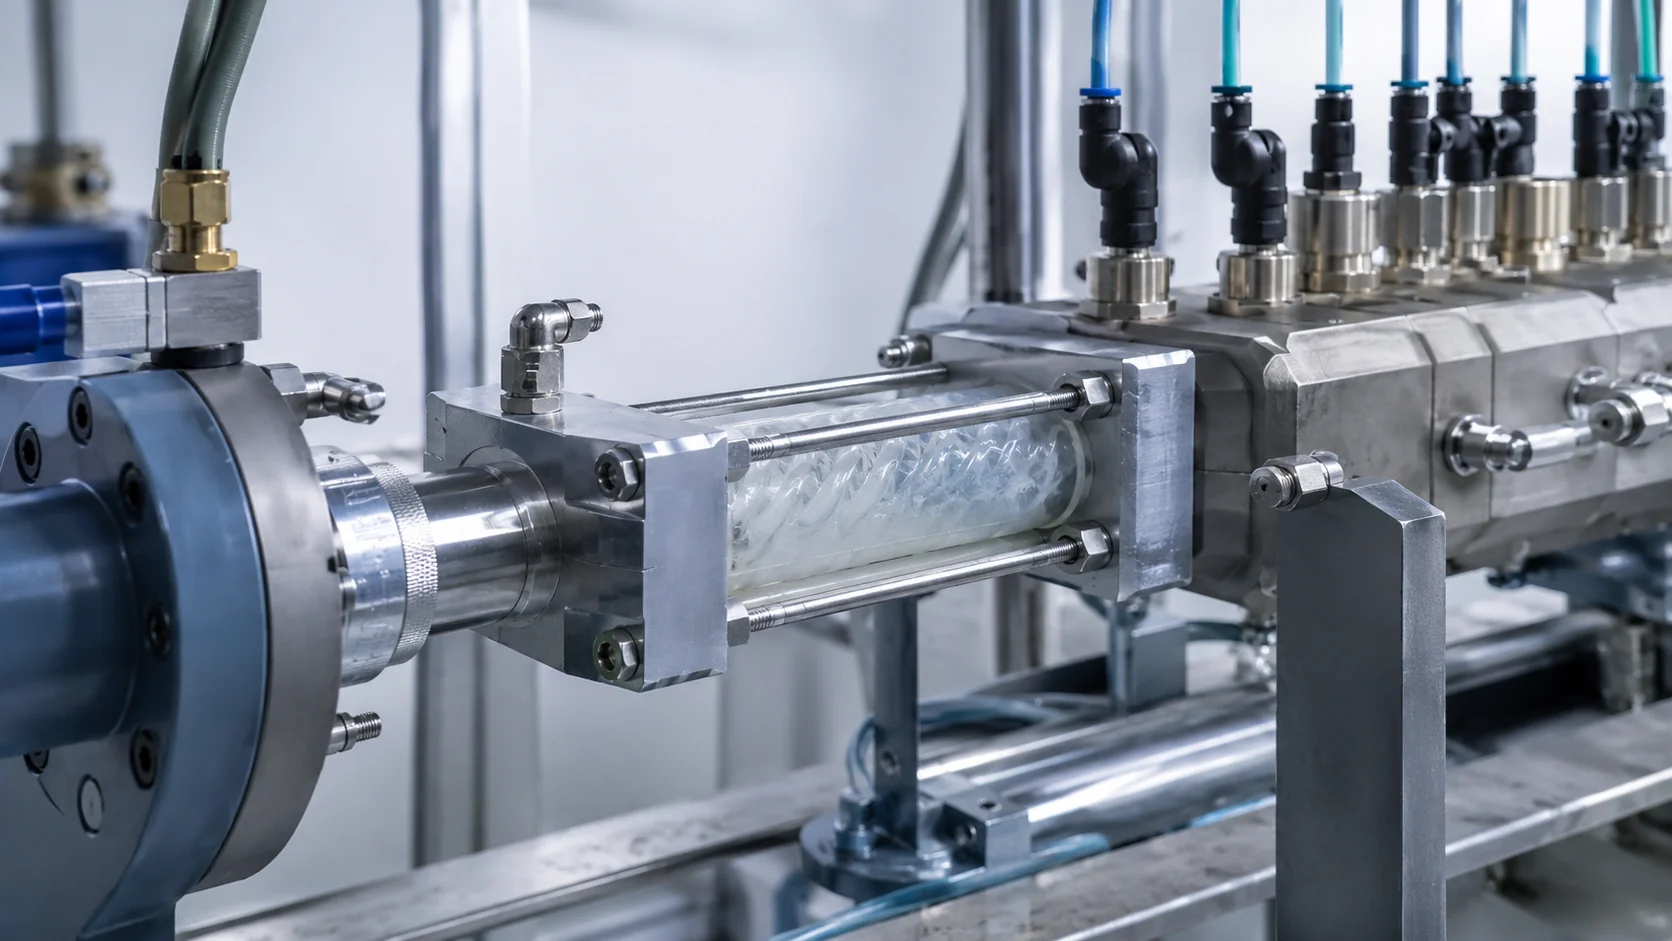
Hệ thống cấp liệu đưa hai thành phần lại với nhau theo tỷ lệ được kiểm soát, trộn chúng và đưa vật liệu đã trộn về phía khuôn. Vì vật liệu đã trộn bắt đầu phản ứng lưu hóa, đường dẫn giữa bộ trộn và lòng khuôn nên được thiết kế để tránh nhiệt không mong muốn và thời gian lưu. Bố trí kênh dẫn nguội có thể giảm chất thải và cải thiện độ lặp lại, nhưng chỉ khi các cổng phun, gioăng làm kín và vùng nhiệt độ được cân bằng cho chi tiết.
- Xác minh tỷ lệ: xác nhận hệ thống định lượng đang cung cấp sự cân bằng thành phần như dự định.
- Kiểm tra chất lượng xả: loại bỏ vật liệu chưa trộn hoặc bị phân hủy trước khi thử nghiệm hoặc thay đổi vật liệu.
- Kiểm soát thời gian lưu: tránh các vùng chết nơi vật liệu đã trộn có thể lưu hóa một phần.
- Ghi lại lô và thiết lập: kết nối nhận diện vật liệu với dữ liệu thử nghiệm và kiểm tra.
Nếu quá trình không ổn định ở giai đoạn này, chỉ điều chỉnh tốc độ phun sẽ không giải quyết được nguyên nhân gốc rễ. Triệu chứng có thể xuất hiện dưới dạng thiếu vật liệu, biến đổi màu, bọt khí hoặc mặt trận lưu hóa không nhất quán, trong khi vấn đề thực tế là định lượng, nhiễm bẩn hoặc đường dẫn dòng chảy bị tắc một phần.
3. Điền đầy lòng khuôn đã gia nhiệt mà không giữ khí
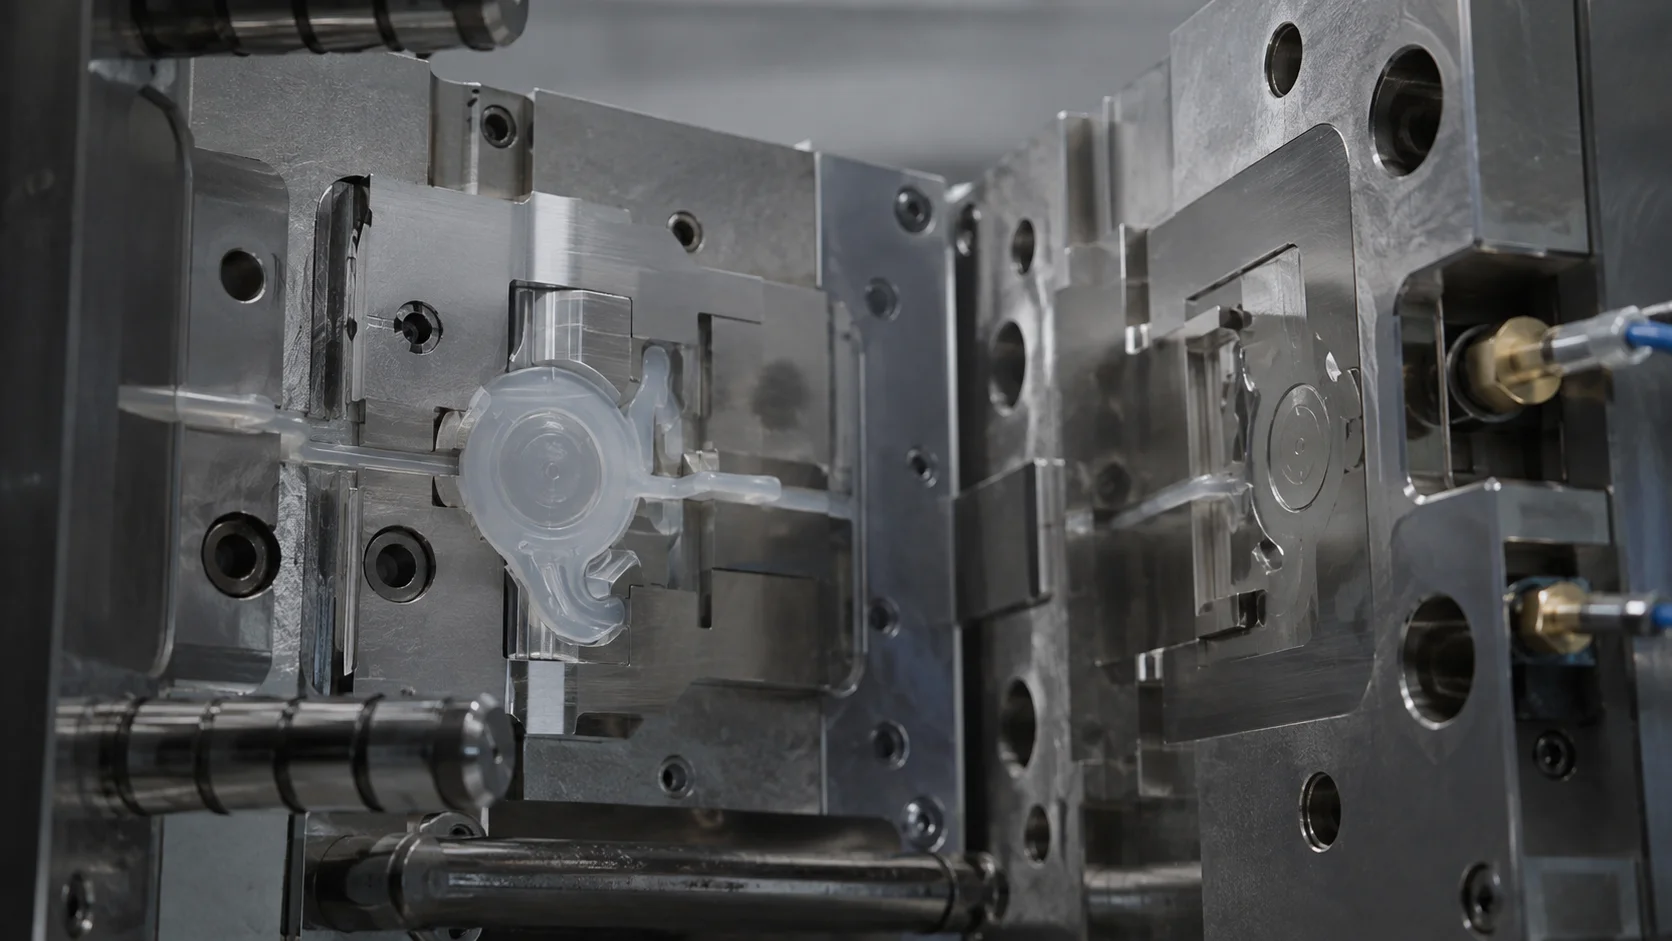
Khác với quy trình nhựa nhiệt dẻo thông thường, khoang LSR được gia nhiệt để thúc đẩy quá trình lưu hóa trong khi đường dẫn cấp liệu được giữ tương đối mát. Do đó, khuôn phải được điền đầy một cách trơn tru và thoát khí bị đẩy ra bởi mặt trước dòng chảy đang tiến lên. Vị trí cổng phun, sự chuyển đổi độ dày thành, vị trí đường hàn và việc thoát khí là những quyết định có liên quan với nhau. Một tiết diện mỏng đặt ở cuối dòng chảy có thể cần một lỗ thoát khí riêng ngay cả khi chi tiết có vẻ dễ điền đầy trong CAD.
Sử dụng dữ liệu thử nghiệm để phân biệt vấn đề điền đầy với vấn đề thoát khí. Một lỗi thiếu nhựa (short shot) di chuyển khi thay đổi biên dạng điền đầy có thể liên quan đến dòng chảy. Vết cháy, bọt khí bị giữ lại hoặc đường liên kết không hoàn chỉnh gần cuối vùng điền đầy có thể chỉ ra việc thoát khí không đủ. Độ sạch của khuôn cũng quan trọng: cặn tại mặt phân khuôn có thể tạo đường rò cho ba via và làm thay đổi hành vi điền đầy biểu kiến.
4. Lưu hóa chi tiết một cách nhất quán trên toàn khoang khuôn
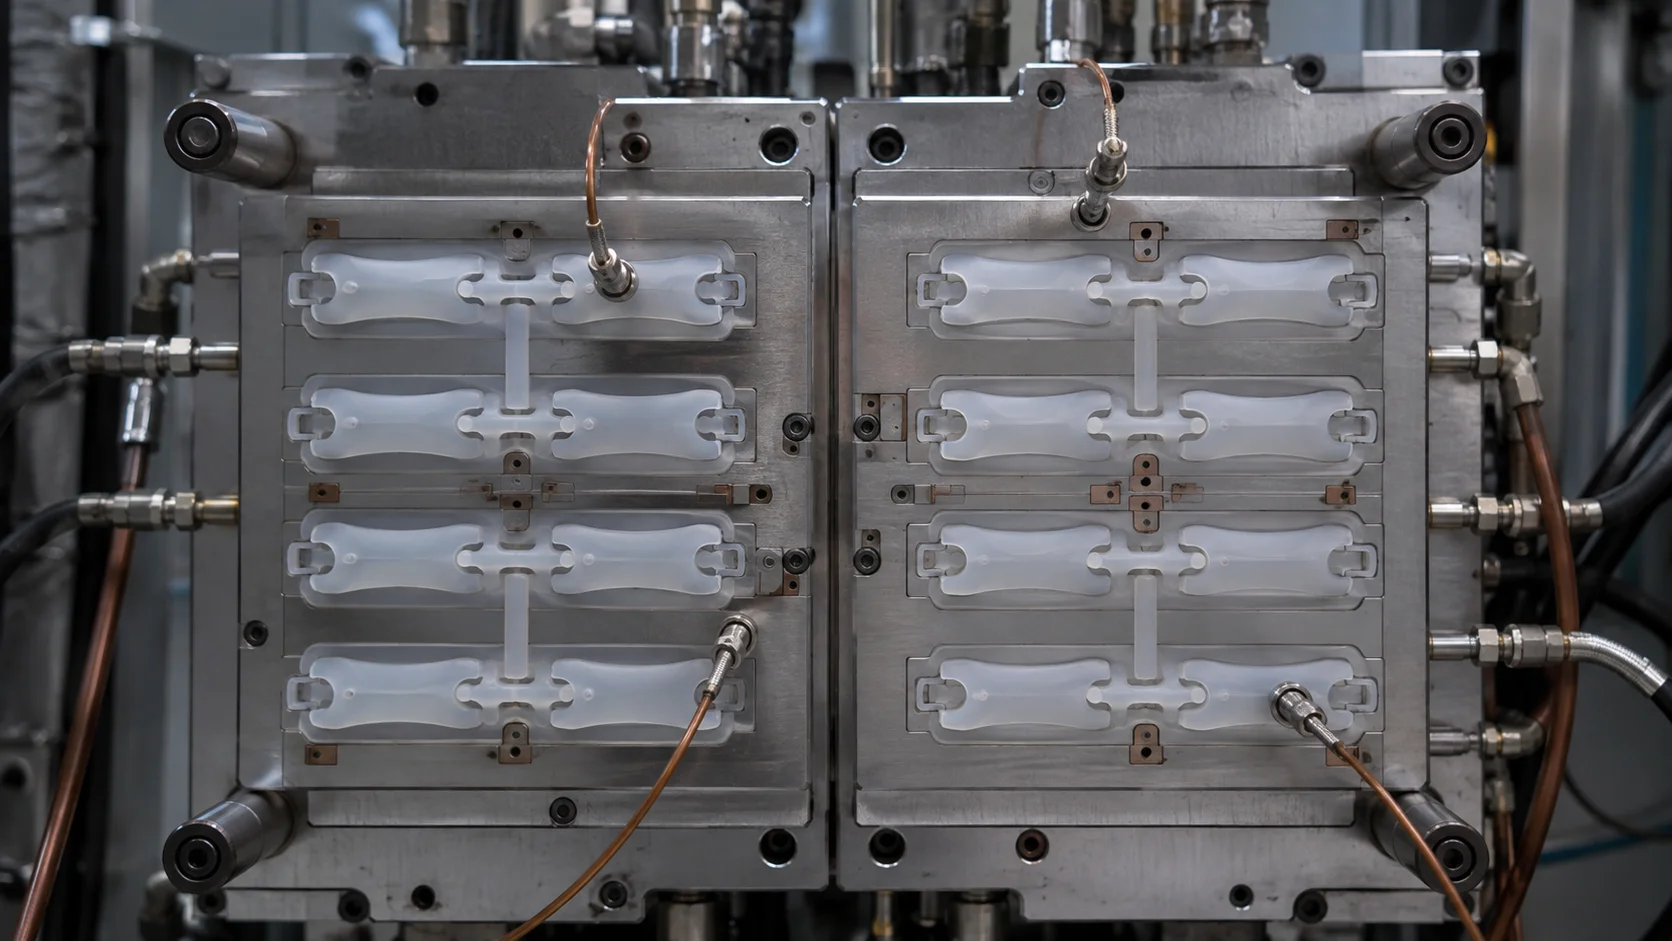
Quá trình lưu hóa được chi phối bởi sự tương tác giữa động học vật liệu, nhiệt độ khuôn, độ dày chi tiết và thời gian. Bề mặt có thể trông đã hoàn thiện trong khi vùng dày hơn chưa được lưu hóa hoàn toàn. Ngược lại, việc tiếp xúc nhiệt quá mức có thể ảnh hưởng đến màu sắc, độ bám dính hoặc hành vi sau lưu hóa. Sử dụng các vị trí nhiệt đại diện trong quá trình đủ điều kiện và xác định cửa sổ lưu hóa từ hiệu suất chi tiết, không chỉ từ màn hình hiển thị của máy.
Các khuôn nhiều khoang cần đặc biệt chú ý đến sự cân bằng. Nếu một khoang điền đầy hoặc lưu hóa khác biệt, hãy so sánh tình trạng cổng phun, việc thoát khí, tiếp xúc nhiệt và lực cản kênh dẫn. Kế hoạch kiểm soát chất lượng nên kết nối các biến quy trình đo được với một kết quả chức năng, chẳng hạn như kiểm tra rò rỉ, phục hồi nén, độ bền kéo bong, hoặc giới hạn ba via bằng mắt. Cách tiếp cận kiểm soát chất lượng của Jucheng có thể được dùng làm tham chiếu nội bộ khi xác định các điểm kiểm tra, nhưng tiêu chí chấp nhận riêng cho từng dự án vẫn cần được khách hàng phê duyệt.
5. Tháo khuôn, kiểm tra và ghi lại kiến thức cho lần chạy tiếp theo
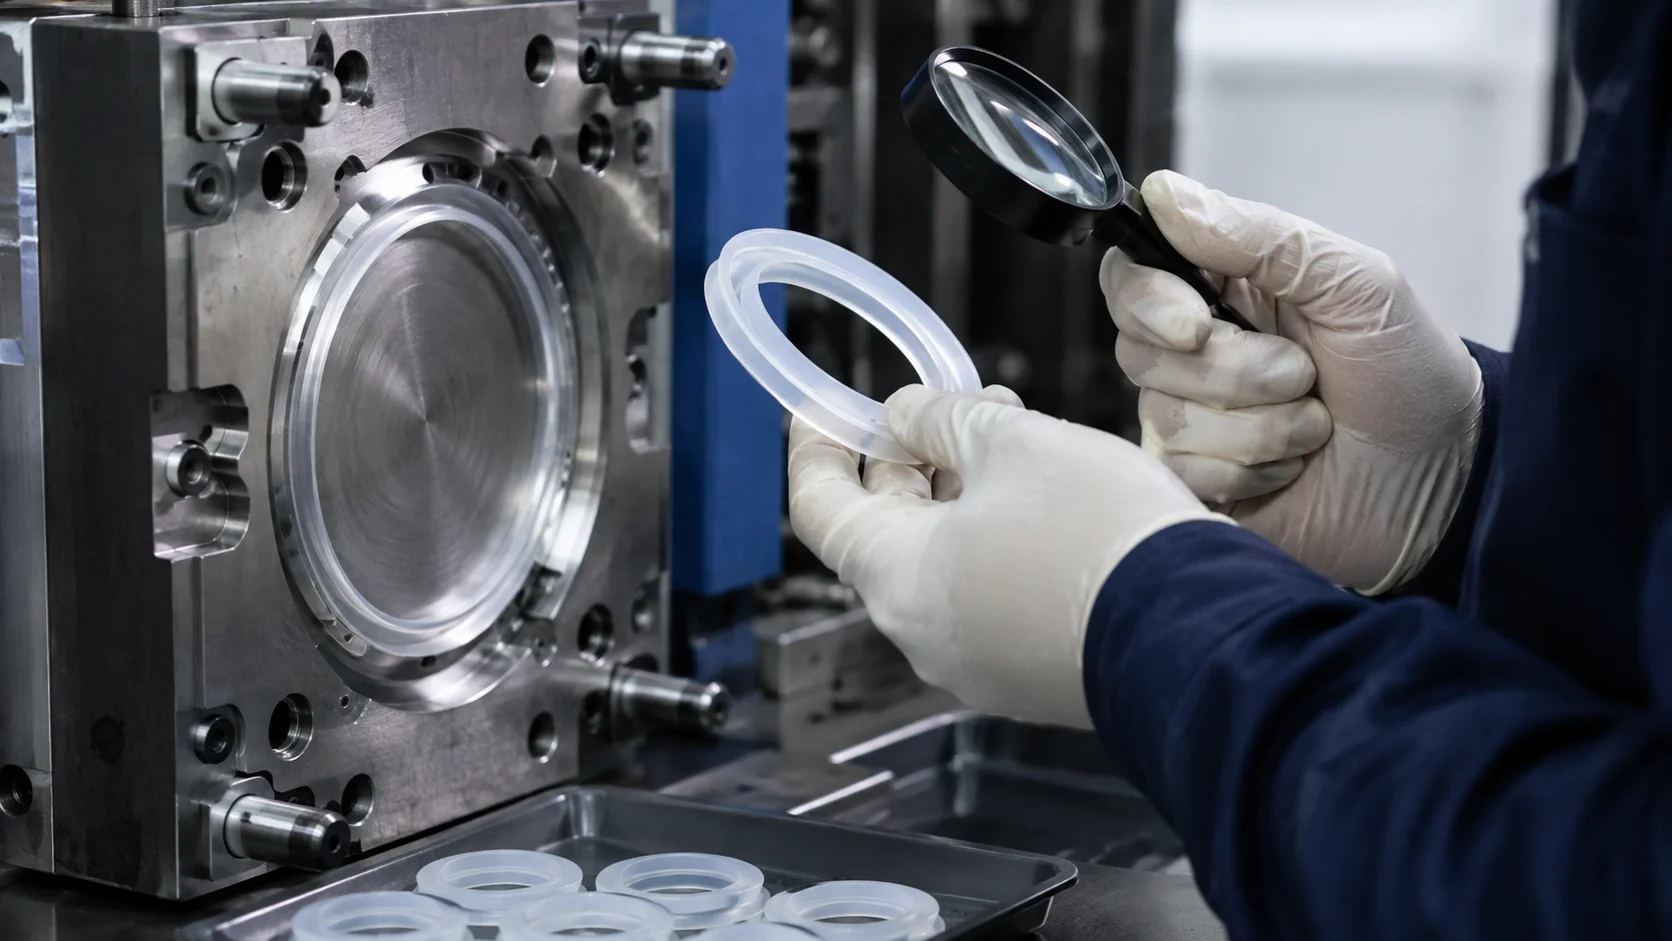
Tháo khuôn là một phần của quy trình, không phải là việc làm sau. Các chi tiết LSR có thể mềm dẻo, mỏng và dễ bị kéo giãn, vì vậy lực đẩy quá lớn hoặc mặt phân khuôn không thuận lợi có thể tạo ra biến dạng bị nhầm với lỗi đúc. Xem xét trình tự tháo khuôn, các phần lõm (undercut), vùng thoát khí và mọi thao tác thủ công trước khi thay đổi vật liệu hoặc cài đặt lưu hóa.
- Kiểm tra ba via và tình trạng mặt phân khuôn trước khi cắt tỉa.
- Đo các kích thước quan trọng sau thời gian ổn định đã xác định.
- Chạy thử nghiệm chức năng đại diện cho trường hợp sử dụng thực tế.
- Ghi lại cửa sổ đã được phê duyệt, không chỉ giá trị danh nghĩa.
Một quy trình LSR vững chắc là một chuỗi được kiểm soát: vật liệu đã được xác minh, định lượng ổn định, điền đầy cân bằng, lưu hóa có thể lặp lại, tháo khuôn nhẹ nhàng và kiểm tra dựa trên bằng chứng. Khi một dự án bước vào giai đoạn xem xét thiết kế khuôn, hãy chia sẻ CAD, sản lượng hàng năm dự kiến, kích thước quan trọng, chi tiết vật liệu nền và nhu cầu xác nhận. Điều này cho phép phát triển đồng thời khái niệm khuôn và kế hoạch quy trình thay vì khắc phục các vấn đề có thể tránh được sau lần thử đầu tiên.